
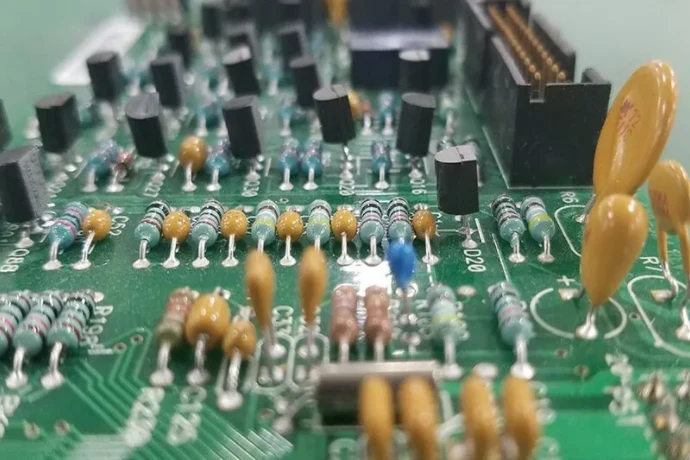
在5G Advanced和未来6G通信系统的演进中,射频(RF)前端模块的复杂性和性能要求达到了前所未有的高度。作为一名负责eCPRI/O-RAN RU接口与时钟同步的基带与前传工程师,我们深知PCB(印刷电路板)不仅是元器件的载体,更是决定系统信号完整性、热性能和长期可靠性的核心。在众多先进封装与组装技术中,THT/through-hole soldering(通孔焊接)技术虽然历史悠久,但在高功率、高频率和高可靠性场景下,它依然扮演着不可或缺的关键角色。本文将深入探讨THT/through-hole soldering在5G/6G通信PCB中的应用,分析其如何与现代化的SMT assembly(表面贴装技术)协同工作,并应对毫米波频段的寄生效应、热管理和制造一致性挑战。
THT在5G/6G射频前端中的角色:为何传统工艺依然关键?
尽管SMT assembly因其高密度和自动化效率成为主流,但在5G/6G基站的射频单元(RU)中,某些特定器件的装配依然离不开THT/through-hole soldering。这并非技术的倒退,而是基于性能、可靠性和物理特性的审慎选择。
卓越的机械强度:5G/6G基站天线接口通常采用大型射频连接器(如4.3-10或N型),这些连接器在安装和维护过程中会承受巨大的机械应力。THT通过将引脚穿过PCB并进行焊接,形成了极其坚固的机械和电气连接,其抗拉、抗扭强度远超SMT焊盘,能有效防止因振动或外力导致的连接失效。
优异的功率处理与散热能力:高功率放大器(PA)、大型腔体滤波器(Cavity Filter)和电源模块等器件会产生大量热量。THT的通孔结构为热量传递到PCB内层或底层散热器提供了宽阔、低热阻的垂直通道。相比之下,SMT器件主要依赖焊盘和散热过孔,在高功率密度下,THT的散热效率更具优势。这对于确保高频PCB在严苛工作温度下的性能至关重要。
特定器件的封装需求:许多高性能的无源器件,如高Q值的空腔谐振滤波器或大体积电感,其封装形式本身就是为通孔安装而设计的。这些器件的性能对物理结构极为敏感,采用THT安装是保证其设计性能得以实现的最直接方式。
在整个制造流程中,THT与SMT是相辅相成的。一个典型的RU板组装流程,需要通过全面的Traceability/MES(制造执行系统)来精确管理,确保从SMT贴片、回流焊到THT插件、选择性波峰焊的每一步都符合严苛的工艺规范。
高Q滤波器件的THT装配:寄生效应与带外抑制优化
在5G/6G射频前端,滤波器和双工器/多工器是确保信号质量的核心。它们负责隔离不同频带,抑制带外干扰。对于需要极高Q值和极低插损(Insertion Loss)的腔体滤波器,THT是首选的安装方式。然而,这种安装方式也带来了独特的挑战:寄生效应。
THT引脚和通孔本身会引入不可忽视的寄生电感和寄生电容。在毫米波频段,这些微小的寄生参数足以改变滤波器的响应特性:
- 中心频率偏移:寄生电感会与器件内部电容形成谐振,导致通带中心频率向低频偏移。
- 带外抑制(Rejection)恶化:在高频段,寄生参数可能形成意想不到的谐振路径,导致带外抑制性能显著下降,无法满足严格的频谱模板要求。
- 回波损耗变差:阻抗失配加剧,导致更多的信号被反射,影响与PA/LNA的协同工作。
为了克服这些问题,在PCB设计和NPI(新产品导入)阶段必须进行精细优化。在整个NPI EVT/DVT/PVT(工程/设计/生产验证测试)流程中,我们会通过电磁仿真和实际测试,反复迭代以下设计:
- 引脚长度最小化:尽可能缩短THT器件的引脚长度,直接减小寄生电感。
- 优化接地路径:为滤波器的接地引脚设计宽大、短促的接地路径,并用密集的接地过孔阵列连接到主地平面,以降低接地电感。
- 创建隔离带:在滤波器周围设置“隔离带”(Keep-out Zone)和接地屏蔽墙,防止其电磁场与其他敏感电路(如LNA或PLL)发生耦合。
这些优化措施的成功与否,最终需要在NPI EVT/DVT/PVT阶段通过网络分析仪进行严格验证,确保S参数符合设计预期。
THT vs. SMT 在高Q腔体滤波器安装上的性能对比
| 性能指标 | THT/through-hole soldering | SMT Assembly |
|---|---|---|
| 机械可靠性 | 极高,能承受强烈的振动与机械应力 | 中等,依赖焊盘附着力,对大型重型器件风险较高 |
| 热管理性能 | 优秀,通孔提供直接、低热阻的散热路径 | 良好,但高度依赖PCB板上的散热过孔设计 |
| 寄生电感 | 较高,需要通过优化引脚长度和接地设计来控制 | 极低,是高频小信号应用的首选 |
| 组装密度 | 较低,占用PCB双面空间 | 非常高,支持高密度布局 |
THT焊接工艺对S参数一致性的影响与去嵌入验证
对于通信设备而言,单块样板的性能达标只是第一步,更严峻的挑战在于大规模生产中的性能一致性。THT/through-hole soldering工艺的微小波动,如焊料填充量、焊点形态(Fillet)和焊接温度曲线,都可能导致S参数(尤其是插损和群延迟Group Delay)在不同板卡之间产生漂移。
为了监控和控制这种一致性,精密的测试策略至关重要。这不仅涉及最终的功能测试(FCT),更依赖于在线测试(ICT)和专门的射频验证。
- 测试夹具设计(Fixture Design):精确的S参数测量始于一个高质量的测试夹具。专业的**Fixture design (ICT/FCT)**需要考虑阻抗匹配、低损耗传输以及与待测板(DUT)的稳定连接。对于射频测试,夹具本身的影响必须被精确地从测量结果中移除。
- 去嵌入技术(De-embedding):我们通常采用TRL(Thru-Reflect-Line)或LRM(Line-Reflect-Match)等校准和去嵌入技术,通过测量一系列已知的校准件,建立一个精确的模型来剥离测试夹具、探针和PCB传输线的影响,从而获得器件本身的真实S参数。这对于在Smith Chart上准确评估匹配网络至关重要。
- 数据驱动的过程优化:所有测试数据都应被整合到Traceability/MES系统中。通过分析S参数的统计分布(如CPK),我们可以识别出THT/through-hole soldering工艺中的异常,并追溯到特定的设备、操作员或材料批次,从而实现持续的过程改进。
HILPCB提供的通孔组装服务严格遵循IPC-A-610标准,并结合自动化光学检测(AOI)和X-Ray检测,确保每个焊点的质量和一致性,为S参数的稳定提供坚实基础。
THT与SMT混合组装流程中的热管理与可靠性挑战
现代5G/6G通信PCB几乎都是THT和SMT的混合板。这种混合组装流程引入了复杂的热管理和可靠性挑战。标准的流程通常是先完成所有SMT元件的贴装和回流焊,然后再进行THT元件的插件和波峰焊或选择性焊接。
这个过程中最大的风险在于第二次热冲击。在进行THT焊接时,整个或局部PCB会再次经历高温过程。这对已经安装在板上的敏感SMT元件,尤其是大型BGA(球栅阵列)封装的FPGA、ASIC或处理器,构成了严峻考验。
- BGA焊点可靠性:第一次回流焊的质量至关重要。一个高质量的Low-void BGA reflow(低空洞率BGA回流焊)工艺是基础。如果BGA焊球内部存在过多空洞,在第二次热冲击中,这些空洞内的气体膨胀可能会导致焊点开裂或分层,造成潜在的故障。因此,在SMT阶段采用真空回流焊等先进工艺来最小化空洞率,是保证混合组装成功的关键。
- 元件热应力:某些对温度敏感的元件(如晶振、光学模块)可能无法承受波峰焊的整体加热。在这种情况下,必须采用选择性波峰焊或机器人自动焊,通过精确控制的喷嘴仅对THT焊点区域进行加热,从而保护周围的SMT元件。
- 板材形变:多次热循环可能导致多层PCB发生翘曲或形变,影响BGA焊点的长期可靠性。选择具有高Tg(玻璃化转变温度)的板材,并优化叠层设计,可以有效缓解此问题。
所有这些风险点都必须在NPI EVT/DVT/PVT阶段通过严格的可靠性测试(如温度循环、高加速寿命测试)进行充分验证,以确保产品在整个生命周期内的稳定运行。
混合组装工艺关键要点提醒
- 优先采用Low-void BGA reflow工艺: 从源头降低BGA在后续热冲击中失效的风险。
- 合理规划组装顺序: 将最耐热的元件优先组装,或将THT焊接安排在对温度敏感元件的另一侧。
- 使用选择性焊接技术: 对热敏感区域进行保护,实现THT元件的精准、低温焊接。
- 设计合适的测试夹具: 专业的Fixture design (ICT/FCT) 必须兼容混合组装板的复杂结构,确保测试探针能够稳定接触所有测试点。
- 全流程可追溯: 借助Traceability/MES系统,记录每个热循环的参数,为问题分析提供数据支持。
先进制造中的THT:自动化、质量控制与可追溯性
传统观念中,THT常与手工插件和焊接联系在一起,但这已不符合现代通信设备制造的要求。为了保证5G/6G产品的高质量和高效率,THT/through-hole soldering工艺本身也在不断进化。
- 自动化插件(Automatic Insertion):对于标准封装的轴向和径向THT元件,自动化插件机可以实现比人工快数倍且更精准的安装。
- 选择性波峰焊(Selective Wave Soldering):这是目前最主流的自动化THT焊接技术。通过可编程的微型焊料喷嘴,系统可以精确地对单个或少数几个焊点进行焊接,而不会影响到板上的其他区域。这不仅保护了热敏元件,还极大地提高了焊接质量的一致性。
- 机器人焊接(Robotic Soldering):对于非标准或异形元件,焊接机器人可以模仿熟练工人的动作,以极高的重复精度完成复杂的焊接任务,消除了人为因素带来的不一致性。
这些自动化技术的应用,离不开强大的制造生态系统支持。一个完善的Traceability/MES系统是这一切的中枢神经。它不仅追踪元器件从入库到成品的全过程,还记录了每个焊接点的工艺参数(温度、时间、焊料批次),并将这些数据与ICT/FCT的测试结果相关联。当出现问题时,工程师可以迅速定位根本原因。这种精细化的过程控制,是确保产品顺利通过NPI EVT/DVT/PVT各个阶段评审,并最终实现高质量量产的基石。
HILPCB的交钥匙组装服务整合了先进的SMT assembly生产线和自动化THT焊接能力,并由强大的MES系统驱动,为客户提供从原型到量产的一站式高可靠性制造解决方案。
FAQ
为什么 THT/through-hole soldering 在 5G/6G 通信 PCB 制造中仍然重要?
因为有些通信产品仍然需要连接器机械强度、大功率承载能力、结构耐久性和热稳定性,而这些并不是纯 SMT 工艺总能充分覆盖的。对于 RF 前端、功率接口和面向现场环境的硬件,通孔器件在很多场景下仍然是有意为之的工程选择,而不是“过时工艺”的残留。
为什么高频混装板上的 THT 会更复杂?
因为通孔焊接必须与高密度 SMT、敏感 BGA 和 RF 要求共存于同一块板上。第二次热循环可能会对已经完成回流焊的器件造成额外应力,而连接器结构和寄生参数又可能影响阻抗表现。团队必须同时管理焊接质量、热冲击、板翘曲以及测量结果的正确归因,这比普通 THT 难得多。
为什么在评估 THT 通信板时,去嵌入和 RF 治具策略很重要?
因为连接器、治具和过渡结构本身就可能明显扭曲测得的 S 参数。如果没有去嵌入,团队很容易把测量系统带来的偏差误判成板子设计或焊接工艺问题。一个成熟的 RF 治具与去嵌入策略,能帮助团队把真实工艺波动与测试系统伪差区分开来。
团队应如何在从原型走向量产时控制 THT 一致性?
应把选择性焊接等受控自动化手段,与检测、电气验证和 Traceability/MES 数据闭环结合起来。焊接温度、驻留时间、孔填充质量和物料批次等参数,都应与功能测试和 RF 结果关联分析。只有这样,才能把“某一块样板做得好”转化成“整个量产过程都稳定可靠”。
结论
总而言之,THT/through-hole soldering在5G/6G通信PCB的制造中,远非一项过时的技术。相反,它是在特定应用场景下,为满足极端机械强度、高功率处理和散热需求而不可替代的关键工艺。驾驭毫米波频段的挑战,要求我们不能孤立地看待THT,而必须将其视为一个完整的系统工程。这需要从PCB设计阶段就考虑其寄生效应,在制造过程中通过与先进的SMT assembly和Low-void BGA reflow工艺协同,并利用精密的Fixture design (ICT/FCT)和去嵌入技术进行验证。最终,依靠一个强大的Traceability/MES系统来保证全流程的质量与一致性。
作为行业领先的PCB解决方案提供商,HILPCB深刻理解这些挑战,并致力于通过尖端的制造技术和严格的质量控制体系,帮助客户成功开发和部署下一代通信产品。