
Fine‑Pitch‑BGA-Packages mit Ball-Pitches von 0,5mm und darunter ermöglichen die hohe I/O‑Dichte, die moderne Prozessoren, Speicher und System‑on‑Chip‑Lösungen benötigen. Diese Advanced Packages verlangen Fertigungsfähigkeiten jenseits der Standard‑BGA-Bestückung: engere Prozesstoleranzen, spezialisierte PCB‑Konstruktionen und erweiterte Inspektionsmethoden.
HILPCB bietet Fine‑Pitch‑BGA‑Bestückungsservices mit der erforderlichen Präzision, Prozesskontrolle und Inspektionsfähigkeit für diese anspruchsvollen Packages.
Menü-Navigation
- Fine-Pitch-BGA-Packages definieren
- PCB-Anforderungen für Fine-Pitch-Assembly
- Stencil-Design für Fine-Pitch-BGAs
- Anforderungen an die Platziergenauigkeit
- Reflow-Aspekte bei Fine Pitch
- Inspektionsherausforderungen und Lösungen
- HILPCB Fine-Pitch-Assembly-Services
Fine-Pitch-BGA-Packages definieren
Als Fine Pitch gelten BGA-Packages mit Ball-Abständen unterhalb der 0,8mm‑Schwelle, ab der Standard‑Assembly‑Prozesse spürbar angepasst werden müssen. Mit sinkendem Pitch steigen die Anforderungen an alle Prozessschritte proportional – von Stencil‑Printing über Placement bis zur Inspektion.
Wer den Zusammenhang zwischen Pitch und Prozessanforderungen versteht, trifft bessere Packaging‑Entscheidungen – und Hersteller können passende Ressourcen einplanen.
Pitch-Kategorien und Eigenschaften
- Standard Pitch (0,8mm–1,27mm): Klassisches BGA mit komfortablen Prozessmargen; Standard‑Stencils und Placement‑Equipment ausreichend; visuelle Prüfung peripherer Balls teilweise möglich.
- Fine Pitch (0,5mm–0,65mm): Erfordert höhere Platziergenauigkeit und Stencil‑Optimierung; HDI‑PCB meist notwendig; Röntgeninspektion essenziell.
- Ultra‑Fine Pitch (0,4mm): Benötigt Präzisions‑Equipment und strikte Prozesskontrolle; HDI ist Pflicht; fortgeschrittene Inspektionsmethoden erforderlich.
- Micro Pitch (<0,4mm): Extrem hohe Präzisionsanforderungen; spezialisierte Substrate und Prozesse; Advanced‑Packaging‑Know‑how essenziell.
Package-Typen im Fine-Pitch-Segment
- Chip Scale Packages (CSP): Package‑Fläche nahe Die‑Größe (≤1,2×); typische Pitches 0,4mm–0,65mm; weit verbreitet in Mobile und Wearables.
- Wafer Level Packages (WLP/WLCSP): Die mit umverdrahteten Pads; Pitches bis 0,3mm; erfordert HDI‑Substrate mit Microvias.
- Flip Chip BGA (FCBGA): High‑Performance‑Prozessoren mit Fine‑Pitch‑Bereich am Rand; inneres Array kann gröberen Pitch haben; komplexe Routing‑Anforderungen.
- Package‑on‑Package (PoP): Gestapelte Konfigurationen mit Fine‑Pitch‑Interfaces; Memory‑on‑Logic häufig in Smartphones; erfordert präzises Stack‑Alignment.
- Fan‑Out Wafer Level (FOWLP): Emerging Technology mit reconstituted Wafer; I/O wird auf größere Fläche verteilt; Pitch hängt vom Redistribution‑Design ab.
Applikationstreiber
Fine‑Pitch‑Packages dominieren Anwendungen, die hohe Funktionalität auf engem Raum benötigen – und treiben die Adoption in Consumer Electronics, Computing und Communications.
PCB-Anforderungen für Fine-Pitch-Assembly
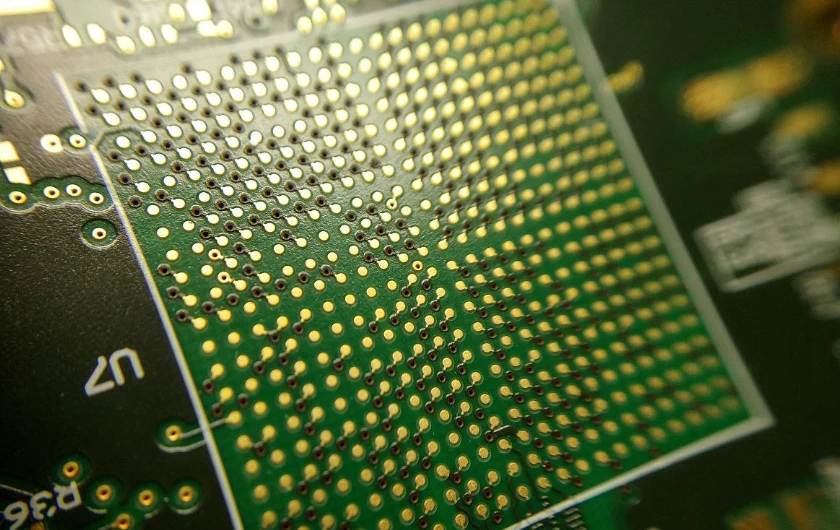
Fine‑Pitch‑BGAs stellen strenge Anforderungen an den PCB‑Aufbau, die Standard‑Fertigungsprozesse oft nicht erfüllen können. HDI (High Density Interconnect) liefert die Routing‑Dichte und Feature‑Präzision, die diese Packages verlangen.
Die PCB‑Capability begrenzt den praktisch realisierbaren Pitch eines Designs. Eine enge Abstimmung zwischen PCB‑Fertigung und Assembly stellt sicher, dass die Capability entlang der Produktionskette kompatibel ist.
HDI-PCB-Technologien
- Microvia‑Aufbau: Lasergebohrte Vias mit Durchmessern von 0,1mm oder kleiner; Single‑Layer‑Connections (1+N+1) oder sequentielle Laminierung für höhere Dichte.
- Via‑in‑Pad: Microvias direkt unter BGA‑Pads ermöglichen hohe Escape‑Dichte; Filled‑and‑Capped verhindert Solder‑Wicking und Voiding.
- Build‑Up‑Layer: Sequentielle Laminierung fügt Routing‑Layer außerhalb des Kerns hinzu; typische Konfigurationen 2+4+2 oder höher.
- Fine‑Line‑Capability: Leiterbahnbreiten/Abstände von 75μm oder feiner ermöglichen Escape‑Routing; 50μm‑Capability für die aggressivsten Designs.
- Registrierungsgenauigkeit: Layer‑zu‑Layer‑Alignment von ±50μm oder besser sichert Via‑/Pad‑Alignment; engere Registration reduziert Yield, erhöht aber Design‑Margin.
Anforderungen an das Pad-Design
- NSMD‑Präferenz: Non‑Solder‑Mask‑Defined Pads liefern höhere Joint‑Festigkeit und bessere Inspektionssichtbarkeit; Lötstoppmasken‑Registration ist bei Fine Pitch kritisch.
- Padgrößen‑Optimierung: Kleinere Pads balancieren Joint‑Festigkeit und Bridging‑Prävention; typisch 80–85% des Balldurchmessers für NSMD.
- Solder‑Mask‑Registration: Fine Pitch benötigt enge Mask‑zu‑Kupfer‑Registration; ±25μm für 0,4mm Pitch; Advanced Imaging erforderlich.
- Planarität des Surface Finish: ENIG wird bevorzugt (flach und konsistent); Immersion‑Finishes müssen Planaritätsanforderungen erfüllen.
Routing- und Escape-Strategien
Signal‑Escape aus dichten Arrays erfordert ausgefeilte Routing‑Strategien, die HDI‑Fähigkeiten ausnutzen.
- Dog‑Bone‑Escape: Klassischer Ansatz mit Via‑Offset zum Pad; begrenzt durch minimale Trace‑/Via‑Abstände.
- Via‑in‑Pad‑Escape: Direkte Via‑Platzierung ermöglicht Single‑Layer‑Escape für viele Signale; erfordert gefüllte und planarisiere Vias.
- Multi‑Layer‑Escape: Komplexe Arrays brauchen Routing auf mehreren Lagen; sequentieller Escape reduziert Layer‑Count‑Anforderungen.
- Kontrollierte Impedanz: High‑Speed‑Signale erfordern impedanzkontrolliertes Routing; Geometrie muss Escape‑Dichte und elektrische Anforderungen gleichzeitig erfüllen.
Stencil-Design für Fine-Pitch-BGAs
Das Design des Lötpastenstencils beeinflusst den Erfolg der Fine‑Pitch‑BGA‑Bestückung maßgeblich. Reduzierte Aperturen erschweren die Paste‑Transfer‑Effizienz, während gleichzeitig eine präzise Volumenkontrolle nötig ist, um sowohl Opens als auch Bridges zu vermeiden.
Die Wahl der Stencil‑Technologie und die Apertur‑Engineering‑Details optimieren die Pastendeposition für Fine‑Pitch‑Anforderungen.
Stencil-Technologieoptionen
- Laser‑geschnittenes Edelstahl: Standardtechnologie mit Schnittspuren an den Aperturwänden; ausreichend für 0,5mm Pitch; Wandqualität beeinflusst Paste Release.
- Elektroformtes Nickel: Glatte, konische Aperturwände liefern deutlich besseren Paste Release; bevorzugt für 0,4mm und feinere Pitches; höhere Kosten werden durch besseren Yield gerechtfertigt.
- Laser‑Cut mit Elektropolieren: Nachträgliches Glätten verbessert die Wandoberfläche; Zwischenoption zwischen Laser‑Cut und Elektroform.
- Nano‑beschichtete Stencils: Oberflächenbehandlung reduziert Paste‑Adhäsion an den Wänden; verbessert Transfer‑Effizienz besonders bei feinen Aperturen.
Prinzipien der Apertur-Auslegung
- Area‑Ratio‑Regel: Verhältnis von Aperturfläche zur Wandfläche bestimmt den Paste Release; >0,66 erforderlich für zuverlässigen Transfer; feiner Pitch erfordert dünnere Stencils.
- Dickenwahl: Feiner Pitch verlangt dünnere Stencils zur Einhaltung der Area‑Ratio; 0,4mm Pitch nutzt typischerweise 80–100μm; Step‑Down in Fine‑Pitch‑Bereichen.
- Apertur‑Reduktion: Aperturen sind oft kleiner als Pads, um Bridging zu verhindern und trotzdem ausreichendes Volumen zu liefern; Balance zwischen Open‑ und Short‑Risiko.
- Formoptimierung: Runde Aperturen releasen besser als eckige; abgerundete Ecken reduzieren Bridging; „Home‑Plate“-Shapes werden in manchen Anwendungen genutzt.
Area‑Ratio‑Berechnungen
Für zuverlässigen Paste Transfer muss die Area‑Ratio die kritische Schwelle überschreiten – abhängig von Pastecharakteristik und Geometrie.
Area Ratio = Aperture Area / Wall Area
Für kreisförmige Aperturen:
- Aperture Area = π × (d/2)²
- Wall Area = π × d × t
- Area Ratio = d / (4 × t)
Dabei gilt: d = Aperturdurchmesser, t = Stencildicke
Für 0,4mm Pitch mit 0,35mm Aperturen und 100μm Stencil:
- Area Ratio = 0,35 / (4 × 0,1) = 0,875 (akzeptabel)
Für gleiche Aperturen mit 150μm Stencil:
- Area Ratio = 0,35 / (4 × 0,15) = 0,58 (kritisch)
Step‑Stencil-Anwendungen
Gemischte Assemblies mit Fine‑Pitch‑ und großen Pitch‑Komponenten profitieren ggf. von Step‑Stencils, die in unterschiedlichen Boardbereichen verschiedene Pastenvolumina ermöglichen.
- Step‑Down‑Areas: Reduzierte Dicke in Fine‑Pitch‑Bereichen stellt passende Area‑Ratio sicher.
- Step‑Up‑Areas: Erhöhte Dicke für große Bauteile, Connectoren oder Shields, die mehr Lotvolumen benötigen.
- Design‑Hinweise: Step‑Transitions brauchen Abstand zu Aperturen; Step‑Positionen werden in der Stencil‑Konstruktion eingeplant.
Anforderungen an die Platziergenauigkeit
Fine‑Pitch‑BGA‑Bestückung benötigt eine im Vergleich zu Standardpitch deutlich engere Platziergenauigkeit. Self‑Alignment im Reflow hilft, aber zu große Anfangsfehler verhindern eine zuverlässige Lötstellenbildung.
Equipment‑Capability und Prozesskontrolle sichern konsistentes Placement gemäß Fine‑Pitch‑Anforderungen.
Genauigkeitsspezifikationen
- 3‑Sigma‑Genauigkeit: Spezifikation der maximalen Abweichung am statistischen Limit; Fine Pitch erfordert typischerweise ±30–50μm bei 3σ (abhängig vom Pitch).
- Capability Index (Cpk): Maß für Prozessfähigkeit relativ zur Spezifikation; Cpk >1,33 liefert konsistente Genauigkeit.
- Winkelgenauigkeit: Rotationsfehler beeinflusst Corner‑Balls stärker als Center; enge Winkeltoleranz ist bei großen Fine‑Pitch‑BGAs essenziell.
- Platzierkraft: Zu hohe Kraft beschädigt Balls; Fine‑Pitch‑Balls sind kleiner und empfindlicher; Force‑Control verhindert Schäden.
Maschinenanforderungen
- Vision‑System‑Auflösung: Kameraauflösung und Optik müssen Fine‑Pitch‑Features auflösen; Fiducial‑Erkennung beeinflusst die Genauigkeit.
- Pattern Recognition: Ball‑Pattern‑Erkennung erfordert fortgeschrittene Algorithmen; Bauteilinspektion vor Platzierung identifiziert beschädigte Devices.
- Motion‑System‑Präzision: Linearmotoren und Encoder liefern Wiederholgenauigkeit; thermische Stabilität hält Kalibrierung über Schichten.
- Kalibrierungs‑Maintenance: Regelmäßige Verifikation stellt dauerhafte Genauigkeit sicher; Drift wird zwischen Kalibrierzyklen überwacht.
Prozessfaktoren, die Placement beeinflussen
- Pastenstatus: Frische, korrekt konditionierte Paste trägt das Bauteil; geslumpte oder degradierte Paste erlaubt Drift vor Reflow.
- Platziersequenz: Leichte Komponenten nach schweren, um Störungen zu vermeiden; Timing minimiert Paste‑Exposure vor Reflow.
- Transfer‑Effizienz: Transport vom Feeder zum Board ohne Shift/Rotation; Vakuumlevel und Nozzle‑Zustand beeinflussen Konsistenz.
- Umweltfaktoren: Temperatur und Luftfeuchte beeinflussen Pasteverhalten; kontrollierte Umgebung stabilisiert den Prozess.
Reflow-Aspekte bei Fine Pitch
Fine‑Pitch‑BGAs bringen spezifische Reflow‑Herausforderungen mit sich: geringere thermische Masse der kleineren Lötballs und engere Anforderungen an Temperaturuniformität über das Joint‑Array. Profiloptimierung balanciert diese Faktoren und unterstützt die Prävention von Lötdefekten.
Das kleinere Lotvolumen in Fine‑Pitch‑Joints bietet weniger thermische Kapazität und beeinflusst sowohl Heizverhalten als auch Erstarrung.
Thermische Profilaspekte
- Heizuniformität: Temperaturvariation über dem Array muss minimal bleiben; Gradienten verursachen zeitversetztes Schmelzen und warpage‑bedingte Defekte.
- Time Above Liquidus: Kürzere TAL ist bei Fine Pitch oft passend; zu lange TAL fördert Intermetallwachstum in dünnen Joints.
- Peak‑Temperatur: Ausreichender Peak stellt vollständiges Wetting sicher; zu hoher Peak erhöht Warpage und kann temperaturempfindliche Devices schädigen.
- Abkühlrate: Kontrolliertes Cooling erzeugt geeignete Gefügestruktur; Fine‑Pitch‑Joints kühlen schneller ab als große Pitch‑Joints und können Profilanpassung erfordern.
Warpage-Sensitivität
Fine‑Pitch‑Packages zeigen häufig stärkere Warpage‑Effekte aufgrund größerer Die‑zu‑Package‑Verhältnisse und dünnerer Konstruktionen.
- Dynamische Warpage: Warpage verändert sich über das Profil; maximale Warpage kann an Temperaturübergängen auftreten.
- Package‑Spezifikationen: Kritische Packages benötigen Warpage‑Daten vom Supplier; Assembly‑Qualifizierung umfasst Warpage‑Assessment.
- Mitigation: Atmosphäre, Profiloptimierung und Board‑Support reduzieren warpage‑bedingte Defekte.
Atmosphärenkontrolle
- Vorteil von Stickstoff: Inerte Atmosphäre reduziert Oxidation beim Reflow; besonders hilfreich bei Fine Pitch, weil Fluxmenge begrenzt und Joint‑Volumen klein ist.
- Sauerstoffniveau: Ziel <500ppm O₂ für Fine‑Pitch‑Anwendungen; noch niedriger für die schwierigsten Packages.
- Kostenaspekt: Stickstoffverbrauch erhöht Prozesskosten; Nutzen vs. Kosten wird je Anwendung bewertet.
Inspektionsherausforderungen und Lösungen
Bei Fine‑Pitch‑BGAs verschärfen sich die bekannten BGA‑Inspektionsprobleme durch kleinere Features und engere Defekttoleranzen. Methoden und Equipment müssen diesen Anforderungen entsprechen.
Eine umfassende Inspektionsstrategie kombiniert mehrere Techniken, um Defekte zuverlässig zu detektieren.
Anforderungen an Röntgeninspektion
BGA X-ray inspection ist bei Fine‑Pitch‑Packages noch kritischer, weil Defekttypen gleich bleiben, die Featuregrößen jedoch kleiner sind.
- Auflösung: Imaging muss einzelne Balls unterscheiden können; Pixelgröße muss deutlich kleiner als der Balldurchmesser sein.
- Vergrößerung: Höhere Vergrößerung ist nötig; geometrische Vergrößerung mit Microfocus‑Quellen.
- Void‑Messung: Kleinere Balls erschweren die prozentuale Void‑Bewertung; höhere Auflösung ermöglicht exakte Messung.
- Wert von 3D: CT ist besonders wertvoll, weil Überlagerungen in 2D durch 3D‑Rekonstruktion aufgelöst werden.
Automated Optical Inspection (AOI)
AOI für Fine Pitch erfordert höhere Auflösung und spezialisierte Algorithmen.
- Kameraauflösung: Höhere Pixeldichte für Fine‑Pitch‑Features; Multi‑Resolution‑Systeme decken unterschiedliche Bauteilgrößen ab.
- Solder Paste Inspection: 3D‑SPI ist kritisch; Volumenmessung bei kleinen Aperturen braucht präzise Sensorik.
- Grenzen nach Reflow: Sichtbarkeit peripherer Balls bleibt selbst bei hoher Auflösung limitiert; Röntgen bleibt die primäre BGA‑Inspektionsmethode.
Elektrischer Test
- Boundary Scan: IEEE‑1149‑Testzugang verifiziert Konnektivität ohne physisches Probing; essenziell, wenn Probe‑Access bei Fine Pitch unmöglich ist.
- Funktionstest: Prüft Gerätefunktion und bestätigt Konnektivität; ergänzt visuelle und Röntgeninspektion.
- Coverage‑Analyse: Identifiziert Verbindungen, die durch verfügbare Methoden nicht verifiziert werden; Designänderungen können Testability verbessern.
HILPCB Fine-Pitch-Assembly-Services
HILPCB bietet Fine‑Pitch‑BGA‑Assembly von Standard‑0,5mm Pitch bis zu anspruchsvollen 0,4mm‑ und feineren Anwendungen. Investitionen in Präzisions‑Equipment, Prozessentwicklung und Inspektionstechnologie ermöglichen zuverlässige Produktion anspruchsvoller Designs.
Warum HILPCB für Fine‑Pitch‑BGA
Präzisions‑Placement‑Equipment
Unsere Bestückungsmaschinen liefern die Genauigkeit, die Fine‑Pitch‑Packages benötigen – bis 0,3mm Pitch, mit Spezifikationen gemäß IPC Class 3, für konsistenten First‑Pass‑Yield.
Fortgeschrittene Stencil-Technologie
Fine‑Pitch‑Anwendungen profitieren von der passenden Stencil‑Auswahl:
- Elektroform‑Stencils für Ultra‑Fine‑Pitch
- Nano‑Coatings für besseren Paste Release
- Step‑Stencil‑Capability für gemischte Assemblies
HDI-PCB‑Capability
Unsere HDI PCB Fertigung unterstützt Fine‑Pitch‑Routinganforderungen:
- Microvia‑Technologie für Via‑in‑Pad
- Fine‑Line‑Capability für dichte Escape‑Routings
- Enge Registration für Solder‑Mask‑Alignment
Optimierte Reflow-Prozesse
Stickstoff‑Reflow mit präziser Profilkontrolle adressiert thermische Fine‑Pitch‑Anforderungen. Profiling‑Capability stellt optimale Ergebnisse für konkrete Package‑/Board‑Kombinationen sicher.
Umfassende Inspektion
- High‑Resolution‑SPI verifiziert das Stencil‑Printing
- X-ray inspection mit Auflösung für Fine‑Pitch‑Defektdetektion
- 3D‑Capability für schwierige Defekttypen
Rework-Fähigkeit
Wenn Defekte auftreten, unterstützen unsere BGA-Rework Stationen Fine‑Pitch‑Repair mit der erforderlichen Präzisionsausrichtung. Reballing stellt Komponenten wieder her, wenn Ball‑Restoration nötig ist.
Produktionsflexibilität
- Prototype assembly für Designvalidierung mit voller Inspektion
- Small batch Produktion mit Fine‑Pitch‑Prozessoptimierung
- Volume production mit statistischer Prozesskontrolle
Kontaktieren Sie HILPCB für Fine‑Pitch‑BGA‑Assembly. Unser Engineering-Team prüft Ihre Anforderungen und gibt konkrete Empfehlungen für eine erfolgreiche Produktion.