
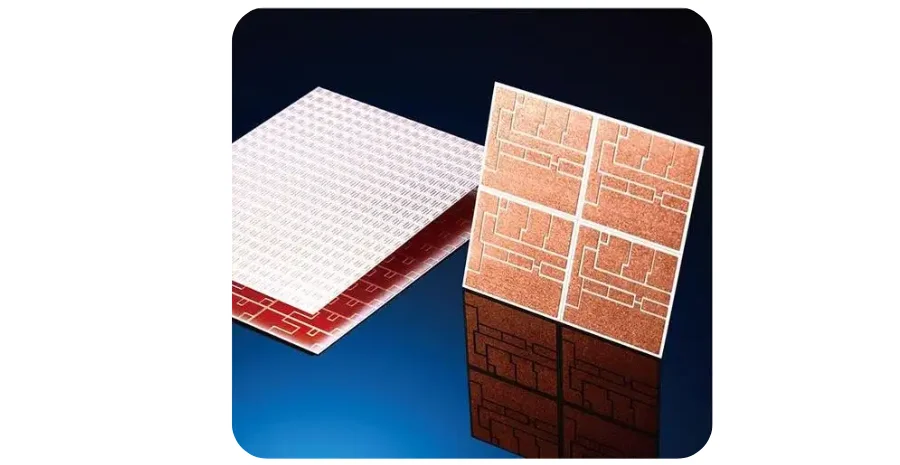
Die Fertigung von Keramik-Leiterplatten beginnt mit zwei miteinander verknüpften Entscheidungen: der Isolierkeramik und dem Prozess zur Leiterbildung. Aluminiumoxid oder AlN können einen wirksamen Wärmepfad bei elektrischer Isolation bieten, doch DBC-, DPC-, Dickfilm- und Cofired-Strukturen unterscheiden sich in Leitergeometrie, Montageoptionen und Kosten. Eine Materialeigenschaft der Keramik allein legt nicht die Temperatur-, Strom- oder Lebensdauerwerte einer bestückten Platine fest.
Der Keramik-PCB-Service von HILPCB bietet Aluminiumoxid- und AlN-Materialoptionen, DBC/DPC sowie geprüfte LTCC-Aufbauten, Inspektion und Engineering-Unterstützung. Wählen Sie den Aufbau anhand des erforderlichen Wärmepfads, der HF-/Verbindungsgeometrie und der Befestigungsmethode. Vergleichen Sie FR-4-PCB oder Metallkern-PCB, wenn diese das Design ohne die Kosten der Keramikverarbeitung und -handhabung erfüllen können.
Fortschrittliche Keramikmaterialien und thermische Leistung
Keramik-Leiterplatten verwenden anorganische Substrate, die Wärme ableiten, hohe Temperaturen aushalten und eine stabile elektrische Isolation bieten. Die Materialauswahl wirkt sich direkt auf thermische Leistung, dielektrische Eigenschaften, mechanische Festigkeit und Fertigungskosten aus.
Aluminiumoxid und AlN sind übliche Ausgangspunkte für metallisierte Keramiksubstrate. Siliziumnitrid und Cofired-Keramiksysteme decken andere Anforderungen ab; BeO ist eine Spezialoption mit separater Verfügbarkeit und eigenen Handhabungsvorschriften, keine Standardmaterialroute von HILPCB.
Aluminiumoxid (Al2O3)-Substrate
Aluminiumoxid ist das am weitesten verbreitete Keramik-PCB-Material, da es ein ausgewogenes Verhältnis von thermischer Leistung, elektrischer Isolation, mechanischer Festigkeit und Wirtschaftlichkeit bietet.
- 96 % und 99.6 % Aluminiumoxid: Vergleichen Sie die genaue Qualität, Oberfläche und Prüfdaten. Die Reinheit allein garantiert weder eine höhere Leitfähigkeit oder Festigkeit noch geringere HF-Verluste; der Kyocera-Katalog nennt für A476 (96 %) und A493 (99.6 %) jeweils typisch 26 W/(m·K).
- Thermische und elektrische Daten: HILPCB listet Aluminiumoxid-Materialoptionen mit 24–30 W/(m·K). Bestätigen Sie Qualität und Messbedingungen; verwenden Sie dielektrische Daten bei der relevanten Frequenz und Temperatur.
- Ausdehnung: Vergleichen Sie die Ausdehnung von Keramik, Kupfer, Chip und Befestigung über das tatsächliche Temperaturintervall; Aluminiumoxid ist nicht automatisch an Silizium angepasst.
- Betriebstemperatur der fertigen Platine: Qualifizieren Sie gegenüber Metallisierung, Befestigungslegierung, Verkapselung, Isolation und Umgebungsbedingungen; die Brenntemperaturen des Substrats sind keine Nennwerte für die bestückte Baugruppe.
Aluminiumoxid-Substrate werden häufig in LED-Gehäusen, Dickfilmschaltungen, Sensoren, Leistungsmodulen und der Industrieelektronik eingesetzt.
Aluminiumnitrid (AlN)-Lösungen
Aluminiumnitrid bietet eine deutlich höhere Wärmeleitfähigkeit als Aluminiumoxid bei gleichbleibender elektrischer Isolation. Es ist ein Kandidat, wenn die Keramikschicht ein wesentlicher thermischer Engpass ist und die Kosten gerechtfertigt sind.
- Wärmeleitfähigkeit: HILPCB listet AlN-Materialoptionen mit 170–190 W/(m·K), abhängig von der angebotenen Qualität und den Bedingungen. Das Datenblatt zu CeramTecs Alunit AlN HP nennt beispielsweise einen typischen Wert von ≥170 W/(m·K) bei Raumtemperatur mit einem Hinweis auf die Messtoleranz.
- Relative Permittivität: aus der gewählten AlN-Qualität und den Herstellerdaten bei der relevanten Frequenz und Temperatur bestimmen; ein einzelner 1-MHz-Wert sollte nicht als universell angesehen werden.
- Wärmeausdehnungskoeffizient: Qualität und Intervall verwenden; das CeramTec-Beispiel AlN HP nennt etwa 4.8–6.2 ×10⁻⁶/K über 100–800°C. Dieses Intervall ist nicht mit einem Raumtemperaturwert für Silizium austauschbar.
- Geeignet für Hochleistungs-HF-Verstärker, Laserdioden, IGBT-Module und SiC/GaN-Leistungsbauelemente
AlN kann den Keramikanteil am Wärmewiderstand reduzieren. Die-Bonding, Metallspreizung, TIM, Montage und Kühlkörperwiderstand bestimmen weiterhin den vollständigen Pfad von der Sperrschicht zur Kühlung; prüfen Sie die resultierende Temperatur, statt eine verbesserte Effizienz oder Lebensdauer anzunehmen.
Spezialisierte Keramikoptionen
Für Spezialanwendungen können Ingenieure weitere Keramikmaterialtechnologien in Betracht ziehen; Verfügbarkeit und Sicherheitsmaßnahmen des Lieferanten sind einzeln zu bestätigen:
- Berylliumoxid (BeO): Eine spezialisierte, elektrisch isolierende Wärmekeramik. Bei der Bearbeitung kann gefährlicher berylliumhaltiger Staub entstehen; ein qualifizierter Fachbetrieb muss Handhabung und Prozesskontrollen festlegen. Die Verfügbarkeit ergibt sich nicht aus dem allgemeinen Keramikservice.
- Siliziumnitrid (Si3N4): Berücksichtigen Sie qualitätsabhängige Zähigkeit und nachgewiesene Zyklenfestigkeit für den Kupfer/Keramik-Aufbau; bestätigen Sie die Lieferantenverfügbarkeit.
- LTCC (Low Temperature Co-fired Ceramic): Ermöglicht mehrlagige Keramikschaltungen mit eingebetteten Bauelementen, Kavitäten und dreidimensionalen Verbindungsstrukturen
Wählen Sie diese Eigenschaften aus den Materialdaten und dem fertigen Aufbau. Feuchtigkeits-/Chemikalienbeständigkeit, Temperaturwechselfestigkeit und dielektrisches Verhalten sind nicht über alle Keramiken, Metallisierungen und angefügten Bauelemente hinweg identisch. Nutzen Sie die Al2O3-Substrat-Beschaffung für Entscheidungen zu Aluminiumoxid-Qualität/Prozess und AlN-Leiterplatten für Vergleiche von Wärmepfad und Bonding.
Metallisierungstechnologien für Keramik-Leiterplatten
Keramik benötigt eine geeignete Metall-Keramik-Grenzfläche. Nach dem Bonden oder der Abscheidung kann Kupfer weiterhin durch Verfahren wie Ätzen strukturiert werden. Die Route bestimmt Leiterdicke, Kantenprofil, Haftung, Strompfad und Montagekompatibilität; sie sollte nicht allein aus der Keramikreinheit gewählt werden.
Die von HILPCB veröffentlichten Keramikrouten umfassen DBC, DPC und die LTCC-Prüfung. Bedruckte Widerstandsnetzwerke oder spezialisierte Dünnschichtprozesse erfordern einen ausdrücklichen Prozessvorschlag und dürfen nicht aus dem Wort Keramik allein abgeleitet werden.
Direct Bonded Copper (DBC)
Die Direct-Bonded-Copper-Technologie stellt eine feste Kupfer-Keramik-Verbindung her, indem Kupferfolie bei hohen Temperaturen direkt auf die Keramikoberfläche gebondet wird.
Wichtige DBC-Prüfpunkte sind:
- Kupfer- und Keramikdicken, Kontur und Leiter-zu-Kante-Geometrie
- Kontrolliertes Hochtemperaturbonden und der geeignete Zustand der Keramikoberfläche/Grenzfläche
- Fertige Leiterbreite/-abstände, Ätzzugabe und Kupferbilanz
- Bondintegrität und Temperaturwechselkriterien, definiert für den tatsächlichen Kupfer/Keramik/Befestigungs-Stack
Die technische Beschreibung von Rogers curamik beschreibt Kupfer, das in einem Hochtemperaturprozess direkt auf einen Keramikisolator gebondet wird. Sie begründet weder eine universelle Strombelastbarkeit noch eine Zyklenlebensdauer für jedes fertige Layout. Fordern Sie für jedes Strom- oder Zuverlässigkeitsergebnis die tatsächliche Geometrie, die thermischen Randbedingungen, den Stichprobenplan und die Ausfallkriterien an.
DBC-Keramiksubstrate werden vielfach in Leistungshalbleitermodulen, Elektrofahrzeugsystemen, Umrichtern für erneuerbare Energien und der industriellen Leistungselektronik eingesetzt.
Dickfilmtechnologie
Die Dickfilm-Keramik-PCB-Fertigung nutzt Siebdruckverfahren, um leitfähige Pasten auf Keramikoberflächen aufzubringen.
Typische Materialien sind:
- Silber (Ag)
- Gold (Au)
- Kupfer (Cu)
- Silber-Palladium (AgPd)
Spezifizieren Sie die gebrannte Leiter-/Widerstandsgeometrie, das Pastensystem, die Brennkompatibilität und etwaige Dielektrikums-/Glasurschichten. Bei integrierten Widerständen definieren Sie Widerstand/Toleranz, Trimmmethode und Stabilitätsbedingungen. Mehrfach bedruckte Schichten benötigen eigene Register-, Dielektrikumsabdeckungs- und Verbindungskontrollen; sie sind nicht dasselbe Verfahren wie LTCC.
Die Dickfilmtechnologie bietet eine kosteneffiziente Lösung für Keramikschaltungen, die hohe Zuverlässigkeit und moderate Strukturgrößen erfordern.
Dünnschichtverarbeitung
Dünnschicht-Keramikschaltungen nutzen Sputter- oder Aufdampfverfahren, um hochpräzise Leiterstrukturen zu erzeugen.
Die Feinstrukturfähigkeit hängt von der Oberflächenvorbereitung, den Haft-/Keimschichtmetallen, der Strukturierung und der finalen Metalldicke ab. DPC kombiniert Dünnschichtmetallisierung mit Kupfergalvanik; es fügt nicht automatisch ein Polymerdielektrikum zwischen Kupfer und Keramik ein.
HILPCB listet 100/100 µm als Standard-Leiterbahn/Abstand für Keramik und 50/50 µm DPC als erweiterte Route. Die Matrix nennt 35–70 µm Standardkupfer und bis zu 6 oz als erweiterte Option. Dies sind getrennte Auswahloptionen, kein Versprechen, feinste Abstände, dickstes Kupfer und jedes Substrat zu kombinieren. Drahtbondfähige Oberflächen sind auf Anfrage erhältlich; Die-Attach-, Flip-Chip- oder Drahtbondprozesse benötigen einen eigenen Angebotsumfang. Bestätigen Sie das tatsächlich erforderliche Prozess- und Inspektionsumfeld für die kritischen Merkmale.
Fertigungsexzellenz in der Keramik-PCB-Produktion
Unsere Keramik-PCB-Einrichtung unterhält Reinraumumgebungen der Klasse 1000 für die Dünnfilmverarbeitung und gewährleistet so eine kontaminationsfreie Metallisierung, die für Anwendungen mit hoher Zuverlässigkeit entscheidend ist.
Die Keramik-PCB-Fertigung erfordert Spezialausrüstung, da Keramiksubstrate härter und spröder sind als konventionelle PCB-Laminate. HILPCB verbindet Präzisionsbearbeitungsanlagen mit kontrollierten Fertigungsabläufen, um Maßgenauigkeit und Zuverlässigkeit zu sichern.
Laserbearbeitungssysteme
- CO2- und UV-Laserbohren für Via-Formung
- Präzise Vereinzelung ohne mechanischen Stress
- Ritzen für kontrollierte Bruchtrennung
- Minimaler Via-Durchmesser: 50μm mit ±10μm Toleranz
Die Laserbearbeitung kann Bohrungen, Konturen und Trennmerkmale in Keramik erzeugen. Sie kann auch lokale Hitzeschäden, Rückstände oder Risse verursachen, wenn das Verfahren nicht zu Material und Geometrie passt; prüfen Sie den Zustand der fertigen Kanten und Bohrungen.
Spezifizieren Sie das Bearbeitungsergebnis statt eines angenommenen Maschinenparks:
- Fertiger Eintritts-/Austrittsdurchmesser der Bohrung, Kegel, Lage und etwaige Metallisierung
- Kontur, Schnittfuge, Kantenausbrüche und Rissgrenzen
- Ritz-/Bruch- oder Vollschnittroute, Leiter-zu-Kante-Abstand und Panelunterstützung
- Prüfmethode und Stichprobenplan für die kritischen Merkmale
Vergleichen Sie Laser-, Ritz-/Bruch- und Diamantsägen oder andere geeignete Bearbeitungsrouten an repräsentativen Teilen. Die niedrigsten nominellen Schnittkosten können durch Kantenausschlüsse, Ausschuss, Inspektion oder Handhabungsschäden aufgewogen werden.
Qualitätskontroll-Infrastruktur
Qualitätskontrollinfrastruktur
- Automatisierte optische Inspektion mit 0,5μm Auflösung
- Röntgeninspektion für interne Defekte
- Koordinatenmessmaschinen für dimensionale Verifizierung
- Thermische Impedanztests für Wärmeableitungsvalidierung
Unser Qualitätssicherungsrahmen garantiert gleichbleibende Exzellenz. Jede Platine durchläuft eine 100%ige elektrische Prüfung, um die Kundenspezifikationen zu erfüllen. Wir stellen Maßprüfberichte bereit, die durch statistische Analysen unterstützt werden, geben Materialzertifikate aus, die Zusammensetzung und Eigenschaften verifizieren, und halten die Rückverfolgbarkeit durch einzigartige Serialisierung aufrecht.
Legen Sie Inspektions- und Testabdeckung zusammen mit dem Aufbau fest und trennen Sie Keramikdefekte, Metallisierungs- und Montagerisiken. Der Keramikservice von HILPCB umfasst Bond-/Thermo-Screening sowie TDR/VNA-Korrelationsoptionen; wählen Sie die tatsächlichen Messungen und Berichte in der Bestellung.
- Geometrie: Messen Sie Fertigmaße, Oberfläche/Planheit und Leitermerkmale gegen die Zeichnung, mit definierten Bezügen und Auflage.
- Metall und Vias: Prüfen Sie Haftung, Kupferdicke, Via-Abdeckung/-füllung und relevante Grenzflächen mit für den Aufbau geeigneten Methoden. Querschliffe oder Bondtests können Muster verbrauchen.
- Elektrisch/HF: Definieren Sie Durchgangs-/Isolations-, Spannungsfestigkeits- und Impedanz- oder S-Parameter-Prüfungen separat. Ein HF-Coupon ist kein vollständiger Modultest.
- Zuverlässigkeit: Vereinbaren Sie Temperaturschock/-zyklen, Feuchte/Vorspannung, Lagerung oder Burn-in nur dort, wo sie das Anwendungsrisiko beantworten; inklusive Bedingungen und Ausfallkriterien.
Produktionsfreigabe und Terminplan
Produktionskapazitäten
- Panelgrößen bis zu 200mm x 200mm
- Dickenbereiche: 0,25mm bis 3,0mm
- Einseitige, doppelseitige und mehrschichtige Konfigurationen
- Monatliche Kapazität: 50.000+ Keramiksubstrate
Schnelle Prototypenfertigung liefert Keramik-PCBs in 7-10 Tagen für Standarddesigns, wobei die Volumenproduktion nahtlos durch automatisierte Handhabungssysteme skaliert wird, die für spröde Substratmaterialien konzipiert sind.
Bestätigen Sie Panel-Format, Substratdicke, ein-/doppelseitigen oder Cofired-Aufbau, Bearbeitung und Metallisierung anhand der freigegebenen Dateien. Große Panels können die Materialausnutzung erhöhen, verändern aber auch Handhabung, Planheit und Bruchrisiko. Eine mehrlagige Cofired-Keramik entsteht nicht einfach durch Anwenden einer Layer-Count-Spezifikation aus der organischen PCB-Welt.
Das Angebot sollte Materialverfügbarkeit, Werkzeuge, Bond-/Brenn- oder Galvanikschritte, Prüfmuster und Produktionsmenge definieren. Der Terminplan folgt diesen Vorgängen und der Freigabebereitschaft. Bestätigen Sie aktuelle Produktionskapazität und Terminplan nach der Dateiprüfung, und wählen Sie Prüfmethoden und Auflösung anhand der kleinsten kritischen Merkmale und Fehlerkriterien.
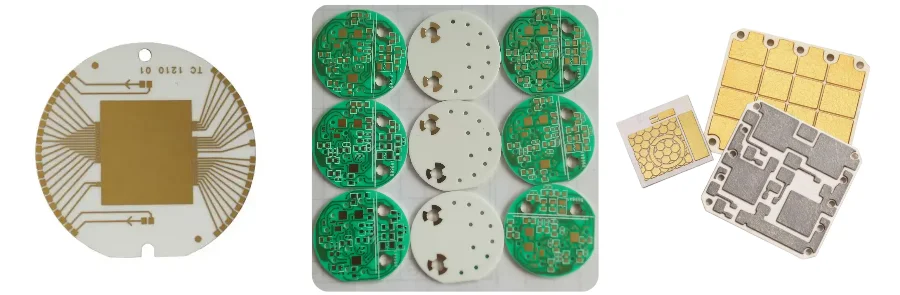
Wärmemanagement-Lösungen mit Keramiksubstraten
Keramik-Leiterplatten werden gewählt, wenn die thermische Leistung die Produktzuverlässigkeit, Effizienz und Betriebsdauer direkt beeinflusst. Ihre hohe Wärmeleitfähigkeit lässt Wärme effizienter von Leistungsbauelementen abfließen als konventionelle PCB-Materialien.
Bei einem LED- oder Laserträger bewerten Sie die Die-/Gehäuse-zu-Keramik-Befestigung, den Kupferverteiler, die Keramikdicke und die Keramik-Kühlkörper-Grenzfläche. Eine blanke Keramikoberfläche ersetzt nicht automatisch Die-Attach oder TIM. Definieren Sie, wie das Substrat gestützt und geklemmt wird, ohne Spannung nahe Kanten oder Bohrungen zu konzentrieren.
Ein aussagekräftiger thermischer Vergleich hält Wärmequellenfläche, Verlustleistung, Befestigung, Montage und Kühlbedingungen konstant. Messen oder modellieren Sie die Sperrschichttemperatur mit einer geeigneten Bauelementemethode; leiten Sie Wärmewiderstands- und Lebensdauerangaben aus definierter Geometrie, Grenzflächen, Betriebsbedingungen und Qualifizierungsnachweisen ab. Die LED-Phosphorabscheidung und spezialisierte optische Gehäusung sind separate Prozesse, die eine ausdrückliche Fähigkeitsbestätigung erfordern.
In der Leistungselektronik unterstützen Keramik-PCBs anspruchsvolle Halbleitergehäusungen, darunter:
- IGBT-Module mit integrierten Gatetreibern
- Siliziumkarbid (SiC)-Leistungsbauelemente
- Galliumnitrid (GaN)-Bauelemente
- Hochstrom-Leistungswandlungssysteme
Keramiksubstrate können in geeigneten Designs den Wärmewiderstand senken, doch der Nutzen hängt von Geometrie, Dicke, Die-Attach, Grenzflächenmaterialien und Kühlung ab. Quantifizieren Sie Verbesserungen mit einem Thermomodell oder einer vergleichbaren gemessenen Basislinie; leiten Sie keinen pauschalen Faktor allein aus der Volumenleitfähigkeit ab.
Der Keramikservice von HILPCB umfasst FEA-/Thermospannungs-Reviews und Zuverlässigkeits-Screening-Optionen. Für eine brauchbare Analyse liefern Sie Wärmequellenabmessungen, Leistung und Duty Cycle, Befestigung/TIM, Montagedruck/-planheit, Umgebungs-/Gehäuse-Randbedingungen sowie Akzeptanztemperatur- oder Spannungsgrenzen. Bestätigen Sie Modellannahmen und Ergebnisumfang, damit die Berechnung mit dem Prototyp verglichen werden kann statt als generischer Pass zu gelten.
Bestückungsservices für Keramik-Leiterplatten
Die Bestückung von Keramik-Leiterplatten erfordert andere Prozesskontrollen als die Standard-PCB-Bestückung. Keramikmaterialien haben eine hohe Wärmeleitfähigkeit, sind aber auch spröde und verlangen beim Löten und Bestücken sorgfältige Handhabung.
Nutzen Sie die SMT-Bestückung von HILPCB für eine Keramik-PCBA nach Prüfung von Substratstützung, Pad-/Oberflächenkompatibilität, Paste und Temperaturprofil. Der Gehäusemix und der Inspektions-/Testzugang bestimmen den Bestückungsumfang.
Prozessanpassungen
Die Keramik-PCB-Bestückung umfasst:
- Kontrollierte Vorwärmprofile zur Vermeidung von Thermoschock
- Spezialvorrichtungen zur Abstützung spröder Keramikmaterialien
- Bleifreies Löten mit kontrollierten Abkühlraten
- Drahtbondfähige Pad-Oberflächen, wo spezifiziert; Drahtbondvorgang und Abnahme werden separat bestätigt
Bauteilbefestigungsmethoden
Je nach Moduldesign kommen folgende Befestigungsmethoden in Frage. Ihre Verfügbarkeit und Material-/Prozessgrenzen müssen separat vom gewöhnlichen SMT bestätigt werden:
- Leitfähiger Epoxidkleber für spannungsempfindliche Bauelemente
- Eutektisches Die-Bonding für verbesserte Wärmeübertragung
- Flip-Chip-Montage mit Underfill-Dosierung
- Silbersintern, sofern Die-Metallisierung, Druck-/Temperaturroute und qualifiziertes Moduldesign dies unterstützen
Der Turnkey-Bestückungsservice von HILPCB koordiniert die Bauteilbeschaffung sowie die angebotene Bestückung, Programmierung und kundendefinierte Funktionstests. Kennzeichnen Sie Die-Attach-, Bond-, Underfill-, Verkapselungs- oder hermetische Gehäusearbeiten ausdrücklich; eine geprüfte PCBA ist nicht automatisch ein qualifiziertes Leistungs- oder HF-Modul.
Aufbau, Aufzeichnungen und Lieferumfang freigeben
Um ein nahtloses Erlebnis zu gewährleisten, umfassen unsere Logistik- und Zahlungslösungen weltweiten Versand mit speziell für den Schutz von Keramikplatten konzipierter Verpackung. Wir verwenden stoßdämpfende Materialien, um Ihre Produkte während des Transports zu schützen. Kunden können aus verschiedenen Zahlungsmöglichkeiten wie PayPal und Überweisung wählen, und qualifizierte Kunden können NET-Zahlungsbedingungen für zusätzliche Flexibilität in Anspruch nehmen.
HILPCB unterstützt die Auswahl von Keramikmaterial/Stackup, DFM und die angebotene Thermo-/Spannungsanalyse. Nutzen Sie die frühe Prüfung, um Abstützung spröder Teile, Kanten-/Konturtoleranzen, Kupfermuster, Befestigung und Inspektionszugang zu klären. Genehmigen Sie den Aufbau, bevor Sie ein großes Los einkaufen – insbesondere dort, wo ein Material- oder Oberflächenwechsel neue Bond- oder Qualifizierungsarbeit auslösen würde.
Senden Sie mechanische/Fertigungs- und Schaltungsdaten, Kandidaten für Materialqualitäten, Keramik-/Kupferdicken, Oberfläche, Planheit und Kanten-/Bohrungsgrenzen, Menge und Bestückungsumfang. Fügen Sie Wärmequellen-/Leistungsdaten, Isolations-/HF-Anforderungen und die geforderten Qualifizierungsnachweise bei. Für bestückte Aufbauten ergänzen Sie BOM/CPL, Befestigungsdetails, Firmware und genehmigte Prüfabläufe.
Vereinbaren Sie das Aufzeichnungspaket – Material-/Chargenherkunft, Maß- und Metallinspektion, elektrische/HF-Ergebnisse, etwaige zerstörende Muster sowie Chargen-/Einzelteilrückverfolgbarkeit – mit dem Angebot. Spezifizieren Sie Schutzverpackung, Trennlagen, Ausrichtung und Handhabung für die spröde Fertiggeometrie. Vergleichen Sie Substrat-, Metallisierungs-, Werkzeug-, Bearbeitungs-, Inspektions-, Sonderbestückungs- und Transportkosten auf demselben Lieferumfang; ein automatisches Bündel aller Berichte oder Spezialverpackungsvorgänge ist nicht impliziert.
FAQ
Was sind die Hauptvorteile von Keramik-Leiterplatten gegenüber herkömmlichen PCBs?
Ausgewählte Keramiken bieten einen wärmeleitenden elektrischen Isolator, nützlich für Leistungs-, LED- und einige HF-Baugruppen. Die tatsächliche Qualität, der Metallprozess und der Befestigungs-/Kühlstack steuern den Nutzen. Sprödigkeit, Bearbeitung und Spezialbestückung können Kosten verursachen, daher sollten Sie unter denselben thermischen und elektrischen Anforderungen mit FR-4- oder Metallkernoptionen vergleichen.
Wie verhalten sich die Kosten von Keramik-PCBs im Vergleich zu Standard-Leiterplatten?
Die Kosten des Keramiksubstrats hängen von Qualität, Panelausnutzung, Metallisierungsroute, Toleranzen, Prüfumfang und Menge ab. Vergleichen Sie Lieferantenangebote auf Basis äquivalenter Zeichnungen, statt einen universellen Faktor gegenüber FR-4 anzunehmen. Die Systemkosten können sinken, wo die thermische Leistung der Keramik andere Bauelemente überflüssig macht; dies erfordert jedoch Designnachweise.
Können Keramik-Leiterplatten mehrlagig gefertigt werden?
Ja, wir stellen mehrschichtige Keramik-PCBs unter Verwendung der LTCC-Technologie (Low Temperature Co-fired Ceramic) her, die bis zu 20 Schichten unterstützt. Dies ermöglicht komplexe 3D-Schaltungsintegration mit eingebetteten passiven Komponenten, Hohlräumen und Kanälen. Standard-Aluminiumoxid- und AlN-Substrate sind typischerweise auf ein- oder doppelseitige Konfigurationen mit Dickschicht-Mehrschichtfähigkeiten beschränkt.
Ja. LTCC und andere mehrlagige Keramiktechnologien können innere Leiter, passive Strukturen und Kavitäten integrieren. Bestätigen Sie die erforderliche Lagenzahl, Geometrie, Materialien, Brennprofil und die tatsächliche Lieferantenfähigkeit, bevor Sie einen mehrlagigen Aufbau spezifizieren oder einkaufen.
Welche Designregeln gelten für Keramik-Leiterplatten-Layouts?
Keramik-PCB-Layouts erfordern Designregeln auf Basis von Materialtyp und Metallisierungsverfahren. Typische Leitlinien sind:
- Mindestleiterbreite: separat für Dickfilm-, Dünnfilm- und DBC/DPC-Routen anhand der freigegebenen Lieferanten-Designregeln definieren; es gibt kein einziges universelles Minimum.
- Via-Durchmesser und Aspektverhältnis-Grenzen: für die gewählte Keramiktechnologie, Lagenkonstruktion und Lieferantenfähigkeit spezifizieren.
- Kantenabstandsanforderungen zur Verringerung des Ausbruchrisikos der Keramik
- Überlegungen zur Wärmeausdehnung zwischen Keramiksubstrat und angefügten Bauelementen
HILPCB stellt Keramik-PCB-Designleitlinien auf Basis des gewählten Materials, Metallisierungsverfahrens und Bestückungsverfahrens bereit.
Wie schnell können Sie Keramik-Leiterplatten-Prototypen liefern?
Standard-Keramik-PCB-Prototypen werden in 7-10 Arbeitstagen für ein-/doppelseitige Designs versendet. Komplexe mehrschichtige LTCC oder kundenspezifische Metallisierungen können 15-20 Tage benötigen. Wir halten gängige Keramikmaterialien auf Lager, um Lieferzeiten zu minimieren, und bieten beschleunigte Dienste für dringende Anforderungen.
Die Prototypen-Lieferzeit hängt von Keramiklagerbestand, Metallisierungsverfahren, Werkzeugen, Brenn- oder Bondzyklen, Prüfumfang und Auftragswarteschlange ab. Fordern Sie einen schriftlichen Terminplan für die exakte Zeichnung an, und unterscheiden Sie dann die Rohsubstratfertigung von Materialbeschaffung, Sonderbestückung, Qualifizierung und Transport.
Welche Zertifizierungen besitzen Sie für die Keramik-PCB-Fertigung?
HILPCB unterhält die ISO 9001:2015 Qualitätszertifizierung, IATF 16949 für Automobilanwendungen und AS9100D für Luft- und Raumfahrt.
Fordern Sie bei Keramikfertigungsaufträgen aktuelle Zertifikate der tatsächlichen Produktionsstätte, Materialherkunftsnachweise, Prozessfähigkeitsnachweise und ein Angebot für den erforderlichen Prüfumfang an. Normen und Automobil-/Luftfahrtnachweise müssen verifiziert werden, statt aus dem Anwendungstyp abgeleitet zu werden.