
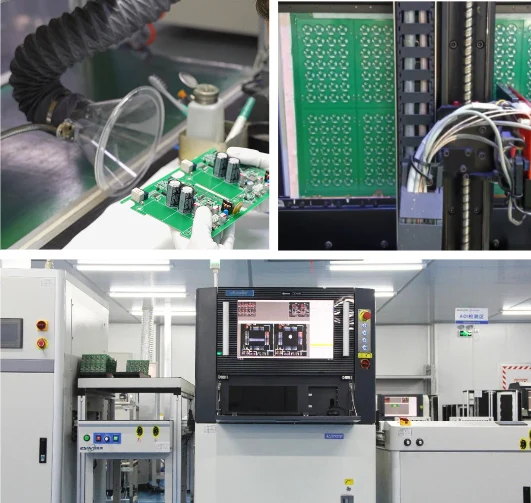
Nutzen Sie IPC-A-610, um die geforderte visuelle Annahmefähigkeit einer Baugruppe zu beurteilen, und J-STD-001, um die anwendbaren Lötmaterial-, Prozess- und Endproduktanforderungen festzulegen. Ein Bestellauftrag sollte die Dokumentenrevision, Produktklasse, relevante Ergänzungen und Zeichnungsanforderungen nennen und anschließend die für die Freigabe erforderlichen Prüf- und Testnachweise definieren.
Überblick über IPC-Standards für die PCB- und PCBA-Fertigung
IPC-Dokumente decken verschiedene Phasen eines Leiterplattenaufbaus ab: Design (IPC-2221-Reihe), Qualifizierung der Rohplatine (IPC-6012 für starre Platinen), Lötanforderungen (J-STD-001) und visuelle Abnahme bestückter Platinen (IPC-A-610). Geben Sie das passende Dokument und die Revision im Bestellauftrag an.
| IPC-Standard | Geltungsbereich | Anwendung im Leiterplattenaufbau |
|---|---|---|
| IPC-A-610 | Annahmefähigkeit elektronischer Baugruppen | Endprüfkriterien (Klasse 1/2/3) |
| J-STD-001 | Anforderungen an gelötete elektrische und elektronische Baugruppen | Materialien, Lötprozesse und anwendbare Endproduktanforderungen |
| IPC-2221 | Generische PCB-Designnorm | Allgemeine Designanforderungen, verwendet mit der jeweiligen Detailnorm |
| IPC-2222 | Design starrer organischer Leiterplatten (Detailnorm) | Platinenlayout, Bohrungs-/Leiterbahnregeln |
| IPC-6011 / IPC-6012 | Generischer Leistungsrahmen / Qualifizierung und Leistung starrer Leiterplatten | Fertigungsabnahme, Mikroschliff- und Prüfpläne |
| IPC-6018 | Qualifizierung und Leistung von Mikrowellen- und Hochfrequenz-Leiterplatten | Anwendungsspezifische HF-Platinenabnahme |
| IPC-A-600 | Annahmefähigkeit von Leiterplattenrohlingen | Visuelle Abnahme der unbestückten Platine |
| IPC-4552 / 4553 / 4554 / 4556 | ENIG / Chemisch Silber / Chemisch Zinn / ENEPIG | Oberflächenspezifikationen; aktuelle Revision bestätigen |
| IPC-9252 | Anforderungen und Verfahren für die elektrische Prüfung von Rohplatinen | Durchgang/Isolation; Impedanzkontrolle und Abdeckung erfordern separate Kundenspezifikationen |
| IPC-4103 | Basismaterialien für Hochgeschwindigkeits-/Hochfrequenzanwendungen | Tatsächliches Laminat und Aufbau spezifizieren; IPC-4101 ist eine separate Basismaterialnorm für starre/mehrlagige Platinen |
IPC-Standards gelten international. Französischsprachige Einkäufer verwenden in Anfragen gelegentlich den Begriff „norme IPC"; verwenden Sie die tatsächliche Dokumentenkennung und Revision, damit die Abnahmekriterien eindeutig sind.
Verwenden Sie die obige Tabelle, wenn:
- Ein Einkäufer nach der Annahmeklasse der Baugruppe fragt; IPC-A-610 liefert Abnahmekriterien für Baugruppen, während das anwendbare Fertigungsdokument (z. B. IPC-6012) die Abnahme der Rohplatine regelt.
- Eine Designprüfung Leiterbahn-, Abstands- oder Luftstreckenanforderungen benötigt: Kombinieren Sie die anwendbaren Designdokumente mit dem freigegebenen Layeraufbau, den elektrischen Bedingungen und den Prozessgrenzen des Fertigers.
- Ein HF-Programm Leistungsanforderungen an die Leiterplatte benötigt: Prüfen Sie die Anwendbarkeit von IPC-6018 zusammen mit dem gewählten Rogers-PCB- oder Teflon/PTFE-PCB-Material. Die Funk-/Systemqualifizierung ist ein separater Umfang.
- Ein Qualitätsingenieur Mikroschliff- oder Maßnachweise anfordert: Definieren Sie das relevante Leistungsdokument, Zeichnungsmerkmale, Muster-/Couponplan und Abnahmebedingungen gemeinsam.
Verknüpfte Standards auf dieser Website für den nächsten Schritt:
- IPC-A-610 Klasse 1 vs. Klasse 2 vs. Klasse 3, detaillierte Abnahmekriterien nach Klasse.
- PCB-Fertigung nach IPC Klasse 3, hochzuverlässiger Fertigungsablauf nach Klasse 3.
- IPC-2221 PCB-Designnorm, allgemeine Designanforderungen und ihre Anwendung.
- HILPCB-Qualitätssicherungsübersicht, Prüf-, Test- und Fertigungsqualitätskontrolldienste.
Nennt eine Anfrage nur „IPC Klasse X", klären Sie die anwendbare Fertigungsleistungsnorm (z. B. IPC-6012 oder IPC-6018), Baugruppenkriterien und Laminatanforderungen (z. B. IPC-4101/4103). Dokumentieren Sie die geforderte Revision und kundenseitige Abänderungen.
Überblick über das IPC-Standardsystem
IPC-A-610: Annahmefähigkeit elektronischer Baugruppen
- Zweck: Visuelle Abnahmekriterien für elektronische Baugruppen
- Umfang: Inspektionsstandards nach der Bestückung
- Schwerpunkt: Was akzeptable vs. fehlerhafte Baugruppen ausmacht
- Anwendung: Qualitätskontroll- und Prüfprozesse
J-STD-001: Lötanforderungen
- Zweck: Anforderungen an gelötete elektrische und elektronische Baugruppen
- Umfang: Von der Vorbestückung bis zum Abschluss der Lötung
- Schwerpunkt: Materialien, Prozesskontrollen und anwendbar akzeptable Endproduktzustände
- Anwendung: Fertigungsprozesskontrolle
IPC-A-610 im Detail
Klassifizierungssystem
- Klasse 1: Allgemeine elektronische Produkte
- Klasse 2: Elektronische Produkte für den dedizierten Dienst
- Klasse 3: Hochleistungsprodukte der Elektronik
Anforderungen Klasse 1
- Auswahlkontext: Allgemeine elektronische Produkte, bei denen die Grundfunktion die Hauptanforderung ist; der Kunde legt die Klasse für das Produkt fest.
- Inspektion: Bewerten Sie die anwendbaren Merkmale mit geeigneten Methoden, ergänzt um die für den Auftrag definierten elektrischen oder Funktionstests.
- Abnahme: Wenden Sie die tatsächlichen Klasse-1-Kriterien an, statt die Klasse als Erlaubnis zu behandeln, eine sonst erforderliche Prüfung auszulassen.
Anforderungen Klasse 2
- Auswahlkontext: Produkte für den dedizierten Dienst, bei denen kontinuierliche Leistung und verlängerte Lebensdauer erwünscht sind; unterbrechungsfreier Dienst kann erwünscht, aber nicht kritisch sein.
- Inspektion: Wählen Sie die Abdeckung rund um die anwendbaren Merkmale und Vertragsanforderungen, einschließlich verdeckter Lötstellen oder Funktionstests, wo nötig.
- Abnahme: Bewerten Sie die spezifizierten Klasse-2-Anforderungen; der Branchenname allein wählt die Klasse nicht aus.
Anforderungen Klasse 3
- Auswahlkontext: Hochleistungsprodukte, bei denen kontinuierlicher oder bedarfsorientierter Betrieb entscheidend ist, vorbehaltlich der tatsächlichen Produktanforderungen.
- Inspektion: Wenden Sie die relevanten Klasse-3-Merkmalskriterien und den vereinbarten Prüf-/Qualifizierungsplan an.
- Abnahme: Die Verarbeitungsklasse begründet weder die Sicherheit des Geräts noch dessen Umgebungslebensdauer oder behördliche Qualifizierung.
Der Produkteigentümer wählt die erforderliche Klasse. Ein Industrie-, Medizin- oder Luftfahrtlabel ersetzt diese Entscheidung nicht, und eine IPC-A-610-Klasse für die bestückte Platine legt nicht automatisch die Leistungsklasse der Rohplatine fest.
Abnahmekriterien für Lötstellen
Durchsteckbauteile
Die Abnahme hängt vom Pinüberstand, der Lochfüllung, Benetzung, Lötkehlform, Bauteilbauart sowie der gewählten IPC-A-610-Revision und -Klasse ab. Vermeiden Sie eine pauschale „Hohlräume-akzeptabel"-Zusammenfassung anstelle der tatsächlichen An-/Abnahmekriterien.
Oberflächenmontierte Bauteile
- Anschluss-/Gehäusetyp: Ermitteln Sie zuerst, welche Abschlusskriterien gelten, bevor Sie Fersen-, Zehen- oder Seitenkehl-Anforderungen wählen.
- Sichtbare Merkmale: Prüfen Sie die anwendbaren Benetzungs-, Maß-, Ausrichtungs- und Abstandsanforderungen.
- Verdeckte Verbindungen: Definieren Sie bei Bedarf separate Röntgen- oder sonstige Abdeckung; ein visuelles Ergebnis kann nicht jeden verdeckten Lötstellenzustand feststellen.
Anforderungen an die Sichtprüfung
Vergrößerungsstandards
- Die Vergrößerung hängt von Merkmalgröße, Prüfverfahren und gewählter IPC-A-610-Revision ab; betrachten Sie keine Stufe als Minimum für jede Klasse-1-Baugruppe.
- Für Klasse 2 wählen Sie eine Vergrößerung, die die spezifizierten Lötstellen- und Fehlermerkmale auflöst.
- Für Klasse 3 folgen Sie den Prüfkriterien des relevanten Dokuments und der freigegebenen Arbeitsanweisung.
Beleuchtungsanforderungen
- Stellen Sie die Beleuchtung entsprechend den Anforderungen des gewählten Dokuments und des geprüften Merkmals ein und verifizieren Sie sie.
- Verwenden Sie geeignete Farbwiedergabe und Prüfausrüstung für zuverlässige Fehlererkennung.
- Reduzieren Sie Abschattung für das tatsächliche Gehäuse und geprüfte Merkmal.
- Dokumentieren Sie die Einstellungen der Arbeitsanweisung und überprüfen Sie regelmäßig den Gerätezustand.
J-STD-001-Prozessanforderungen
Spezifikationen der Lötmaterialien
Lötlegierungen
- Zinn-Blei: 63/37-, 60/40-Zusammensetzungen
- Bleifrei: SAC305, SAC387, SAC405
- Speziallegierungen: Niedertemperatur, hochzuverlässig
Flussmittelklassifizierungen (siehe IPC J-STD-004)
- Flussmittelklassifizierung: Spezifizieren Sie Flussmittel anhand der anwendbaren IPC-J-STD-004-Bezeichnungen für Zusammensetzung/Aktivität/Halogenid.
- No-Clean: Reinigungsanforderungen hängen von der Rückstandscharakterisierung, dem Zuverlässigkeitsrisiko und der Baugruppenspezifikation ab.
- Wasserlöslich: Entfernen Sie Rückstände, wo erforderlich, mit einem qualifizierten Reinigungsprozess.
- Prozessqualifizierung: Validieren Sie Chemie und Reinigung mit der Platinenoberfläche und den Endanwendungsanforderungen.
Anforderungen an die Prozesskontrolle
Überlegungen zum Temperaturprofil
- Aufheizrate: Bauteil- und Lötpastenspezifikationen befolgen; an der tatsächlichen Baugruppe messen
- Einweichphase: Akzeptable Haltezeit aus dem gewählten Lot und Temperaturprofil bestimmen
- Peak / Zeit über Liquidus: Expositionsgrenzen von Lötlegierung und Bauteilen einhalten
- Abkühlung: Lötstellenbildung und thermische Beanspruchung gegen den Montageprozess validieren
Kontrolle der Handlötausrüstung
- Genauigkeit der Spitzentemperatur: Anforderung für Lötstation und Prozess definieren und messen
- Thermische Erholung: Verifizieren, dass die Station die tatsächliche Lötstelle innerhalb des qualifizierten Prozessfensters erwärmen kann
- Spitzenpflege: Regelmäßige Reinigung und Verzinnung
- ESD-Schutz: Geeignete Ausrüstung und Handhabungskontrollen für die ESD-empfindlichen Bauelemente der Baugruppe verwenden
Handlötverfahren
Bauteilvorbereitung
- Anschlussformung: Korrekter Biegeradius und Länge
- Oberflächenvorbereitung: Saubere, oxidfreie Oberflächen
- Flussmittelauftrag: Geeigneter Typ und Menge
- Bauteilpositionierung: Korrekte Ausrichtung und Abstände
Löttechnik
- Wärmezufuhr: Gleichzeitiges Erwärmen der Lötstellenelemente
- Lotzufuhr: Lot an die Lötstelle führen, nicht an die Lötkolbenspitze
- Abkühlphase: Stabilität der Lötstelle während der Erstarrung beibehalten
- Inspektion: Visuelle Verifizierung der Lötstellenqualität
Vergleichsanalyse: A-610 vs. J-STD-001
Komplementäres Verhältnis
| Aspekt | IPC-A-610 | J-STD-001 |
|---|---|---|
| Schwerpunkt | Visuelle Annahmefähigkeit der Baugruppe | Lötmaterialien, Prozesse und Endproduktanforderungen |
| Typische Verwendung | Spezifizierte Verarbeitungsmerkmale bewerten | Lötroute und ihre Anforderungen festlegen und kontrollieren |
| Freigabeentscheidung | Welche beobachteten Baugruppenzustände erfüllen die anwendbaren Kriterien? | Welche Material-/Prozess- und resultierenden Lötstellenanforderungen gelten? |
| Abgrenzung | Kein Prozessrezept und kein vollständiger Elektrotestplan | Wird mit Zeichnung, Produktanforderungen und anwendbaren Abnahmedokumenten verwendet |
Der Geltungsbereich-Auszug der IPC-A-610J des Herausgebers, Abschnitt 1.1, trennt visuelle Annahmefähigkeit von Querschliff-/Röntgenkriterien und verweist für Röntgenhinweise auf J-STD-001. J-STD-001 behandelt ebenfalls akzeptable Endproduktmerkmale; die beiden Dokumente als vollständig getrennte „Prozess-gegen-Ergebnis"-Regeln zu beschreiben, würde diese Überschneidung übersehen.
Überschneidungsbereiche
- Lötstellenbildung: Beide behandeln Lötstellenmerkmale
- Verarbeitung und Prozessrückmeldung: Prüfungsergebnisse können ein Prozessproblem identifizieren, das einer kontrollierten Disposition bedarf.
- Dokumentation: Wenden Sie die maßgeblichen Anforderungen für Arbeitsanweisungen, Prüfung und Freigabenachweise an; definieren Sie gegebenenfalls ein zusätzliches Kundenaufzeichnungspaket.
- Personalbefähigung: Erfüllen Sie die Befähigungsanforderungen des anwendbaren Standards und bewahren Sie die von Qualitätsverfahren und Auftrag definierten Aufzeichnungen auf. Die IPC-Personenzertifizierung ist ein separates Programm, das bei Bedarf eingesetzt wird.
Zertifizierungs- und Schulungsprogramme
IPC-Zertifizierungsstufen
CIS (Certified IPC Specialist)
- Dauer: Abhängig vom autorisierten Kurs und aktuellen Schulungsprogramm.
- Umfang: Personalqualifizierung für den anwendbaren Standard/das Programm und die abgeschlossenen Module
- Gültigkeit und Rezertifizierung: Vor der Angabe einer Laufzeit die aktuellen IPC-Programmregeln für den jeweiligen Standard und das Zertifikat bestätigen
- Schulungsnachweis: Standard/Revision, abgeschlossene Module, Rolle und Zertifikatsablauf erfassen, damit Einsätze und Erneuerungen geplant werden können
CIT (Certified IPC Trainer)
- Voraussetzung: Die aktuellen IPC-Anforderungen für autorisierte Schulung und CIT-Qualifizierung bestätigen
- Schulungsdauer: Abhängig von Kurs, Rolle und autorisiertem Schulungszentrum
- Umfang: Autorisierte Schulung/Zertifizierung innerhalb des anwendbaren Programms und der Trainerautorisierung durchführen
- Gültigkeit: Auf das Zertifikat und die aktuellen Programmregeln verweisen; keine einheitliche Laufzeit oder jährliche Anforderungen annehmen
MIT (Master IPC Trainer)
- Voraussetzung: Das anwendbare IPC-Programm für Master IPC Trainer bestätigen, statt einen automatischen CIT-zu-MIT-Aufstieg anzunehmen
- Dauer: Fortgeschrittenes Schulungsprogramm
- Umfang: Train-the-Trainer-Fähigkeiten
- Befugnis: Durch das autorisierte Programm und die Rolle des Schulungszentrums definiert; keine generelle Lizenz zur Erstellung von IPC-Zeugnissen oder Änderung offizieller Anforderungen
Personenzertifizierung, ein werkseitiges Qualitätsmanagementzertifikat und die separate Validierung/Listung eines Herstellers sind unterschiedliche Nachweise. Verwenden Sie die veröffentlichten IPC-Zertifizierungsrichtlinien für das anwendbare Programm und das Gültigkeitsjahr; das Zertifikat allein qualifiziert kein Produktdesign und ersetzt nicht die Abnahmeaufzeichnungen des Aufbaus.
Schulungsinhalte
IPC-A-610-Schulung
- Techniken der Sichtprüfung
- Fehlererkennung und -klassifizierung
- Messung und Dokumentation
- Klassenspezifische Anforderungen
J-STD-001-Schulung
- Löttheorie und -praxis
- Materialauswahl und -handhabung
- Prozessentwicklung und -kontrolle
- Praktische Lötübungen
Best Practices für die Umsetzung
Integration ins Qualitätsmanagementsystem
- Dokumentenlenkung: Standardarbeitsanweisungen
- Schulungsnachweise: Verfolgung der Personenzertifizierung
- Auditverfahren: Regelmäßige Konformitätsüberprüfung
- Korrekturmaßnahmen: Management von Abweichungen
Messung und Überwachung
- Prozessfähigkeitsstudien: Statistische Analyse
- Gage-R&R-Studien: Validierung des Messsystems
- Interne Audits: Konformitätsüberprüfung
- Kundenfeedback: Input für kontinuierliche Verbesserung
Technologieintegration
- Digitale Inspektion: Automatische optische Inspektion
- Datenerfassung: Qualitätskennzahlen in Echtzeit
- Rückverfolgbarkeitssysteme: Bauteil- und Prozessverfolgung
- Statistische Analyse: Trenderkennung und -steuerung
Branchenspezifische Anwendungen
Automobilelektronik
- IATF 16949: Integration des Qualitätsmanagements
- AEC-Q-Standards: Bauteilqualifizierung
- Funktionale Sicherheit: ISO-26262-Konformität
- Umweltprüfung: Temperatur und Vibration
Medizinprodukte
- FDA-Vorschriften (USA): 21 CFR Part 820, die Quality Management System Regulation (QMSR), gültig ab dem 2. Februar 2026; sie nimmt ISO 13485:2016 durch Verweis für erfasste Medizinproduktehersteller auf.
- ISO 13485: Qualitätssysteme für Medizinprodukte
- Risikomanagement: ISO-14971-Konformität
- Biokompatibilität: Relevante patientenkontaktierende Materialien und Exposition im Rahmen der biologischen Bewertung des Produkts berücksichtigen, wo anwendbar
Luft- und Raumfahrt sowie Verteidigung
- AS9100: Qualitätsmanagement in der Luft- und Raumfahrt
- MIL-Standards: Militärische Spezifikationen
- ITAR-Konformität: Exportkontrollvorschriften
- Zuverlässigkeitsprüfung: Erweiterte Qualifizierungsanforderungen
Dies sind programmabhängige Anforderungen, die in den Auftrag einfließen müssen – keine Zertifizierungen, die eine IPC-Verarbeitungsklasse verleiht. Für den US-amerikanischen Medizinproduktekontext bestätigt die QMSR-Übersicht der FDA das Inkrafttreten am 2. Februar 2026 und die Einbeziehung von ISO 13485:2016; der Endprodukthersteller muss die anwendbaren Pflichten und Lieferantenkontrollen bestimmen.
Zukünftige Entwicklungen
Aufkommende Technologien
- Künstliche Intelligenz: Automatisierte Fehlererkennung
- Maschinelles Lernen: Prädiktive Qualitätsanalytik
- Digitale Zwillinge: Virtuelle Prozessoptimierung
- Blockchain: Rückverfolgbarkeit der Lieferkette
Weiterentwicklung der Standards
- Bleifrei-Aktualisierungen: Umweltkonformität
- Miniaturisierung: Anforderungen für Feinpitch-Bauteile
- Neue Materialien: Fortschrittliche Substrattechnologien
- Industrie 4.0: Integration der intelligenten Fertigung
Fazit
Für eine Beschaffungsentscheidung übersetzen Sie die Standardnamen in einen freigegebenen Fertigungsumfang: Leistungsdokument der Rohplatine, Baugruppendokumente/-revisionen, Produktklasse, Ergänzungen, Zeichnungshinweise, Materialregeln und vereinbarte Prüf-/Testabdeckung. Benennen Sie außerdem, wer Konflikte löst, Abweichungen genehmigt und das Erstmuster freigibt.
Die SMT-Bestückungsroute von HILPCB unterstützt ISO-9001-Qualitätssystemkontrollen und IPC-A-610/J-STD-001-Verarbeitung auftragsbezogen, mit Schablonen-/Profilprüfung, SPI, AOI, selektivem Röntgen, Programmierung sowie kundendefinierten elektrischen oder Funktionstests. Ihr NPI-Workflow kann die freigegebene Revision mit Erstmusterfeststellungen, Disposition und den angebotenen Prüf-/Testaufzeichnungen verbinden.
Ein Einkäufer, der IPC-A-610J Klasse 2 und J-STD-001J spezifiziert, sollte beispielsweise auch den BGA/QFN-Prüfumfang, etwaige Reinigungs-/Rückverfolgbarkeitsanforderungen, Erstmusterfreigabe und Prüfgrenzen nennen. Senden Sie Baugruppenzeichnung, Stückliste, Bestückungsdaten, Menge und diese Anforderungen mit der Anfrage. So kann die Technik die Route wählen und der Einkauf Werkzeug-, Test- und Aufzeichnungskosten auf derselben Basis vergleichen.
Für Personalschulungen nutzen Sie einen autorisierten Anbieter und das jeweilige IPC-Programm. Fertigungs- und Prüfdienstleistungen sind ein separater Angebotsumfang.
Häufig gestellte Fragen
Wie erhält man eine IPC-610-Zertifizierung?
Die IPC-A-610-Qualifizierung ist über die anwendbaren IPC-autorisierten Schulungswege erhältlich. Bestätigen Sie die aktuelle Revision (z. B. IPC-A-610J, wo zutreffend), Rolle, Gültigkeitsdauer und Kursverfügbarkeit mit dem Schulungsanbieter. Die Zertifizierung von Personal ist vom Prozesskonformitätsnachweis eines Herstellers zu unterscheiden.
Was bedeuten die anderen IPC-Referenzen?
Die Kennungen bezeichnen verschiedene Aufgaben: IPC-222X-Dokumente behandeln Design, IPC-601X Leistung/Qualifizierung, IPC-A-600 die visuelle Annahmefähigkeit von Rohplatinen, J-STD-001 die Anforderungen an gelötete Baugruppen und IPC-A-610 die visuelle Annahmefähigkeit von Baugruppen. Geben Sie jedes anwendbare Dokument mit Revision, Klasse und Abänderung im Auftrag an; der Begriff „IPC-konform" allein lässt den Umfang offen.