
ISO 9001 bietet einen Rahmen dafür, wie PCB-Anforderungen zu einem gefertigten, geprüften und freigegebenen Produkt werden. Der praktische Nutzen liegt in der Verbindung zwischen freigegebenem Design, Materialien, Prozessanweisungen, Prüfergebnissen und den Maßnahmen bei Abweichungen. Ein QMS-Zertifikat deckt eine Organisation und einen definierten Geltungsbereich ab; es zertifiziert weder die elektrische Leistung noch die Lebensdauer einer einzelnen Leiterplatte.
Die ISO hat im September 2026 die ISO 9001:2026 veröffentlicht. Inhaber von ISO 9001:2015-Zertifikaten müssen den Übergang mit ihrer Zertifizierungsstelle steuern; ein Editionswechsel macht nicht automatisch jedes bestehende Zertifikat ungültig. Prüfen Sie den jeweiligen Zertifikatsstatus und den Übergangsplan. Die aktuelle Edition und Übergangsleitfaden der ISO erläutern die Änderung. Die Produktannahmekriterien bleiben Teil der Einkaufsspezifikation und der Qualitätsvereinbarung.
Verständnis des ISO 9001 PCB-Qualitätsmanagement-Frameworks
Der Prozessansatz verbindet Angebot, Einkauf, Fertigung, Bestückung, Prüfung, Lieferung und Rückmeldung. Jeder Prozess braucht einen verantwortlichen Eigentümer, verwendbare Eingaben, definierte Ergebnisse und eine Methode zur Bewertung, ob er das beabsichtigte Resultat erreicht. Automotive-Programme können IATF 16949 und Kundenanforderungen hinzufügen; siehe TS 16949 Leiterplattenfertigung für diesen separaten Geltungsbereich.
Kernprinzipien: Kundenorientierung, Führung, Einbeziehung der Mitarbeiter, Prozessansatz, Verbesserung, evidenzbasierte Entscheidungsfindung und Beziehungsmanagement leiten das Qualitätsmanagement. In einem PCB-Auftrag werden diese Ideen konkret, wenn der Lieferant widersprüchliche Revisionen auflöst, Substitutionen kontrolliert und gegen die vereinbarten Kriterien freigibt statt gegen Annahmen.
Prozessbasierte Systemarchitektur: ISO 9001 schreibt nicht identische Fertigungsdokumente oder Software für jeden Lieferanten vor. Umfang und Form der dokumentierten Informationen hängen von den Tätigkeiten, Risiken, der Komplexität und der Kompetenz ab. Ein kontrollierter elektronischer Begleitschein kann nützlich sein; eine große Dokumentenbibliothek ist kein Beweis, dass die korrekte Revision die Produktion erreicht hat.
Risikobasiertes Denken: Materialschwankungen, ausgelagerte Prozesse, dichte Via-Strukturen, feuchtigkeitsempfindliche Bauteile, eingeschränkter Testzugang und Designänderungen können die Konformität beeinflussen. Lieferant und Kunde sollten die relevanten Risiken vor der Freigabe klären. Bestimmen Sie, welche Feststellungen eine Zeichnungsänderung, eine Prozesskontrolle, eine Zusatzprüfung oder eine ausdrückliche Annahme durch den verantwortlichen Ingenieur erfordern.
Kundenzufriedenheit: Bewerten Sie Beschwerdetrends, Retouren, Liefertreue und Kundenfeedback mit konsistenten Definitionen. Eine Scorecard wird nützlich, wenn ein wiederkehrendes Problem zu einer zugewiesenen Maßnahme führt und der nächste Bau zeigt, ob diese Maßnahme gewirkt hat. Eine niedrige Beschwerdezahl allein belegt keine Produktzuverlässigkeit.
Systematische Prozesskontrolle in der Leiterplattenfertigung
Ein Qualitätsplan übersetzt die Design- und Bestellanforderungen in Kontrollen an den passenden Produktionsstufen. ISO 9001 verlangt geeignete Überwachung und Bewertung; sie schreibt weder SPC-Karten, eine bestimmte Prüfmaschine noch die Prüfung jeder Eigenschaft an jeder Platine vor.
1. Materialverwaltung und Rückverfolgbarkeit
Definieren Sie den Materialhersteller/die Güte, zugelassene Alternativen, Zertifikats- oder Deklarationsanforderungen, Lagerbedingungen und die zur Untersuchung eines Problems nötige Kennzeichnung. Bei unbestückten Platinen kann dies Laminat, Kupfer, Oberfläche und Fertigungslose betreffen; die Bestückung fügt Bauelemente, Lötpaste, Feuchtigkeitshandhabung und ggf. Kundenmaterial hinzu. Vollständige Chemikalienchargen- oder Einzelstückgenealogie ist eine zu vereinbarende Programmanforderung, keine universelle ISO-9001-Regel.
- Eingangskontrollen: Identität, Zustand, Menge und die spezifizierte Dokumentation verifizieren; zusätzliche Messungen nach Risiko und Qualitätsplan wählen.
- Rückverfolgbarkeit: Festlegen, wie der Arbeitsauftrag oder das Los mit Materialien und freigegebenen Revisionen verknüpft wird, welche Teile eine Serienidentifikation benötigen und wie lange die Aufzeichnungen aufzubewahren sind.
- Lieferantenkontrolle: Zugelassene Quellen und Substitutionsbefugnisse festlegen. Die tatsächlich ausgelagerten Prozesse überwachen und diesen Anbietern dieselben Annahmeanforderungen mitteilen.
Für eine Untersuchung beantwortet ein nützlicher Datensatz, welche gelieferten Lose das betroffene Material verwendet haben und welche Disposition angewendet wurde. Die Assembly-Record-Optionen von HILPCB können Arbeitsaufträge, Materiallose, Programme, Prüfung und Teststatus in dem für den Auftrag vereinbarten Umfang verknüpfen.
2. Standardisierung des Produktionsprozesses
Arbeitsanweisungen benötigen die freigegebene Konstruktion, kritische Parameter, Handhabungsreihenfolge, Prüfpunkte und die Reaktion auf eine Abweichung. Bei einer High-Tg-Leiterplatte müssen Laminatgüte, Kupferverteilung, Via-Aufbau, Bestückungsbelastung und der vereinbarte thermische Nachweis gemeinsam geprüft werden. Das Tg-Label allein ist kein Annahmeplan.
- Revisionskontrolle: Die freigegebene Fertigungszeichnung, den Aufbau, die Bohrdaten, die Stückliste, die Bestückdaten, die Programme und die anwendbaren Kundendokumente identifizieren. Abweichungen vor Produktionsstart klären.
- Parameterkontrolle: Prozessgrenzen aus den Material- und Produktanforderungen ableiten. Einen Gerätesollwert von einer Messung an Platine oder Baugruppe unterscheiden.
- Qualitätskontrollpunkte: Die Prüfung dort platzieren, wo sie das relevante Problem erkennen kann, bevor spätere Schritte es verdecken oder eine Korrektur teuer machen. Abweichungen und die genehmigende Stelle für ihre Disposition aufzeichnen.
Zum Beispiel muss eine genehmigte Laminatsubstitution in den freigegebenen Bauinformationen und in jeder betroffenen Aufbau- oder Wärmebewertung abgebildet sein. Eine mündliche Absprache, die Einkauf und Fertigung nie erreicht, lässt den Prozess unkontrolliert – auch wenn der Lieferant ein Zertifikat besitzt.
3. Qualitätssicherung und Prüfung
Unbestückte-Platinen-Prüfung und Baugruppenprüfung trennen. Der E-Test an einer unbestückten Leiterplatte prüft die definierte Netzverbindung; er prüft nicht die Firmware oder das Anwendungsverhalten einer bestückten Platine. An einer Baugruppe prüft die SPI die Paste vor der Reflow, die AOI sichtbare Zustände, ausgewählte Röntgenprüfung vereinbarte verdeckte Lötstellen und zugängliche elektrische oder Funktionstests beantworten ihre spezifizierten Fragen.
Für HDI-PCB-Bauten den freigegebenen Microvia-Aufbau und den erforderlichen Prüf- oder Zuverlässigkeitsnachweis definieren. Wo angemessen, Coupon-, Mikroschliff-, elektrische, Maß- oder andere Prüfungen vereinbaren. Zu jedem gemeldeten Ergebnis die Annahmegrenze, Methode, Probenidentität, Revision und Disposition aufbewahren, die zu seiner Interpretation nötig sind.
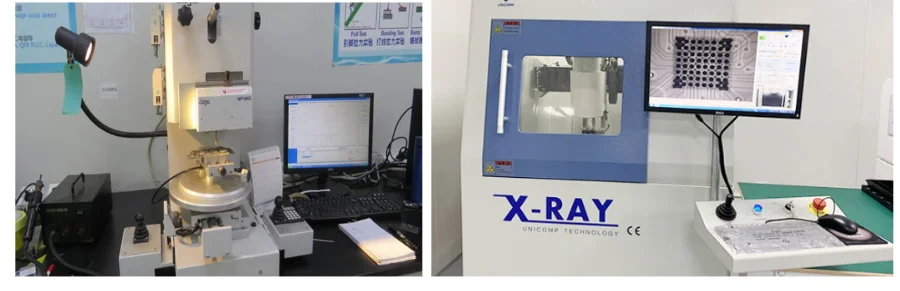
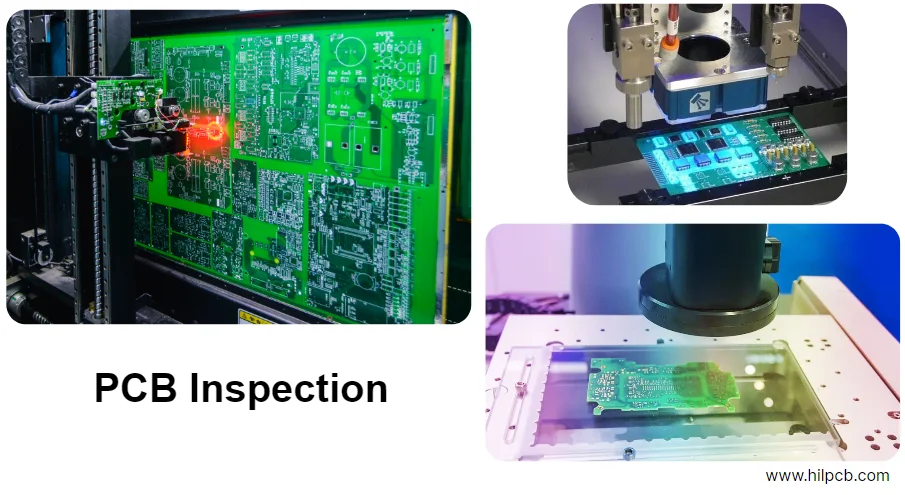
Abbildung von PCB-Konstruktionen; der Qualitätsplan des Auftrags definiert die anwendbaren Kontrollen und Annahmenachweise.
Kundenorientiertes Qualitätsmanagement und kontinuierliche Verbesserung
Management von Kundenanforderungen
Eine Anfrage sollte sowohl den physischen Bau als auch die zur Freigabe nötigen Nachweise klären. Vor der Terminzusage Designrevision, Materialien, Prüfklasse/-revision, kritische Merkmale, Testumfang, Mengen und erforderliche Aufzeichnungen vereinbaren.
- Anforderungsprüfung: Fehlende oder widersprüchliche Daten erkennen und mit dem autorisierten Kundenkontakt abschließen.
- DFM und Designverantwortung: Eine Fertigungsprüfung kann Fertigungs- oder Bestückungsrisiken aufzeigen. Die Produktdesignvalidierung bleibt bei der zugewiesenen Designinstanz, sofern kein konkreter Engineering-Umfang vertraglich vereinbart ist.
- Änderungskontrolle: Festlegen, wer Substitutionen, Prozessänderungen, Zeichnungsrevisionen, Nacharbeit oder Konzessionen genehmigen darf und wann der Kunde informiert werden muss.
- Leistungsberichterstattung: Metrikdefinition, Berichtsintervall, Datensatzformat und Eskalationsweg vereinbaren. Interne Werksdaten und ein an den Kunden gelieferter Bericht sind unterschiedliche Leistungen.
Statistische Qualitätskontrolle und -verbesserung
SPC kann helfen, dass ein stabiler, messbarer Prozess Streuung sichtbar macht. Es benötigt ein geeignetes Messsystem, einen definierten Stichprobenplan, eine passende Karte und eine Reaktionsregel. Regelgrenzen beschreiben das Prozessverhalten; Produktspezifikationsgrenzen definieren die Annahme. Ein beherrschter Prozess kann dennoch spezifikationswidrige Ergebnisse liefern, wenn er nicht fähig ist, die Anforderung zu erfüllen.
Die Ausbeute mit ihrem Nenner und der Behandlung von Nacharbeit angeben. First-Pass-Yield, Endannahmeausbeute, Fehlerzahlen und Retourenquoten beantworten unterschiedliche Fragen. Vergleiche zwischen Produkten oder Zeiträumen benötigen ebenfalls konsistente Abdeckung und Stichprobengröße.
Bei einem Defekt zunächst das betroffene Material oder die Lose eindämmen und über ihre Disposition entscheiden. Danach die Ursache untersuchen, eine Korrekturmaßnahme einführen und ihre Wirksamkeit an relevanten Folgebauten prüfen. Verantwortlichen und Abschlussnachweise festhalten. Risikokontrollen können das Wiederauftreten eines bekannten Fehlers verhindern, ohne zu behaupten, dass jeder künftige Fehler ausgeschlossen sei.
Mitarbeiterschulung und Kompetenz
Die Kompetenz hängt von der ausgeführten Tätigkeit ab: Drucken, Bestücken, Löten, Prüfen, Testen oder Freigeben. Die reine Teilnahme an einer Schulung belegt nicht, dass ein Bediener eine zugewiesene Aufgabe nach den geforderten Annahmekriterien ausführen kann.
- Kompetenzbewertung: Erforderliche Fähigkeiten ermitteln und die Leistung für die zugewiesene Ausrüstung, den Prozess oder die Prüfrolle bewerten.
- Schulung und Bewusstsein: Das Personal über aktuelle Anweisungen, Produktrisiken und das Verhalten bei abnormalen Zuständen auf dem Stand halten.
- Kompetenznachweise: Die relevanten Bewertungs-, Befugnis- und Schulungsaufzeichnungen aufbewahren; branchenübliche Zertifizierungen nutzen, wo Vertrag oder anwendbares Schema es fordern.
- Wissensmanagement: Erfahrungen aus Defekten, Prozessänderungen und Pilotbauten in aktualisierte Anweisungen und Schulungen überführen, statt sich auf das Gedächtnis einzelner Bediener zu verlassen.
Fertigungsplanung, Audits und Freigabenachweise
Lieferkettenqualität: Externe Anbieter für ihre zugewiesenen Arbeiten bewerten. Zugelassene Bauelementebeschaffung und Alternativregeln, die Handhabung beigestellter Materialien und Änderungsbenachrichtigungen helfen, einen Wiederholbau an der freigegebenen Stückliste auszurichten. Ein Lieferantenaudit ist eine mögliche Kontrolle, ausgewählt nach Risiko und anwendbaren Anforderungen.
Produktionsplanung: Materialbereitschaft, Kapazität, Werkzeuge, Prüfvorrichtungen, freigegebene Programme und offene DFM-Fragen beeinflussen den Freigabetermin. Diese bestätigen, bevor ein Zieltermin als Produktionszusage behandelt wird.
Dokumentation und Freigabe: Ein nützlicher Freigabenachweis identifiziert Produkt/Revision und Los, anwendbare Kriterien, Ergebnisse, ungeklärte Abweichungen oder genehmigte Konzessionen und die Freigabeinstanz. Aufzeichnungen für die vereinbarte Aufbewahrungsfrist zugänglich und geschützt halten. Die veröffentlichte ISO-Leitlinie zur Edition 2015 unterscheidet Informationen, die zum Betrieb eines Prozesses vorgehalten werden, von als Nachweis aufbewahrten Aufzeichnungen; ein Qualitätsmanagementhandbuch kann nützlich sein, ist aber kein universell vorgeschriebenes Dokumentenformat.
Messung und Analyse: Die Ausrüstung muss für die Messung geeignet sein. Kalibrierungs- oder Verifizierungsbedarf, gegebenenfalls Referenznormale und die Maßnahme bei nachträglich festgestellter Ungeeignetheit definieren. Die Auswirkung auf zuvor angenommene Arbeit prüfen, statt nur ein neues Kalibrieretikett anzubringen.
Internes Audit und Managementbewertung: Audits rund um die Prozesse und Risiken der Organisation planen und Feststellungen durch Korrekturmaßnahmen verfolgen. Die Managementbewertung beurteilt QMS-Leistung, Ressourcen, Änderungen und Verbesserungsbedarf. Auditplan und Nachweise sollten zur anwendbaren Edition und zum Zertifizierungsprogramm passen; ein Kundenaudit und ein Audit der Zertifizierungsstelle erfüllen unterschiedliche Zwecke.
HILPCB-Qualitätskontrollen vom Pilot bis zur Serie
HILPCB unterstützt Fertigungsprüfung, Fertigung, SMT/THT, zugelassene Beschaffung und definierte Prüfung über die passende Produktroute. Für die Bestückung umfasst der Standard-Bestückbereich 0201-Bauelemente und 0,4-mm-Pitch-Bauteile; feinere Gehäuse werden einzeln geprüft. Die High-Speed-PCB-Route ergänzt Aufbau- und Impedanzkontrollfragen, während die Multilayer-PCB-Route Fertigungsanforderungen von der Materialauswahl bis zu Prüfung und elektrischem Test abdeckt.
Für Kleinserienbestückung kann der Erstmusternachweis Aufbaufotos, ausgewählte Prüfergebnisse, Programmierstatus, Testergebnisse und die Disposition offener Punkte umfassen. Reflow-Profil, SPI/AOI, ausgewählte Röntgenprüfung, Los-/Serienrückverfolgbarkeit und Konformitätsnachweise können je nach Angebot und Qualitätsvereinbarung einbezogen werden.
Für Großserienbestückung die freigegebene Pilotbasis übernehmen und die vereinbarte Stichprobenplanung, Serialisierung, Änderungskontrollen, Prognose-, Verpackungs- und Lieferanforderungen ergänzen. Die Volumenroute von HILPCB umfasst SPC- und Rückverfolgbarkeitsplanung; die Messungen, Datensatzverknüpfung, Berichtszugang und Aufbewahrung sollten für das Programm vereinbart werden. Ein Kundenportal oder ein automatisches Alarmsystem ist keine Voraussetzung für eine kontrollierte Freigabe.
Senden Sie Fertigungsdaten, Aufbau, Stückliste/AVL und ggf. Bestückdateien, Mengen, Einsatzanforderungen, kritische Merkmale, Prüfverfahren/Vorrichtungen und das gewünschte Nachweispaket. Nennen Sie den erforderlichen Zertifikats-/Standortgeltungsbereich, Audit-Zugang, Änderungsbenachrichtigungsregeln und Aufbewahrungsfristen. So kann HILPCB die für den Auftrag nötigen Fertigungskontrollen und Liefergegenstände kalkulieren und vereinbaren, wie Pilotergebnisse zur Basis der Serienproduktion werden.
Häufige Fragen
Was ist der direkteste Nutzen von ISO 9001 in der Leiterplattenfertigung?
Es verbindet Anforderungen, Lieferanten- und Prozesskontrolle, Prüfung, Freigabe, Rückmeldung und Korrekturmaßnahmen in einem auditierbaren Managementsystem. Es unterstützt eine konsistente Ausführung, während die Einkaufsspezifikation die Annahmeanforderungen der einzelnen Leiterplatte definiert.
Macht ISO 9001 die Fertigung teurer?
Einführung, Audits und Aufzeichnungspflege erfordern Ressourcen. Wirksame Kontrollen können Nacharbeit, Fehlschläge oder Störungen reduzieren, doch die Nettokosten hängen vom Programm ab. Vergleichen Sie Angebote bei gleicher akzeptierter Menge, gleichem Prüf-/Testumfang und gleichem Nachweispaket, statt anzunehmen, dass eine Zertifizierung eine Ersparnis garantiert.
Welche Dokumente und Nachweise werden typischerweise benötigt?
Die anwendbare Edition, Organisation und der Vertrag bestimmen die erforderlichen dokumentierten Informationen. Typische PCB-Nachweise umfassen Anforderungsprüfung, freigegebene Revisionen, Lieferanten-/Materialkontrollen, Prüf-/Testergebnisse, Freigabeinstanz und Korrekturmaßnahmenaufzeichnungen. Unter der Edition 2015 ist ein Qualitätsmanagementhandbuch ein optionales Format, kein zwingendes Dokument dieses Namens.
Wie oft werden Audits und Verbesserungen im ISO-9001-System überprüft?
Interne Audits folgen einem geplanten Programm; Überwachungs- und Rezertifizierungsaudits der Zertifizierungsstelle folgen den jeweiligen Zertifizierungsvereinbarungen. Verbesserung und Korrekturmaßnahmen laufen zwischen den Audits weiter. Während eines Editionswechsels die erforderlichen Aktualisierungen und Zeitpläne mit der Zertifizierungsstelle abstimmen.
Wie kann ein Einkäufer den ISO-9001-Geltungsbereich eines Lieferanten verifizieren?
Zertifikatsnummer, juristische Person, Fertigungsstandort, Geltungsbereich, Zertifizierungsstelle und die aktuelle Gültigkeit bzw. den Übergangsstatus prüfen. Wird eine akkreditierte Zertifizierung gefordert, zusätzlich die Akkreditierungsabdeckung verifizieren. Bestätigen, dass die angebotene Fertigungs- oder Bestückungsroute in den relevanten Geltungsbereich fällt, und den Produktannahmeplan separat vereinbaren.