
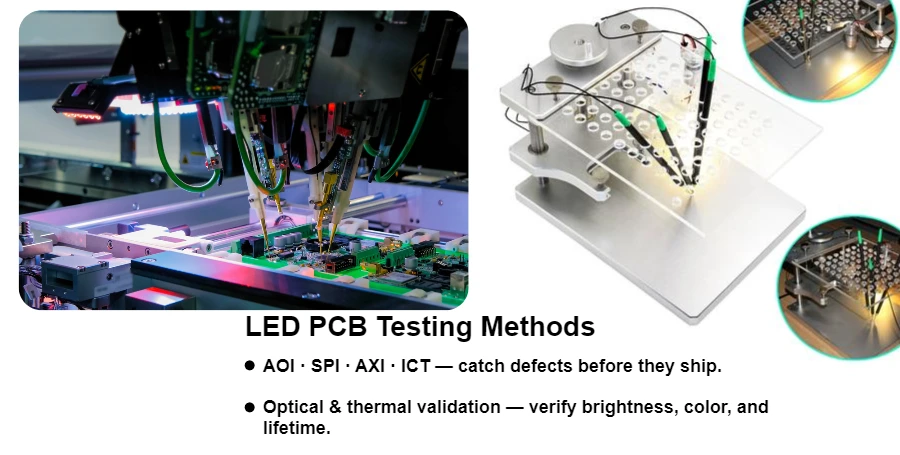
Bei LED-Tests muss zunächst feststehen, was geliefert wird: eine unbestückte Leiterplatte, eine bestückte LED-/Treiberplatine oder eine vollständige Leuchte. Durchgangs- und Isolationsprüfungen an der unbestückten Platine, die Bestückungsprüfung und optische Messungen an der Leuchte beantworten unterschiedliche Fragen. Legen Sie Abnahmekriterien und Prüfaufbau fest, bevor Sie Ergebnisse vergleichen oder die Fertigung beauftragen.
HILPCB unterstützt die FR-4-Fertigung, Metallkern- und thermische Leiterplatten, SMT-Bestückung sowie die Integration kompletter Systeme. Unsere Leiterplattenbestückung verbindet DFM-/DFT-Prüfung, Inspektion und die für den Auftrag festgelegten elektrischen oder funktionalen Tests. Die folgenden Verfahren helfen dabei, eine Beleuchtungsspezifikation in einen umsetzbaren Prüfplan zu übersetzen.
Elektrische Prüfverfahren für LED-Leiterplatten
Prüfen Sie vor der Bestückung mit elektrischen Tests an der unbestückten Platine die festgelegten Netze auf Unterbrechungen und Kurzschlüsse. Nach der Bestückung werden Bauteile, Treiberverhalten und LED-Betrieb geprüft; diese Funktionen lassen sich an einer unbestückten Platine nicht messen.
In-Circuit-Test (ICT): ICT oder Flying-Probe-Tests können zugängliche Netze und ausgewählte Bauteilwerte anhand definierter Grenzwerte prüfen. Parallele Strompfade in der Schaltung können Widerstands-, Kapazitäts- oder Induktivitätsmessungen beeinflussen. Legen Sie deshalb Isolation, Testzugänge und Prüfabdeckung fest. Treiberschaltfrequenz und Ausgangsregelung gehören in einen Funktionstest unter Spannung, sofern die gewählte ICT-Plattform diese Prüfung nicht ausdrücklich unterstützt.
Funktionstest unter Betriebsbedingungen: Prüfen Sie LED-Stringstrom, Eingangsleistung, Einschaltverhalten, Reaktion auf offene/kurzgeschlossene Lasten sowie PWM-Frequenz und Tastverhältnis über den festgelegten Versorgungs- und Dimmbereich. Berücksichtigen Sie den Vorwärtsspannungsbereich der ausgewählten LEDs und das Temperaturkompensationsverhalten des Treibers. Legen Sie Kammertemperaturen anhand der Bauteilgrenzwerte und des vorgesehenen Einsatzes fest; ein festes Profil von −40 °C bis +85 °C ist nicht für jede Beleuchtungsplatine geeignet. Geben Sie an, ob jede Prüfung zur Designqualifikation, zur stichprobenartigen Fertigungskontrolle oder für jede freizugebende Einheit gehört.
Hochspannungsprüfung: Wenn eine Spannungsfestigkeitsprüfung erforderlich ist, legen Sie anhand der zutreffenden Produktspezifikation die genauen Prüfpunkte, AC-/DC-Spannung, Anstiegsrate, Prüfdauer, Leckstrom-/Abschaltgrenze und Entladung nach der Prüfung fest. HILPCB bietet im Rahmen der Prüfung von Box-Build-Baugruppen Optionen für Hochspannungsprüfung, Isolationswiderstand und Schutzleiterverbindung. Ein bestandener Spannungsfestigkeitstest weist für sich allein keine ausreichenden Kriech- oder Luftstrecken nach. Prüfen Sie bei Metallkern-Leiterplatten gemeinsam die Isolation zwischen Schaltung und Kern, die Ausführung von Bohrungen und Kanten sowie die Befestigungsteile; der Metallträger bietet nicht automatisch Schutzisolierung. Stimmen Sie Isolation und Wärmefluss auch mit der Hochwärmeleitfähigkeits-Leiterplattenroute ab.
Validierung der thermischen Leistung
Die Sperrschichttemperatur der LED beeinflusst Lichtstrom, Farbe und Zuverlässigkeit. Validieren Sie den thermischen Pfad an der bestückten Baugruppe mit dem vorgesehenen Kühlkörper, TIM, Anpressdruck, Gehäuse, Einbaulage und Luftstrom, statt lose Platinen auf dem Labortisch zu vergleichen.
Infrarot-Thermografie: IR-Aufnahmen können während des Aufheizens Hotspots sichtbar machen und die Wärmeverteilung vergleichen. Oberflächenemissionsgrad, Reflexionen, Fokus und räumliche Auflösung beeinflussen das Ergebnis; die Temperaturauflösung der Kamera ist nicht mit absoluter Messgenauigkeit gleichzusetzen. Gleichen Sie kritische Messstellen mit Kontaktmessungen ab. HILPCB bietet über seine Dienstleistungen für thermische Leiterplatten IR-Aufnahmen, Wärmeleitwiderstandsbewertungen und thermische Simulation an; Prüfhalterung und Betriebsbedingungen werden projektspezifisch festgelegt.
Thermoelementmessungen: Bringen Sie Thermoelemente am vom Gehäusehersteller vorgegebenen Referenzpunkt an Lötstelle/Gehäuse und an weiteren kritischen Stellen an, ohne den optischen Pfad zu blockieren. Sie messen lokale Temperaturen, nicht unmittelbar die Sperrschichttemperatur. Eine Sperrschichttemperatur darf nur mit dem thermischen Modell des gewählten Gehäuses, dem Referenzpunkt und einer dazu passenden Leistungsdefinition abgeschätzt werden. Der Abschnitt zu Messungen in Cree LEDs Hinweis zum Wärmemanagement erläutert praktische Grenzen von Thermoelement- und IR-Messungen. Dokumentieren Sie Umgebungstemperatur und ein festgelegtes Stabilisierungskriterium und gleichen Sie die Messwerte anschließend mit der thermischen Simulation ab.
Temperaturwechseltests: Temperaturzyklen und Temperaturschock können Delamination, Ermüdung von Verbindungen und Ausfälle an Materialgrenzflächen sichtbar machen. Der thermische Service von HILPCB umfasst Zyklusoptionen, darunter Programme von −40↔+125 °C. Legen Sie Grenzwerte, Aufheiz-/Abkühl- beziehungsweise Transferbedingungen, Haltezeit, Zyklenzahl, Betrieb unter Spannung und elektrische/optische Prüfungen nach der Belastung für die tatsächlich verwendeten Materialien und Bauteile fest. Temperaturzyklen sind nicht dasselbe wie stationäres Burn-in unter Spannung; keines der Verfahren belegt für sich allein die Lebensdauer des LED-Lichtstroms.
Optische Messung und Validierung
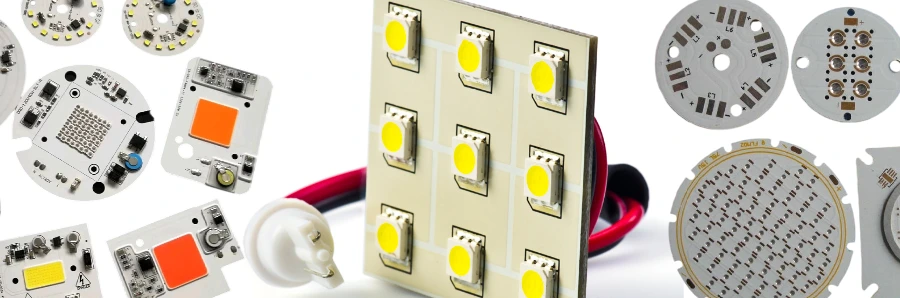
Für die optische LED-Leistung sind spezielle Messgeräte und kontrollierte Prüfbedingungen erforderlich, um Lichtstrom und Farbqualität konsistent zu bewerten.
Messung von Lichtstrom und Lichtausbeute
Wenn optische Messungen erforderlich sind, legen Sie einen angemessen kalibrierten Aufbau aus Ulbrichtkugel und Spektroradiometer sowie das zuständige Labor fest. Dokumentieren Sie die geprüfte Baugruppe, Ansteuerung, Stabilisierung und Temperatur. Der Messumfang kann Folgendes enthalten:
- Gesamtlichtstrom: Prüfung, ob der Lichtstrom die Spezifikation erfüllt
- Lichtausbeute: Bewertung der Zielwerte in lm/W
- Farbtemperatur: Prüfung der CCT-Konsistenz zwischen Fertigungslosen
- Farbwiedergabeindex: Prüfung, ob der CRI die Anforderungen der Anwendung erfüllt
Für die Lichtausbeute muss die elektrische Messgrenze angegeben werden. Bei einer angenommenen Baugruppe mit 1.200 lm Lichtstrom und 10 W Leistungsaufnahme am LED-Platineneingang ergibt sich eine Lichtausbeute von 1.200/10 = 120 lm/W. Benötigt derselbe gemessene Lichtstrom am Eingang der vollständigen Leuchte einschließlich Treiber 12 W, beträgt die Lichtausbeute der Leuchte 100 lm/W. Das sind Rechenbeispiele und keine Produktergebnisse; verwenden Sie bei der Berechnung der Wärmeentwicklung Lumen nicht als optische Watt.
Ein Goniophotometer erfasst Winkellichtstärke, Abstrahlwinkel und Lichtverteilung bei gerichteter Beleuchtung, einschließlich Fahrzeugleuchten. Ein Ergebnis aus der Ulbrichtkugel allein beschreibt die Lichtverteilung nicht. Der Leitfaden des US-Energieministeriums zur Auswertung optischer/elektrischer Prüfberichte erläutert den Unterschied zwischen den Messverfahren. Geben Sie die für das gelieferte Produkt geltende Prüfmethode und Revision an.
Farbkonsistenz und Binning
Eine konsistente LED-Farbe in Arrays erfordert die Auswahl passender Bins und Messungen unter vergleichbaren elektrischen und thermischen Bedingungen. Wählen Sie die erforderlichen Prüfungen aus:
- Messung einzelner LEDs vor der Bestückung
- Prüfung der Farbgleichmäßigkeit nach der Bestückung
- Analyse von MacAdam-Ellipsen für den Farbabgleich
- Messung der spektralen Leistungsverteilung
Legen Sie bei RGB- und abstimmbaren Weißlichtbaugruppen Kanalströme, Dimmstufen, Farbortziele und das Speichern/Auslesen der Kalibrierung über den erforderlichen Einstellbereich fest. Vergleichen Sie die Einheiten erst nach der Stabilisierung. Ein übereinstimmender Eingangs-Bin verhindert keine Farbverschiebungen durch Temperatur, Treiberstrom oder die fertige Optik.
Zuverlässigkeits- und Umwelttests
Wählen Sie Umwelttests anhand der Einsatzumgebung und der Ausfallrisiken aus. Designqualifikation, Fertigungsscreening und Nachweise zur langfristigen Lichtstromerhaltung sind getrennte Bestandteile des Freigabeplans.
Highly Accelerated Life Test (HALT): Temperatur- und Vibrations-Stufenbelastungen können in einem entsprechend ausgestatteten Labor Designschwächen und Reserven aufdecken. Legen Sie Belastungsfolge, Funktionsüberwachung und Fehleranalyseplan fest. Ohne validiertes Ausfallmodell lassen sich einige Tage HALT nicht in eine bestimmte Zahl von Betriebsjahren umrechnen. Feuchtequalifikation und Fertigungs-Burn-in benötigen eigene Verfahren.
Salzsprüh- und Korrosionsprüfung: Für LED-Anwendungen im Außen- und Marinebereich beschreibt ASTM B117 ein Salzsprühverfahren, keine direkte Vorhersage der Einsatzdauer. Legen Sie Prüfdauer, Probenvorbereitung und elektrische/sichtprüfbare Kriterien nach der Belastung fest. Bewerten Sie Beschichtungsabdeckung, Schnittkanten, Steckverbinder und Gehäusedichtungen; eine Beschichtung allein weist weder eine IP-Schutzart des Gehäuses nach noch verhindert sie jeden Feuchtigkeitseintritt in eine MCPCB-Baugruppe.
Vibration und mechanischer Schock: LED-Anwendungen in Fahrzeugen und der Industrie müssen mechanischen Belastungen standhalten. Legen Sie anhand des vorgesehenen Einsatzes oder des Kundenstandards Vibrationsspektrum, Achsen, Befestigung, Dauer und Überwachung im Betrieb fest. Prüfen Sie LED-Lötstellen, Steckverbinder und schwere Bauteile und wiederholen Sie nach der Belastung die festgelegten Funktionstests.
Validierung des Fertigungsprozesses
Prozesskontrollen helfen, Bestückungsfehler vor Prüfungen unter Spannung zu finden und Abweichungen zwischen Fertigungslosen zu untersuchen. HILPCB kann im Bestückungsprozess Druck, Bestückung, Reflow und die vereinbarten Prüfstationen kombinieren.
Lötpasteninspektion (SPI): Messen Sie nach dem Druck, sofern vorgesehen, Höhe, Fläche, Volumen und Ausrichtung der Pastendepots. Verfolgen Sie Trends anhand des Prozessfensters für Schablone und Landepads. Bei LED-Wärmeflächen müssen Apertur, Paste, Zustand der Vias und Reflow-Profil aufeinander abgestimmt werden; das Pastenvolumen allein bestimmt nicht den Wärmewiderstand der fertigen Lötverbindung.
Automatische optische Inspektion (AOI): An den ausgewählten Prozessstationen lassen sich sichtbare Bauteilbestückung, Polarität, Ausrichtung und Lötzustand prüfen. AOI kann nicht jede verborgene Wärmefläche untersuchen und weder Lichtstrom noch Farbverhalten nachweisen. Bewahren Sie Referenzen zur Ausrichtung des Erstmusters auf und bewerten Sie unklare Befunde nach den vereinbarten Abnahmekriterien.
Röntgenprüfung: Eine gezielte Röntgenprüfung kann an vereinbarten, verdeckten LED-, BGA- oder QFN-Positionen Lötverteilung, Brücken und Voids sichtbar machen. Legen Sie für das jeweilige Gehäuse Ansicht, Void-Kennwert, Stichprobe und Abnahmegrenzen fest; die projizierte Void-Fläche allein ist keine vollständige Messung der thermischen Leistung. Ein gekapseltes COB-Modul kann in einen geeigneten Bestückungsprozess einbezogen werden. Die Montage ungehäuster Chips und das Drahtbonden erfordern dagegen eine gesondert bestätigte Spezialprozess- und Prüfplanung.
Qualitätsdokumentation und Rückverfolgbarkeit
Verknüpfen Sie den freigegebenen Designstand und die BOM mit den für den Versand geforderten Prüfungen. Zu den Optionen von HILPCB für Bestückungs-Qualitätsnachweise gehören Erstmusterbelege, Reflow-Profile, SPI-/AOI-Zusammenfassungen, ausgewählte Röntgenbilder, Programmiernachweise, ICT/FCT und Rückverfolgbarkeit nach Los oder Seriennummer.
Prüfberichte und Bescheinigungen: Legen Sie den für den Auftrag erforderlichen Berichtsumfang fest: Revision und Einheiten-/Loskennung, Prüfmethode und Grenzwerte, Versorgung, Temperatur und Vorrichtung, Ergebnisse und Freigabeentscheidung. Fügen Sie Konformitätsbescheinigungen oder Materialnachweise hinzu, wenn sie bestellt wurden. SPC kann Prozesstrends aufdecken; für die Produktannahme gelten weiterhin die festgelegten Grenzwerte.
Fehleranalyse: Sichern Sie ausgefallene Muster und ihre ursprünglichen Ergebnisse vor einer Nacharbeit. Elektrische Diagnose, ausgewählte Röntgenprüfungen und Schliffe können helfen, Ursachen aus Bestückung, Laminat und Bauteilen zu unterscheiden. Falls REM, FTIR, Entkapselung oder ein anderes Spezialverfahren erforderlich ist, stimmen Sie Labor, Probenvorbereitung und Freigabe zur zerstörenden Analyse ab. Dokumentieren Sie Korrekturmaßnahme und Nachprüfergebnis; ein repariertes Muster beweist nicht, dass jede Fehlerursache beseitigt wurde.
Datenverwaltung: Legen Sie beim Angebot die Zuordnung zu Einzelstück oder Los, Format, Aufbewahrungsdauer und Bereitstellung der Aufzeichnungen fest. Verknüpfen Sie Fehlerbefunde, genehmigte Reparaturen und Nachprüfentscheidungen mit der ursprünglichen Kennung. Unser BOM-Viewer unterstützt die Prüfung von Bauteildaten; LED-Bin, Firmware, thermischer Prüfaufbau und Prüfgrenzwerte gehören weiterhin in die kontrollierte Fertigungsdokumentation.
Häufig gestellte Fragen
Welche Prüfungen benötigen Automotive-LED-Leiterplatten?
Trennen Sie die Bauteilqualifikation von der elektrischen, thermischen, EMV- und Umweltvalidierung der Beleuchtungsbaugruppe. AEC-Q100 betrifft integrierte Schaltungen; AEC-Q102 betrifft die Qualifikation optoelektronischer Halbleiter. Keines der beiden Verfahren qualifiziert pauschal die bestückte Leiterplatte oder die fertige Fahrzeugleuchte. Richten Sie den Prüfplan nach den Bauteil- und Modulanforderungen des Kunden aus.
Wie lässt sich die Farbkonsistenz von LEDs prüfen?
Messen Sie den Farbort bei kontrolliertem Strom und kontrollierter Temperatur anhand der festgelegten Bins und Toleranzen. Prüfen Sie bei Bedarf anschließend das bestückte Array und die fertige Optik. Für abstimmbares Weißlicht oder RGB gehören die festgelegten Misch-/Dimmstufen und die Revision der Kalibrierung in den Prüfplan. Geben Sie Labor und Umfang des Prüfberichts im Angebot an.
Können Sie kundenspezifische Prüfverfahren durchführen?
HILPCB unterstützt Programmierung und kundendefinierte Funktionstests anhand des bereitgestellten Verfahrens, der Vorrichtung, Firmware und Grenzwerte. Burn-in-Last, Temperatur, Dauer und Überwachung sowie Qualifikation oder Arbeiten in Speziallaboren sind als separate Angebotspositionen festzulegen.
Prüfen Sie ausschließlich LED-Leiterplatten?
Nein. Die Fertigungs- und Bestückungsprozesse unterstützen auch HF-Leiterplatten, digitale Hochgeschwindigkeitsschaltungen, Netzteile, Motorsteuerungen sowie Automotive- und Medizinelektronik. Wählen Sie Durchgangsprüfung, Inspektion, Impedanz- oder Funktionstests für das jeweilige Design; eine LED-Prüffolge deckt nicht jedes Produkt ab.
Wie stellen Sie die Messgenauigkeit sicher?
Legen Sie die Messgröße, den Bereich, die Referenz, die Vorrichtung und die für den Abnahmegrenzwert erforderliche Unsicherheit fest. Der vereinbarte Dokumentationsumfang sollte Gerätekalibrierung und relevante Nachweise zum Messsystem enthalten. Eine hohe Auflösung belegt allein keine Genauigkeit; für Ergebnisse nahe am Grenzwert gilt die festgelegte Entscheidungsregel.
Anfrage zur LED-Fertigung und -Prüfung vorbereiten
Während LED-PCB-Tests nur einen Teil unserer Fähigkeiten darstellen, bietet die HilPCB PCB Factory End-to-End-Validierung für jedes elektronische Produkt – Netzteile, Motorcontroller, HF-Module und Hochgeschwindigkeitsdigitalsysteme – unter Verwendung der gleichen disziplinierten Methoden wie in unserem LED-PCB-Herstellungsprozess beschrieben. Unsere ISO 9001:2015-, IATF 16949- und ISO 13485-Zertifizierungen spiegeln branchenübergreifende Qualität für Automotive, Medizin, Luftfahrt, Industrie- und Konsumelektronik wider. Wir unterstützen alles von Kleinserien-Prototypen bis zur Großserienfertigung.
Senden Sie Fertigungs- und Bohrdaten, Lagenaufbau, BOM mit LED-Herstellerteilenummern und Bin-Anforderungen, Bestückungsdaten, Montagezeichnungen, Stückzahlen und Angaben zur Beschaffungsverantwortung. Fügen Sie Treiber-/Firmware-Revision, Versorgung und Dimmbereich, LED-Strom, thermische Referenzpunkte, Kühlkörper/TIM/Gehäuse und vorgesehene Einsatzumgebung hinzu.
Geben Sie elektrische, thermische und optische Grenzwerte, Musteranzahl, Prüfabdeckung in der Fertigung, Zuständigkeit für Vorrichtung und Labor sowie Berichtsumfang an. HILPCB kann auf dieser Grundlage Kleinserienbestückung, Wiederholfertigung, Bewertung thermischer Leiterplatten und Box-Build-Integration koordinieren. Der LED-Fertigungsablauf erläutert den Fertigungs- und Bestückungskontext; ein festgelegtes Erstmuster und Prüfprotokoll erleichtern die nächste Produktionsentscheidung.