
Desmear und Etchback bezeichnen unterschiedliche Behandlungen einer gebohrten Lochwand. Desmear entfernt Harzverschmierungen vom freiliegenden Kupfer einer Innenlage. Positives Etchback entfernt Dielektrikum über die Kupferkante hinaus und kann dadurch Teile der Ober- und Unterseite des Lands für die Plattierung freilegen.
Für jede mehrlagige durchkontaktierte Bohrung (PTH) darf pauschal kein bestimmter Behandlungsweg vorausgesetzt werden. Das geeignete Verfahren hängt von den konkreten Materialien, dem Fertigungsablauf, dem Auftrag und den Prüfnachweisen ab. Ebenso muss von den verantwortlichen Parteien anhand der tatsächlich festgelegten kontrollierten Revision und des Auftrags bestimmt werden, ob Etchback erforderlich ist und wie es bewertet wird.
Die Unterscheidung kann Kosten, Terminplan und die angeforderten Nachweise beeinflussen. Die folgenden Abschnitte erläutern Geometrie und Prozessauswahl sowie die Fragen, die vor der Bestellung oder Prüfung eines Querschliffs geklärt werden sollten.
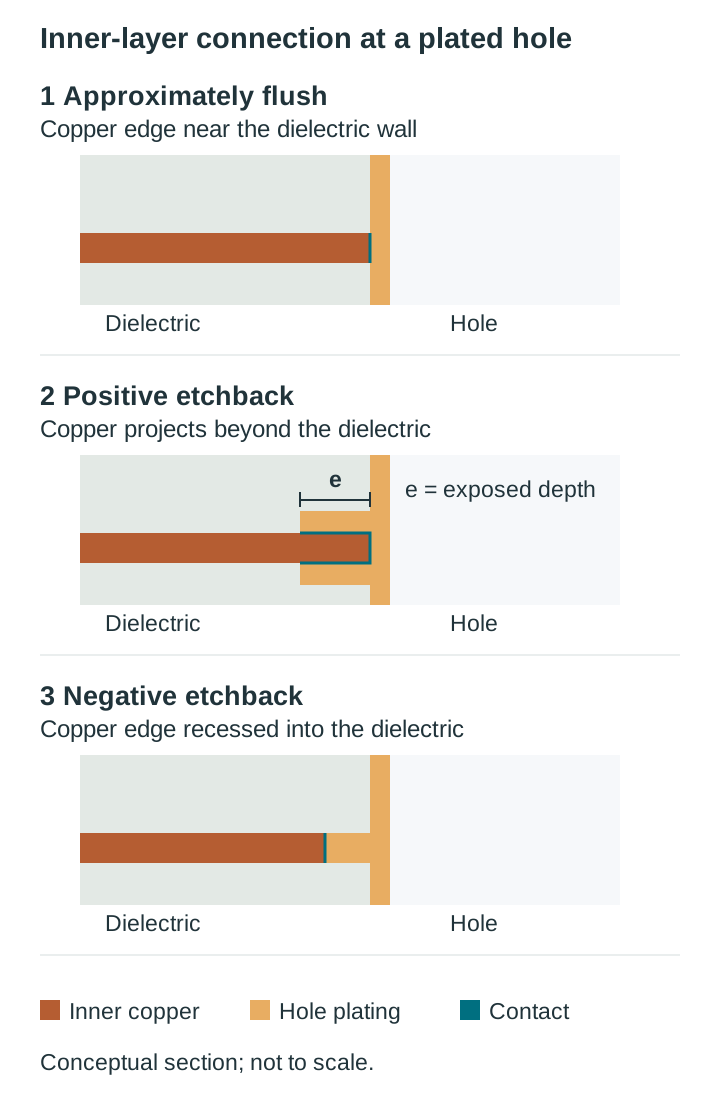
Vereinfachte Querschnitte, nicht maßstabsgetreu. Die tatsächliche Plattierungs- und Kontaktgeometrie kann abweichen.
1. Was an der Lochwand geschieht: Smear, Desmear und Etchback
Beim mechanischen Bohren kann Harz lokal erwärmt und erweicht werden und über das freiliegende Kupfer der Innenlage gezogen werden. Dieser Film ist eine Verschmierung (Smear). Bleibt Harz zwischen dem Land und dem abgeschiedenen Kupfer zurück, kann es die Kupfer-zu-Kupfer-Verbindung stören und zu einem Verbindungsfehler (ICD) beitragen, einschließlich einer Ablösung bei späterer thermischer Belastung. Elektrische Prüfungen allein zeigen möglicherweise nicht jedes latente Problem an der Grenzfläche.
Die folgenden vereinfachten Bedingungen beschreiben die Lage der Kupferkante relativ zur Dielektrikumswand an einer geschnittenen Stelle. Die tatsächliche Geometrie und der Kontakt zur Plattierung können um das Loch herum und entlang der Lochachse variieren.
| Zustand | Lage der Innenkupferkante relativ zur Dielektrikumswand | Möglicher Kontakt zur Plattierung | Wie der Zustand entstehen kann |
|---|---|---|---|
| Nach dem Desmear ungefähr bündig | Kupferkante etwa auf Höhe des Dielektrikums | Vorwiegend an der freiliegenden Kante | Entfernen der Verschmierung ohne nennenswerten Rückzug des Dielektrikums |
| Positives Etchback | Kupfer ragt in das Loch hinein | Kante sowie freiliegende Teile der Ober- und Unterseite | Entfernen des Dielektrikums über die Kupferkante hinaus |
| Negatives Etchback | Kupferkante hinter dem Dielektrikum zurückgesetzt | Hängt vom Rücksprung und der Geometrie der abgeschiedenen Plattierung ab | Relatives Entfernen von Kupfer und Dielektrikum während der Verarbeitung |
Eine zurückgesetzte Kante ist keine hochwertige Variante von Etchback. Ihre Bedeutung hängt von der beobachteten Geometrie, der Plattierung und den geltenden Abnahmekriterien ab. Ein tiefer Rücksprung kann das Eindringen der Plattierung oder das Entfernen der Lösung erschweren und mit Hohlräumen oder Spannungskonzentrationen verbunden sein.
Wie viel zusätzliche Kontaktlänge kann positives Etchback freilegen?
Die folgende Darstellung zeigt eine veranschaulichende Geometrie, keine Messung und keine Standardanforderung. Angenommen werden eine ideale bündige Ausgangslage, eine gleichmäßige Kupferdicke t, gleiche freiliegende Längen e auf beiden Seiten und eine Plattierung, die jede freiliegende Oberfläche kontaktiert. Die idealisierte Kontaktlänge in einem Querschnitt beträgt:
| Veranschaulichende Innenfolie | Angenommenes t | Bündige Ausgangslage | Hypothetisches e = 0,013 mm | Hypothetisches e = 0,025 mm |
|---|---|---|---|---|
| ½ oz | 0,018 mm | 0,018 mm (1,0×) | 0,044 mm (2,4×) | 0,068 mm (3,8×) |
| 1 oz | 0,035 mm | 0,035 mm (1,0×) | 0,061 mm (1,7×) | 0,085 mm (2,4×) |
| 2 oz | 0,070 mm | 0,070 mm (1,0×) | 0,096 mm (1,4×) | 0,120 mm (1,7×) |
In diesem idealisierten Vergleich erzeugt dasselbe angenommene Etchback bei dünnerer Folie eine größere relative Zunahme. Damit werden weder die Qualität der Plattierung, die tatsächliche Kontaktfläche, die Stromtragfähigkeit noch die Ermüdungslebensdauer nachgewiesen. Diese hängen von der realen Geometrie, den Materialien, der Verarbeitung und den Nachweisen ab.
2. Wann Etchback oder Desmear in Betracht kommt
Besprechen Sie die Anforderung mit dem Kunden, dem Fertiger und den Qualitätsverantwortlichen, statt allein anhand einer Qualitätsklasse ein Verfahren auszuwählen.
| Situation | Frage an die verantwortlichen Parteien | Technische Überlegung |
|---|---|---|
| Kunden-, Hauptauftragnehmer- oder ältere Zeichnung behandelt Etchback | Was verlangen der geltende Auftrag und die kontrollierten Dokumente? | Anforderungen können vertraglich weitergereicht werden |
| Dünne Innenfolien und erwartete Temperaturwechsel | Ist zusätzlich freiliegendes Land ein Entwicklungsziel? | Die idealisierte Geometrie zeigt eine relative Zunahme der Kontaktlänge, aber keinen nachgewiesenen Zuverlässigkeitsvorteil |
| Hohe Lagenzahl mit wiederholter Montagebelastung | Welche Grenzflächen-Nachweise und Prozesskontrollen sind angemessen? | Wärmeausdehnung kann Land-Zylinder-Grenzflächen belasten |
| Eine Klasse wird genannt, aber ohne ausdrücklichen Etchback-Hinweis | Was verlangen die festgelegte Revision und der vollständige Auftrag? | Die Antwort nicht allein aus der Klassenbezeichnung ableiten |
| Enge Einschränkungen für Lochwand oder Abstände | Welche Grenzen und Zielkonflikte gelten für das ausgewählte Verfahren? | Das Entfernen von Harz und Glas kann Wandgeometrie und Dochtwirkung beeinflussen |
| Unbekanntes oder hybrides Materialsystem | Was unterstützen die materialspezifischen Hinweise und das qualifizierte Fertigungsverfahren? | Unterschiedliche Dielektrikumslagen können unterschiedlich auf die Behandlung reagieren |
Eine vage Anmerkung „Etchback erforderlich“ kann offenlassen, welches Verfahren und welche Nachweise gemeint sind. Ebenso sollte eine bündig wirkende Grenzfläche nicht allein aufgrund einer Klassenbezeichnung akzeptiert oder verworfen werden. Klären Sie Anforderungen und Prüfplan vor der Fertigung.
3. Abnahmekriterien: Festgelegte Revision und Auftrag verwenden
IPC-6012 kann in einem Auftrag für starre Leiterplatten referenziert werden, aber dieser Beitrag legt deren Anforderungen nicht aus. Kunde, Lieferant und Qualitätsverantwortliche sollten die kontrollierte Revision und den tatsächlich festgelegten vollständigen Auftrag heranziehen, einschließlich aller geltenden Zeichnungen, Prüfverfahren und weitergereichten Anforderungen.
| Zu klärendes Thema | Fragen an die verantwortlichen Parteien |
|---|---|
| Etchback | Ist es für diesen Auftrag erforderlich? Falls ja, welche Geometrie, Messmethode und Kriterien gelten? |
| Verschmierung und Grenzflächen | Welche Zustände müssen bewertet werden und wie wird dies durchgeführt? |
| Negatives Etchback und Abschattung | Welche Definitionen und Abnahmekriterien gelten für die beobachteten Zustände? |
| Verwandte Wandmerkmale | Welche Anforderungen an Plattierung, Dochtwirkung, Glas oder Wandgeometrie gelten? |
| Stichprobe und Konditionierung | Welche Coupons oder Bohrungen, welcher Stichprobenplan, welche Konditionierung und welche Prüfverfahren sind im Auftrag festgelegt? |
| Entscheidung | Wer entscheidet, ob die Nachweise die vereinbarten Kriterien erfüllen, und wie werden Ausnahmen behandelt? |
Ersetzen Sie den tatsächlichen Auftrag nicht durch allgemeine Zahlen, einen hypothetischen Vertrag oder ein gemitteltes Ergebnis. Die erforderlichen Nachweise, einschließlich der Frage, ob ein Querschliff konditioniert oder im plattierten Zustand untersucht wird, müssen aus den geltenden Dokumenten und dem vereinbarten Prüfplan hervorgehen.
4. Prozessoptionen nach Laminat
Die Behandlung der Lochwand muss zum konkreten Harzsystem und Fertigungsverfahren passen. Die folgenden Optionen sind Prozessbeschreibungen und keine allgemeinen Empfehlungen oder Abnahmekriterien.
| Verfahren | Allgemeiner Mechanismus | Gesichtspunkte bei der Auswahl |
|---|---|---|
| Alkalisches Permanganat | Quellen und Oxidation können angreifbares Harz entfernen | Die Reaktion kann je nach Harzformulierung, Füllstoff, Badzustand und Prozesskontrollen variieren |
| Plasma | Reaktive Spezies behandeln oder entfernen ausgewähltes Material an der Lochwand | Gasgemisch, Zyklus und Wirksamkeit hängen von Material und Anlage ab; Glas reagiert anders als Harz |
| Kombiniertes Plasma und Nasschemie | Aufeinanderfolgende Behandlungen verfolgen unterschiedliche Prozessziele | Reihenfolge und Verträglichkeit müssen für den konkreten Lagenaufbau festgelegt werden |
| Glasätzen | Eine separate Chemie kann freiliegendes Glas entfernen | Anwendung und Kontrolle hängen von Material, Verfahren und erforderlichem Wandzustand ab |
| Säurebehandlungen | Bestimmte Säuren greifen Harz an | Prozesseignung, Handhabung und Abfallkontrollen müssen gezielt geprüft werden |
Fragen Sie bei einem hybriden Lagenaufbau, wie das vorgeschlagene Verfahren jedes Material behandelt und wie der vereinbarte Prüfplan das Ergebnis bewertet. Gehen Sie nicht davon aus, dass PTFE oder ein hybrider Aufbau grundsätzlich Plasma erfordert.
Materialspezifische Hinweise können von einer allgemeinen Prozessbeschreibung abweichen. Der Leitfaden für Rogers RO4835T-Kern / RO4450T-Bondlagen weist darauf hin, dass aggressives Desmear für diese konkrete Kombination typischerweise nicht erforderlich ist, rät von Etchback an RO4000-Kernen und Prepreg ab und erläutert eine prüfungsbasierte Reduzierung, wenn diese angemessen ist. Verwenden Sie diese Hinweise nur im genannten Kontext; sie setzen weder den tatsächlichen Vertrag außer Kraft noch legen sie ein Verfahren für andere Materialien fest.
Nur für AGC fastRise EZpure warnt der Verarbeitungsleitfaden des Herstellers vor Permanganat-Desmear mit Glasätzchemie wegen des Risikos eines übermäßigen Etchback und verweist darauf, AGC zu konsultieren, wenn andere Schichtmaterialien Glasätzen erfordern. Der Leitfaden behandelt Glasätzbäder in der stromlosen Kupferabscheidung separat und erklärt, dass diese Bäder allein EZpure nicht ausreichend desmearen; er verbietet nicht alle Glasätzbäder. Das zutreffende Material, die kontrollierte Revision, der vollständige Lagenaufbau und der qualifizierte Prozess müssen bestätigt werden.
5. Einen Querschliff mit Etchback-Angabe lesen
Ein Querschliff zeigt den geschnittenen Ort und die geschnittene Ebene. Er kann nützliche lokale Nachweise liefern, belegt aber für sich allein nicht den Zustand eines gesamten Zylinders oder Loses. Stichprobe, Präparation, Konditionierung, Messungen und Abnahmekriterien müssen den für den Auftrag festgelegten oder vereinbarten Vorgaben entsprechen.
Hintergrundinformationen finden Sie in unserem Leitfaden zu PCB-Testcoupons und im Leitfaden zu PCB-Querschliffberichten.
| Zu prüfender Punkt | Zu stellende Fragen |
|---|---|
| Probenidentifikation | Welche Leiterplatte oder welcher Coupon, welche Bohrung und welcher Ort wurden geschnitten? Wie stehen sie zum vereinbarten Stichprobenplan? |
| Präparation und Konditionierung | Welche Präparation und eventuelle Konditionierung wurden durchgeführt? Stimmen sie mit dem geltenden Plan überein? |
| Etchback-Messungen | Wo und wie wurden Tiefen gemessen und welche Kriterien gelten? |
| Abschattung und negatives Etchback | Was ist an den bewerteten Stellen sichtbar und wie definiert und bewertet der Auftrag dies? |
| Erscheinungsbild der Grenzfläche | Ist die Verbindung ausreichend sichtbar, um sie zu bewerten? Muss eine scheinbare dunkle Linie nach dem vereinbarten Verfahren weiter untersucht werden? |
| Wand und Plattierung | Welche relevanten Maße oder Zustände wurden mit welchen Verfahren und Kriterien bewertet? |
| Umfang und Entscheidung | Was kann dieser Querschliff belegen, was bleibt unbekannt und wer trifft die Entscheidung? |
Fiktive Beispielprüfung: ein 12-lagiger Coupon
Dieses Beispiel enthält fiktive Arithmetik, keinen IPC-Text und kein allgemein anerkanntes Kriterium. Angenommen, eine hypothetische Vereinbarung fordert ein positives Etchback von mindestens 0,010 mm an jeder bewerteten Stelle. Sie definiert außerdem, wie Abschattung bewertet wird; diese fiktiven Einzelheiten werden hier nicht angegeben.
Der hypothetische Coupon hat einen Bohrlochdurchmesser von 0,30 mm; der fertige Lochdurchmesser ist nicht angegeben. Die folgenden erfundenen Messwerte und Beobachtungen beziehen sich auf eine sichtbare Lochwandseite in einer Schnittebene. Der Zustand von Präparation oder Konditionierung ist nicht angegeben.
| Lage | Erfundenes lokales Etchback-Messergebnis | Hypothetische lokale Beobachtung | Vergleich mit dem fiktiven Mindestwert |
|---|---|---|---|
| L2 (½ oz) | 0,012 mm | An der bewerteten Stelle keine Abschattung beobachtet | Bei oder über 0,010 mm |
| L3 (1-oz-Fläche) | 0,009 mm | Abschattung beobachtet | Unter 0,010 mm |
| L6 (½ oz) | 0,004 mm | An der bewerteten Stelle keine Abschattung beobachtet | Unter 0,010 mm |
| L7 (1-oz-Fläche) | 0,011 mm | An der bewerteten Stelle keine Abschattung beobachtet | Bei oder über 0,010 mm |
| L10 (½ oz) | 0,015 mm | An der bewerteten Stelle keine Abschattung beobachtet | Bei oder über 0,010 mm |
Der Mittelwert der fünf Messwerte beträgt 0,0102 mm, ersetzt aber nicht den fiktiven Vergleich an jeder Stelle: L3 und L6 liegen unter dem angenommenen Mindestwert. Die Beobachtung der Abschattung muss ebenfalls anhand der Kriterien der fiktiven Vereinbarung bewertet werden, die hier nicht dargestellt sind.
Die beiden Lochwandseiten in einem vertikalen Querschnitt sind von der Ober- und Unterseite eines Innenleiters zu unterscheiden. Die hypothetische Beobachtung einer Abschattung identifiziert keine Leiterfläche und belegt nicht den Zustand der gegenüberliegenden Wand.
Eine tatsächliche Entscheidung würde den geltenden Auftrag, die tatsächliche Präparations- und Messmethode sowie Kalibrierung und Messunsicherheit erfordern. Diese fiktiven Vergleiche allein belegen weder ein tatsächliches Ergebnis noch Ursache, Losstatus oder Entscheidung.
6. Zielkonflikte zwischen Kosten, Lieferzeit und Risiko
- Prozesszeit: Eine zusätzliche Behandlung oder ein separater Prozessschritt kann Angebot und Terminplan beeinflussen. Fragen Sie, was das ausgewählte Verfahren umfasst.
- Prüfaufwand: Präparation, Konditionierung und Messung von Coupons können je nach vereinbartem Plan Zeit und Panel-Fläche beanspruchen.
- Wandqualität: Das Entfernen von Harz oder Glas kann die Wandgeometrie verändern und Dochtwirkung oder andere Aspekte beeinflussen. Bewerten Sie die Zielkonflikte für Design und Prozess.
- Möglicher Vorteil: Die idealisierte Berechnung der Kontaktlänge eignet sich zur Diskussion der Geometrie, beweist aber nicht, dass Etchback die Leistung einer bestimmten Leiterplatte verbessert.
7. RFQ-Checkliste für Etchback oder Desmear
Verwenden Sie die RFQ, um Anforderungen und Nachweise vor der Produktion zu klären:
- Kontrollierte Dokumente benennen: Nennen Sie die geltende Spezifikationsrevision, den Auftrag, die Zeichnungen und alle weitergereichten Anforderungen. Bitten Sie die verantwortlichen Parteien, deren Vorgaben zu bestimmen.
- Gewünschtes Ergebnis beschreiben: Geben Sie jedes projektspezifische Ziel für Etchback oder die Lochwand an und lassen Sie Kunde, Lieferant und Qualitätsverantwortliche die geltenden Kriterien vereinbaren. Stellen Sie hypothetische Werte nicht als IPC-Anforderungen dar.
- Exakte Materialien benennen: Führen Sie Bezeichnungen für Kern, Bondlage und Prepreg sowie Lagenaufbau und relevante Materialhinweise auf.
- Vorgeschlagenen Prozess besprechen: Fragen Sie, wie er auf Materialien und Fertigungsverfahren abgestimmt wird, einschließlich der Behandlung hybrider Lagen.
- Prüfung vereinbaren: Klären Sie Probenidentifikation, Auswahl von Coupon und Bohrung, Konditionierung, Messstellen und Berichterstattung anhand des geltenden Auftrags.
- Entscheidung vereinbaren: Legen Sie fest, wer Ausnahmen prüft und entscheidet, ob eine weitere Untersuchung oder Maßnahme erforderlich ist.
Fragen Sie HILPCB nach projektspezifischen Angaben zu Prozess, Prüfung und Nachweisen für mehrlagige Leiterplatten oder PTFE- und HF-Laminate. Hintergrundinformationen finden Sie in unserer Übersicht zu IPC-6012 und im Vergleich der IPC-Klassen 1, 2 und 3. Senden Sie Ihre Zeichnung und den Lagenaufbau mit einer Angebotsanfrage und fragen Sie, was für das konkrete Projekt angeboten werden kann.
FAQ
Ist Etchback dasselbe wie Desmear?
Nein. Desmear entfernt Harzverschmierungen vom freiliegenden Kupfer einer Innenlage. Positives Etchback entfernt Dielektrikum über die Kupferkante hinaus und kann Teile der Landflächen freilegen. Das ausgewählte Verfahren hängt von Material, Fertigungsverfahren, Auftrag und Prüfnachweisen ab; für jede mehrlagige PTH darf keines der beiden Verfahren vorausgesetzt werden.
Verlangt IPC-6012 für Klasse 3 Etchback?
Leiten Sie dies weder allein aus der Klassenbezeichnung noch aus diesem Beitrag ab. Die verantwortlichen Parteien sollten die kontrollierte Revision und den vollständigen für das Projekt festgelegten Auftrag einschließlich Zeichnungen und weitergereichter Anforderungen heranziehen.
Was ist negatives Etchback und ist es ein Fehler?
Negatives Etchback bezeichnet eine Kupferkante, die an einer bewerteten Stelle hinter dem Dielektrikum zurückgesetzt ist. Ob ein beobachteter Rücksprung akzeptabel ist, hängt von den geltenden Kriterien und den zugehörigen Nachweisen ab, einschließlich des Zustands der Plattierung. Die verantwortlichen Parteien sollten ihn anhand der festgelegten Revision und des Auftrags bewerten.
Warum könnte Plasma für PTFE- oder Polyimid-Leiterplatten in Betracht kommen?
Plasma kann eine Option zur Behandlung bestimmter Materialien oder Lagenaufbauten sein, aber die Eignung hängt vom konkreten Material, der Anlage, dem Fertigungsverfahren, dem Auftrag und den Prüfnachweisen ab. PTFE-, Polyimid- und hybride Leiterplatten erfordern nicht automatisch ein Plasmaverfahren.
Wie prüfe ich, ob Etchback erreicht wurde?
Vereinbaren Sie mit Kunde, Lieferant und Qualitätsverantwortlichen anhand des festgelegten Auftrags und der kontrollierten Dokumente einen Prüfplan. Prüfen Sie die identifizierten Proben, die Präparation, jede erforderliche Konditionierung, die Messstellen und die geltenden Kriterien. Ein Querschliff ist ein lokaler Nachweis; seine Eignung und jede Entscheidung hängen vom vereinbarten Plan ab, nicht von einer allgemeinen Regel, nach der ein bestimmter Querschliffzustand immer ausreicht oder nie ausreicht.