
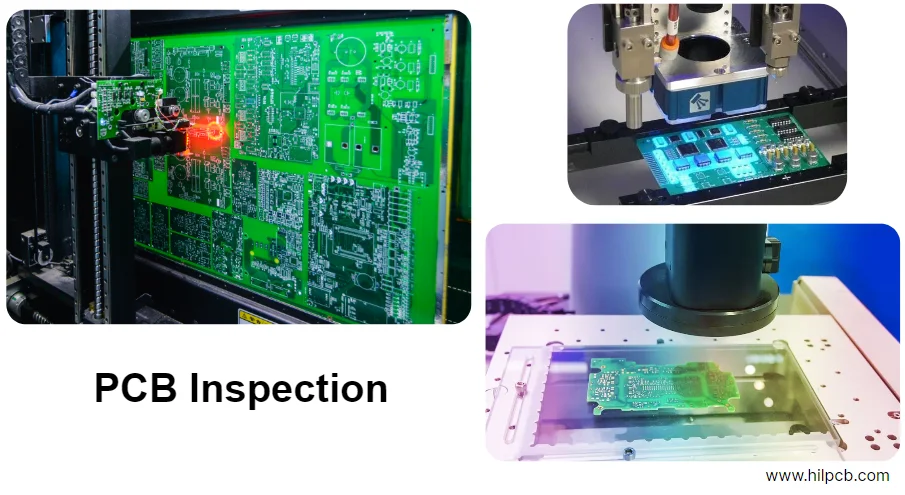
Eine Lötbrücke vor der Beschichtung oder dem Gehäuseeinbau zu finden, kann zusätzliche Entfernung, Reinigung, Nachtests und Logistikaufwand vermeiden. Die Kosten hängen von Produkt und Prozess ab; ein sinnvoller Prüfplan setzt jede Kontrolle vor den Schritt, der diesen Fehler schwerer auffindbar oder behebbar macht.
Trennen Sie zunächst die Liefergegenstände. Die Bare-Board-Inspektion prüft gefertigte Leiter, Bohrungen, Laminat und Oberfläche; die PCBA-Inspektion prüft Platzierung und verlötete Baugruppe. Elektrische und Funktionstests beantworten weitere Fragen. Wählen Sie Methoden für die relevanten Fehlermodi und definieren Sie dann Abdeckung, Grenzen und Disposition, damit Angebote dieselbe Prüfarbeit beschreiben.
Einen Überblick über die verfügbaren Fertigungs-, Bestückungs-, Test- und Rückverfolgbarkeitsrouten bietet die HilPCB-Fähigkeitenübersicht.
Wann manuelle Inspektion noch sinnvoll ist (und wann nicht)
Manuelle Sichtprüfung ergänzt automatisierte Inspektion dort, wo Merkmalszugang, ungewöhnliche Geometrie, Handlingschäden oder Urteilsvermögen es erfordern. Keine der beiden Methoden hat eine universelle Entdeckungsrate. Qualifizieren Sie die gewählte Prüfaufgabe mit repräsentativen Merkmalen und bekannten Fehler-/Gutmustern, mit definierten Beleuchtungs-, Vergrößerungs- und Abnahmekriterien.
Was manuelle Inspektion findet
Geschulte Prüfer erkennen unter Vergrößerung:
- Mechanische Schäden an Platinen oder Bauteilen, die den Gehäuseeinbau beeinträchtigen
- Feine Bauteilverlagerungen, die automatisierte Schwellen nicht verletzen, aber auf Prozessdrift hinweisen
- Sichtbare Rückstände, Handling-Spuren oder Fremdmaterial; ionische Sauberkeit erfordert eine separate geeignete Messung
- Kosmetische Mängel mit Einfluss auf die Kundenwahrnehmung
- Kontextabhängige Probleme, die Urteilsvermögen erfordern, das automatisierte Systeme nicht haben
Schätzen Sie die manuelle Inspektionszeit aus der tatsächlichen Platine, dem Zugang, der Merkmalszahl und den Aufzeichnungsanforderungen. Schulung, Aufgabendesign und konsistente Dispositionsregeln beeinflussen die Wiederholbarkeit; die Inspektionszeit ist nicht allein durch die Stückzahl festgelegt.
Die Realität manueller Inspektion
Bei langen Produktionsläufen treten Probleme auf:
- Aufgabendauer, Schulung, Arbeitsbelastung und Beleuchtung beeinflussen die Leistung; planen Sie konsistente Arbeitsbedingungen und Übergaben.
- Die Konsistenz variiert zwischen Prüfern und Schichten
- Verdeckte Lötstellen unter Bauteilen sind nicht sichtbar
- Subjektive Kriterien führen zu Interpretationsunterschieden
- Die Vollständigkeit der Aufzeichnungen hängt vom Verfahren ab; auch die manuelle Inspektion kann Messwerte und Bilder aufbewahren
Nutzen Sie manuelle, automatisierte oder kombinierte Inspektion je nach Abdeckung und nachgewiesener Prozessleistung. Eine einfache Volumenplatine und eine komplexe Kleinserienbaugruppe können unterschiedliche Kombinationen brauchen; qualifizieren Sie die Route vor der Serienfreigabe.
Automatisierte optische Inspektion: Was sie wirklich erkennt
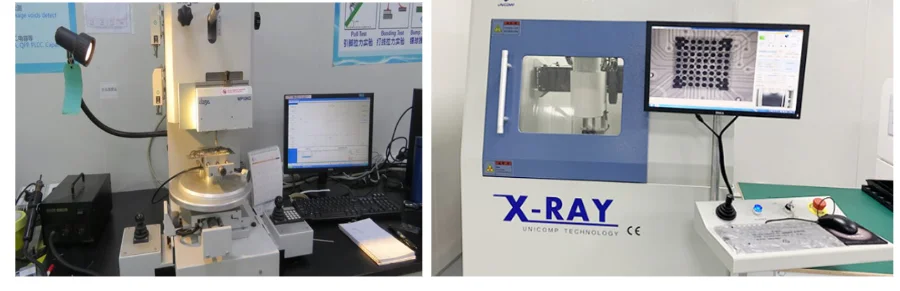
AOI nutzt programmierte optische Messungen und Vergleichsregeln, um sichtbare Merkmale zu bewerten. Eine validierte Referenz und freigegebene Designdaten helfen beim Programmaufbau; ein Golden Board allein kann einen unentdeckten Fehler enthalten. „100 % AOI" sollte angeben, welche Platinen, Seiten und Merkmale in das Prüfprogramm eingehen, statt vollständige Fehlererkennung zu implizieren.
Sichtbare Zustände, die ein AOI-Programm bewerten kann
- Zu wenig Lötzinn: Die Stelle wirkt verkümmert, Lötzinn steigt am Bauteilbein hoch statt eine saubere Kehle zu bilden
- Überschüssiges Lötzinn: Lötkugeln oder Verbindungen wirken übergroß und können benachbarte Pads überbrücken
- Lötbrücken: Lötzinnkurzschlüsse zwischen benachbarten Pins oder Pads
- Fehlendes Lötzinn: Pad erscheint blank ohne Lötzinnbdeckung
- Bauteilprobleme: Fehlende Teile, sichtbare Polaritäts-/Orientierungsfehler und ausgewählte Kennzeichnungs-/Identitätsabweichungen; optisch identische Werte oder verborgene Kennzeichnungen brauchen andere Kontrollen
Das sinnvolle Entdeckungsmaß ist die fehlertypspezifische Leistung an einem validierten Referenzsatz. Halten Sie Prozessindikatoren von Fehlern getrennt und prüfen Sie jede Programmänderung, die übersehene Fehler gegen weniger Falschmeldungen eintauschen könnte.
Was AOI nicht sehen kann
- Unzugängliche Lötstellen unter BGAs, QFN-Thermopads oder manchen Steckverbindern; wählen Sie eine geeignete Methode für verdeckte Lötstellen
- Eine vollständige metallurgische Verbindung unter einer optisch einwandfreien Oberfläche
- Interne Defekte in Multilayer-Platinen – Delamination, interne Kurzschlüsse, Via-Fehler
- Elektrische Funktionalität – Bauteilwerte, ordnungsgemäßer Betrieb, Firmware-Ausführung
HilPCBs SMT-Bestückungsroute kombiniert Paste-/Bestück-/Reflow-Kontrollen mit AOI, selektivem Röntgen und geordneten elektrischen/Funktionstests. Diese Prüfungen haben komplementäre Abdeckung. Bei einem QFN mit geeigneten benetzbaren Flanken können sichtbare Seitenkehlen der AOI helfen, wie TI erläutert; das verdeckte Thermopad braucht dennoch eine eigene Prüfstrategie.
Das Falschmeldungs-Problem
Zu empfindliche AOI-Einstellungen markieren einwandfreie Platinen als fehlerhaft und bremsen die Produktion:
- Geringe Bauteilrotation innerhalb der Toleranz löst Falschrückweisungen aus
- Normale Variation der Lötkehle wird als zu wenig/zu viel gemeldet
- Reflexionen oder Beleuchtungsschwankungen erzeugen falsche Brückenmeldungen
- Platinenverzug verursacht Fokusprobleme mit Falschmeldungen
Die Programmierung muss das Erkennen realer Fehler gegen Falschmeldungen abwägen – mit dem tatsächlichen Bauteilmix, den Finishes, dem Verzug und den genehmigten Grenzen. Der Einrichtaufwand umfasst Programm, repräsentative Muster, Review und jede spätere Revision; eine feste Einrichtzeit gilt nicht für jedes Design.
Angenommen in einem hypothetischen Pilot werden 40 AOI-Meldungen überprüft und 22 sind akzeptable Zustände. Der Falschmeldungsanteil ist 22/40 = 55 % der geprüften Meldungen. Das bedeutet nicht, dass 55 % aller inspizierten Platinen fälschlich zurückgewiesen wurden, und sagt nichts über entgangene Fehler aus. Protokollieren Sie Meldungsort, Disposition und den relevanten Nenner, bevor Sie Schwellen ändern.
Röntgeninspektion für verdeckte Lötstellen
BGA-Lötstellen, QFN-Thermopads und manche Steckverbindungen sind der normalen optischen Inspektion unzugänglich. Röntgen kann die projizierte Lötverteilung und ausgewählte Anomalien verdeckter Lötstellen zeigen. Das verfügbare 2D-, Schrägansichts- oder Computertomographie-Verfahren bestimmt, was auflösbar ist; kein einzelnes Bild beweist jeden Aspekt der Lötstellenqualität.
Kritische Defekte, die Röntgeninspektion aufdeckt
Void-Analyse: Wählen Sie das gehäusespezifische Kriterium, die Messfläche, das Bild-/Segmentierungsverfahren und die anwendbaren Vertragsdokumente. Der öffentliche Geltungsbereich von IPC-A-610J trennt ausdrücklich seine visuellen Annahmeanforderungen von Röntgen- und Schliffkriterien und verweist für Röntgenhinweise auf J-STD-001. Leiten Sie aus dem Klassen-Label keine universelle Röntgengrenze ab.
- Flächenarray-Lötstellen: gegen die gewählte Revision und Produktklasse bewerten; keine universelle 25 %-Annahme ohne Prüfung des relevanten Kriteriums.
- Thermopad-Lötung: Die Annahme sollte Herstellerhinweise, thermischen Widerstand der Lötstelle und Void-Geometrie berücksichtigen, nicht eine universelle 15 %-Grenze.
- Hochzuverlässige Baugruppen: Grenzen aus Projektrisikoanalyse, Bauteilkriterien und Vertragsdokumenten setzen, nicht eine verbindliche 10 %-Decke.
Voids können Wärmefluss, Strompfade und mechanisches Verhalten beeinflussen, doch Lage, Form, Größe und Lötstellenaufbau sind entscheidend. Bewerten Sie die relevante thermische/elektrische oder Zuverlässigkeitsanforderung, statt jeden projizierten Void-Prozentsatz als gleichwertig zu behandeln.
Erkennung von BGA-Brücken: Lötbrücken zwischen benachbarten Balls erzeugen Kurzschlüsse, die optische Inspektion nicht sehen kann. Röntgen zeigt:
- Vorhandensein und Ausmaß der Brücke
- Betroffene Ball-Positionen
- Hinweise zur Untersuchung von Pastenvolumen, Land-/Schablonendesign und Reflow; das Bild allein begründet keine Ursache
Lötverteilung und fehlende Verbindungen: Röntgen kann fehlende Balls, Brücken, anomale Lötform oder ausgewählte Unterbrechungen zeigen. Prüfen Sie:
- Definierte Lötstellenorte und repräsentative Ansichten
- Lötverteilung gegen eine qualifizierte Referenz und das gewählte Verfahren
- Gehäuseausrichtung relativ zum Pad-Muster, wo auflösbar
Eine normale 2D-Projektion misst weder direkt die Ballhöhe noch beweist sie Benetzung. Mehrdeutige Merkmale können zusätzliche Ansichten, ein geeignetes 3D-Verfahren, elektrische Prüfung oder zerstörende Analyse an einem vereinbarten Muster erfordern.
Wann Röntgen empfohlen wird: Der Prüfplan sollte unzugängliche Lötstellen, Produktklasse, Prozessreife und vertragliche Kontrollen berücksichtigen. Röntgen kann nicht in jedem Gehäuse Lötbenetzung oder elektrische Funktionalität direkt beweisen.
Übliche Kandidaten für die Prüfung verdeckter Lötstellen sind:
- BGA und ähnliche Flächenarray-Gehäuse
- Zentrale QFN-Thermopads
- Unterseitig terminierte Bauteile mit unzugänglichen Lötstellen
- Kritische Lötstellen, die der Produkt-Risiko- und Abnahmeplan identifiziert
Abschnitt 5.4 des TI-QFN/SON-Aufbauratgebers beschreibt den Röntgeneinsatz für Prozessaufbau und -überwachung. Die Serienabdeckung muss den tatsächlichen Kunden-/Gehäuseanforderungen folgen; weder ein generischer Stichprobenplan noch die automatische Prüfung jeder Lötstelle passt für alle Programme.
Definieren Sie die Abdeckung messbar: Platinenzahl, Referenzdesignatoren/Lötstellen, Ansichten, Stichprobenfrequenz und Reaktion auf einen Befund. Beispielrechnung: bei 100 Platinen, zwei ausgewählten Gehäusen je Platine und 20 Sekunden Aufnahme je Gehäuse ergibt die Bildaufnahme allein 100 × 2 × 20 = 4.000 Sekunden, also 66,7 Minuten. Dieser hypothetische Planungswert schließt Bestücken, Einrichten, Auswertung, Bericht und Nachtest aus; verwenden Sie für ein Angebot das tatsächliche Verfahren und die Zykluszeit.
Erstmusterprüfung: Validierung vor der Serienfertigung
Die Erstmusterprüfung (FAI) prüft vereinbarte Merkmale am ersten freigegebenen Auftrag vor einer Serienschwelle. Sie kann Zeichnungs-, Material-, Bestückprogramm- oder Prozessprobleme aufdecken, solange eine kontrollierte Änderung noch handhabbar ist. Sie validiert allein weder das komplette Design noch jede künftige Einheit.
Erstmuster-Merkmale und Aufzeichnungen wählen
Maßprüfung:
- Platinenumrissmaße und Toleranzen
- Bohrpositionen und -durchmesser
- Bauteil-Platziergenauigkeit
- Steckverbinder-Ausrichtung und mechanischer Sitz
- Gesamtkonformität der Baugruppe zu mechanischen Zeichnungen
Elektrische Prüfung:
- Bare-Board-Durchgang/Isolation gegen die freigegebenen Netzdaten und Prüfgrenzen
- Spezifizierte Impedanz-Coupon-/Bahnstruktur-Messung mit dem vereinbarten Verfahren
- Ausgewählte Spannungsabfall-/Lastmessungen unter Strom, wo enthalten
- Highspeed-Signalmessungen, wenn definierte Aufbau- und Grenzwerte vorliegen
- PCBA-Funktionstest unter kundenspezifizierten Betriebsbedingungen, Firmware und Abdeckung
Materialprüfung:
- Verwendung der spezifizierten Materialien bestätigen (FR-4-Qualität, Kupferstärke, Oberflächenfinish)
- Bauteilhersteller und Teilenummern verifizieren
- Lötstopplack und Bestückungsdruck auf Qualität und Lesbarkeit prüfen
- Conformal Coating oder andere Schutzfinishes validieren
Prozessvalidierung:
- Reflow-Profilverifikation und -dokumentation
- Lötqualitätsbewertung nach IPC-A-610
- Sauberkeitsprüfung auf Kontamination
- Verarbeitungsqualitäts-Bewertung
Bei medizinischen Imaging- und Wearable-Baugruppen Sauberkeit, ausgewählte Abdeckung verdeckter Lötstellen und Rückverfolgbarkeit mit den genehmigten Produktanforderungen verbinden. Die Diskussion zur medizinischen PCB-Inspektion behandelt diesen Anwendungskontext; die Elektronikinspektion bleibt ein Teil der vollständigen Produktvalidierung.
Das bestellte Dokumentationspaket kann umfassen:
- Maßprüfberichte mit Messwerten
- Elektrische Testergebnisse und Kurven
- Materialzertifikate und Rückverfolgbarkeit
- Prozessparameter und -einstellungen
- Fotonachweise kritischer Merkmale
Wie die Erstmusterprüfung Produktionsprobleme verhindert
Als hypothetische mechanische Prüfung: Ein Steckverbinder, der 0,5 mm von seinem Nennbezug abweicht, würde eine Zeichnung mit nur ±0,2 mm nicht bestehen, sofern die Messunsicherheit diesen Schluss nicht ändert. Erfassen Sie Bezug und Istwert, bestimmen Sie, ob Platzierung, Footprint oder Gehäuseausrichtung die Abweichung verursachte, und genehmigen Sie die Korrektur vor der Freigabe des nächsten Auftrags.
Als illustrative elektrische Prüfung: 50 Ω ±10 % ergibt ein Annahmeintervall von 45–55 Ω; ein gemessener Wert von 58 Ω liegt 16 % über dem Nennwert und außerhalb dieses Intervalls, vor Berücksichtigung der vereinbarten Mess-Entscheidungsregel. Bestätigen Sie Coupon-Geometrie, Layeraufbau, Referenzebene, TDR-Aufbau und Bahn-zu-Coupon-Korrelation, bevor Sie die Fertigung ändern. Dies ist ein Rechenbeispiel, kein berichtetes Kundenergebnis.

Mikroschnittanalyse für Via- und PTH-Qualität
Bei der Mikroschnittanalyse wird eine ausgewählte Probe eingebettet, geschnitten und poliert für die mikroskopische Untersuchung. Sie kann Plattierungsdicke, Layererfassung, Füllung und Laminatzustände an diesem Schnitt aufdecken. Sie ist zerstörend und lokal: Wählen Sie repräsentative Coupons oder Opferplatinen und Schnittorte, statt anzunehmen, ein Schnitt charakterisiere jedes Via.
Was die Mikroschnittanalyse aufdeckt
Via-Plattierungsqualität:
- Plattierungsdicken-Gleichmäßigkeit von oben bis unten
- Abdeckung in Vias mit hohem Aspektverhältnis
- Plattierungsvoids oder Dünnstellen als Hinweis auf Prozessprobleme
- Kupferdickenvariation mit Einfluss auf die Zuverlässigkeit
Layer-Registration:
- Ausrichtung zwischen den Lagen mit Einfluss auf Pad-zu-Via-Verbindungen
- Gleichmäßigkeit des Restrings als Bestätigung der Fertigungsfähigkeit
- Erfassung der Innenlagen-Pads für zuverlässige Verbindungen
Materialqualität:
- Delamination oder andere Laminatzustände am Schnitt
- Harzverteilung und -abdeckung
- Merkmale der Kupfer-Laminat-Grenzfläche; die Haftfestigkeit erfordert einen eigenen anwendbaren Test
- Ausgewählte interne Defekte, die von der Oberfläche nicht sichtbar sind
Typische Mikroschnitt-Orte:
- Vias mit höherem Aspektverhältnis relativ zum genehmigten Aufbau-/Prozessfenster
- Kritische Signalvias in Highspeed-Designs
- Thermal-Vias unter Leistungsbauteilen
- Sack- und vergrabene Vias in HDI-Platinen
- Repräsentative Bereiche für jeden Via-Typ
Planen Sie Musterzuteilung, Zielschnitt, Präparation, Bildgebung, Messungen und Bericht, bevor Sie eine Durchlaufzeit festlegen. Definieren Sie Erstmuster- und Folgelos-Stichproben sowie Eskalation nach einem Grenzüberschreitungsbefund. Berücksichtigen Sie geopfertes Material und Ersatzmenge im Auftragsplan; eine zerstörte Probe kann nicht als nutzbare Einheit freigegeben werden.
Umfassende PCB-Inspektions- und Qualitätssicherungsfähigkeiten
HILPCB integriert Fertigungsinspektion mit Multilayer-PCB-Herstellung und SMT-Bestückungs-Kontrollen. Die Multilayer-Route nennt elektrischen Test und AOI, mit erweiterten Optionen für TDR, selektives Röntgen und Mikroschnitt. Die SMT-Route bietet SPI/AOI, selektive Röntgenprüfung verdeckter Lötstellen, NPI-Aufzeichnungen und kundendefinierte Testoptionen. Wählen Sie den anwendbaren Aufbau- und Gehäuseplan; diese Optionen sind nicht auf jedem Auftrag ein identisches Berichtspaket.
Methoden zur Auswahl über Fertigung und Montage:
- Wareneingangskontrolle (IQC): Materialidentität, Zustand und bestellte Dokumentation für Folie, Prepreg, Laminat, Lack und Bauteile; ausgewählte Messungen folgen dem Eingangsplan.
- Innenlagen-Inspektion: Optische Ausrichtung und AOI-Scan für Innenlagen vor der Lamination.
- Bohr- und Plattierungsinspektion: Bohrdurchmesser-Genauigkeit, Via-Wandqualität, Plattierungsdicken-Gleichmäßigkeit und Aspektverhältnis-Validierung.
- Laminations- und Registrationsinspektion: Lagen-zu-Lagen-Registrationsgenauigkeit und Harzflusskontrolle.
- Ätz- und Leiterbahnbreiten-Messung: Verifikation von Bahnbreite, Abstand und Leiterintegrität gemäß Designtoleranz.
- Oberflächenfinish-Inspektion: Abdeckung, anwendbare Dicken- und Zustandsprüfungen passend zum gewählten ENIG-, HASL-, OSP- oder Immersionsfinish.
- Lötstopplack- und Bestückungsdruck-Inspektion: Ausrichtgenauigkeit, Dicke und Haftung.
- Elektrischer Test: Durchgangs-/Isolationstest der unbestückten Platine folgt der anwendbaren Fertigungszeichnung und Prüfspezifikation; Hochspannungs-Durchschlag- und Isolationswiderstandstests sind separat zu bestellen.
- Impedanzkontroll-Verifikation: Messung impedanzkontrollierter Leiterbahnen für Highspeed- und RF-PCBs.
- Lötbarkeits- und Abzugsfestigkeitsprüfung: Getrennte Verfahren bewerten Lötverhalten und spezifizierte Kupfer-/Laminathaftung; keines allein belegt die gesamte Verbindungszuverlässigkeit.
- Thermostress- und T260/T288-Prüfung: Wählen Sie das anwendbare Aufbau-/Materialverfahren und die Berichtsbedingungen; diese sind keine direkten Lebensdauervorhersagen fürs Gerät.
- Schliffanalyse (Mikroschnitt): Bewertung von Kupferplattierung, Via-Qualität und Konsistenz der internen Struktur.
- Sauberkeits- und Ionenkontaminations-Prüfung: Verwenden Sie das spezifizierte Extraktions-/Messverfahren, die Flächenbasis und Grenzen; sichtbare Sauberkeit allein ist kein Ionenergebnis.
- AOI-Inspektion: Definieren Sie Vor-/Nach-Reflow-Einsatz und sichtbare Platzierungs-, Polaritäts- und Verarbeitungsmerkmale; das Pastenvolumen ist eine separate SPI-Aufgabe.
- 3D-Lötpasteninspektion (SPI): Misst Lötvolumen und Gleichmäßigkeit vor dem Reflow.
- Röntgeninspektion: Kann interne Lötmerkmale wie BGA-Voids/-Brücken zeigen; ohne geeignetes Verfahren diagnostiziert sie vergrabene interne Multilayer-Kupferdefekte nicht direkt.
- Funktions- und Boundary-Scan-Test: Testen Sie ausgewähltes Verhalten oder unterstützte Verbindungen mit gelieferten Designdaten, Firmware, Zugang, Vorrichtungen und Abnahmegrenzen; die Abdeckung unterscheidet sich je nach Methode.
- Erstmuster-/Endkontrolle: Validieren Sie die ausgewählten Merkmale mit dokumentiertem Stichprobenplan, Messungen und kundengenehmigten Abnahmekriterien.
- Zuverlässigkeits- und Umweltprüfung: Begrenzen Sie Thermoschock/-zyklen, Vibration, Feuchte oder andere gewählte Tests gegen den Produktplan, die Prüflingszahl, den Testverantwortlichen und die Abnahmekriterien.
HilPCBs SMT-Aufzeichnungsoptionen umfassen Erstmusterprotokolle, Reflow-Profile, SPI/AOI-Zusammenfassungen, ausgewählte Röntgenbilder, Programmier-/ICT-/FCT-Ergebnisse und Los- oder Seriennummernverknüpfung. Bestätigen Sie das erforderliche Format, die Aufbewahrung und die Lieferung im Angebot. Ein Fehlerprotokoll sollte Platine/Revision, Ort, anwendbares Kriterium, Istwert und Disposition angeben, damit es eine kontrollierte Prozesskorrektur treiben kann.
Für ein Fertigungs- und Inspektionsangebot senden Sie die freigegebenen Fertigungs-/Bestückungsdaten, BOM- und Platzierungsdaten, wo anwendbar, sowie Stückzahl, Zielklasse/-revision, kritische Merkmale und Referenzdesignatoren verdeckter Lötstellen. Spezifizieren Sie Stichprobenabdeckung, Zerstörungsmuster-Kontingent, elektrische/funktionale Testeingaben, erforderliche Aufzeichnungen und die Freigabeschwelle. Der Leitfaden zum Qualitätsnachweis hilft, das Lieferpaket zu definieren; HILPCB kann Fertigungs-, Bestückungs- und Inspektionsarbeit in derselben Auftragsroute abstimmen.
Häufig gestellte Fragen
Was sind Leiterplatteninspektion, Lötinspektion und ein PCB-Prüfer?
Die Bare-Board-Inspektion kann IPC-A-600 neben der maßgeblichen Leistungsspezifikation verwenden; die Baugruppenannahme kann IPC-A-610 nutzen. Prüfer wenden diese Kriterien auf definierte Merkmale an, nicht auf eine pauschale Produktsicherheits-Zertifizierung.