
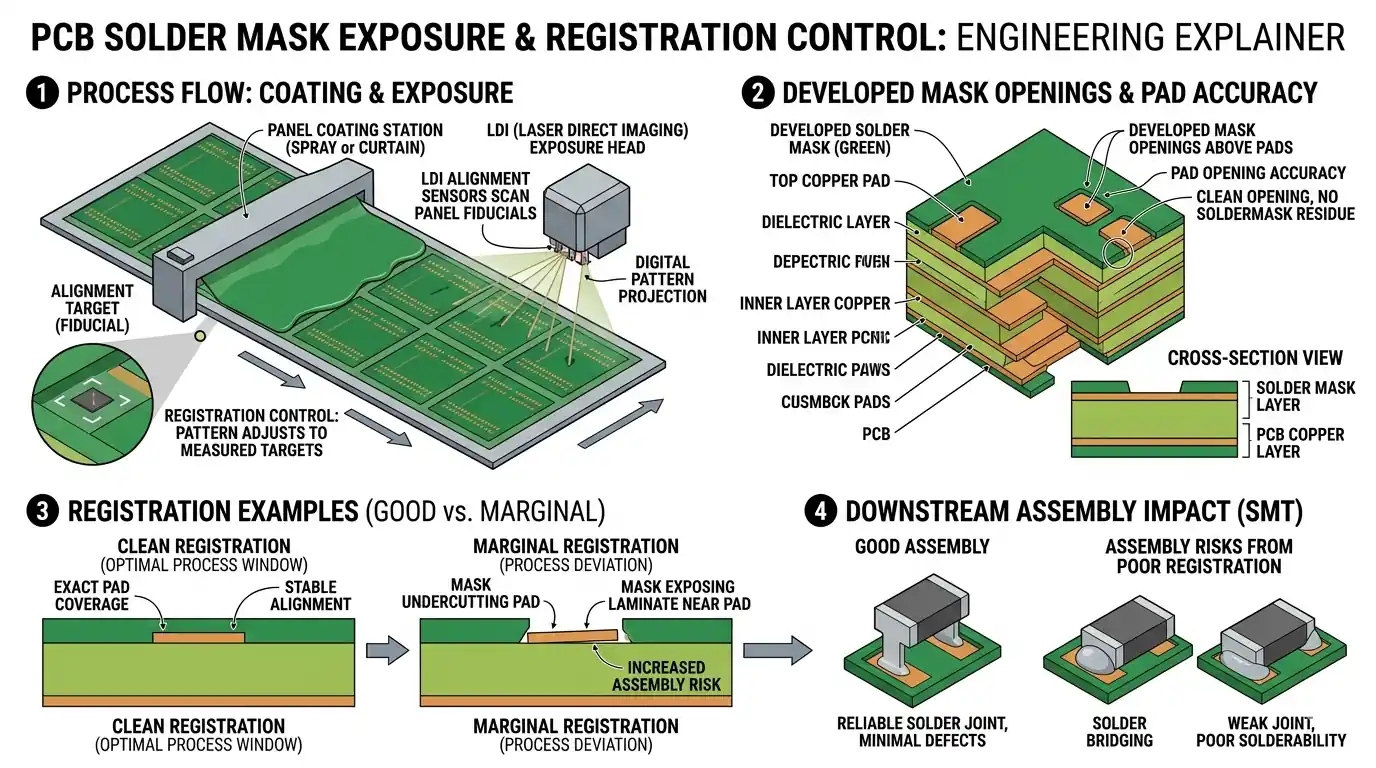
Die Lötstoppmaske ist nicht nur eine optische Beschichtung. Sie schützt freiliegendes Kupfer, definiert die Grenzen der Pad-Öffnungen und beeinflusst direkt den Assembly-Yield sowie die Langzeitzuverlässigkeit. Wenn die Belichtung der Lötstoppmaske nicht stabil beherrscht wird, kann eine Platine zwar den elektrischen Test bestehen, in der Bestückung aber trotzdem Lötbrücken, schlechte Benetzung, schwieriges Rework und schwache Chargenkonstanz zeigen.
Für Einkaufsteams und Hardware-Entwicklung sollte Soldermask Exposure deshalb nicht nur als einzelner Prozessschritt im PCB-Shop betrachtet werden. Es ist Teil der eigentlichen Prozessfähigkeit der Fabrik. Ausrichtgenauigkeit, Entwicklungsfenster, Aushärtungsstabilität und Rückverfolgbarkeit in der Inspektion entscheiden direkt darüber, ob Muster und Serie wirklich zum gleichen Ergebnis führen.
Warum die Lötstoppbelichtung den nachgelagerten Yield beeinflusst
Die Belichtung legt fest, welche Bereiche Lötstopp behalten und welche Pads oder Vias geöffnet bleiben. Das beeinflusst direkt:
- ob Soldermask Dams zwischen Fine-Pitch-Pads stabil genug bleiben
- ob Pad-Kanten durch Lötstoppfarbe angegriffen werden
- ob tented Vias vollständig abgedeckt bleiben
- die Haftung nach Reflow, Reinigung und Umweltbelastung
- die optische und geometrische Konsistenz zwischen Chargen
Ist das Prozessfenster zu eng, können selbst kleine Abweichungen bei Belichtungsenergie, Panel-Positionierung oder Entwicklungszeit später zu Assembly-Defekten eskalieren.
LDI und Film-Belichtung passen nicht zu denselben Designklassen
Klassische Film-Belichtung kann auf Standardboards weiterhin gut funktionieren. Sobald der Pad-Abstand enger und die Ausrichttoleranz kleiner wird, steigt die Schwierigkeit der Kontrolle jedoch deutlich. Filmdehnung, Handling-Fehler und Panel-Bewegung erhöhen dann das Risiko von Lötstoppversatz.
Typische Fälle, in denen LDI besser passt:
- Fine-Pitch-BGA oder QFN
- sehr schmale Soldermask Dams
- HDI-Bereiche mit hoher Pad-Dichte
- Designs mit ohnehin knapper Annular-Ring-Reserve
- RF- oder Medizinboards mit hohen Anforderungen an Wiederholbarkeit und Maßstabilität
Entscheidend ist nicht, welches Verfahren theoretisch moderner klingt. Entscheidend ist, ob die Fabrik das passende Verfahren für die reale Geometrie der Platine auswählt.
Ausrichtung und Prozessfenster bestimmen den Großteil des Folge-Risikos
Viele Lötstopp-Probleme werden erst im SMT-Prozess sichtbar, ihre Ursache liegt aber oft in instabiler Belichtungs- und Entwicklungssteuerung. Eine reife Fabrik sollte klar erklären können, wie sie Folgendes kontrolliert:
- die Panel-Positionierung vor der Bildgebung
- die Belichtungsenergie für unterschiedliche Lacksysteme und Plattendicken
- Entwicklungsgeschwindigkeit und Rückstandsentfernung
- finales Aushärteprofil und Haftungsnachweis
- laufende Chargenkonstanz und nicht nur ein einzelnes gutes Muster
Sobald diese Faktoren driften, steigen die Risiken für Rückstände auf Pads, unscharfe Lötstoppkanten, freiliegendes Kupfer an Leiterbahnrändern oder Öffnungsgrößen, die nicht mehr zur Konstruktion passen.
Welche Fehlertypen Engineering-Teams wirklich beobachten sollten
Bei der Bewertung eines PCB-Lieferanten geht es nicht darum, ob er grundsätzlich Lötstopp aufbringen kann. Entscheidend ist, ob er die kritischen Fehlermodi dauerhaft vermeiden kann. Typische Beispiele sind:
- Lötstoppversatz, der den Pad-Abstand reduziert oder Kupfer an Leiterbahnrändern freilegt
- Unterbelichtung mit schwachen Öffnungskanten und schlechter Haftung
- Überbelichtung, bei der kleine Öffnungen schrumpfen und feine Soldermask Dams ausdünnen
- Entwicklungsrückstände auf Pad-Oberflächen, die später die Lötbarkeit verschlechtern
- tented Vias, die unter thermischer Belastung reißen oder aufbrechen
- Lötstopp, der auf Pads hineinläuft, besonders rund um Fine-Pitch-Bauteile
Das sind nicht nur optische Mängel. Sie führen oft zu Lötbrücken, ungleichmäßiger Benetzung, instabilem Testverhalten und höheren Rework-Kosten.
DFM auf der Design-Seite beeinflusst den Lötstopp-Yield direkt
Viele Lötstopp-Probleme entstehen nicht allein im Werk, sondern durch Designdaten mit zu wenig Prozessreserve. Bei einer DFM-Prüfung lohnt sich ein genauer Blick auf:
- ob die Breite der Soldermask Dams zur stabilen Serienfähigkeit der Zielfabrik passt
- ob der Pad-Abstand genug Reserve für Ausrichtschwankungen lässt
- ob der Annular-Ring-Verlust nach dem Bohren die Lötstopp-Abstützung zu stark schwächt
- ob ein Via besser tented, plugged oder offen bleiben sollte und ob das zum Reinigungs- und Assembly-Prozess passt
- ob Silkscreen zu nah an Pads oder Lötstopp-Öffnungen liegt
- ob die gewählte Oberfläche mit dem Lötstoppsystem und dem Reflow-Profil kompatibel ist
Gerade bei Industrie-, Automotive-, Medizin- und Telekommunikationsprodukten lassen sich diese Themen nicht mit dem Satz abtun, das Bare Board sehe optisch gut aus.
Lötstoppqualität muss zusammen mit dem Assembly-Verhalten bewertet werden
Die Qualität des Lötstopp-Prozesses sollte nicht nur im Bare-Board-Zustand bewertet werden. Viel wichtiger ist, ob sie durch Pastendruck, Bestückung, Reflow, Selektivlöten, Reinigung und Rework hindurch stabil bleibt.
Zum Beispiel:
- Lötstopp mit schwacher Haftung neigt beim Rework eher zum Ablösen
- instabile Öffnungskanten beeinflussen Stencil Release und Lötstellenform
- instabiles Via-Tenting kann nach thermischem Zyklieren reißen oder Verunreinigungen einschließen
- uneinheitlich freigelegtes Kupfer auf Pads verändert das Lötstellenbild von Charge zu Charge
Darum trennen reife PCB-Lieferanten Lötstopp und nachgelagerte Assembly-Ergebnisse nicht voneinander. Sie führen Rückmeldungen aus der Montage wieder in die Front-End-Prozesskontrolle zurück.
Inspektion und Traceability entscheiden über langfristige Stabilität
Lötstoppbelichtung gehört zu den Prozessen, bei denen die optische Oberfläche allein nicht ausreicht. Die Fabrik braucht eine wiederholbare Methode, um Ausrichtung, Öffnungsqualität, Haftung und Aushärteergebnis zu bestätigen, statt sich nur auf Erfahrung einzelner Operatoren zu verlassen.
Sinnvolle Kontrollpunkte sind typischerweise:
- AOI oder optische Prüfungen in kritischen Öffnungsbereichen
- Ausrichtverifikation über Testfelder oder Musterpanels
- Haftungs- oder Tape-Tests bei Bedarf
- Trendverfolgung von Defekten nach Charge, Panel und Gerätezustand
- Rückverfolgbarkeit zwischen Lackcharge, Belichtungsparametern und Produktionsdatum
Wenn ein Projekt vom Prototyp in wiederholte Serienfertigung übergehen soll, werden diese Fähigkeiten besonders wichtig. Ein verlässlicher Lieferant sollte erklären können, wie er den Prozess dauerhaft stabil hält und nicht nur eine schöne Einzelcharge zeigen.
Was vor der Freigabe mit der PCB-Fabrik abgeklärt werden sollte
Wenn Ihr Produkt empfindlich auf Lötstoppqualität reagiert, sind konkrete Fragen meist hilfreicher als nur die Frage nach einer minimalen Soldermask-Dam-Breite. Sinnvolle Fragen sind zum Beispiel:
- welches Imaging-Verfahren für diese Platine eingesetzt wird und warum
- welche minimale Soldermask Dam in stabiler Serienfertigung wirklich beherrscht wird
- wie die Ausrichtung in dichten Pad-Bereichen überprüft wird
- ob die Vias in diesem Design besser tented, plugged oder offen ausgeführt werden
- wie Rückstände auf Pads und Kontaminationsrisiken vor Oberfläche und Assembly kontrolliert werden
- welche Prozessparameter noch rückverfolgbar sind, falls später eine Charge Haftungs- oder Ausrichtprobleme zeigt
Je konkreter die Antworten ausfallen, desto wahrscheinlicher bewertet der Lieferant Ihr Design als Serienprodukt und nicht nur als rein mechanisch auszuführende Gerber-Datei.
FAQ
Warum beeinflusst Soldermask Exposure den SMT-Yield?
Weil sie direkt die Grenzen der Pad-Öffnungen, die Stabilität der Soldermask Dams und mögliche Pad-Encroachment bestimmt. Schon kleine Schwankungen bei Belichtung oder Entwicklung können später zu Lötbrücken, ungleichmäßiger Benetzung oder schwierigem Rework werden.
Sollten Fine-Pitch-Boards immer zuerst LDI nutzen?
Oft ja, aber die Antwort hängt weiterhin von Pad-Abstand, Breite der Soldermask Dams und der realen Serienfähigkeit der Fabrik ab. Entscheidend ist nicht der Maschinenname, sondern ob Ausrichtung und Wiederholbarkeit stabil bleiben.
Wenn das Bare Board normal aussieht, beweist das dann einen guten Lötstopp-Prozess?
Nein. Lötstoppqualität hängt auch von Haftung, Verhalten nach Reflow, Rework-Beständigkeit und Chargenkonsistenz ab. Viele Probleme werden erst sichtbar, wenn die Platine in die Assembly geht.
Was ist das häufigste soldermaskbezogene DFM-Problem auf der Design-Seite?
Typisch sind zu schmale Soldermask Dams, zu enge Pad-Abstände, eine Via-Behandlung, die nicht zum Assembly-Flow passt, sowie Silkscreen, der zu nah an Öffnungen liegt.
Was sollte vor der Freigabe mit dem Leiterplattenhersteller zuerst bestätigt werden?
Zuerst sollten Imaging-Verfahren, stabile Serien-Minimalbreite der Soldermask Dams, Ausrichtverifikation, Via-Tenting- oder Opening-Strategie und der Traceability-Plan für auffällige Chargen geklärt werden.
Fazit
PCB-Soldermask-Exposure ist kein kleiner kosmetischer Schritt, sondern ein Fertigungsprozess mit direktem Einfluss auf Yield und Zuverlässigkeit. Imaging-Methode, Ausrichtkontrolle, Entwicklungsfenster, Aushärtungsstabilität und Designreserve bestimmen gemeinsam, ob das Lötstoppsystem die nachgelagerte Assembly zuverlässig tragen kann.
Bei dichten Designs und Produkten mit hohen Zuverlässigkeitsanforderungen ist es sinnvoll, Lötstoppregeln und Prozessfenster früh mit dem Hersteller abzustimmen. So wird die Lötstoppbelichtung zu einem kontrollierten Fertigungsschritt statt zu einer versteckten Fehlerquelle in der Serie.