
Tombstoning — auch Manhattan-Effekt oder Brückeneffekt genannt — tritt beim Reflow-Löten auf: Ein zweiseitiges Chipbauteil (0603-, 0402-, 0201-, 01005-Widerstände/-Kondensatoren) hebt sich von einem Pad ab und steht senkrecht oder schräg auf dem anderen. Das Endbild wirkt mechanisch, der eigentliche Auslöser ist jedoch ein zeitabhängiges Ungleichgewicht der Benetzungsmomente zwischen beiden Bauteilenden im Moment des fest-flüssig-Übergangs des Lots.
Bevor geklärt ist, ob die Ursache im CAD-Pad-Design, im Lotpastendruck (3D SPI), im Bestückungsversatz oder in der lokalen Kupfer-Wärmekapazität liegt, verschiebt ein pauschales Ändern des Reflow-Profils den Defekt meist nur von einer Gehäusegruppe zur nächsten. Die Prüfstation Druck und die Profilgrundlagen behandeln unsere Leitfäden Solder Paste Inspection (SPI) und Reflow-Profil-Grundlagen.
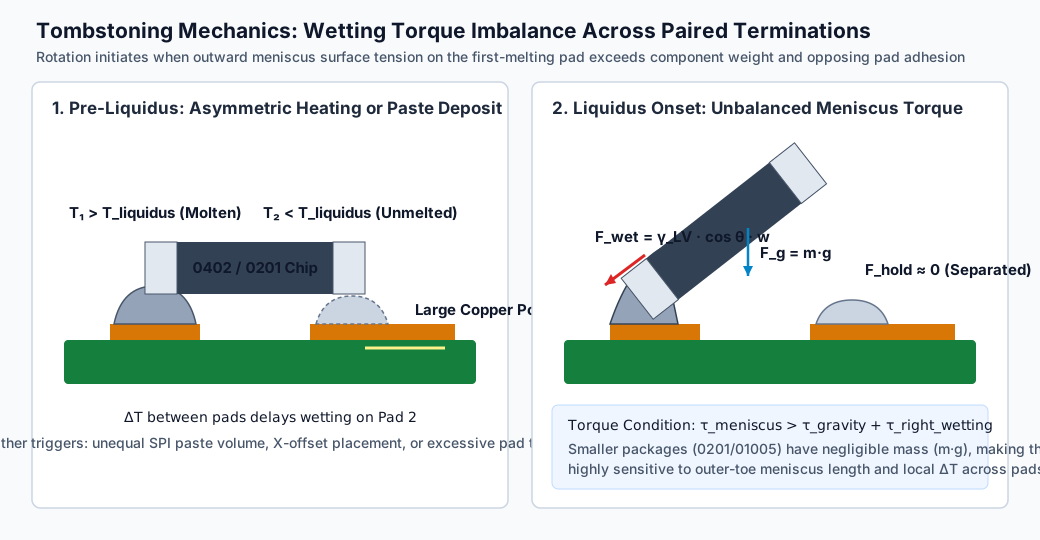
1. Die Physik des Tombstoning: Benetzungsmoment vs. Rückstellkräfte
Beim Eintritt in die Liquiduszone des Reflows benetzt das flüssige Lot gleichzeitig die Kupferpads und die metallisierten Anschlüsse des Bauteils. Um den Kippdrehpunkt auf dem zuerst benetzten Pad (Pad 1) wirken drei Kräfte auf das Bauteil:
- Gravitations-Rückstellmoment (τg): Das Bauteilgewicht (Fg = m · g) wirkt am Massenmittelpunkt (L/2) und drückt das Bauteil flach auf beide Pads.
- Benetzungs-Haltemoment der Gegenseite (τhold,2): Die Oberflächenspannung des flüssigen Lots auf Pad 2 zieht Anschluss 2 nach unten — aber nur, wenn Pad 2 bereits die Liquidustemperatur erreicht und den Anschluss benetzt hat.
- Benetzungs-Kippmoment des äußeren Meniskus (τwet,1): Schmilzt Pad 1 zuerst und steigt das Lot an der Außenflanke von Anschluss 1 hoch, zieht die Oberflächenspannung (γLV) entlang des Meniskus-Kontaktwinkels (θ) nach außen und oben und erzeugt ein Hubmoment von etwa γLV · \cosθ · w · hterm.
Das Kippen beginnt, sobald das Meniskusmoment der zuerst schmelzenden Seite die Rückstellmomente übersteigt:
Diese Gleichung erklärt zwei Produktionsfakten (siehe Tombstoning-Analyse der Indium Corporation):
- Warum 0201/01005 extrem tombstoning-anfällig sind: Schrumpft das Bauteil um den Faktor k, sinkt seine Masse (m · g) mit dem Volumen k3, die Lotoberflächenspannung dagegen nur mit der Anschlussbreite k1. Ein 0201-/01005-Kondensator besitzt praktisch kein Gravitations-Rückstellmoment; ein Schmelzzeitversatz von nur 0,5--1,5 s (τhold,2 ≈ 0) genügt zum Aufrichten.
- Warum das Reflow-Foto nicht zeigt, welches Ende zuerst schmolz: Man darf nicht schlussfolgern, die hochstehende Seite habe "wenig Paste gehabt". Das aufgerichtete Ende ist die später schmelzende (oder kontaktlose) Seite, während das verlötet gebliebene Kippende zuerst schmolz und benetzte. Ungleiches Pastenvolumen, Bestückversatz und Kupfer-Wärmesenken erzeugen dieselbe Endlage.
2. Vier technische Ursachen für das Benetzungs-Ungleichgewicht
A. Asymmetrische Wärmekapazität der Pads (Δ T)
Verbindet Pad 1 nur eine isolierte Signalleitung, während Pad 2 direkt auf einem massiven Massepolygon, einer Versorgungsebene oder unentkoppelten Thermovias liegt, wird Pad 2 in der Aufheizphase zum Kühlkörper. Pad 1 überschreitet zuerst die Liquidustemperatur der Legierung (SAC305 ca. 217--220°C), und während der äußere Meniskus das Bauteil anhebt, liegt auf Pad 2 noch ein fester Pastenklotz ohne jede Benetzungshaltekraft. Entsprechend erzeugt ein Chipbauteil, das in Transportrichtung des Förderbands liegt, beim Eintritt in eine steile Heizzone eine Temperaturdifferenz zwischen den Enden (siehe Indium Reflow-Stufenanalyse II).
B. Pad-Geometrie und übermäßiger Pad-Toe-Überstand
Steht das Pad über die Bauteilaußenkante deutlich hinaus (zu großer Toe), greift der flüssige Lotmeniskus horizontal weiter außen an und der Hebelarm des Hubmoments wächst. Ebenso erzeugt ein zu schmaler oder zu breiter Innenspalt relativ zur Anschlussbreite (T) — oder die Mischung lotmasken-definiertes Pad (SMD) auf der einen und nicht-lotmasken-definiertes Pad (NSMD) auf der anderen Seite — schon bei perfektem Druck und gleichmäßiger Erwärmung eine geometrische Benetzungsasymmetrie.
C. 3D-SPI-Pastenvolumen und Druckversatz
Eine teilweise verstopfte Schablonenapertur auf einer Seite oder ein globale X/Y-Druckversatz entlang der Bauteilachse erzeugt zwei Ungleichgewichte gleichzeitig:
- Ein Pastendepot ist höher oder breiter als das andere und besitzt andere lokale Wärmekapazität und Flussmittelmenge;
- Der Versatz schiebt Depot 1 zum äußeren Pad-Toe (verstärkt das Hubmoment) und Depot 2 zum Innenspalt (schwächt den Kontakt zu Anschluss 2).
D. Bestückungsversatz, Anschlusstoleranzen und Stickstoff (N2)
Eine verschlissene Düse oder ein verlernter Vision-Offset setzt das Bauteil schräg oder verschoben nach Pad 1 ab; Anschluss 2 berührt dann sein Pastendepot nur am Rand. Außerdem: Stickstoff-Reflow verbessert zwar die Benetzung, verschärft aber bei vorhandenem Δ T das Tombstoning — die geringere Oxidation lässt das zuerst flüssige Lot schneller und stärker hochsteigen, sodass das Bauteil aufgerichtet wird, bevor die kalte Seite Liquidus erreicht.
3. Stufige Diagnose und ein Praxis-NPI-Fall
Vor dem Lötkolben oder Profiländerungen: Board konservieren, Bauteil-Referenz, Panelposition und Orientierung (0°/90°/180°/270°) dokumentieren und Defekte strikt klassifizieren (aufgerichtetes Tombstone, flach-rotiertes "Billboard", offene Lötstelle nicht vermischen).
Nutzen Sie unsere 8-stufige Diagnosematrix (02-tombstoning-diagnostic.csv) zur Triage anhand harter Prozessdaten:
| Prüfstation | Beobachtete Beweislage | Haupt-Hypothese | Gezielte Maßnahme | Obligatorischer Gegencheck vor Freigabe |
|---|---|---|---|---|
| 1. Vor Reflow (3D SPI) | Ein Pad dauerhaft <75% Volumen, Gegenseite >95% | Verzögerte Benetzung der schwachen Seite | Schablonenunterseite reinigen; Aperturwand prüfen; Flächenverhältnis anpassen (≥ 0,66) | Fuß-/Zehnkehlmaß beider Enden und Abstand zu Nachbarn ohne Brücken |
| 2. Vor Reflow (3D SPI) | Boardweiter X/Y-Versatz entlang der Bauteilachse | Depot Richtung Außenzehe Pad A / Innenrand Pad B | Drucker-Fiducials, Rakelbahn, Unterstützungspins neu kalibrieren | 5 Drucke, Passergenauigkeit an Panel-Ecken prüfen |
| 3. Nach Bestückung (AOI) | Bauteil bereits schräg oder einseitig frei vor dem Ofen | Düsenvakuumverschleiß, falscher Gehäusedicken-Eintrag, Vision-Offset | Gehäusebibliothek aktualisieren; Düsenplanität prüfen; auf Depots zentrieren | Cpk aller 0201/0402-Orientierungen nachmessen |
| 4. Reflow Anheiz-/Haltezone | Tombstones konzentrieren sich in Bandlaufrichtung oder nahe Kupferflächen/Abschirmungen | Temperaturdifferenz Δ T am Liquiduseintritt | Haltezone 150--180°C, 60--90 s, einfügen/verlängern; Peak-Rampe senken | Sicherstellen, dass Haltezone das Flussmittel nicht erschöpft und keine Grapeshot-Bildung an feinen Lötstellen entsteht |
| 5. CAD-Kupfer-Review | Kipppad an Signalbahn; aufgerichtetes Pad direkt auf Massefläche | Massefläche als Wärmesenke verzögert Liquidus der Gegenseite | Nächste Revision: sternförmige Thermoentlastung ans Massepad; aktuelle Serie: invertierte/Home-plate-Aperturen | Thermo-Stege gegen DC-Stromtragfähigkeit und RF-Rückstrom-Induktivität prüfen |
| 6. Pad-Geometrie | 0402/0201 Pad-Toe >0,35 mm oder SMD/NSMD gemischt | Zu großer Außenmeniskus verstärkt Hubkraft | Schablonenaußenkante 10--15% einziehen (CAD-Toe erst in nächster Revision ändern) | Anschlussbenetzung weiterhin gemäß IPC-A-610 Klasse 2/3 Mindestendhöhe |
NPI-Praxisfall: Das wiederholte Tombstone an R18
Ein Pilotlos trug pro Board 40 Widerstände 0402; R18 produzierte in 50 Panels 6 Tombstones — immer gekippt um Pin 1 (Pin 2 frei). Die übrigen 39 Bauteile desselben Reels: null Defekte. Die erste Reaktion der Linie war +15°C mehr Vorwärmhaltezone für den ganzen Ofen.
Der NPI-Ingenieur änderte nichts am globalen Profil und zog stattdessen die vier lokalen Datensätze von R18:
Beleg an R18 |
Aufzeichnung | Fazit |
|---|---|---|
| Defektkarte | Nur R18 fällt aus; 39 gleiche 0402 fehlerfrei |
Chargen- und globales Profilproblem ausgeschlossen |
| CAD-Kupfer-Review | Pin 1 an 0,15 mm-Bahn; Pin 2 über 0,50 mm massive Kupferzunge direkt an 2 oz-Massepolygon | Pin 2 = Wärmesenke; Pin 1 schmilzt zuerst |
| 3D-SPI-Volumenpaare | Lokale Aperturänderung schiebt R18-Druck +0,045 mm Richtung Außenzehe Pin 1 |
Größeres Depot an Außenkante erhöht τwet,1; Pin 2 hinkt thermisch |
| AOI nach Bestückung | Bauteilmittelpunkt ± 0,015 mm zum Gehäuseschwerpunkt | Bestück-Offset nicht ursächlich |
Kontrollierte Verifikation und Lösung:
- Prozessmaßnahme im selben Los: Druckversatz korrigiert und
R18-Apertur auf invertierte/Home-plate-Form geändert — Außenkante 0,05 mm nach innen gezogen, um das Zehe-Meniskusmoment zu senken, bei 85 % Flächenerhalt im Innenbereich. - Gegencheck: Nach Versatz- und Aperturkorrektur zeigte das folgende 50er-Los null Tombstones an
R18bei IPC-A-610-konformen Kehlen; Schablonenversion eingefroren. HätteR18trotz ausgeglichener Depots weiter getombstoned, wäre ein kurzes Haltezonen-Update speziell gegen das Δ T des 2 oz-Polygons folgend gewesen — plus ECR für Thermo-Stege anR18Pin 2 in der nächsten PCB-Revision.
4. NPI- und Einkaufs-Checkliste für chipdichte Baugruppen
Vor Angebotsvergabe oder Serientransfer von Baugruppen mit 0402/0201/01005:
- Pad- und Schablonen-DFM: NPI-Team des Bestückers die Chip-Pads gegen IPC-7351 und Bauteildatenblätter prüfen lassen; Asymmetrie-Kupfer, Via-in-Pad-Nähe und SMD/NSMD-Mischungen markieren.
- Gepaarte 3D-SPI-Regeln: Neben Einzelpad-Volumen/-Höhe paarweise Differenz- und X/Y-Versatz-Alarme für 0201/0402 konfigurieren.
- Kontrollierte Verifikation & Rückverfolgung: Tombstone-Boards vor dem Rework mit Referenz und Los registrieren, um FPY-Daten und CAPA-Nachweise zu sichern.
- Diagnosetabelle: 02-tombstoning-diagnostic.csv für FA/CAPA-Abnahmen nutzen.
Die SMT-Bestückung von HILPCB beherrscht 0201 standardmäßig, 01005/008004 nach Review, mit Präzisionsbestückern (Standard ±25 µm / High-End ±8 µm, 3σ-Referenz), 100 % Inline-3D-SPI, mehrzonigen Heißluft-Reflow-Profilen und 2D/3D-AOI. Angebot anfordern mit Gerber, BOM und CPL — unsere Prozessingenieure prüfen Chip-Pad- und Schablonendesign vor der ersten Charge.
Häufige Fragen
Welches Bauteilende schmilzt beim Tombstoning zuerst?
Das verlötet gebliebene (Kipp-)Ende schmilzt und benetzt zuerst. Steigt das flüssige Lot an dessen Außenflanke hoch, richtet die Oberflächenspannung das Bauteil auf — weil das hochstehende Ende entweder noch nicht Liquidus erreichte, unzureichenden Flussmittel-/Lotkontakt hatte oder durch Bestückversatz den Kontakt verlor.
Warum kann Stickstoff-Reflow Tombstoning verschärfen?
Stickstoff senkt die Oberflächenoxidation von Pads und Anschlüssen; der Benetzungswinkel (θ) fällt und Benetzungskraft und -geschwindigkeit steigen. Existiert bereits ein Temperaturunterschied Δ T zwischen den Enden, benetzt die heiße Seite umso aggressiver und zieht das Bauteil hoch, bevor die kalte Seite Liquidus erreicht — das Netto-Hubmoment wächst.
Warum helfen Home-plate- oder invertierte Schablonenaperturen?
Das Hubmoment entsteht vor allem am äußeren Pad-Toe, wo der Meniskus nach außen zieht. Eine Home-plate-Apertur oder eine um 0,03--0,06 mm von der Pad-Außenkante eingezogene Apertur verlagert Paste zum Innenspalt und unter den Bauteilkörper — die Haltekraft (τhold) wächst, das Außenmoment (τwet) sinkt.
Sollten Massepads immer Thermo-Stege erhalten?
Für 0603/0402/0201/01005 mit Signalbahn an einem und Polygon am anderen Pad verhindern Thermo-Stege (oder symmetrische Kupferzungen), dass das Polygon im Reflow als Kühlkörper wirkt. Bei RF-Bypass-Kondensatoren oder Strommesswiderständen, die aus Induktivitätsgründen direkt an Masse müssen, sollte man die Kupferzuführung symmetrisch gestalten oder mit Haltezone und Sonderaperturen ausgleichen.