
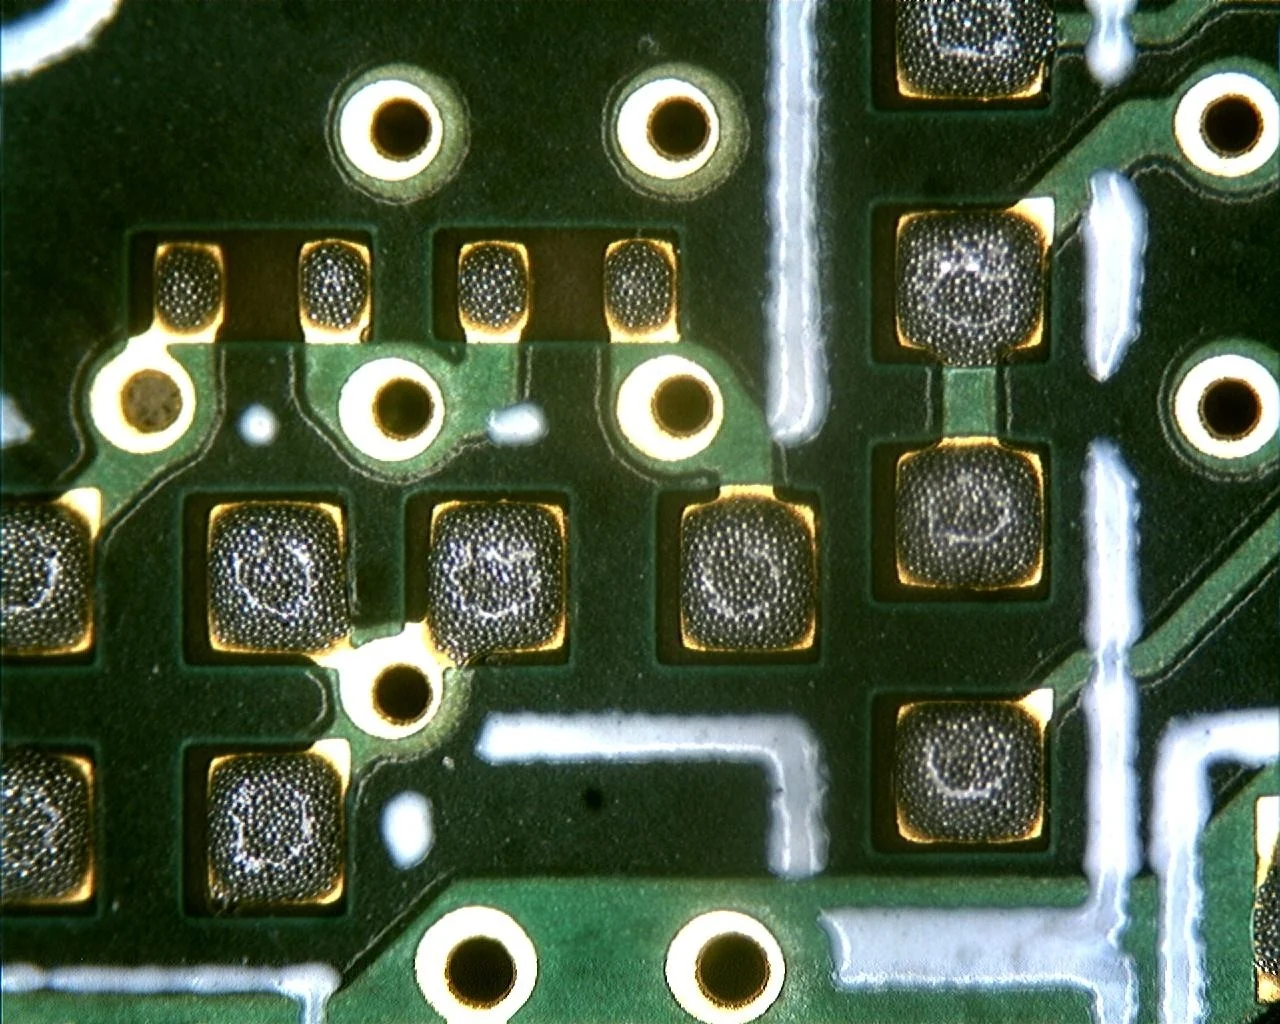
Die Lotpasteninspektion (Solder Paste Inspection, SPI) überprüft das auf die Leiterplatte aufgedruckte Pastendepot, bevor Bauelemente bestückt werden. Ein aussagekräftiges SPI-Ergebnis erfasst die reale Geometrie des Depots, vergleicht das gemessene Volumen mit einem freigegebenen Sollwert und gibt dem Bediener eine verlässliche Entscheidungsgrundlage: Baugruppe für die Bestückung freigeben oder den Druckprozess anhalten und nachjustieren. Ein positives SPI-Ergebnis belegt jedoch lediglich den einwandfreien Zustand des Pastendrucks – es garantiert nicht die metallurgische Qualität der nach dem Reflow-Löten entstehenden Lötstelle.
Für neue Baugruppen (NPI) müssen Prüfabdeckung, Pad-spezifische Grenzwerte und das Vorgehen bei fehlerhaftem Druck vor Serienanlauf verbindlich festgelegt werden. Das SMD-Schablonendesign definiert die Sollgeometrie; das SPI-System kontrolliert das tatsächliche Druckergebnis des Schablonendruckers. Die nachgelagerte automatische optische Inspektion (AOI) prüft anschließend die Bauteilausrichtung sowie sichtbare Lötmerkmale vor und nach dem Ofen.
Welche Parameter misst eine SPI-Maschine?
In der Elektronikfertigung (SMT) steht die Abkürzung SPI für Solder Paste Inspection und nicht für die serielle Schnittstelle Serial Peripheral Interface zwischen Halbleitern. Das SPI-System befindet sich üblicherweise zwischen Schablonendruck und Bestückung. Druckfehler lassen sich so erkennen, solange die betroffene Leiterplatte noch gemäß einem freigegebenen Reinigungs- und Wiederholprozess bearbeitet werden kann.
Moderne 3D-Lotpasteninspektionssysteme erfassen die Oberfläche des Pastendepots dreidimensional und berechnen Höhe und Volumen. Ergänzt durch Fläche, Position und Form entsteht ein vollständiges Bild des Drucks. Die Spezifikation der GÖPEL Vario Line führt beispielsweise Höhe, Fläche, Volumen, Versatz, Form, Brücken und Koplanarität als Prüfkriterien auf. Die verfügbaren Messwerte hängen von der konkreten Geräteausstattung und den programmierten Prüfbereichen (ROI) ab.
| Messwert | Fragestellung im Druckprozess | Was zusätzlich geprüft werden muss |
|---|---|---|
| Volumen | Wie viel Paste befindet sich exakt innerhalb des Messfensters? | Nominaler CAD-Bezug, Schablonenrevision und Pastenausbreitung außerhalb des Pads |
| Höhe | Wie hoch ragt das Depot über die gemessene Nullebene hinaus? | Stützplattenauflage, lokale Leiterplatten-Referenzebene und Profilwölbung |
| Fläche | Welcher Prozentsatz des Soll-Pads ist von Paste bedeckt? | Ein flaches, zerflossenes Depot kann ausreichende Fläche, aber viel zu wenig Volumen aufweisen |
| X/Y-Versatz | Wie weit weicht der Schwerpunkt des Depots vom Sollmittelpunkt ab? | Nutzenjustierung, Erkennungsgenauigkeit der Passermarken (Fiducials) und Pad-Toleranzen |
| Form und Brücken | Entspricht die Kontur der Pastenform und ist sie isoliert? | Zwei benachbarte Depots dürfen nicht freigegeben werden, nur weil ihr summiertes Volumen stimmt |
Worin unterscheidet sich 2D- von 3D-Lotpasteninspektion?
Ein zweidimensionales 2D-System vergleicht die Pastenabdeckung und die Position lediglich in der Draufsicht, kann jedoch keine Z-Höheninformationen erfassen. 3D-SPI ergänzt Höheninformationen zur Volumenbestimmung. Das ist nützlich, wenn ähnliche Draufsichten unterschiedliche Pastenmengen verbergen.
Einige Systeme nutzen projizierte Streifenmuster und optische Rekonstruktion. Mehrere Projektionsrichtungen können Schatten reduzieren; Referenzebenen- und Verzugskompensation können Fehler durch die Platinenoberfläche behandeln. Dies sind zu prüfende Gerätefunktionen und keine Garantie für absolut genaue Messungen. Koh Young beschreibt diese Effekte für seine Systeme.
Fordern Sie beim Vergleich von SPI-Systemen für Feinpitch-Baugruppen stets Messmittelfähigkeitsnachweise (Gage R&R) für die relevanten Padgrößen und Oberflächenveredelungen (z. B. OSP, ENIG, Chemisch Zinn) an. Eine hohe nominale Kameraauflösung allein belegt nicht, dass das System einen akzeptablen Druck zuverlässig vom kleinsten abzulehnenden Druck unterscheiden kann.
Warum führt eine dickere Schablone oft zu ungleichmäßigerem Druck?
Eine dickere Schablonenfolie vergrößert zwar das theoretische geometrische Öffnungsvolumen, vergrößert jedoch gleichzeitig die innere Wandfläche der Öffnung, an der die Lotpaste beim Abheben anhaftet. Beide Effekte bestimmen das reale Entformungsverhalten.
Für eine rechteckige Schablonenöffnung mit geraden Wänden ist das Flächenverhältnis (Area Ratio, AR) definiert als Öffnungsgrundfläche geteilt durch die Wandfläche:
Flächenverhältnis = W × L / [2 × (W + L) × T]
Dabei sind W und L die Aperturabmessungen und T die Foliendicke. Bei einer quadratischen Öffnung vereinfacht sich die Formel zu W / (4 × T); eine kreisförmige Öffnung mit dem Durchmesser D vereinfacht sich zum Flächenverhältnis D / (4 × T). Indium nennt rund 0,66 als konventionelle Richtlinie für die Pastenablösung: Darunter kann die Übertragung niedrig oder variabel sein; Fortschritte bei Pasten können das Verhalten verändern. Der Wert ist kein universeller SPI-Abnahmeschwellenwert. Indium: Minimizing Graping.
Das folgende berechnete Beispiel hält die quadratische Öffnung bei 0,30 × 0,30 mm und variiert nur die Foliendicke. Es nimmt gerade Öffnungswände an und ist kein gemessenes Produktionsergebnis:
| Foliendicke | Theoretisches Öffnungsvolumen (W × L × T) | Flächenverhältnis (Area Ratio) | Prozessentscheidung vor Serienfreigabe |
|---|---|---|---|
| 0,100 mm (100 µm) | 0,00900 mm³ | 0,75 | Prüfen, ob das gedruckte Volumen die Anforderungen der Lötstelle erfüllt; das Flächenverhältnis allein ist keine Freigabe |
| 0,125 mm (125 µm) | 0,01125 mm³ | 0,60 | Flächenverhältnis 0,60; tatsächliche Übertragung und Streuung prüfen. Mehr theoretisches Öffnungsvolumen garantiert keine größere nutzbare Pastenmenge |
Die 0,125-mm-Folie bietet 25 % mehr theoretisches Volumen. Sinkt jedoch die Übertragungseffizienz (gedrucktes Depotvolumen geteilt durch Aperturvolumen), kann dieser Zuwachs aufgehoben werden. Vergleichen Sie SPI-Verteilungen und Reflow-Ergebnisse vor der Auswahl. Bei gemischten Baugruppen können Aperturänderungen, Paste oder Stufenschablonen helfen; eine globale Dickenreduzierung kann größere Lötstellen unterversorgen.
Wie sollten SPI-Grenzwerte für eine neue Baugruppe definiert werden?
Legen Sie im Prüfprogramm eindeutig fest, was „100 % Pastenvolumen“ bedeutet. Der Wert kann sich auf Aperturfläche multipliziert mit Foliendicke beziehen, muss aber ausdrücklich auf ein vereinbartes Ziel oder eine gelernte Referenz zurückgeführt werden. Prozentberichte verschiedener Lieferanten sind nicht vergleichbar, wenn ihre Bezugsgrößen abweichen.
Gruppieren Sie die Bauteilpads nach Klassen: BGA-Pads, QFN-Randanschlüsse, segmentierte Kühlflächen (Thermal Pads), passive Chip-Bauteile und Steckverbinder erfordern differenzierte Toleranzbänder. Bei gitterförmig unterteilten Kühlflächen muss definiert sein, ob jedes Einzeldepot, die Gesamtfläche oder beides überwacht wird.
Der NPI-Freigabeprozess umfasst folgende Kernschritte:
- Revisionsabgleich: Übereinstimmung von Pasten-Gerberdaten, freigegebener Schablonenzeichnung, Leiterplattenrevision und Bauteilgehäusen mit dem SPI-Prüfprogramm sicherstellen.
- Prüfung der Messmittelfähigkeit: Platinenauflage, Höhennullpunkt und Wiederholgenauigkeit verifizieren, bevor grenzwertige Ergebnisse als Druckerfehler interpretiert werden.
- Festlegung des Prozessfensters: Wiederholte Drucke auswerten und kritische Deposits mit Bestückungs- und Reflow-Befunden korrelieren; Grenzwerte gemeinsam mit den zuständigen Prozess- und Qualitätsverantwortlichen freigeben.
- Eskalations- und Handlungsregeln: Eindeutige Unterscheidung zwischen Warntrend (Warnung) und Fehler (Stopp), Festlegung der Freigabekompetenzen für Sonderfreigaben und revisionssichere Speicherung der Rohdaten.
IPC-7527 behandelt den Lotpastendruck; IPC-A-610 betrifft die Abnahme von Baugruppen. Der öffentliche Anwendungsbereich von IPC-7527 erkennt für bestimmte Anwendungen eigene Abnahmekriterien an. Vereinbaren Sie die maßgeblichen Revisionen und Kundenanforderungen; eine IPC-Klasse allein ersetzt kein vollständiges SPI-Rezept.
Vorgehensweise bei einer Fehlermeldung der SPI-Maschine
Nutzen Sie Fehlermuster und Fehlerort zur gezielten Ursachenanalyse. Ein einzelnes Depot mit Untervolumen lässt noch keinen eindeutigen Rückschluss zu.
| Fehlermuster | Zuerst am Messsystem prüfen | Anschließend am Schablonendrucker prüfen | Vor Freigabe zu archivierender Nachweis |
|---|---|---|---|
| Wiederholtes Untervolumen an denselben feinen Öffnungen | Korrekte Soll-Apertur und Messfenstergröße in der Software | Öffnungsverstopfung, Pastenviskosität, Trenngeschwindigkeit | Volumentrend vor und nach Schablonenreinigung, Schablonen-ID |
| Gleichmäßiger Versatz über die gesamte Leiterplatte | Erkennung der Passermarken und Platinenklemmung | Ausrichtung des Drucktischs und mechanisches Spiel | Protokoll der Neujustierung und Wiederholprüfung |
| Höhenunterschiede zwischen verschiedenen Leiterplattenzonen | Lokale Referenzebene und automatische Durchbiegungskompensation | Anordnung der Stützpins, Platinendurchbiegung und Schablonenkontakt | Regionale Höhenmesswerte nach Korrektur der Unterstützung |
| Pastenbrücken zwischen benachbarten Anschlüssen | Bildkontrast und Schwellenwert der Brückenerkennung | Pastenverschmierung an der Schablonenunterseite, Rakeldruck | Dokumentierte Fehlerursache und Beleg der fehlerfreien Folgedrucke |
| Ein passives Bauteil weist stark ungleiche Depots auf | Pad-Paarung und symmetrische Grenzwerteinstellungen | Ungleichmäßige Pastenablösung oder beschädigte Schablonenöffnung | Messwerte beider Pads sowie Beobachtung des Bauteils nach Reflow |
Gesperrte Leiterplatten dürfen keinesfalls bestückt werden. Reinigung und Wiederholungsdruck erfordern eine freigegebene Arbeitsanweisung, die zu Leiterplatte, Oberfläche, Paste und bereits auf der Gegenseite bestückten Bauteilen passt. Das Verfahren muss Rückstandsentfernung, Trocknung, Inspektion und zulässige Wiederholungen festlegen. Abwischen allein gibt eine Platine nicht automatisch für die erneute Produktion frei.
Eine Closed-Loop-Rückmeldung kann ausgewählte Trends korrigieren, sofern die Geräteintegration dies unterstützt. Legen Sie fest, welche Parameter automatisch verändert werden, wie Änderungen protokolliert werden und wann Bedienereingriff erforderlich ist. Grenzwerte nicht allein zum Unterdrücken eines Alarms erweitern, ohne die Auswirkungen auf die Lötstelle zu bewerten.
Abgrenzung zu AOI, Röntgenprüfung (AXI) und Funktionstest
Die Lotpasteninspektion sichert die Druckqualität vor dem Bestücken. Sie liefert jedoch keine Aussage darüber, ob die Paste die Anschlussflächen im Ofen benetzt, ob BGA-Kugeln elektrischen Kontakt schließen oder ob die Schaltung funktioniert.
Die nachgelagerte AOI prüft sichtbare Bestück- und Lötmerkmale. Die Röntgenprüfung von Leiterplatten kann ausgewählte Fragen zu verdeckten Lötstellen und zur Lotverteilung unter Bauteilen untersuchen; die Abdeckung hängt von Verfahren und Blickwinkel ab. Elektrische und Funktionstests benötigen eigene Testpunkte, Programme und Abnahmegrenzen. Ein ganzheitliches Prüfkonzept wird im Rahmen des SMT-Fertigungsprozesses definiert.
Vergleichen Sie Programmierung und Prüfaufwand mit den tatsächlichen Kosten für Eindämmung, Reinigung, Wiederholungsdruck und spätere Nacharbeit an Ihrer Baugruppe. Lassen Sie Anbieter NPI-/Schablonenänderungen von wiederkehrender Prüfung und Datenlieferung trennen. Ein allgemeiner Prozentsatz zur Ausbeute belegt keine Einsparung für eine andere Leiterplatte.
Erforderliche Unterlagen für Anfrage (RFQ) und Serienfreigabe
Übermitteln Sie versionsgeprüfte Pasten- und Lötstoppdaten, Bestückungspläne, eine detaillierte Stückliste (BOM), Pick-and-Place-Koordinaten und Gehäusedaten. Geben Sie Leiterplattenmenge, Bestückungsseiten, Qualitätsanforderungen und Rückverfolgbarkeit an. Kennzeichnen Sie kritische BGA-/QFN-Bauteile, kleine Pad-Paare, Thermal-Pad-Muster und kundenseitig kontrollierte Schablonen.
Fordern Sie vor Serienfreigabe folgende Dokumente an:
- Eine Prüfabdeckungserklärung mit geprüften Seiten und Deposits, Stichproben- oder Vollprüfungsumfang und Ausnahmen.
- Die freigegebene SPI-Rezeptrevision mit Pad-Gruppen, Sollbezügen sowie Warn- und Ablehnungsgrenzen.
- Kritische Messergebnisse nach vereinbartem Format, verknüpft mit Nutzen oder Los und mit festgelegter Aufbewahrungsfrist.
- Die Sperr-, Reinigungs-, Wiederholungs- und Abweichungsregel, einschließlich der Person, die ein zuvor abgelehntes Board freigibt.
- NPI-Nachweise, die Druckbefunde mit den vereinbarten Nach-Reflow-Prüfungen und Tests verknüpfen.
Die SMT-Bestückung von HILPCB umfasst 3D-SPI und 2D/3D-AOI sowie ausgewählte Röntgenprüfung für vereinbarte Risiken verdeckter Lötstellen. Der Auftragsfertiger verantwortet Prozessaufbau und Ausführung; Einkauf und benannte Qualitätsstelle genehmigen die vereinbarten Nachweise und Abweichungen. Die Produktqualifikation bleibt eine separate Aufgabe, und ein SPI-Bericht gibt nicht das Gesamtsystem frei. Prüfweg, Abdeckung und Datenausgabe werden im Angebot bestätigt. Reichen Sie Baugruppendaten und Prüfanforderungen über unsere Anfrageseite ein.
Häufig gestellte Fragen (FAQ)
Wozu dient die Lotpasteninspektion (SPI)?
Sie prüft Höhe, Volumen, Fläche, Lage und Form der gedruckten Paste vor der Bestückung und hilft, Fehler oder Prozessabweichungen zu erkennen, solange die Leiterplatte noch für eine genehmigte Korrektur gesperrt werden kann.
Ist die Pastenprüfung das Gleiche wie SPI?
Der Begriff „Lotpastenprüfung“ kann Wareneingangs- oder Druckprozessprüfungen meinen. SPI misst das auf der Leiterplatte abgeschiedene Depot und ersetzt weder die Materialspezifikation des Pastenlieferanten noch Prüfungen nach dem Reflow.
Warum muss die Abkürzung SPI im technischen Kontext unterschieden werden?
In der Elektronik steht SPI sowohl für die serielle Schnittstelle Serial Peripheral Interface als auch für die Solder Paste Inspection in der Fertigung. Die Bedeutung ergibt sich aus dem jeweiligen Kontext.
Beweist ein gutes SPI-Ergebnis eine gute BGA-Lötstelle?
Nein. SPI misst die Paste vor dem Platzieren und Reflow. Prüfungen verdeckter Lötstellen und elektrische Tests müssen die späteren Baugruppenrisiken gemäß Qualitätsplan getrennt abdecken; Röntgen allein belegt keine elektrische Verbindung.
Kann ein SPI-System dieselben Grenzwerte für alle Leiterplatten nutzen?
Nein. Ein System kann mehrere Rezepte speichern, aber Grenzwerte benötigen je Leiterplatte eine freigegebene Referenz und Validierung. Aperturen, Foliendicken, Bauteile und Pasten können unterschiedliche Ziele und Grenzen erfordern.
Kann eine fehlerhaft bedruckte Leiterplatte gereinigt und neu bedruckt werden?
Gegebenenfalls im Rahmen einer freigegebenen Abweichungsentscheidung. Reinigungsverfahren, Trocknung, Inspektion und zulässige Wiederholungen müssen zu Leiterplatte und Materialien passen, einschließlich bereits bestückter Gegenseiten. Fehlmessung und nachfolgende Freigabenachweise aufbewahren.