
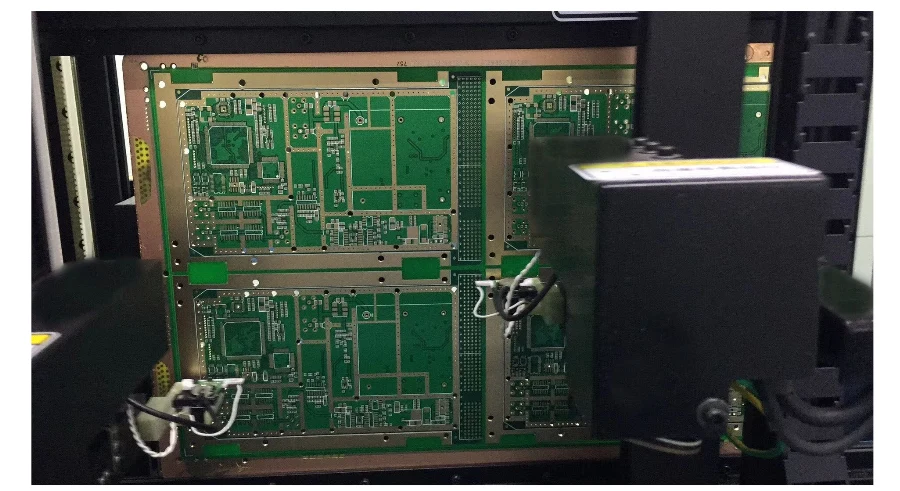
RF-PCB-Prüfungen machen aus einem Konstruktionsziel messbare Abnahmekriterien. Durchgangsprüfungen an unbestückten Leiterplatten, Impedanzcoupons, passive RF-Charakterisierung, Messungen am eingeschalteten Funkgerät und die Antennenleistung im eingebauten Zustand beantworten unterschiedliche Fragen. Legen Sie zuerst fest, welches Ergebnis benötigt wird, und wählen Sie danach Messgerät und Prüfvorrichtung.
HilPCB PCB Factory unterstützt die Fertigung von RF-Leiterplatten, die Planung kontrollierter Impedanzen und die Baugruppenfertigung mit vereinbarten Prüf- und Testprotokollen. Die Fertigung für Hochfrequenz-Leiterplatten umfasst bei geeigneten Aufträgen Leiterbahn-/Abstandsoptionen ab 50 µm sowie Impedanzcoupons mit ±5 %. VNA- und S-Parameter-Messungen oberhalb von 40 GHz sind möglich, wenn Frequenzband, Prüfvorrichtung, Kalibrierung und Grenzwerte abgestimmt sind. Es handelt sich um auf Aufbau und Auftrag bezogene Optionen, nicht um einen pauschalen Validierungsservice für 900 MHz bis 77 GHz.
Für eine Anfrage legen der freigegebene Lagenaufbau, das Betriebsband und die Abnahmekriterien den Prüfumfang fest. Stimmen Sie die erforderlichen Fertigungsnachweise anhand des Leitfadens zu PCB-Qualitätsnachweisen ab. Die Qualifikation des fertigen Geräts erfordert einen separaten Prüfplan.
Wichtige RF-Prüfgeräte und -verfahren
Ein Vektor-Netzwerkanalysator (VNA) misst komplexe Reflexions- und Übertragungsverhältnisse über der Frequenz. Bei einem Zweitor beschreibt Sij die aus Tor i austretende Welle als Reaktion auf die Anregung an Tor j, während die übrigen Tore mit der Bezugsimpedanz abgeschlossen sind.
- S11: Eingangsreflexionskoeffizient. Die Rückflussdämpfung beträgt −20 log10|S11| dB; ein logarithmischer S11-Betragsplot verwendet das umgekehrte Vorzeichen.
- S21: Vorwärtsübertragung. Bei einem passiven, angepassten Pfad wird die Einfügedämpfung üblicherweise als −20 log10|S21| angegeben; ein aktives Bauteil kann Verstärkung liefern. Bezugsimpedanz, Vorspannung und Signalpegel sind anzugeben.
- S12: Rückwärtsübertragung. Sie kann die Rückwärtsisolation beschreiben, ist bei einem reziproken passiven Pfad aber nicht grundsätzlich unerwünscht.
- S22: Ausgangsreflexionskoeffizient unter den angegebenen Abschlussbedingungen der Tore.
Beispiel: Bei angenommenem |S11| = 0,1 ergeben sich 20 dB Rückflussdämpfung und 1 % reflektierte einfallende Leistung an dieser Bezugsebene. Daraus folgen weder Antennenwirkungsgrad noch Empfängerempfindlichkeit.
Wählen Sie den Prüfaufbau passend zum tatsächlichen Frequenzband:
| Bereich / Bedarf | Verfahren und Abgrenzung |
|---|---|
| Gleichstrom und niedrige Frequenzen | Widerstands-/Durchgangsprüfung oder geeignete Impedanzmessung; ein VNA hat eine festgelegte, von null verschiedene untere Betriebsfrequenz. |
| RF- und Mikrowellen-S-Parameter | Wählen Sie VNA, Kabel, Steckverbinder und Kalibriersatz so, dass sie das gesamte Band abdecken. Allein das Überschreiten von 6 GHz erfordert keine Frequenz-Erweiterungsmodule. |
| Millimeterwellen, einschließlich eines festgelegten 76–81-GHz-Radarbands | Erforderlich sein kann ein geeigneter direkt messender VNA oder ein Aufbau mit Frequenz-Erweiterung und Tastkopf. Stimmen Sie Wellenleiter-, Koaxial- oder Tastkopf-Übergänge, Kalibrierung und Dynamikbereich für die tatsächlichen Anschlüsse ab. |
Zeitbereichsreflektometrie (TDR) setzt Reflexionen mit Impedanzänderungen entlang einer Verbindung in Beziehung. Die Ortsbestimmung hängt von Ausbreitungsgeschwindigkeit, Anstiegszeit, Verlusten, Qualität des Anschlussübergangs und Auflösung ab. Eine sichtbare Abweichung weist keinen eindeutigen Fertigungsfehler nach. Vergleichen Sie sie mit Lagenaufbau und Geometrie und bei Bedarf mit Schliffbildern.
Spektrumanalysatoren messen Spektralanteile wie Oberwellen und Störsignale eines eingeschalteten Schaltkreises. Für Phasenrauschen, Rauschzahl, Modulation oder Empfindlichkeit sind passende Geräteoptionen und Messaufbauten erforderlich. Ein VNA-Sweep mit Kleinsignal allein validiert diese Funkparameter nicht.
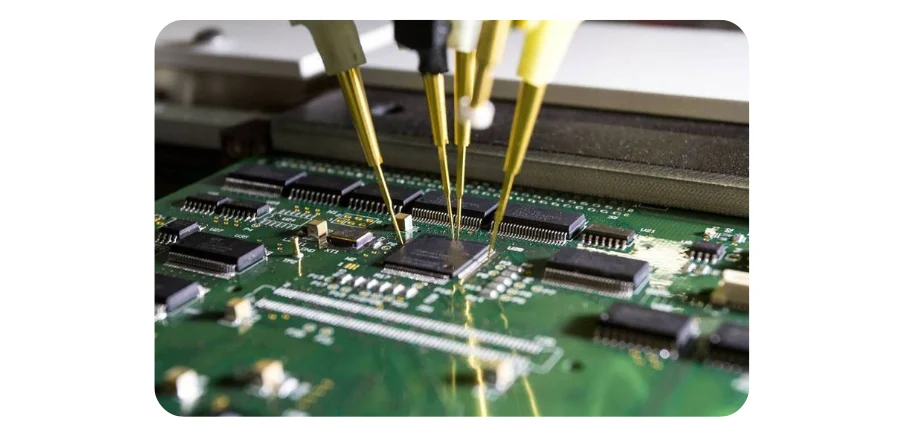
Kalibrierung und Messgenauigkeit
Eine Kalibrierung korrigiert modellierte systematische Fehler an festgelegten Bezugsebenen. Restfehler, Rauschen, Wiederholbarkeit der Verbindung, Temperaturdrift und Kabelbewegungen tragen weiterhin zur Messunsicherheit bei.
SOLT (Short-Open-Load-Through) ist ein verbreitetes koaxiales Kalibrierverfahren. Maßgeblich sind die Definitionen des verwendeten Kalibriersatzes: Ideale Kurzschlüsse und Leerlaufabschlüsse haben an ihrer jeweiligen Definitionsebene Reflexionskoeffizienten von −1 bzw. +1. Reale Standards weisen jedoch parasitäre Effekte, Offset-Verzögerung und Verluste auf. Ein Abschluss ist nicht vollständig reflexionsfrei; auch ein Durchgangselement hat ein definiertes elektrisches Verhalten. Die TRL-Anleitung von Keysight beschreibt die Alternative mit Durchgangs-, Reflexions- und Leitungsstandards, die häufig für Prüfvorrichtungen oder planare Medien geeignet ist. Nutzbarer Frequenzbereich und Bezugsimpedanz hängen von den Standards ab.
Dokumentieren Sie die Kalibrierebene und unterscheiden Sie sie von der gewünschten DUT-Bezugsebene. Liegen ein Steckverbinderübergang oder eine Prüfvorrichtung dazwischen, müssen sie im berichteten Ergebnis enthalten sein oder mit einem validierten De-Embedding-Verfahren entfernt werden. Prüfen Sie ein Verifikationsartefakt nach erneutem Anschließen, Kabelbewegungen oder Temperaturänderungen. Die Charakterisierung einer Prüfvorrichtung ist nicht dasselbe wie das einfache Abziehen eines konstanten Verlustwerts.
Vergleichen Sie bei der Abnahme die Messunsicherheit mit dem Abstand zum Grenzwert, nicht mit dem Zahlenwert der Spezifikation. Bei einem hypothetischen maximalen Einfügeverlust von 3,0 dB überschneidet sich ein Messwert von 2,95 dB mit einer Unsicherheit von ±0,10 dB mit dem Grenzwert. Vereinbaren Sie vorab Entscheidungsregel und Schutzband sowie den Umgang mit Grenzfällen und Wiederholungsmessungen.
Prüfung der Impedanzkontrolle
- TDR-Impedanzprofil: Legen Sie Sollimpedanz, Toleranz, Anstiegszeit, Bezugsebene und nutzbaren Messbereich fest. Untersuchen Sie Abweichungen anhand des tatsächlichen Aufbaus.
- Fertigungs-Testcoupons: Definieren Sie Coupon-Design, Abdeckung von Nutzen/Los und Korrelation zwischen Testleitung und Leiterplatte. Das Coupon-Ergebnis misst nicht jede funktionale Leiterbahn oder jeden Anschlussübergang.
- VNA-Messungen: Legen Sie Tore, Bezugsimpedanz, Frequenzband, Leistung, Vorspannung und Gut/Schlecht-Masken fest. Speichern Sie bei Bedarf komplexe S-Parameter statt nur eines Screenshots.
- Prozesstrends: Vergleichen Sie über Lose hinweg denselben freigegebenen Aufbau und dieselbe Messmethode. Prüfen Sie Änderungen bei Material, Kupfer, Geometrie oder Kalibrierung, bevor Sie einen Trend der Leiterplatte zuschreiben.
Ein aussagekräftiger Abnahmenachweis nennt Leiterplattenrevision, Prüfling, Kalibrier-/Bezugsebenen, Messgrenzwerte und die Behandlung von Abweichungen.
Umwelt- und Zuverlässigkeitsprüfungen
Umweltprüfungen richten sich nach den Einsatzbedingungen und dem Qualifikationsplan des Produkts. Geben Sie Betriebszustand, Montage, Dauer/Zyklen, überwachte Funktionen und Abnahmekontrollen vor, während und nach der Prüfung an.
- Temperaturwechsel: Prüfen Sie Lötstellen- und Verbindungsbeanspruchung, Materialverträglichkeit und temperaturabhängige RF-Drift. Ein Temperaturwechsel im Prüfschrank bildet nicht jeden thermischen Gradienten im eingeschalteten Betrieb nach.
- Feuchteprüfung: Berücksichtigen Sie neben der Feuchteaufnahme des Laminats auch Isolation, Verunreinigung, Korrosion, Beschichtungen, Steckverbinder und Gehäuse. PTFE allein qualifiziert keine bestückte Funkbaugruppe für feuchte Umgebungen.
- Schwingungsprüfung: Geben Sie Vorrichtung, Achsen, Spektrum/Amplitude und Überwachung an. Resonanzen oder zeitweise Kontaktunterbrechungen an Steckverbindern können RF-Leistung beeinflussen. Das Bestehen eines gewählten Profils garantiert keine Frequenzstabilität bei jeder Installation.
- Leistungszyklen: Definieren Sie elektrische Belastung, Temperaturhub und Zeitablauf passend zum untersuchten Ausfallmechanismus. Dies unterscheidet sich von einem unbestromten Temperaturwechsel im Prüfschrank.
Der Box-Build-Fertigungsweg von HILPCB umfasst festgelegte Funktionstests sowie bei Bedarf Temperatur-, Schwingungs- oder Feuchteprüfungen. RF-Messungen unter solchen Belastungen müssen mit dem zuständigen Labor, der Prüfvorrichtung und dem Verfahren abgestimmt werden; die allgemeine Leistungsbeschreibung legt kein universelles Qualifikationsprofil fest.
Prüfumfang und Ergebnisse des Testservice
- 24-48 Stunden Testberichte
Terminplanung: Die Prüfdauer umfasst die Bereitstellung der Vorrichtung, Programmierung, Kalibrierung, Messung, etwaige Umweltbelastungen und Auswertung. Bestätigen Sie den Berichtstermin anhand des Angebotsplans; eine allgemeine Zusage für Berichte innerhalb von 24–48 Stunden passt nicht zu jedem Auftrag.
Technische Prüfung: HILPCB kann Fragen zu Material/Lagenaufbau, Endgeometrie, Coupons und Via-/Anschlussübergängen mit der Fertigungs- und Baugruppenprüfung verbinden. Eine Ursachenanalyse benötigt den Fehlerzustand, ein Referenzmuster und relevante Daten; eine automatische Leistungsverbesserung ist damit nicht zugesagt.
Nachweise: Legen Sie Ergebnisse zu elektrischen Prüfungen und Coupons der unbestückten Leiterplatte, Baugruppenprüfung, Firmware, Funktions-/RF-Daten, Prüfgrenzwerten, Kalibrierung/Aufbau und der Zuordnung zu Los oder Seriennummer fest. Für regulatorische oder Schnittstellen-Konformitätsberichte müssen das anzuwendende Verfahren und die verantwortliche Prüforganisation angegeben werden. Ein Messdiagramm allein ist kein Konformitätszertifikat.
Kosten der RF-PCB-Prüfung optimieren
Nutzen Sie die Prototypencharakterisierung, um relevante Ausfallmechanismen zu erkennen, und wählen Sie danach Serienprüfungen mit sinnvoller Wiederholbarkeit und Taktzeit. Trennen Sie einmalige Entwicklungskosten für Prüfvorrichtung/Kalibrierung von Stückprüfungs- und Berichtskosten. Bewahren Sie ausreichend Sweep- oder Charakterisierungsdaten für Driftanalysen auf; nutzen Sie begründete Stichfrequenzen oder Funktionstests, wenn deren Abdeckung nachgewiesen wurde.
Die SMT-Baugruppenfertigung und schlüsselfertige Baugruppenfertigung von HILPCB verbinden freigegebene Beschaffung, Programmierung, Prüfung und definierte ICT/FCT mit den Freigabenachweisen. Übermitteln Sie Frequenzband, Anschluss-/Prüfvorrichtungszeichnungen, Testmasken, Vorspannung/Firmware, Stückzahl und Stichprobenanforderungen zusammen mit Fertigungsdaten und Stückliste. So kann das Angebot Fertigungsweg, enthaltene Prüfungen, Eigentum an der Vorrichtung und die Nachweise für Folgeaufträge festlegen.
Prüfabdeckung und häufige Herausforderungen bei RF-Leiterplatten in der Serie
Serienprüfungen sollen klar definierte Fehler effizient erkennen; Qualifikation und Laborcharakterisierung untersuchen einen größeren Betriebsbereich. Legen Sie fest, ob Prüfungen für jedes Gerät, einen Nutzen-/Los-Coupon oder eine Stichprobe gelten, und dokumentieren Sie die Reaktion auf Fehler.
In der Praxis bestimmen Prüfvorrichtung und Wiederholbarkeit häufig den RF-Prüfplan. Kontrollieren Sie Anschlussgeometrie, Tastkopfkontakt, Steckerverschleiß und -drehmoment, Kabelführung sowie die Prüfung des Messplatzes. Ein Golden Sample kann helfen, Drift des Messplatzes zu überwachen, ersetzt jedoch weder Kalibrierung noch unabhängig festgelegte Abnahmegrenzwerte.
- RF-Bauteile: Filter, Verstärker und Schalter sind unter den relevanten Anschluss-, Vorspannungs-, Leistungs- und Frequenzbedingungen zu prüfen. Legen Sie Schutzbänder aus Unsicherheit und Entscheidungsregel ab; willkürlich engere Grenzen können gute Geräte zurückweisen, ohne die Prüfabdeckung zu verbessern.
- RF-Loopback: Ein definierter externer oder interner Sende-Empfangs-Pfad kann Teile eines Transceivers prüfen. Dokumentieren Sie Dämpfung, überbrückte Stufen und Prüfsignal/Firmware. Interne Schleifen umgehen möglicherweise Frontend, Antenne oder Steckverbinder; PLL-Haltebereich und Stabilität des Schleifenfilters benötigen eigene Prüfungen.
- Integrierte Antennen: Leitungsgebundene Portprüfungen belegen weder Strahlungswirkungsgrad noch Richtdiagramm oder vollständige Funkstreckenleistung. Nahfeldprüfungen können als korrelierte Serienprüfung dienen; für die abzunehmende Strahlungsgröße ist eine definierte OTA-Messung oder Messung auf einer Antennenmessstrecke nötig.
- Radar-Stoßfängerabdeckung im Automobil: Bei einem spezifizierten 76–81-GHz-Design können Lack/Material, Dicke, Krümmung, Montageabstand und Temperatur des Stoßfängers Dämpfung oder Antennenverhalten verändern. Charakterisieren Sie die repräsentative eingebaute Baugruppe. Leiterplatten-S-Parameter oder eine einzelne Transmissionsmessung an der Abdeckung belegen allein keine Detektionsreichweite.
Weitere RF-PCB-Ressourcen
Entdecken Sie unsere RF-PCB-Leitfäden und Services:
Design und Entwicklung
- RF-PCB-Design – Konstruktionsprinzipien und Layout-Leitfaden
- Impedanzkontrolle bei RF-PCBs – Verfahren für den Impedanzabgleich
- Hochfrequenz-Leiterplatten – Hinweise zur Hochfrequenzentwicklung
Fertigung und Materialien
- RF-PCB-Fertigung – Fertigungsprozesse und Optionen
- RF-PCB-Materialien – Materialauswahl für RF-Anwendungen
- RF-PCB-Baugruppen – Baugruppenfertigung und Praxis
Spezielle Anwendungen
- Mikrowellen-PCB – Entwicklung und Prüfung im Mikrowellenbereich
Häufige Fragen
Worin unterscheidet sich die Prüfung einer RF-Leiterplatte von einer üblichen elektrischen Prüfung?
RF-Messungen charakterisieren frequenzabhängige Reflexion und Übertragung oder das Verhalten eines eingeschalteten Funkgeräts. Durchgangsprüfung, Impedanzcoupons, leitungsgebundene Tests und Strahlungsmessungen decken unterschiedliche Bereiche ab. Verwenden Sie jeweils die erforderlichen Tore, Prüfvorrichtung, Kalibrierebenen und Grenzwerte. Ein Coupon belegt nicht die Gesamtleistung von Funkgerät oder Antenne.
Warum wird RF-Loopback in der Serienfertigung eingesetzt?
Ein bekanntes Sendesignal, das zum Empfänger zurückgeführt wird, kann die tatsächlich in diesem Pfad liegenden Stufen prüfen. Ein interner Loopback kann RF-Bauteile oder Antenne umgehen; bei einem externen Pfad müssen Dämpfung und Anschlüsse bekannt sein. Legen Sie Prüfsignal, Firmware und Grenzwerte fest und prüfen Sie nicht abgedeckte Funktionen separat.
Wie wird die RF-Prüfung der Stoßfängerabdeckung bei Automotive-Radar durchgeführt?
Verwenden Sie für das angegebene Band, etwa 76–81 GHz, eine repräsentativ lackierte Abdeckung und Montagegeometrie. Messen Sie die geforderte Übertragungs-, Antennen- oder Systemantwort unter festgelegten Bedingungen. Die Detektionsreichweite hängt zusätzlich von Radar, Ziel, Signalverarbeitung und Umgebung ab und lässt sich daher nicht aus einer unbestückten Leiterplatte oder einer isolierten Messung der Abdeckung ableiten.
Stimmen Sie vor dem nächsten Aufbau Prüfling, Abnahmemaske und erforderliche Nachweise zusammen mit Lagenaufbau und Baugruppenrevision ab. So lassen sich Prototypenergebnisse mit den Seriennachweisen vergleichen.