
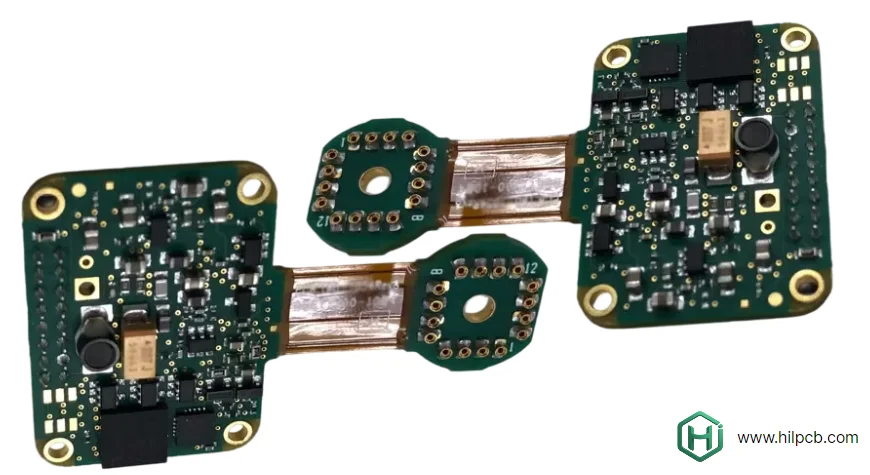
Die Starrflex-Montage verbindet flexible Verbindungen mit Bereichen, die während Druck, Bestückung, Lötung und Test stabil bleiben müssen. Die folgenden acht Probleme bilden ein Diagnoseraster; Grundursachen und Prozessgrenzen hängen vom freigegebenen Stack-up, den Bauelementen, der Unterstützung und den vorgesehenen Biegebedingungen ab. Erfassen Sie Fehler gegen diese Eingaben, bevor Sie den Prozess ändern.
Problem 1: Leiterplattenverzug während des Reflow-Lötens
Das Problem
Mögliche verzugsbedingte Probleme während des Reflow umfassen:
- Flexbereiche dehnen sich anders aus als starre
- Verursacht Tombstoning von Bauteilen oder Kurzschlüsse
- Fehler bei der automatischen optischen Inspektion (AOI)
- Nacharbeit oder Ausschuss verursachen Kosten und können erneute Abnahmeprüfungen erfordern
Diagnostische Nachweise: Vergleichen Sie die Boardform mit und ohne Träger über den tatsächlichen Temperaturzyklus, sowie Bauteilverlagerung, Lötfehler und Inspektionsbilder. Ein AOI-Ausschuss kann einen tatsächlichen Defekt oder eine instabile Betrachtungsgeometrie widerspiegeln; untersuchen Sie, bevor Sie alle Ausschüsse als Verzugsschäden behandeln.
Hauptursachen
- Wärmeausdehnungs-Ungleichheit (Polyimid vs. FR4)
- Unzureichende Fixierung während des Reflow
- Ungeeignetes Reflow-Profil für die Mischkonstruktion
- Board-Design mit unausgewogener Kupferverteilung
Komplette Lösung
1. Prävention auf Designebene:
- Kupferbalance innerhalb des tatsächlichen Starr-/Flex-Stack-ups prüfen; erforderliche Flex-Compliance und Signalrückführungen bewahren
- Nach Möglichkeit symmetrische Lagenaufbauten verwenden
- Versteifungen in kritischen Bereichen hinzufügen
- Bauteil- und Versteifungs-Freihaltebereiche aus der tatsächlichen Übergangsgeometrie und dem Biegebereich definieren; keine universelle 3-mm-Regel gilt
2. Fixierungsanforderungen: Wo die Baugruppe nicht selbstständig stabil bleibt, verwenden Sie einen Träger wie bei der Flex-Leiterplattenmontage. Prüfen Sie:
- Unterstützung sowohl starrer als auch flexibler Bereiche
- Verzugsverhinderung ohne Einschränkung der Wärmeausdehnung
- Geeignete Bänder oder nachgiebige Auflagen mit qualifiziertem Temperatur-, Reinheits-, ESD- und Rückstandsverhalten
- Temperaturstabile Trägermaterialien (Keramik oder Hochtemperatur-Polymere)
3. Optimierung des Reflow-Profils: Verifizieren Sie das Kandidatenprofil an der tatsächlichen Konstruktion und am Träger:
- Anstieg, Soak und Abkühlung innerhalb der Grenzen von Lotpaste, Bauelementen, Laminat und Klebstoff halten
- Das Benetzungsfenster der Lötstelle erreichen unter Beachtung der Gehäuse- und Boardgrenzen
- Zeit über Liquidus nicht allein als Stressabbau verlängern; zusätzliche Belastung kann Materialien oder Lötstellen schädigen
- Repräsentative Lötstellen-, Gehäuse- und Boardtemperaturen messen statt sich auf Ofeneinstellungen zu verlassen
Für die SMT-Bestückung werden Profilierungsmethode, Trägeranordnung, Grenzen und Abnahmenachweise für den freigegebenen Build vereinbart. Profilierung kann Prozessrisiken erkennen; sie garantiert nicht die Abwesenheit von Verzug.
Problem 2: Bauteilplatzierung in Flexbereichen
Das Problem
Bauteile, die Biegebeanspruchung ausgesetzt sind, können folgende Schäden entwickeln:
- Lötstellenrisse durch Biegebelastung
- Bauteilkörperbrüche durch mechanische Beanspruchung
- Haftungsfehler unter mechanischer Belastung
- Intermittierende oder dauerhafte Ausfälle unter der tatsächlichen Biege- und Einsatzbelastung
Platzieren Sie gelötete Bauteile außerhalb des vorgesehenen aktiven Biegebereichs. Das Risiko hängt von lokaler Dehnung, Gehäuse, Befestigung und Zyklenzahl ab; hier wird kein universeller Ausfallraten-Multiplikator festgelegt.
Wo Sie Bauteile platzieren können
Zulässige Positionen:
- ✓ Starre Bereiche, die Gehäuse-, Temperatur-, Abstands- und Übergangs-Freihaltebereiche erfüllen
- ✓ Lokal versteifte Bauteilbereiche außerhalb der aktiven Biegung
- ✓ Nicht biegende Flexbereiche, bei denen Unterstützung und lokale Dehnung qualifiziert sind
Verbotene Positionen:
- ✗ Ungestützte Bauteilbereiche innerhalb der vorgesehenen aktiven Biegung
- ✗ Positionen, an denen die geformte oder bewegte Flexregion Lötstellen oder Bauteilkörper belastet
- ✗ Bauteile, die den Starr-Flex-Übergang überspannen
Lösungen und Best Practices
Empfehlungen zur Umgestaltung:
- Bauteile in starre Bereiche verschieben (ideale Lösung)
- Qualifizierte lokale Versteifungen hinzufügen, damit der bestückte Bereich außerhalb der aktiven Biegung bleibt
- Flexible Klebstoffe zur Befestigung verwenden (Sonderanwendungen)
- Gehäuse wählen, die mit Lötflächengeometrie, Dehnung, Unterstützung und Inspektion kompatibel sind
Wenn Bauteile auf ein Flexsubstrat müssen:
- Den bestückten Bereich mechanisch stabil halten und die erlaubte Biegung außerhalb davon definieren
- Gehäuse, Pads und Unterstützung aus lokaler Dehnung und Montageanforderungen wählen, nicht nach einem universellen Größen- oder Massengrenzwert
- Ein oberflächenmontiertes Bauteil liegt nicht auf der neutralen Achse des Flex-Stack-ups; Dehnung durch Platzierung und Unterstützung reduzieren
- Klebstoffe oder Underfill für Wärmeausdehnung, Aushärtung, Reinheit und Nacharbeit qualifizieren
- Einbau-Biegungen getrennt von wiederholter Bewegung definieren, mit tatsächlichen Radius-, Richtungs- und Zyklusanforderungen
Bauteilorientierung und -abstände:
- Orientierung gegen tatsächliche Boarddehnung und Befestigungslasten prüfen; das Drehen eines Gehäuses macht eine aktive Biegung nicht sicher
- Bauteile vermeiden, die die Starr-Flex-Grenze überspannen
- Abstände aus Pads, Montagezugang, Isolation und der qualifizierten versteiften Region festlegen
Nehmen Sie Bauteilplatzierung, Biegebereiche und Unterstützung in die Montage-DFM-Prüfung auf, um Risiken vor der Fertigung zu erkennen und zu reduzieren.

Problem 3: Handhabungsschäden
Das Problem
Starrflex-Leiterplatten werden während der Montagehandhabung beschädigt:
- Spannungskonzentrationen an Übergängen verursachen Risse
- Übermäßiges Biegen beschädigt Schaltungen
- Grobe Handhabung reißt Flexbereiche
- Latente Schäden können der ersten Sichtprüfung entgehen
Kostenauswirkung: Erfassen Sie tatsächlichen Ausschuss, Nacharbeit, zusätzliche Inspektion und Terminauswirkungen gegen Boardrevision und Handhabungsschritt.
Schadensmechanismen
Spannung in der Übergangszone:
- Unsachgemäße Handhabung erzeugt scharfe Biegungen an der Starr-Flex-Grenzfläche
- Verursacht Kupferrisse, die für die Sichtprüfung unsichtbar sind
- Ausfälle treten beim elektrischen Test oder im Feld auf
Risse in Flexbereichen:
- Hängenbleiben an Vorrichtungen oder Ausrüstung
- Ziehen beim Be-/Entladen von Boards
- Unzureichende Unterstützung bei manuellen Arbeitsgängen
Kontamination:
- Handhabungsrückstände können ionische oder andere Kontamination einbringen
- Flussmittelrückstände in Flexbereichen sind schwerer zu reinigen
- Eingangskontamination oder Bondfehler unter dem Coverlay, die eine Fertigungsprüfung getrennt von Montagerückständen erfordern
Handhabungsverfahren
Erforderliche Protokolle:
- ESD-Schutz: Den Kontrollplan für die elektrostatisch empfindlichen Teile der Baugruppe befolgen
- Saubere Handhabung: Geeignete Handschuhe oder Handhabungswerkzeuge gemäß Reinheits- und ESD-Plan verwenden; Kontakte und lötbare Oberflächen nicht kontaminieren
- Unterstützungstechnik: Das gesamte Board während der Handhabung unterstützen
- Biegeverhinderung: Nicht enger als den spezifizierten Mindestradius biegen; die definierte Biegerichtung und -reihenfolge einhalten
- Nur an Kanten greifen: An starren Bereichen halten, nicht an Flexbereichen
Spezialisierte Vorrichtungen:
- Maßgefertigte Paletten, die die spezifische Boardgeometrie unterstützen
- Weiche Polsterung unter Flexbereichen
- Formschlüssige Positionierelemente gegen Bewegung
- Schnelllöse-Mechanismen zur Vermeidung von Zugbelastung
Schulungsanforderungen:
- Montagepersonal benötigt starrflexspezifische Schulung
- Visuelle Beispiele richtiger/falscher Handhabung
- Übung mit Ausschuss-Boards vor der Produktion
- Auffrischungsschulung auf Basis von Prozessänderungen, beobachteten Fehlern und dem Qualitätsplan
Erfassen Sie Schäden je Handhabungsschritt und vergleichen Sie Ergebnisse nach einer kontrollierten Änderung. Die hier aufgeführten Verfahren begründen keinen werks- oder branchenweiten Schadensraten-Benchmark.
Problem 4: Herausforderungen bei der Lotpastenapplikation
Das Problem
Schablonendruck-Schwierigkeiten bei Starrflex-Boards:
- Höhenunterschiede zwischen starren und flexiblen Bereichen
- Unzureichendes Pastenvolumen in Flexbereichen
- Überschüssige Paste in starren Bereichen
- Druckqualitäts-Schwankungen verursachen Montagefehler
Typische Probleme:
- Lötbrücken (überschüssige Paste)
- Ungenügendes Lot oder Unterbrechungen durch zu wenig Paste; schlechte Benetzung oder kalte Lötstelle erfordert ebenfalls eine Thermo-/Materialuntersuchung
- Tombstoning (ungleichmäßige Pastenverteilung)
Stufenschablonen-Lösung
Erste Prüfung: Stabile Boardunterstützung, Schablonen-Pad-Kontakt, Apertur-Freigabe und deponiertes Volumen herstellen. Mögliche Lösung: Eine Stufenschablone kann unterschiedliche Depositanforderungen erfüllen, wenn eine einheitliche Dicke sie nicht erfüllen kann; sie ist nicht für jede Starrflex-Montage obligatorisch.
Stufenschablonen-Design:
- Dicke und Aperturen aus Gehäuse-Pads, erforderlichen Deposits und Pastenfreigabe wählen
- Flex-Durchbiegung durch Unterstützung korrigieren, statt automatisch Lotvolumen zu erhöhen
- Geeigneten Stufe-zu-Apertur-Abstand vorsehen und Schablonenkontakt in jedem Bereich verifizieren
- Tatsächlich deponiertes Volumen und Wiederholbarkeit validieren; kein universelles Starr/Flex-Dickenpaar gilt
Kostenbetrachtung: Schablone, Unterstützungswerkzeuge und Prozessentwicklungsarbeit für den tatsächlichen Build kalkulieren. Alternativen gegen Druckfähigkeit und Fehlerdaten vergleichen, nicht gegen einen universellen Preisaufschlag.
Alternative Ansätze
Selektive Pastendosierung:
- Kontrollierte Dosierung erwägen, wo Schablonenzugang ungeeignet ist
- Depositvolumen, -ort und Inspektion spezifizieren
- Wiederholbarkeit für das tatsächliche Gehäuse und Volumen qualifizieren; manuelle Applikation ist nicht automatisch akzeptabel
Druckereinstellung:
- Druck, Geschwindigkeit und Abhebung aus Pasten-, Schablonen- und Unterstützungsverhalten einstellen
- Prüfen, welche Einstellungen der tatsächliche Drucker unterstützt
- Keine unabhängige Druckkontrolle über Starr- und Flexzonen annehmen
Unterstützungsvorrichtungen:
- Rückunterstützung unter Flexbereichen während des Drucks
- Begrenzt Durchbiegung während des Rakelhubes bei korrekter Unterstützung
- Unterstützungszugang und Kontakt gegen Bauteile und bedruckte Bereiche verifizieren
Prozessverifikation
Kritische Prüfungen:
- Lotpasteninspektion (SPI) nach dem Druck
- Volumenmessungen in Flex- vs. Starrbereichen
- Wiederholbarkeitsmuster über relevante Board-, Pasten- und Einrichtungsvariationen wählen
- Kalibrierte Pasteninspektion verwenden; alleinige 2D-Abdeckung belegt kein Depositvolumen
Für schlüsselfertige Montage das freigegebene Pad-Layout, Pasten-/Schablonenanforderungen, Unterstützung und Inspektionsplan in die Fertigungsübergabe aufnehmen.
Problem 5: Schwierigkeiten bei der Thermoprofilierung
Das Problem
Mögliche Thermoprofil-Probleme umfassen:
- Starr- und Flexbereiche können sich wegen Kupfer, Bauteilen, Unterstützung und Luftstrom unterschiedlich erwärmen
- Temperaturgradienten erzeugen Spannung
- Bauteilschäden durch Überhitzung von Flexbereichen
- Kalte Lötstellen in dicken Starrbereichen
Profilierungsstrategie
Mehrzonen-Messung:
- Temperatur im Starrbereich (dickste Stelle) überwachen
- Temperatur im Flexbereich (dünnste Stelle) überwachen
- Kritische Bauteile (beide Positionen) überwachen
- Profil anpassen, damit alle innerhalb des akzeptablen Fensters bleiben
Festzulegende Profilgrenzen:
- Vorheizen und Soak aus der tatsächlichen Pastenchemie und Wärmeverteilung
- Von Bauteilen, Substrat und Klebstoffen erlaubte Anstiegsrate
- Zeit über dem Liquidus der gewählten Legierung innerhalb des validierten Lötfensters
- Spitzen-Lötstellentemperatur ausreichend zum Löten, während Gehäusekörper und Boardmaterialien innerhalb der Grenzen bleiben
- Abkühlrate konsistent mit Bauteil- und Materialanforderungen
Ofenkonfiguration:
- Aggressive Zonen nach Möglichkeit deaktivieren
- Ober- und Unterhitze ausgleichen
- Stickstoff erwägen, wo die Pasten-/Prozessbewertung reduzierte Oxidation rechtfertigt; er beseitigt keine mechanische Thermospannung
Validierungstests
Prozessverifikation:
- Thermoelemente auf repräsentativen heißen/kalten Lötstellen, Gehäusen und Boardbereichen mit der tatsächlichen Unterstützung; die Befestigung darf den gemessenen Prozess nicht wesentlich verändern
- Mehrere Durchläufe zur Verifizierung der Konsistenz
- Querschnittsanalyse von Musterlötstellen
- Mechanische Tests nur mit definierter Methode und Annahmegrenze; zerstörende Tests erfordern repräsentative Muster
Problem 6: Inspektionsherausforderungen
Das Problem
Die Inspektionsabdeckung kann eingeschränkt sein durch:
- Flexbereiche können umklappen (verbergen Defekte)
- Übergangszonen optisch schwer zu inspizieren
- Manuelle Handhabung für vollständige Inspektion erforderlich
- AOI-Systeme durch Flexbereichs-Bewegung irritiert
Inspektionslösungen
Anforderungen an die Sichtprüfung:
- Zugang zu beiden Seiten innerhalb der erlaubten Biegesequenz und des Radius arrangieren; eine geformte Baugruppe nicht nur zur Inspektion wiederholt aufklappen
- Ausreichende Vergrößerung und Beleuchtung für die gewählten Workmanship-Kriterien und Merkmalsgröße
- Verifikation der Übergangszone (Rissbildung, Delamination)
- Verifikation von Bauteilorientierung und -vorhandensein
AOI-Programmierung:
- Maßprogramme für Starrflex-Geometrie
- Dem System erwartete Flexbereichs-Positionen beibringen
- Manuelle Verifikationspunkte an Übergängen
- Vorrichtungs-/Lagevariation von tatsächlichem Workmanship unterscheiden; Fehlerakzeptanzgrenzen nicht nur zur Unterdrückung von Falschmeldungen aufweiten
Röntgeninspektion:
- Ansichten und Auflösung für die verdeckten Lötmerkmale und Defekttypen wählen
- Prüfen, ob Versteifungen oder überlappende Strukturen die benötigte Sicht verdecken
- Projektierte Porenfläche getrennt von Volumen oder Lötstellenintegrität bewerten
- Nicht folgern, dass Röntgen jeden Via-Riss, jede nicht benetzte Grenzfläche oder jeden Übergangsdefekt erkennt; Schliffe oder andere Methoden können nötig sein
Elektrische Prüfung:
- Elektrische Testabdeckung und Montageinspektion oder Stichproben gemäß Produktklasse, Risiko und vereinbartem Qualitätsplan definieren
- Flying Probe für Prototypen
- Maßgefertigtes Nadelbett für die Produktion
- Isolationsfestigkeitsprüfung nur wo die tatsächlichen Isolationsanforderungen Spannung, Dauer, Anschlüsse und Abnahme spezifizieren; das Medizin-Etikett allein reicht nicht
Problem 7: Nacharbeitsbeschränkungen
Das Problem
Starrflex-Montage-Nacharbeit ist schwieriger als bei Standardboards:
- Wärmeeinbringung riskiert Schäden an Flexbereichen
- Schwerer Zugang zu Bauteilen nahe Übergängen
- Boardunterstützung während der Nacharbeit anspruchsvoll
- Mehrere Nacharbeitszyklen verursachen fortschreitende Schäden
Die Wiederherstellbarkeit aus Defekt, Materialzustand, bisheriger Thermo-/Biegehistorie, Zugang und freigegebener Reparaturmethode bewerten. Hier wird kein universeller Erfolgsratenvergleich festgelegt.
Nacharbeits-Best Practices
Präventionsfokus:
- Besser beim ersten Mal richtig machen
- Voraus in Prozessoptimierung investieren
- Gründliche DFM-Prüfung vor der Montage
- Prototypenvalidierung vor der Produktion
Wenn Nacharbeit erforderlich ist:
- Bewertung: Feststellen, ob Nacharbeit machbar ist
- Fixierung: Ordnungsgemäße Unterstützung zur Schadensvermeidung
- Temperaturkontrolle: Ein Nacharbeitsprofil messen, das den erforderlichen Lötstellenzustand erreicht und gleichzeitig angrenzende Teile, Flex und Klebstoffe schützt; eine universell niedrigere Temperatur kann das Lot ungeschmolzen lassen
- Zeitgrenzen: Wärmeexpositionsdauer minimieren
- Inspektion: Gründliche Verifikation nach der Nacharbeit
Nacharbeitsbeschränkungen:
- Erlaubte Temperaturzyklen aus Bauteil-/Materiallimiten, aufgezeichneter Historie und qualifizierten Reparaturkriterien festlegen
- Übergangsschäden als Engineering-Disposition behandeln; nicht durch unqualifizierte lokale Erwärmung oder Biegung reparieren
- Alle Nacharbeiten dokumentieren (Rückverfolgbarkeit)
- Zusätzliche Tests nach der Nacharbeit erforderlich
Wann zu verschrotten statt nachzuarbeiten
Erwägen Sie Verschrottung statt Nacharbeit bei:
- Schäden an Übergangszonen
- Mehreren Defekten mit umfangreichem Nacharbeitsbedarf
- Kritischen/hochzuverlässigen Anwendungen
- Nacharbeitskosten über den Ersatzkosten
Problem 8: Testzugangsbeschränkungen
Das Problem
Testpunktzugang ist bei Starrflex schwierig:
- Flexbereiche können über Testpunkte klappen
- Übergangszonen begrenzen den Prüfspitzenzugang
- Boardunterstützung während des Tests anspruchsvoll
- Eine generische Testvorrichtung bietet möglicherweise nicht die erforderliche Unterstützung und den Zugang
Testlösungen
Designüberlegungen:
- Testpunkte wenn möglich in Starrbereichen platzieren
- Testpunkte in Flexbereichen oder an Übergängen vermeiden
- Bei Bedarf Testpads auf beiden Seiten erwägen
- Auf Vorrichtungszugänglichkeit auslegen
Vorrichtungsdesign:
- Maßgefertigte Vorrichtungen passend zur exakten Boardgeometrie
- Flexbereiche unterstützen ohne Zugang einzuschränken
- Sondenpositionierung, -hub und -unterstützung auf tatsächliche Pad-Geometrie und zulässige Boarddehnung abstimmen
- Schnellwechselfähigkeit für verschiedene Varianten
Alternative Testmethoden:
- Flying Probe (langsamer, aber flexibel)
- Boundary Scan (wenn Bauteile unterstützen)
- Funktionstest gegen definierte Zustände, Lasten und Fehlerabdeckung; ein bestandener Test validiert nicht jedes mögliche Montageverhalten
- Kombinierte Methoden für beste Abdeckung
Für schlüsselfertige Montage Testzugang, Vorrichtungen, Revisionskontrolle, Abdeckung und Aufzeichnungen vereinbaren. Ein Vorrichtungs- oder Testname allein begründet keine vollständige Fehlerabdeckung.
Unser SMT-Montage-Prozess beinhaltet maßgeschneiderte Profilerstellung für jedes Starr-Flex-Design – verhindert Verzugsprobleme, bevor sie auftreten.
Unsere Designüberprüfungen kennzeichnen Bauteilplatzierungsprobleme während der DFM-Analyse – verhindern Montageprobleme, bevor die Fertigung beginnt.
Wir bieten komplette Testdienstleistungen als Teil der schlüsselfertigen Montage an – Vorrichtungen, die speziell für jede Starr-Flex-Leiterplattenkonfiguration entwickelt wurden.
Wir bieten komplette schlüsselfertige Montage von der Leiterplattenfertigung bis zum finalen Test.
Erleben Sie Herausforderungen bei der Starr-Flex-Leiterplattenmontage? Unser spezialisiertes Montageteam hat Hunderte von Starr-Flex-Montageproblemen gelöst. Reichen Sie Ihr Design und Ihre Montageanforderungen über unsere Angebotsanfrageseite ein für detaillierte Analyse und Empfehlungen innerhalb von 4-8 Stunden.
Probleme verhindern, bevor sie beginnen
Design-Review-Prozess
Designs für eine montageorientierte DFM-Prüfung einreichen:
- Verifikation der Bauteilplatzierung
- Machbarkeit der Thermoprofilierung
- Testpunkt-Zugänglichkeit
- Handhabungsüberlegungen
- Fixierungsanforderungen
Prototypenvalidierung
Empfohlener Ansatz:
- Prototypenmenge wählen, die Einrichtungsvariation, Profilierung, Funktionsprüfungen und etwaige zerstörende Analysen abdeckt
- Vollständigen Montageprozess validieren
- Probleme frühzeitig erkennen
- Vor der Produktion optimieren
- Erkenntnisse dokumentieren
Zu sichernde Nachweise:
- Defektart und -ort gegen Stack-up-, Unterstützungs-, Pasten- und Profilrevisionen
- Ergebnisse vor und nach kontrollierten Prozessänderungen
- Verbleibende Abdeckungsgrenzen, Disposition und freigegebene Produktionseinstellungen
Montagepartnerauswahl
Kritische Fähigkeiten:
- Starrflex-Erfahrung (nicht nur Standard-PCB)
- Fähigkeit zu maßgefertigten Vorrichtungen
- Prozessentwicklungs-Unterstützung
- Qualitätsdokumentation
- Reaktionsschnelle Engineering-Unterstützung
Häufig gestellte Fragen
Kann ein konventioneller Leiterplattenbestücker Starrflex handhaben?
Bewerten Sie die tatsächliche Erfahrung des Werks mit der Konstruktion, Unterstützungsvorrichtungen, Thermoprofilierung, Handhabung und Testzugang. Relevante Erstmuster-Nachweise sind nützlicher als die Bezeichnung „Standard" oder „Spezialist"; keine der beiden Bezeichnungen begründet eine Erfolgsrate.
Welchen Montagekosten-Aufschlag sollte ich erwarten?
Fordern Sie eine build-spezifische Kalkulation an, die wiederkehrende Montage, Werkzeuge, Schablone, Prozessentwicklung, Inspektion und Testkosten trennt. Nutzenformat, Gehäusemix, Handhabung und Stückzahl beeinflussen das Ergebnis. Es gibt keinen universellen 25–50-%-Aufschlag und keine automatische Nacharbeitsersparnis.
Sollte ein Lieferant Fertigung und Montage übernehmen?
Ein integrierter Umfang kann die Kommunikation vereinfachen, während separate qualifizierte Lieferanten ebenfalls funktionieren können. In beiden Fällen Verantwortung für Stack-up-Änderungen, Materialzustand, Nutzen-/Unterstützungsgeometrie, Pad-Layouts und Nichtkonformitäts-Entscheidungen definieren. Die tatsächlichen Fertigungs- und Montagewerke und deren freigegebene Übergabeaufzeichnungen bestätigen.
Welches Volumen rechtfertigt maßgefertigte Vorrichtungen?
Verwenden Sie eine Vorrichtung immer dann, wenn der tatsächliche Druck-, Bestückungs-, Löt- oder Sondierprozess kontrollierte Unterstützung braucht, notfalls auch beim Prototyp. Werkzeugkosten und Vorlaufzeit mit gemessener Prozessfähigkeit und Schadensrisiko vergleichen; es gibt keine universelle Stückzahlschwelle.
Wie kann ich ein Designproblem von einem Prozessproblem trennen?
Vergleichen Sie die freigegebene Geometrie und Materialanforderungen mit gemessener Boardform, Pastendeposits, Temperaturen, Platzierung und Defekten. Ändern Sie wo praktikabel jeweils nur eine kontrollierte Eingabe, bewahren Sie Revisions-/Losaufzeichnungen und beziehen Sie Fertiger und Bestücker ein. DFM kann Risiken erkennen, beweist aber nicht die Ursache jedes Fehlers vor der Fertigung.
Für eine HILPCB-Anfrage geben Sie den Starrflex-Stack-up, die Biegedefinition, Montagezeichnungen, BOM, Prozesshistorie und Defektnachweise an. Vereinbaren Sie Prüfungsumfang und Antwortzeitplan des liefernden Werks. Altiums Starrflex-Montageleitfaden behandelt konstruktionsspezifische Übergangs-Freihaltebereiche, Fixierung und Wärmeverteilung; dies sind Prüfungseingaben, keine universellen Geometrie- oder Profilgrenzen.