
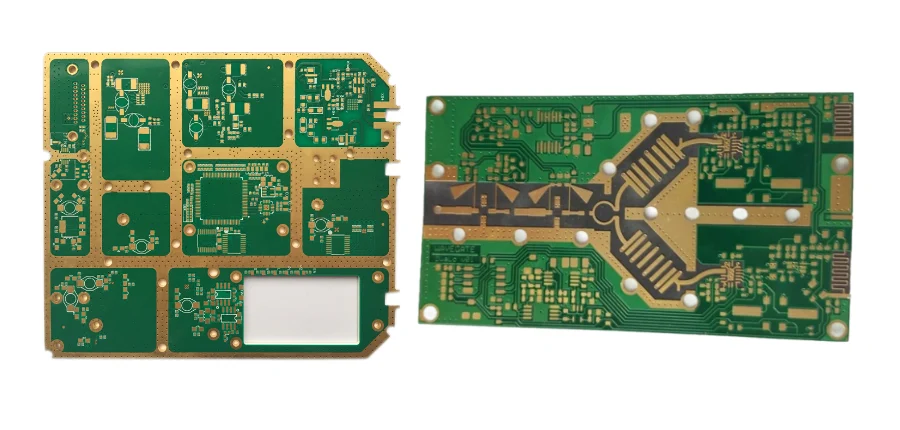
Diese Seite erklärt, wie Rogers 4350B PCB (RO4350B) in unserem Werk verarbeitet wird: Handhabung von Kohlenwasserstoff-Keramik-Laminaten, kontrollierte Impedanztoleranzen für 50-Ω-Mikrostreifen und 100-Ω-Differenzialpaare, Bohrparameter für keramisch gefüllte Kerne sowie hybride Stackups, die RO4350B auf RF-Lagen und FR-4 auf Power-/Digitallagen platzieren.
Rogers-4350B-PCB-Aufbauten können den dielektrischen Verlust gegenüber einer ausgewählten FR-4-Konstruktion verringern. Prüfen Sie RO4350B-Kerne, Kupfer, Bondingschichten, Impedanzziele und Testanforderungen gemeinsam; weder FR-4 noch PTFE ist automatisch ungeeignet. Bohren, Laminieren und hybride HF/Digital-Stackups erfordern eine Prüfung anhand der tatsächlichen Materialien, Geometrie und des Abnahmeplans.
Die Fertigungsprozesse der HilPCB-Leiterplattenfabrik unterstützen Rogers 4350B für Anwendungen von DC bis über 40 GHz. Das bezeichnet unseren angegebenen Fertigungs- und Designunterstützungsbereich; die elektrische Leistung des jeweiligen Aufbaus wird anhand seiner Verluste, Phase und Temperaturbedingungen ausgelegt und geprüft.
RO4350B ist eine Option für HF- und Mikrowellenschaltungen, wenn modellierte und gemessene Verluste, Phasen- und Temperaturverhalten die Anwendung erfüllen. Ein Laminatname allein begründet weder eine nutzbare Frequenzobergrenze noch einen qualifizierten HF-Testbereich eines Werks.
RO4350B ist ein glasfaserverstärktes, Kohlenwasserstoff/Keramik-Thermoset-HF-Laminat. Das Standarddatenblatt der RO4000-Serie unterscheidet Prozess-Dk 3,48 ± 0,05 bei 10 GHz/23 °C, gemessen per geklemmter Streifenleitung, von Design-Dk 3,66 aus der differentiellen Phasenlänge über 8–40 GHz. Das typische Df beträgt 0,0037 bei 10 GHz/23 °C. Für 4 mil Dicke ist Prozess-Dk 3,33 ± 0,05 angegeben; verwenden Sie die Hinweise zur genauen Dicke und Kupferkonstruktion, statt diese Werte als austauschbar zu behandeln.
Rogers 4350B PCB im Vergleich zu Standard-Hochfrequenzlaminaten
RO4350B kann einen brauchbaren Kompromiss aus Verlust, Kosten und FR-4-kompatibler Verarbeitung bieten; die Eignung für 5G oder 77–81-GHz-Radar muss jedoch anhand der tatsächlichen Leitergeometrie, des Einspeisedesigns und des Einfügedämpfungsbudgets nachgewiesen werden. RO3003 und andere HF-Materialien sind Alternativen, wenn die gemessenen Kanalanforderungen sie begünstigen.
| Eigenschaft | Rogers 4350B PCB | RO3003 | RO4003C | FR-4 |
|---|---|---|---|---|
| Prozess-Dk auf der veröffentlichten 10-GHz-Testbasis | 3,48 ± 0,05 (Prozess) | 3,00 ± 0,04 | 3,38 ± 0,05 | Grad/Konstruktion abhängig |
| Df @ 10 GHz | 0,0037 | 0,0010 | 0,0027 | Grad/Frequenz abhängig |
| Prozessfamilie | Kohlenwasserstoff-Keramik (FR-4-ähnlich) | PTFE-Keramik | Kohlenwasserstoff-Keramik | Epoxid-Glas |
| Lochvorbereitung | Smear prüfen; vollständiges Stackup qualifizieren | PTFE-spezifische Vorbereitung erforderlich | Smear prüfen; vollständiges Stackup qualifizieren | Harz-Desmear und Metallisierung qualifizieren |
| Auswahlkriterium | Verlust, Flammschutz und Verarbeitung | Verlustarme PTFE-Konstruktion und -verarbeitung | Verlust und Anwendungsabnahme | Genauer Grad und Kanaldämpfungsbudget |
Der Rogers-Auswahlleitfaden 2025 nennt für 0,060 Zoll RO3003/RO3203 einen nominalen Prozess-Dk von 3,04 nach IPC-TM-2.5.5.5, weil die Messaufnehmer-Luftspaltverzerrung entfällt. Verwenden Sie den dickenabhängigen Wert und das zugehörige Verfahren.
Die obigen RO4003C/RO4350B-Werte sind typische Prozess-/Testwerte, keine Abnahmegrenzen der fertigen Platine. Verwenden Sie das jeweils spezifizierte Testverfahren und ein frequenzgerechtes Modell; die allgemeine FR-4-Spalte ist keine einzelne Laminatspezifikation.
Werkstofftechnik und elektrische Eigenschaften von Rogers 4350B
Für RO4350B sind dielektrische und thermische Eigenschaften veröffentlicht, die nach festgelegten Verfahren gemessen wurden. Die typischen CTE-Werte in X/Y/Z und das Design-Dk sind nützliche Ausgangspunkte; das frequenz- und temperaturabhängige Verhalten muss anhand des relevanten Datenblatts und der Materialdicke geprüft werden.
Der Glasübergang (Tg) des Materials liegt über 280 °C; Tg ist ein Materialparameter und weder die zulässige maximale Betriebstemperatur noch eine Garantie gegen Beeinträchtigungen beim Reflow. Für bleifreie Verarbeitung sind die Profile für den jeweiligen Aufbau zu qualifizieren.
RO4350B ist mit bleifreier Verarbeitung kompatibel, wenn Laminier- und Montageprofile für Stackup und Bauteile qualifiziert sind. Die veröffentlichte Wärmeleitfähigkeit beträgt etwa 0,69 W/(m·K) bei 80 °C nach ASTM C518; die Feuchtigkeitsaufnahme hängt von Prüfverfahren und Dicke ab, sodass keiner der beiden Werte allein eine Freiluft-Lebensdauer garantiert.
Glasgewebe, Leiterprofil, Leitergeometrie und dielektrische Anisotropie können Verlust und Skew beeinflussen. Geben Sie die für die vorgesehene HF-Frequenz relevante Kupferrauheit und das Materialmodell an und validieren Sie anschließend mit geeigneten Leitercoupons.
Fortschrittliche Fertigungsprozesse und Produktionskontrollen für Rogers 4350B
Unsere Bohrprogramme verwenden Hartmetallbohrer mit 130° Spitzenwinkel, Schnittgeschwindigkeiten von 120–180 SFM und Vorschüben von 2–6 IPM, abhängig von Lochdurchmesser und Aspektverhältnis. Das sind Prozessparameter unserer qualifizierten Routen, kein universelles Rezept für jeden Stackup.
Wählen Sie Bohrwerkzeuge, Drehzahl, Vorschub pro Umdrehung, Eintritt/Unterlage und Standzeit passend zu Lochdurchmesser, Kupfer und vollständigem Stackup. Prüfen Sie Lochwände und Mikroschliffe, um Galvanik und Verbindungsqualität zu qualifizieren; ein einziges proprietäres Rezept für Bohrwinkel/Vorschub belegt keine Eignung für jede Konstruktion.
Die RO4350B-Verarbeitung verwendet laminat- und stackupfreigegebene Laminierprofile. Temperatur, Druck, Haltezeit und Abkühlrate müssen der Fertigungsmethode und den Empfehlungen des Materiallieferanten folgen; ein einzelnes Rezept mit 370 °C/350 psi ist keine allgemeine Anforderung.
Für qualifizierte RO4000-Routen setzen wir Plasmareinigung mit 250 W und einem O₂/CF₄-Gasgemisch ein. Die Lochmetallisierung erfolgt mit Hochleistungschemie; unsere angegebene Prozessfähigkeit reicht bei geeigneter Geometrie bis zu einem Aspektverhältnis von 10:1. Desmear und Metallisierung werden an Bohrlochwand, Bondingmaterial und Stackup angepasst.
RO4000-Materialien benötigen nicht die PTFE-spezifische Natriumbehandlung, die für manche PTFE-Laminate verwendet wird. Bestimmen Sie das Desmear anhand der Bohrlochwände und des Bondingmaterials; qualifizierte chemische oder Plasmaverfahren können geeignet sein. Vereinbaren Sie Reinigungs-, Kupfervorbereitungs- und Metallisierungsbedingungen für die Konstruktion, statt eine bestimmte Plasmaleistung oder ein universelles Via-Aspektverhältnis vorzuschreiben.
Kontrollierte Impedanz für Rogers-4350B-Anwendungen
Für eine 50-Ω-RO4350B-Mikrostreifenleitung berechnen Sie die Leiterbreite aus Dielektrikumdicke, Prozess-/Design-Dk-Annahme, endgültiger Kupfergeometrie und Referenzebenenumgebung. Verifizieren Sie die modellierte Impedanz an einem geeigneten Coupon, statt für alle 0,508-mm-Laminate eine feste Breite zu verwenden.
Die Streifenleitungsimpedanz hängt vom Abstand zwischen den Ebenen, der Leiterdicke und -breite, der Harz-/Laminatkonstruktion und der Kupferrauheit ab. Ein Feldsolver und ein Fertigungs-Coupon sind erforderlich, um eine vorgeschlagene 50-Ω-Geometrie zu validieren.
Differenzimpedanz und Skew von kantengekoppelten oder breitseitig gekoppelten Paaren hängen vom vollständigen Stackup ab. Lösen Sie die tatsächlichen Abmessungen und Toleranzen und validieren Sie anschließend die gefertigte Geometrie und die relevanten Schnittstellengrenzen.

Optimierung des Rogers-4350B-Lagenaufbaus und Via-Architektur
Mehrlagenkonfigurationen können RO4350B auf kritischen HF-Lagen und kompatibles FR-4 auf anderen Lagen platzieren. Geben Sie die genauen Kerne, Bondply/Prepreg, Kupferbalance und endgültigen Dielektrikumdicken an. Hybridkompatibilität, Harzfüllung, Registerhaltigkeit und Wärmeverlauf müssen qualifiziert werden; es gibt keinen universellen 10-Lagen-Aufbau und keine garantierte Einsparung.
Unsere Rückbohrpräzision erreicht ±0,05 mm. Die erforderliche Reststublänge, Tiefentoleranz und Keepout-Zone werden für den jeweiligen Lagenaufbau festgelegt; Rückbohren allein beseitigt nicht zwangsläufig alle Resonanzen.
Lasermikrovias erfordern ein qualifiziertes Aufbaudielektrikum, eine Kupferöffnung und eine geeignete Geometrie; das Etikett des RO4350B-Kerns allein belegt keine Eignung für den Laserprozess. Rückbohren kann ungenutzte Durchgangslochstummel verkürzen. Geben Sie Reststummel, Tiefentoleranz, Keepout und Prüfung anhand der tatsächlichen Lagenpositionen an und validieren Sie den verbleibenden Übergang, statt anzunehmen, dass alle Resonanzen verschwinden.
Für Blind-/Buried-Strukturen definieren Sie die sequenzielle Bohr-, Galvanik-, Bonding- und Prüfroute für die tatsächlichen Verbindungen. Prüfen Sie die kumulative Wärmebelastung und Registerhaltigkeit; nicht jede Mehrlagenplatine benötigt sequenzielles Laminieren oder einen identischen Teilbaugruppenprozess.
Wärmemanagement und Montageoptimierung für leistungsstarke Rogers 4350B
Thermische Via-Arrays können Wärme zwischen Kupferlagen verteilen, ihre Wirksamkeit hängt jedoch von Galvanik, Via-Raster, Pad-Konstruktion und der Anbindung an einen externen Kühlkörper ab. Der Wärmeübergangswiderstand Junction-to-Case ist primär eine Paketkenngröße, keine feste prozentuale Verbesserung durch PCB-Vias.
Verwenden Sie ein Reflowprofil, das für Lotlegierung, Bauteile, Laminat und bestückte Platine freigegeben ist. Spitzentemperatur sowie Aufheiz-/Abkühlrampen müssen aus diesen Randbedingungen und der Prozessvalidierung stammen, nicht aus einem allgemeinen RO4350B-Wert.
Bauteilplatzierung und Lotstellenabnahme sollten tatsächlichen Gehäuserastern, Schablonengeometrie, Prozessfähigkeit und Prüfkriterien folgen. Unsere Bestückungsautomaten erreichen Positioniergenauigkeiten von ±0,03 mm bei 0201-Bauteilen und ±0,025 mm bei Flip-Chips. Die Angaben beschreiben die Anlagenfähigkeit; die Abnahme des konkreten Produkts richtet sich nach Zeichnung und Prüfplan.
Qualitätssicherung und fortgeschrittene Testprotokolle für Rogers 4350B
Für RO4350B-Leiterplatten nutzen wir Resonator-Teststrukturen auf dem Produktionspanel zur Messung dielektrischer Eigenschaften. Die Prozesskontrolle erreicht eine Genauigkeit von ±1 % über 1–40 GHz. Diese Messung charakterisiert den jeweiligen Prozess beziehungsweise Aufbau und ersetzt weder Lieferanten- und Chargennachweise noch eine eigenständige Volumen-Dk-Bestimmung durch einen Impedanzcoupon.
Die Einfügedämpfung wird per Vektornetzwerkanalyse mit kalibrierten Testadaptern geprüft. Unsere Testprotokolle überprüfen Rückflussdämpfung, Einfügedämpfung und Gruppendelay über den Frequenzbereich – für höchste RF-Systemanforderungen.
Für die HF-Abnahme vereinbaren Sie kalibrierte VNA-Messungen, Frequenzbereich, Prüfaufnehmer, Referenzebenen und De-Embedding. Anforderungen an Rückflussdämpfung, Einfügedämpfung und Gruppenlaufzeit gehören zum tatsächlichen Netzwerk; bestätigen Sie den verantwortlichen Testanbieter und die Berichte, statt aus einem Dienstleistungsetikett auf verfügbare Instrumente zu schließen.
Als auswählbare Prüfprofile bieten wir Temperaturwechsel von −65 °C bis +150 °C mit mindestens 1.500 Zyklen sowie Feuchteprüfungen bei 85 °C/85 % relativer Feuchte über 1.000 Stunden an. Profil, Probenaufbau und Abnahmekriterien richten sich nach dem jeweiligen Kundenprogramm; die Prüfung ist keine allgemeine Lebensdauergarantie.
Wählen Sie Umweltqualifikationsverfahren aus dem tatsächlichen Automotive-, Luftfahrt- oder anderen Kundenprogramm. Definieren Sie Probenaufbau, Zyklustemperaturen, Haltezeiten, Abnahme und Fehleranalyse nach der anwendbaren Prüfnorm; ein nicht näher bezeichneter „modifizierter IPC“-Test belegt weder Qualifikation noch Lebensdauer.
Fortgeschrittene Anwendungen und Branchenlösungen mit Rogers 4350B
Unsere schlüsselfertigen Services für Radarmodule umfassen RF-Tests bis 110 GHz.
Automobilradar bei 77–81 GHz erfordert ein nachgewiesenes Antennen-/Zuleitungsverlust- und Phasenbudget. RO4350B kann für manche Konstruktionen geeignet sein, andere verlustarme Grade können vorzuziehen sein. Geben Sie für die Turnkey-Montage HF-Testfrequenz, Prüfaufnehmer und Abnahmeplan an und bestätigen Sie das verantwortliche Labor.
RO4350B wird in einigen Beamforming- und HF-Frontend-Konstruktionen eingesetzt, doch Phasenanpassung ist eine designspezifische Anforderung. Geben Sie eine Phasenbilanz erst an, nachdem das Antennen-/Zuleitungsnetzwerk über die relevanten Temperatur- und Frequenzbedingungen modelliert und gemessen wurde.
Wir unterstützen Nachweisführung und Dokumentation für Raumfahrtprogramme. Ausgasung, Strahlung, Vakuum und Temperaturwechsel sind für das vollständige Material- und Baugruppensystem nach den jeweiligen Missionsanforderungen zu bewerten; die Verwendung eines HF-Laminats allein begründet keine Raumfahrtqualifikation.
Für Satelliten- und Weltraumanwendungen prüfen Sie Ausgasung, Strahlung, Vakuum, Temperaturwechsel und Dokumentationsanforderungen für das vollständige Material und die Baugruppe. Ein HF-Laminat erhält keine automatische Weltraumqualifikation, nur weil es in einem Ka-Band-Design eingesetzt wird.
Kosteneffiziente Fertigungsstrategien und Lieferkettenoptimierung für Rogers 4350B
Die Materialkosten für Rogers 4350B lassen sich durch intelligente Nutzung des Panels und Hybrid-Stackup-Strategien optimieren. Mischmaterialdesigns, die Rogers 4350B nur für leistungskritische Lagen verwenden, können den Materialverbrauch senken; Einsparungen und HF-Leistung erfordern jedoch angebotsbasierte Kosten- und Prototypenverifikation. Unsere Designoptimierungsdienste identifizieren Kostensenkungspotenziale, ohne die Leistungsanforderungen zu beeinträchtigen.
Kleinserienfertigung mit Standarddicken aus Lagerbestand ermöglicht schnelle Prototypen; Großserien profitieren von günstigen Preisen bei gleichbleibender Fertigungsqualität.
Bestätigen Sie für die Kleinmengenmontage die genaue Laminat-/Kupferverfügbarkeit, Panelnutzung, Werkzeuge, Testaufnehmer und Mindestbestellmengen. Vergleichen Sie Prototypen- und Serienangebote für denselben Abnahmeumfang; Lagerbestand und Lieferzeit sind konstruktionsspezifische Zusagen.
Strategische Lieferantenpartnerschaften sichern stetige Verfügbarkeit und Materialqualität. Unser Einkauf umfasst Wareneingangsprüfung und Chargenrückverfolgung – für verlässliche Supply Chain und minimiertes Projektrisiko.
Verfügbarkeit, Kupferoption, Chargennachweise und Beschaffungsvorlaufzeit von Rogers 4350B müssen für jeden Aufbau bestätigt werden. Die Einkaufsspezifikation sollte außerdem Eingangsprüfungen und die während der Fertigung erforderlichen Rückverfolgbarkeitsunterlagen festlegen. Diese Bestätigungen beschränken sich auf die angebotene Konstruktion und die zugehörigen Aufzeichnungen.
Eine Fertigungsprüfung für Rogers 4350B vorbereiten
Die HilPCB-Leiterplattenfabrik bietet ein umfassendes Leistungsspektrum von der Designberatung bis zur Endprüfung, mit lückenloser Dokumentation, kontinuierlichem Support und einer zuverlässigen Lieferkette über den Produktlebenszyklus. Dies beschreibt unsere Unterstützungsleistungen, nicht eine automatische Erfolgsgarantie für jede Anwendung.
Stellen Sie freigegebene HF-Geometrie, Stackup, exakte RO4350B-Dicke/Kupfer, Bondingmaterialien, Via-Struktur, Montagerandbedingungen und erforderliche elektrische/klimatische Nachweise bereit. Bestätigen Sie vor der Freigabe Fertigungs- und externe Testverantwortung, Materialrückverfolgbarkeit und Abnahme-Coupons. Vergleichen Sie die gemessene Kanalleistung und die angebotene Fertigungsroute mit den Anwendungsanforderungen.