
Wählen Sie ein Lötflussmittel durch Qualifizierung des gesamten Bestückungsprozesses aus: Formulierung, Lotlegierung, Auftrag, Temperaturprofil, Reinigungsentscheidung und Anforderungen an die fertige Baugruppe. Eine Formulierung, die optisch gute Lötstellen ergibt, ist nicht automatisch für die elektrische Umgebung, Beschichtungen oder Bauteilgehäuse des Produkts geeignet.
Vergleichen Sie bei einem neuen Aufbau mögliche Materialien auf repräsentativen Leiterplatten und vereinbaren Sie vor der Fertigung sowohl Kriterien für Lötstellen als auch für Sauberkeit. Ist die Leiterplatte bereits gelötet und geht es zunächst darum, ob sichtbare Rückstände zulässig sind, lesen Sie Rückstände von No-Clean-Flussmittel; dabei geht es um die Beurteilung des Zustands und nicht um die anfängliche Auswahl der Chemie.
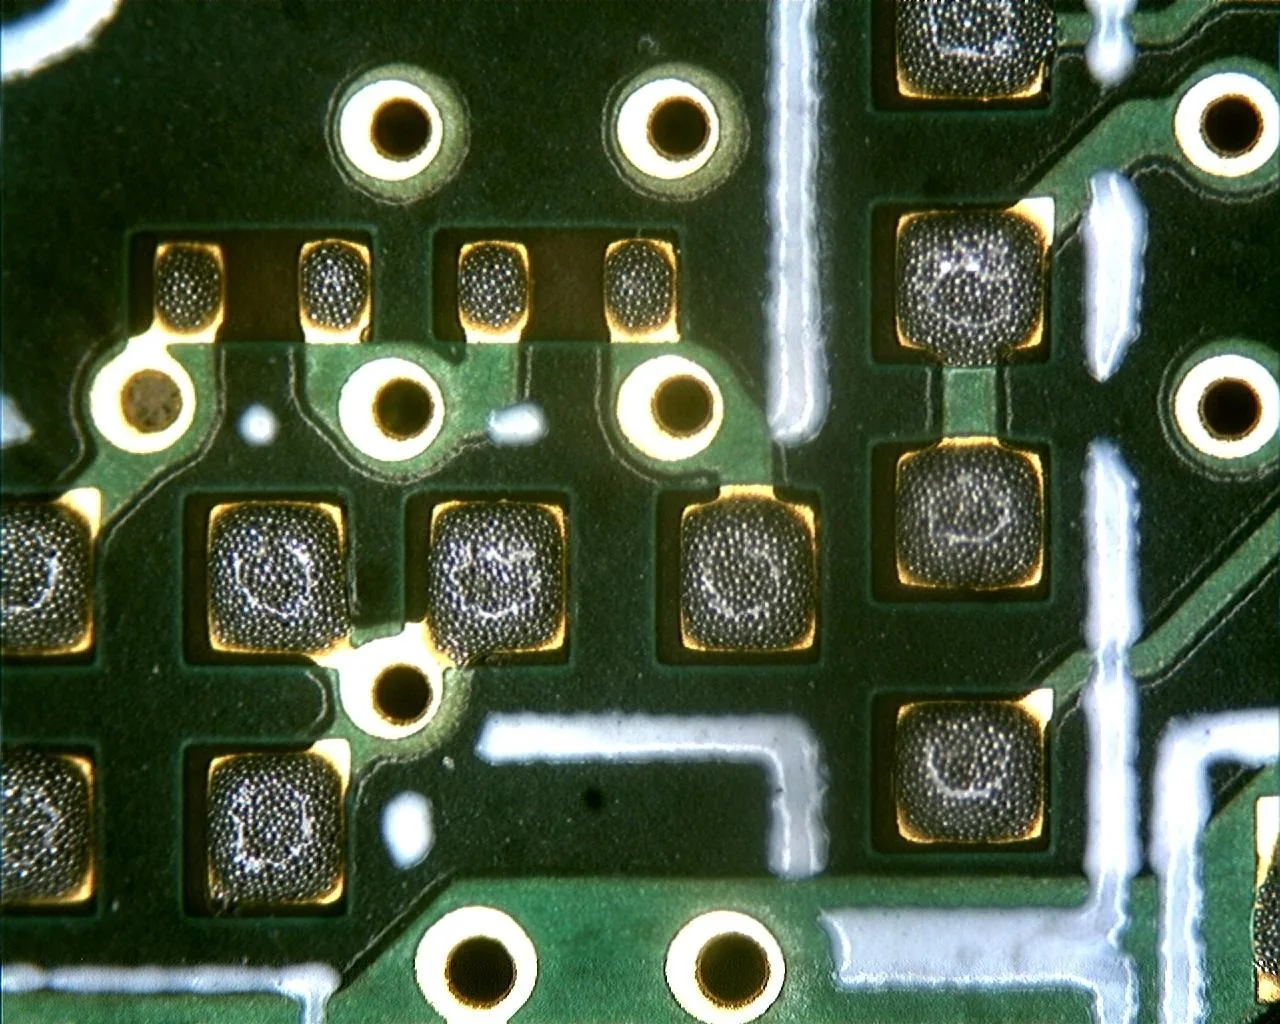
Welche Aufgabe Flussmittel in der Leiterplattenbestückung hat
Flussmittel unterstützt die Benetzung metallischer Oberflächen durch Lot, indem es Oxide entfernt oder aufbricht und während des Lötens eine erneute Oxidation begrenzt. Zu den Bestandteilen können eine Basis, Aktivatoren sowie Lösungsmittel oder andere Träger gehören. Ihre Zusammensetzung beeinflusst den Auftrag, die Wirksamkeit während des Erwärmens und die verbleibenden Rückstände.
Flussmittel ist nicht die Lotlegierung. Die Legierung liefert das Metall für die Verbindung; das Flussmittel bereitet und schützt die Oberflächen, damit das Lot sie benetzen kann. Bei Lotpaste wird Pulver der Legierung mit einem flussmittelhaltigen Trägermedium vermischt. Ein Wechsel der Paste verändert daher mehr als nur die Flussmittelchemie: Auch Pulvereigenschaften, Legierung und Rheologie beeinflussen Druck und Reflow. Der Leitfaden zu Lotpaste behandelt diesen Materialauswahlkontext.
Die praktische Auswahlfrage lautet nicht: „Welches Flussmittel ist am stärksten?“ Entscheidend ist, ob es für die tatsächlichen Oberflächen und den Erwärmungszyklus ausreichend aktiv ist, ohne Rückstände oder Reinigungsanforderungen zu verursachen, die die Baugruppe nicht verträgt.
Flussmittelkategorien vergleichen, ohne sie als getrennte Chemien zu behandeln
Bezeichnungen wie Kolophonium, No-Clean und wasserlöslich beschreiben verschiedene Merkmale eines Materials. Ein Produkt kann mehreren Bezeichnungen entsprechen. Prüfen Sie stets die konkreten Herstellerdaten und Anweisungen, statt nur nach der Kategoriebezeichnung auszuwählen.
| Bezeichnung | Was der Begriff erkennen lässt | Mögliche Eignung | Zu klärende Frage bei der Qualifizierung |
|---|---|---|---|
| Kolophoniumbasiert | Kolophonium als Basis des Flussmittels | Je nach Formulierung Lotpaste, Flüssigflussmittel oder flussmittelgefüllter Draht | Rückstände und Reinigungsverhalten hängen von der vollständigen Formulierung ab; Kolophonium bedeutet für sich genommen weder reinigbar noch No-Clean. |
| Harzbasiert | Harz als Basis des Flussmittels | Produkte für unterschiedliche Lötverfahren und Rückstandsanforderungen | Aktivierung, Rückstände und Reinigungsverträglichkeit des konkreten Produkts bestätigen. |
| No-Clean | Produkt für einen Prozess, bei dem Rückstände nach dem Löten verbleiben dürfen | Baugruppen, bei denen Rückstände für Konstruktion und Einsatzumgebung zulässig sind | „No-Clean“ garantiert keine Verträglichkeit mit hochohmigen Schaltungen, Beschichtungen, optischen Anforderungen oder späteren Prozessschritten. |
| Wasserlöslich | Produkt für ein festgelegtes Reinigungsverfahren auf Wasserbasis | Baugruppen, die nach dem Löten ausreichend gereinigt und getrocknet werden können | Die Produktbezeichnung beweist nicht, dass alle umgesetzten oder eingeschlossenen Rückstände auf der fertigen Leiterplatte zugänglich oder entfernbar sind. |
| Flüssigflussmittel | Separat zum Lot aufgetragene Darreichungsform | Wellenlöten, Selektivlöten oder lokaler Auftrag, sofern die Formulierung dafür vorgesehen ist | Auftragsmenge, Positionierung und Trocknungsverhalten sind wichtig; nicht jedes Flüssigflussmittel eignet sich für jedes Verfahren. |
| Flussmittelgefüllter Lötdraht | Flussmittel im Lötdraht | Handlöten oder Nacharbeit mit geeigneter Legierung und Formulierung | Bei der Nacharbeit kann eine zweite Rückstandschemie auf eine bereits bearbeitete Leiterplatte gelangen. |
| Flussmittel in Lotpaste | Flussmittelträger mit Lotpulver | Schablonendruck oder ein anderer zugelassener Pastenauftrag mit anschließendem Reflow | Die Paste als vollständiges Material qualifizieren; nicht annehmen, dass separat aufgetragenes Flussmittel kompatibel ist. |
Manche No-Clean-Produkte verwenden Kolophonium oder Harz; ein wasserlösliches Produkt ist nicht zwangsläufig durch dieselbe Basis wie jedes andere wasserlösliche Produkt definiert. Umgekehrt darf nicht jedes Kolophonium- oder Harzprodukt als No-Clean behandelt werden.
J-STD-004-Klassifizierung als Ausgangspunkt verwenden
IPC J-STD-004 bietet einen Rahmen zur Klassifizierung von Lötflussmitteln. Die Basiskennzeichnungen umfassen RO für Kolophonium, RE für Harz, OR für organisch und IN für anorganisch. L, M und H kennzeichnen Aktivitätsstufen innerhalb der Klassifizierung. Die abschließende 0 oder 1 bezeichnet die zutreffende Halogenidklassifizierung; für die Definitionen ist die angegebene Normausgabe maßgeblich. Eine 0 ist nicht pauschal als Aussage zu verstehen, dass keinerlei Halogenide vorhanden sind. Lesen Sie die vollständige Kennzeichnung zusammen mit der Produktdokumentation des Herstellers.
Die Kennzeichnung hilft, die Suche einzugrenzen und Materialeigenschaften zu kommunizieren. Sie ist weder eine vollständige Rezeptur noch eine Reinigungsanweisung oder ein Nachweis für die Zuverlässigkeit einer bestückten Leiterplatte. Zwei Produkte mit ähnlicher Klassifizierung können sich beim Auftrag, beim Verhalten unter Wärme und bei ihren Rückständen unterscheiden.
Coilcraft behandelt in Selecting Flux for Soldering Coilcraft Components Flussmittelklassifizierungen und bauteilspezifische Aspekte, darunter Reinigung und eingeschlossenes Flussmittel. Der von IPC veröffentlichte Fachbeitrag Solderability and Reliability Evolution of no-Clean Solder Fluxes beschreibt ebenfalls Zusammensetzung, Aktivität und Materialformen von Flussmitteln.
Flussmittel auf den Lötvorgang abstimmen
Reflow
Beginnen Sie bei der SMT-Bestückung mit einer Lotpaste, die für die gewählte Legierung, den Druckprozess und das Reflow-Profil vorgesehen ist. Das Flussmittel muss während der relevanten Erwärmungsphasen wirksam bleiben und Benetzung ermöglichen, ohne unzulässige Rückstände zu hinterlassen.
Bewerten Sie das Profil anhand der Empfehlungen des Pastenlieferanten und der Temperaturgrenzen von Bauteilen und Leiterplatte. Zu starkes Erwärmen oder eine ungeeignete Haltezeit kann das Flussmittelverhalten verändern; zu geringe Erwärmung kann mangelhafte Lötstellen hinterlassen. Auch Atmosphäre, Oberflächenfinish und vorherige Oxidation können das Ergebnis beeinflussen. Der Leitfaden zum Reflow-Löten behandelt das Verfahren ausführlicher.
Geben Sie Lotpaste nicht ohne Rücksprache mit dem Lieferanten und Prozessqualifizierung zusätzliches Flüssigflussmittel bei und kombinieren Sie Materialien nicht allein, um einen beobachteten Fehler zu verbessern. Eine Änderung kann Druckverhalten, Benetzung oder die Rückstände auf der Baugruppe beeinflussen.
Wellen- und Selektivlöten
Beim Wellen- und Selektivlöten wird häufig separat Flussmittel aufgetragen, anschließend erwärmt und mit flüssigem Lot in Kontakt gebracht. Wählen Sie das Produkt für die konkrete Anlage und den Arbeitsgang aus: Die Eignung für ein Verfahren belegt nicht die Eignung für das andere.
Kontrollieren Sie Auftragungsort und -menge. Zu wenig wirksames Flussmittel kann schlechte Benetzung begünstigen; zu viel oder ungezielter Auftrag kann mehr Rückstände hinterlassen, auch unter benachbarten Bauteilen. Leiterplattengeometrie, Vorwärmung und Kontaktbedingungen des Lots müssen gemeinsam betrachtet werden, statt nur das Flussmittel anzupassen.
Beim Selektivlöten sind auch die Bereiche neben der Lötstelle zu berücksichtigen: Sprühnebel, benachbarte Bauteile und der Zugang für eine gegebenenfalls erforderliche Reinigung können über die Eignung des Prozesses entscheiden.
Handlöten und Nacharbeit
Legen Sie sowohl den Lötdraht als auch eventuell zusätzliches Flussmittel fest. Die Materialien für die Nacharbeit müssen mit den vorhandenen Rückständen auf der Leiterplatte sowie mit einer nachfolgenden Beschichtung oder Reinigung kompatibel sein.
Das Flussmittel sollte lokal aufgetragen werden; unkontrollierte Ablagerungen unter oder um Bauteile sind zu vermeiden. Legen Sie fest, ob der nachbearbeitete Bereich gereinigt werden muss, wie er geprüft wird und ob eine Leiterplatte mit einem anderen Nacharbeitsflussmittel zusätzlich qualifiziert werden muss.
Reinigungsweg vor dem Kauf des Flussmittels festlegen
No-Clean-Rückstände belassen, wenn die Baugruppe es zulässt
Ein No-Clean-Prozess kann einen Reinigungsschritt vermeiden, aber nur, wenn die Rückstände für das Produkt zulässig sind. Bewerten Sie elektrische Empfindlichkeit, erwartete Luftfeuchtigkeit, Aussehen, Haftung der Beschichtung, Steckverbinderbereiche und Kundenvorgaben.
Sichtbare Rückstände belegen für sich genommen keinen Zuverlässigkeitsfehler. Ebenso beweist eine optisch saubere Leiterplatte nicht, dass Rückstände unschädlich sind. Vereinbaren Sie die geltenden optischen Anforderungen und die erforderlichen Prüfungen für das Produkt.
Eine No-Clean-Baugruppe zu reinigen kann sinnvoll sein, wenn die Konstruktion oder ein nachgelagerter Prozess es verlangt. Es ist nicht automatisch nötig und sollte nicht mit einem beliebigen Lösemittel versucht werden. Ein ungeeignetes Reinigungsmittel oder ein unvollständiger Prozess kann Rückstände verteilen, Ablagerungen in unzugänglichen Bereichen hinterlassen oder Bauteile beeinträchtigen. Qualifizieren Sie Reinigungsmittel, Anlage, Spülung und Trocknung als Gesamtsystem.
Wasserlösliches Flussmittel mit einem freigegebenen Verfahren reinigen
Bei wasserlöslichem Flussmittel gehört die Reinigung üblicherweise zum vorgesehenen Prozess. Legen Sie Reinigungsfenster und -verfahren anhand der Anweisungen des Flussmittel- und Bauteilherstellers fest und überprüfen Sie, ob sich die Baugruppe reinigen und trocknen lässt.
Das Produkt und seine Rückstände nach dem Löten müssen nicht gleich reagieren. Erwärmung kann Rückstände verändern; Gehäuse mit geringem Abstand, Steckverbinder oder abgeschirmte Bereiche können die Entfernung erschweren. Dass Wasser Zugang hat, belegt nicht, dass Rückstände entfernt wurden.
Prüfen Sie vor einer Reinigung die Anweisungen für jedes Bauteil. Coilcraft weist beispielsweise darauf hin, dass Flussmittel in bestimmte drahtgewickelte Induktivitäten und Transformatoren eindringen kann und dass Waschen Rückstände tiefer in die Wicklung treiben kann. Manche Bauteile schränken den Kontakt mit Wasser, Reinigungsmitteln, Druck oder Trocknungsbedingungen ein. Verträgt ein Bauteil das geplante Verfahren nicht, muss ein kompatibler Prozess gewählt oder die Bauteilauswahl vor der Freigabe geklärt werden, nicht erst nach der Bestückung.
Gemischte Prozesse berücksichtigen
Eine Leiterplatte kann Lotpasten-Reflow, Selektivlöten und Handnacharbeit durchlaufen, jeweils mit einem anderen Flussmittel. Qualifizieren Sie Rückstände und Reinigungsfolge gemeinsam. Ein Reinigungsmittel, das für ein Material geeignet ist, entfernt ein anderes möglicherweise nicht ausreichend; außerdem kann eine spätere Nacharbeit nach einer ersten Reinigung erneut Verunreinigungen einbringen.
Folgt eine Beschichtung auf das Löten, beziehen Sie deren Haftung und Verträglichkeit in die Bewertung ein. Legen Sie fest, ob vor der Beschichtung und nach späteren Reparaturen gereinigt werden muss.
Lötfehler und Sauberkeitsrisiken gegeneinander abwägen
Eine stärkere Aktivierung oder eine größere Flussmittelmenge ist kein allgemeingültiges Mittel gegen schlechte Benetzung. Sie kann das Löten auf einer bestimmten Oberfläche verbessern und zugleich die Kontrolle der Rückstände oder die Reinigung anspruchsvoller machen. Umgekehrt kann eine Minimierung der Ablagerungen sichtbare Rückstände verringern, aber für die Lötstelle zu wenig Aktivierung übrig lassen.
Untersuchen Sie vor einer Änderung der Chemie den gesamten Prozess:
- Lötbarkeit, Oberflächenfinish, Lagerung und Handhabung prüfen.
- Auftrag, Abdeckung und Menge beurteilen.
- Tatsächliche Erwärmungsbedingungen mit Material- und Bauteilanweisungen vergleichen.
- Legierung, Zustand der Paste und Einstellungen der Lötanlage prüfen.
- Lötstellengestaltung und Zugänglichkeit untersuchen, auch Bereiche, in denen Rückstände eingeschlossen sein könnten.
Ein Versuch sollte sowohl die entstandenen Lötstellen als auch den Sauberkeitszustand beziehungsweise die verbleibenden Rückstände vergleichen. Eine sauberer wirkende Baugruppe ist nicht automatisch risikoärmer, wenn sie schlechte Benetzung aufweist; ein Prozess mit hoher Löt-Ausbeute reicht nicht aus, wenn seine Rückstände mit dem Produkt unverträglich sind. Die beste Wahl hängt von Konstruktion und Abnahmekriterien ab und garantiert kein bestimmtes Kostenergebnis.
Auf repräsentativen Baugruppen qualifizieren
Verwenden Sie repräsentative Materialien, Geometrien und Prozesshistorien. Beziehen Sie schwierige Stellen wie Gehäuse mit geringem Abstand, Steckverbinder und selektiv gelötete Verbindungen sowie den vorgesehenen Nacharbeitsweg ein. Halten Sie Kennungen und Chargen von Flussmittel und Lot, Auftragseinstellungen, Temperaturzyklen und Reinigungsbedingungen fest, damit sich Ergebnisse reproduzieren lassen.
Ein Qualifizierungsplan kann Folgendes umfassen:
- Bewertung der Lötstellen: Benetzung und relevante Fehler anhand vereinbarter Kriterien prüfen. Der Leitfaden zur Leiterplattenprüfung erläutert die Rolle der Prüfung in der Bestückungskontrolle.
- Bewertung von Rückständen und Reinigung: Zugängliche und risikobehaftete Bereiche untersuchen und prüfen, ob das gewählte Reinigungsverfahren die Baugruppe ausreichend erreicht und trocknet.
- Bewertung der elektrischen Eigenschaften und Zuverlässigkeit: Wenn Konstruktion und Umgebung es rechtfertigen, Prüfungen wie den Oberflächenisolationswiderstand bei kontrollierter Feuchte und angelegter Spannung, eine Korrosionsbewertung oder geeignete Funktionstests vereinbaren.
- Verträglichkeit nachgelagerter Prozesse: Beschichtung, Klebung oder weitere nachfolgende Arbeitsschritte bewerten, sofern sie zum Aufbau gehören.
- Bewertung der Nacharbeit: Relevante Prüfungen nach dem vorgesehenen Ausbesserungs- oder Reparaturprozess wiederholen.
Prüfverfahren, Stichproben, Bedingungen und Abnahmekriterien müssen vor der Prüfung vereinbart werden. Eine Materialklassifizierungsprüfung ersetzt nicht die Bewertung der bestückten Baugruppe; auch eine Messung der Gesamtsauberkeit belegt nicht, dass jeder lokale Bereich sauber oder zuverlässig ist. Legen Sie im Projektplan fest, ob der Kunde, der Bestücker oder ein gemeinsam vereinbartes externes Labor Spezialprüfungen übernimmt.
Flüssigflussmittel berechnen, ohne die Schätzung als Richtwert zu behandeln
Für eine hypothetische Charge von 120 Leiterplatten wird angenommen, dass pro Leiterplatte 0,5 g Flüssigflussmittel aufgetragen werden:
- Auftrag auf die Leiterplatten: 120 × 0,5 g = 60 g
- Angenommene Prozessverluste: 10 g
- Geplante Menge: 60 g + 10 g = 70 g
Die 0,5 g sind ein veranschaulichender Eingabewert und keine empfohlene Auftragsmenge. Die 10 g sind die für dieses Beispiel angenommene Gesamtverlustmenge. Der tatsächliche Verbrauch hängt von Formulierung, Anlage, Abdeckung und Arbeitsanweisung ab und ist bei Einrichtung und Fertigung zu validieren. Diese Berechnung betrifft separat aufgetragenes Flüssigflussmittel, nicht den Flussmittelanteil in Lotpaste.
Entscheidung in Freigabe und Anfrage dokumentieren
Ein brauchbares Bestückungspaket macht die Entscheidung zu Chemie und Reinigung umsetzbar. Es sollte Folgendes enthalten:
- Produkt- und Risikokontext: Einsatzumgebung, empfindliche elektrische Funktionen, geplante Beschichtungen oder Klebungen und kundenspezifische Anforderungen an Rückstände.
- Materialien: Freigegebene Lotpaste, Legierung, Flüssigflussmittel und Nacharbeitsdraht beziehungsweise -flussmittel mit Hersteller und Produktbezeichnung; zulässige Alternativen angeben.
- Prozesse: Reflow-, Wellen-, Selektiv- und Handlötvorgänge; angeben, wo welches Flussmittel verwendet wird und ob gemischte Rückstände zu erwarten sind.
- Bauteilbeschränkungen: Relevante Reinigungs- und Temperaturvorgaben der Bauteile, einschließlich Einschränkungen für Eintauchen, Sprühen, Lösemittel oder Trocknung.
- Reinigungsentscheidung: Rückstände belassen oder reinigen; falls eine Reinigung erforderlich ist, das vereinbarte und freigegebene Verfahren, den Zeitpunkt sowie Spül- und Trocknungsanforderungen nennen.
- Abnahme: Geltende Zeichnungen und Prüfkriterien, Anforderungen an das Erscheinungsbild von Rückständen, vereinbarte elektrische oder Zuverlässigkeitsprüfungen, Stichprobenplan und Grenzwerte.
- Änderungslenkung: Erforderliche Freigabe für Materialwechsel, Änderungen der Reinigung, geänderte Temperaturprozesse und Nacharbeitsmaterialien.
- Aufzeichnungen und Zuständigkeit: Festlegen, wer Materialrückverfolgbarkeit und Prozessaufzeichnungen pflegt, Prüfungen durchführt und Abweichungen sowie die endgültige Entscheidung genehmigt.
Der Konstruktionseigner sollte funktionale und umgebungsbezogene Anforderungen mitteilen; der Bestückungslieferant sollte innerhalb des vereinbarten Umfangs einen fertigbaren Prozess vorschlagen oder bestätigen. Keiner sollte annehmen, dass die andere Seite einem nicht spezifizierten Flussmittelwechsel zugestimmt hat.
Teilen Sie diese Angaben für eine Bestückungsanfrage über eine Angebotsanfrage oder Kontakt zu HILPCB. Die Anforderungen können im vereinbarten Umfang für SMT-Bestückung oder schlüsselfertige Bestückung geprüft werden; Materialbeschaffung, Reinigung, Prüfungen und Liefergegenstände sind in der Projektvereinbarung festzulegen.
Häufig gestellte Fragen
Ist Kolophoniumflussmittel immer No-Clean?
Nein. Kolophonium bezeichnet eine Basis; No-Clean beschreibt den vorgesehenen Umgang mit Rückständen. Prüfen Sie die genaue Formulierung und die Anweisungen.
Bedeutet No-Clean, dass die Leiterplatte niemals gereinigt werden darf?
Nein. Bestimmte Produkte oder nachgelagerte Vorgänge können eine Reinigung erfordern, aber das Verfahren muss für Flussmittel und Bauteile qualifiziert sein.
Lassen sich Rückstände wasserlöslicher Flussmittel immer mit Wasser entfernen?
Nicht unbedingt. Erwärmung, eingeschlossene Rückstände, Bauteilgeometrie und der vollständige Reinigungsprozess beeinflussen Entfernung und Trocknung.
Garantiert eine J-STD-004-Klasse die Zuverlässigkeit der Leiterplatte?
Nein. Sie klassifiziert das Flussmittel nach dem geltenden Rahmen; die bestückte Leiterplatte muss weiterhin für die vorgesehene Einsatzumgebung bewertet werden.
Kann ich zum Handlöten ein anderes Flussmittel verwenden?
Möglicherweise, wenn Legierung, Rückstände, Reinigung und Verträglichkeit nachgelagerter Prozesse für die Baugruppe freigegeben sind. Beziehen Sie den Nacharbeitsweg in die Qualifizierung ein.