
Die HilPCB-Leiterplattenfabrik bietet umfassende Temperaturwechselprüfungen. Unsere Temperaturbelastungsprotokolle und Präzisions-Temperaturkammern ermöglichen eine sorgfältige Validierung, um potenzielle Ausfälle unter dem gewählten Profil vor dem Einsatz zu erkennen. Profile, Überwachung und Bericht werden für Probe und Prüfverfahren festgelegt; ein Prüfergebnis allein garantiert keine Feldlebensdauer.
Temperaturwechsel setzt eine definierte Platine oder eine bestückte Prüfstruktur wiederholten Temperaturänderungen aus, um ausgewählte Ausfallmechanismen zu untersuchen. Das nutzbare Ergebnis ist eine rückverfolgbare Beziehung zwischen Aufbau, Probentemperatur, Beanspruchung und beobachtetem Ausfall – keine allgemeine Garantie der Feldeinsatzdauer. Vereinbaren Sie bei einer HilPCB-Anfrage vor der Freigabe Prüfdienstleister, Muster, Profil, Überwachung und Berichtsumfang.
Fortschrittliche Temperaturwechsel-Methoden und Stressanalyse
Wählen Sie das Profil nach Prüfling, maßgeblicher Methode und beabsichtigtem Mechanismus. Kammerlufttemperatur, Transferzeit und tatsächliche Lötstellen-/Platinentemperatur sind unterschiedliche Größen. Instrumentieren Sie repräsentative Stellen und bestätigen Sie die Stabilisierung an den geforderten Extremen, bevor Haltezeit gezählt wird.
Kernmethoden und Kontrollen:
- Luft-Temperaturwechsel: Kontrolliertes Heizen/Kühlen mit festgelegten Rampen und Haltezeiten; gemessene Probentemperaturen und Bestückung aufzeichnen. Kein einzelner Temperaturbereich oder Rampenwert passt für alle Platinen.
- Temperaturschock: Schneller Wechsel zwischen Umgebungen erzeugt andere Gradienten und kann andere Mechanismen aktivieren. Flüssigkeitseintauchung erfordert verträgliche Proben, Medien und ein qualifiziertes Verfahren; weder Probentemperatur noch ihre inneren Lötstellen ändern sich instantan.
- Gradienten- oder Mehrzonenbeanspruchung: Nur einsetzen, wenn räumliche Gradienten Teil des Prüfziels sind. Orts- und Vorrichtungseinflüsse aufzeichnen; dies ist nicht automatisch gleichwertig mit einheitlichem Kammerzyklus.
- Ermüdungsmodellierung: Coffin–Manson-artige Modelle gelten für bestimmte Ermüdungsmechanismen und Konstruktionen. Modell anpassen und validieren, bevor auf ein Feldlastkollektiv extrapoliert wird; ein Beschleunigungsfaktor kann nicht alle Ausfallarten abdecken.
- Elektrische Überwachung: Überwachte Netze, Widerstands-/Ereignisgrenzen, Messintervall und Erkennung intermittierender Fehler definieren. Nur Endpunkt-Durchgangsprüfung kann eine kurzzeitige Unterbrechung übersehen.
- Fehleranalyse: Risse, Delamination oder andere Schäden lokalisieren und Fertigungsdefekte vom beabsichtigten Verschleißmechanismus unterscheiden.
Unterschiede der Wärmedehnung beanspruchen Lötstellen, metallisierte Vias und Materialgrenzflächen. Das Ergebnis hängt von Geometrie, Werkstoffen, Zwängungen und der gesamten Temperaturhistorie ab. Ein High-Tg-PCB-Label allein bestimmt weder Ermüdungslebensdauer noch das passende Prüfprofil.
Fertigungsintegration und Bestückungszuverlässigkeit
Eine wirksame Temperaturwechsel-Umsetzung erfordert nahtlose Integration in die Fertigungsprozesse und ermöglicht umfassende Verifikation bei gleichbleibender Effizienz über vielfältige Anwendungen hinweg.
Die Prüfprogramme umfassen automatisierte Kammerbeladung und Datenerfassung für Hochdurchsatzprüfungen. Parallele Kammern ermöglichen gleichzeitige Tests bei individueller Überwachung der einzelnen Proben; Bestückung und Stichprobe richten sich nach dem vereinbarten Prüfplan.
Produktionsintegration: Zuverlässigkeitsplanung beginnt bereits im Design, da Materialauswahl, Lagenaufbau und Bauteilanordnung die Spannungsverteilung beeinflussen. Bei Metallkern-PCB-Baugruppen tatsächliche Masse, Zwängungen, Isolation und Wärmepfad im Probenprofil berücksichtigen. Bestückung, Vorrichtungen und Datenerfassung mit dem Prüfdienstleister abstimmen; sie beeinflussen Probenverhalten und Überwachungszugang.
Bestückungsaspekte: SMT-Bestückungs-Abläufe integrieren Verfahren zur Lotpastenauswahl und Reflow-Optimierung unter thermischer Beanspruchung. Prüfprogramme bewerten die Prozessqualität durch statistische Analyse von Ermüdungsmustern. Bei der Turnkey-Bestückung festlegen, ob Temperaturwechsel Qualifizierung, Prozessbewertung oder Produktionsscreening ist und ob er im Auftrag enthalten ist.
Volumen und Stichprobe: Bei Großserienbestückung die Los-/Musterwahl, Prüfkapazität und den Beladungsplan definieren. Muster verwenden, die den freigegebenen Prozess repräsentieren, relevante Streuung einbeziehen und ausgeschlossene oder zensierte Proben dokumentieren. Eine zerstörende Qualifizierungsprüfung ist nicht automatisch an jedem Produktionsgerät erforderlich.
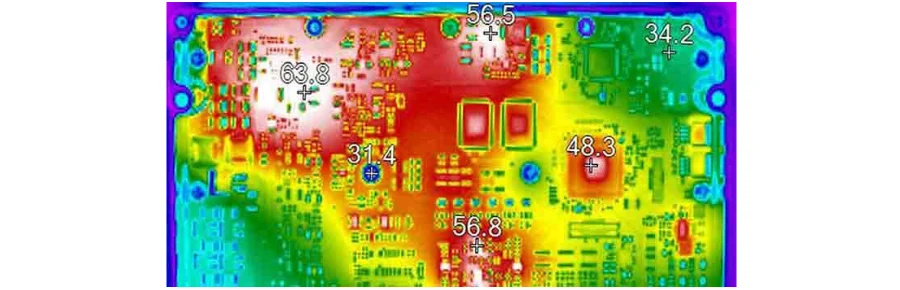
Temperaturstressprüfung und Bauteilanalyse
Umfassende Programme behandeln vielfältige thermische Mechanismen an Bauteilen und liefern detaillierte Charakterisierungen, die Designoptimierung und Qualitätsentscheidungen in Entwicklungs- und Fertigungsphasen unterstützen.
Lötstellenbewertung: Lötermüdung und Grenzflächenschäden durch Dehnungsmismatch bewerten, ebenso Alterungseffekte wie intermetallisches Wachstum während der Zeit bei Temperatur. Die Prüfung verfolgt Lötstellentemperatur, Widerstand und mechanische Integrität und ermöglicht frühzeitige Ermüdungserkennung. Enthält eine High-Speed-PCB-Anforderung Signalintegrität über Temperatur, sind zusätzlich zur Durchgängigkeit entsprechende elektrische Messungen zu definieren.
Substratbewertung: Die Prüfung bewertet Dehnungsverhalten, Delaminationsfestigkeit und Maßstabilität. Die spezifizierten Maße/elektrischen Parameter vor, während (wo erforderlich) und nach der Beanspruchung überwachen. Beschleunigte Beobachtungen stützen eine Prognose nur, wenn Ausfallmechanismus und Extrapolationsmodell begründet sind.
Grenzflächenvalidierung: Systemtests bewerten Via-Integrität, Anbindungszuverlässigkeit und Wärmeübergangsleistung unter zyklischer Beanspruchung. Fortschrittliche Diagnostik ermöglicht Fehlerlokalisierung für schnelle Prozessverbesserungen.
Normen und Qualitätsmanagement
Professionelle Abläufe folgen umfassenden Normen, die konsistente Verifikation sichern und die Rückverfolgbarkeit für regulatorische Konformität erhalten.
Normenkonformität: Anwendbare Referenzen können IPC-SM-785 (Leitfaden zur Lötverbindungszuverlässigkeit), IPC-9701 (Lötstellen-Leistungsprüfung), JESD22-A104 (Bauteil-Temperaturwechsel) und ausgewählte MIL-STD-810-Umweltverfahren umfassen. Prüfling, Normrevision, Temperaturprofil, Haltezeit, Stichprobenumfang und Fehlerkriterien im freigegebenen Plan definieren.
Statistische Analyse: Stichprobenumfang, Zyklen/Beanspruchung bis zu jedem Ausfall, Überlebende, Zensierung und bestätigte Mechanismen berichten. Ein Weibull- oder anderes Modell benötigt geeignete Daten und Annahmen; Unsicherheit und jede Beschleunigungsvalidierung darstellen. Eine fehlerfreie Prüfung begründet allein keine präzise mittlere Lebensdauer oder einen Prozessfähigkeitsindex.
Einrichtungen führen Datenbanken zur Verfolgung von Bedingungen, Modi und Metriken für vollständige Rückverfolgbarkeit. Systeme unterstützen prädiktive Modellierung und Trendanalyse bei sicherer Speicherung.
Datenmanagement: Muster-/Los-/Revisionskennungen, Aufbau, Instrumentierung/Kalibrierung, Kammer- und Probentemperaturprotokolle, Unterbrechungen, elektrische Ereignisse und Fehleranalyseergebnisse aufbewahren. Rohdaten, Berichtsformat und Aufbewahrungsfrist vereinbaren; eine generische Leistungsbeschreibung begründet weder eine integrierte Datenbank noch ein Vorhersagemodell.
Fertigungs- und Prüfübergabe mit HilPCB
Wir verbinden PCB-Produktionslinien mit Temperaturwechselprüfeinrichtungen und bieten ISO-9001-zertifizierte Fertigung mit integrierter Temperaturwechselprüfung. Unser Engineering-Team unterstützt von der Designprüfung bis zur thermischen Validierung bei der Auswahl von Materialien, Prozessparametern und Prüfprotokollen passend zu den Anforderungen des jeweiligen Programms.
Die tatsächliche Platinen-/Baugruppenkonstruktion, Material- und Prozessrevisionen, Vorrichtungen, Versorgungszustand und Prüfziele freigeben. Festlegen, welche Inspektionen und elektrischen Tests vor/nach der Beanspruchung erfolgen, wer Temperaturwechsel und Fehleranalyse durchführt und wer Abweichungen oder Designänderungen genehmigt. Jedes Qualitätssystemzertifikat sollte zum aktuellen Standort und Umfang passen.
Optimierte Arbeitsabläufe kombinieren PCB-Fertigung, Bestückung und Temperaturwechselprüfung reduzieren Lieferzeiten bei Qualitätserhalt. Mehrere Zahlungsoptionen, sichere internationale Versendung und reaktionsschneller Kundensupport gewährleisten reibungslose Projektausführung vom Prototyp bis zur Serienproduktion.
Verfügbare Kammer/Profil, Überwachung, Musteranzahl und Zeitplan im Angebot bestätigen. Die Fertigungsabnahme vom Feldzuverlässigkeitsmodell des Produktverantwortlichen und der Systemqualifizierung getrennt halten.
FAQ
Welche Temperaturbereiche werden bei der Temperaturwechselprüfung verwendet?
Als ausdrücklich illustrative, auswählbare Profilbeispiele können je nach Probe und qualifiziertem Prüfverfahren Temperaturbereiche von −40 °C bis +85 °C oder −55 °C bis +125 °C sowie eine obere Profiltemperatur von +150 °C und Rampen von 5–15 °C/min dienen. Sie sind keine universellen kommerziellen oder militärischen Standardprofile.
Für das tatsächliche Bauteil, die nackte Platine oder die Baugruppe die anwendbare Methode und den freigegebenen Plan verwenden. Minimum/Maximum der Probe, Rampen, Haltezeiten und Toleranzen definieren; Label wie kommerziell, Automotive oder militärisch wählen allein kein Profil aus. Material-/Bauteilgrenzen nicht so überschreiten, dass irrelevante Mechanismen entstehen – es sei denn, diese Überbeanspruchung ist das erklärte Prüfziel.
Wie viele Temperaturzyklen sind für eine aussagekräftige Bewertung nötig?
Je nach vereinbartem Prüfprogramm können beispielsweise 100–1.000 oder 10.000 Temperaturwechsel vorgesehen sein. Diese Zahlen sind auswählbare Programmbeispiele, keine allgemeingültigen Anforderungen, statistische Suffizienz oder Lebensdauernachweise.
Zuerst das Ziel definieren: Qualifizierung gegen eine vorgegebene Zyklenzahl, Vergleich von Konstruktionen oder eine Test-to-Failure-Studie. Stichprobenumfang, Dauer und Abbruchregeln mit der erforderlichen Konfidenz und dem erwarteten Mechanismus wählen. Es gibt keine universelle 100–1000- oder 10000-Zyklen-Regel für alle PCB-Produkte.
Welche Ausfallmechanismen kann Temperaturwechsel aufdecken?
Je nach Konstruktion und Überwachung kann Temperaturwechsel Lötermüdung, Via- oder Anschlussrisse, Delamination und Grenzflächendegradation aufdecken. Den Mechanismus durch Fehleranalyse bestätigen. Programme können auch PCB-Vibrationsprüfung umfassen; kombinierte Beanspruchungen brauchen eine eigene definierte Sequenz oder ein simultanes Profil, statt alle Einzeltests für austauschbar zu halten.
Wie verhalten sich beschleunigte Bedingungen zum realen Betrieb?
Die gemessene Probenhistorie zum Feld-Temperatur-/Lastkollektiv in Beziehung setzen und bestätigen, dass derselbe Mechanismus dominiert. Ein Ermüdungsmodell benötigt konstruktionsspezifische Parameter und Validierung; Temperaturamplitude oder Zyklusfrequenz allein begründen keine Nutzungsdauer.
Welche Parameter sollten während der Prüfung kontrolliert werden?
Die freigegebenen Temperaturgrenzen, Rampe/Haltezeit, Homogenität der beladenen Kammer, Sensorplatzierung, Vorrichtungszwängungen, Versorgungszustand und Überwachungsschwellen kontrollieren. Kondensation behandeln, wo relevant. Toleranzen der gewählten Methode und Geräteverifikation verwenden, nicht eine pauschale ±2-°C-Angabe.
Kann Temperaturwechsel die Zuverlässigkeit in verschiedenen Klimazonen vorhersagen?
Er kann Nachweise zu ausgewählten thermischen Mechanismen liefern. Feuchte, Kondensation, Korrosion, elektrische Bias und mechanische Lasten können getrennte oder kombinierte Bewertungen erfordern. Ein bestandener reiner Temperaturtest ist keine Klima-übergreifende Zuverlässigkeitsprognose.