
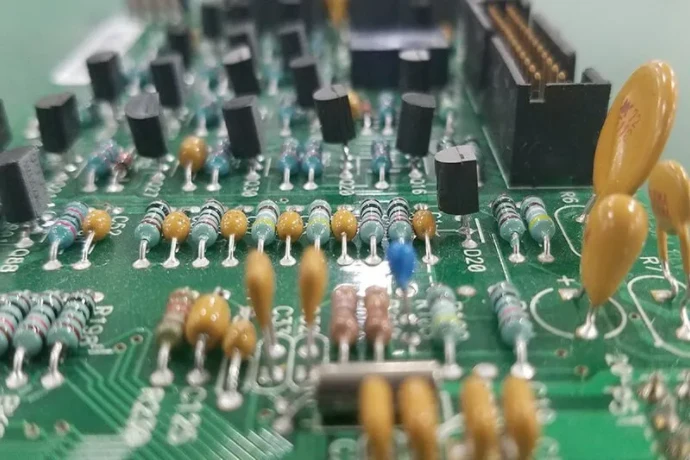
KI-Server, Accelerator-Karten und Switches kombinieren dicht bestückte SMD-Bauteile mit Steckverbindern und anderen Komponenten, die Durchsteckanschlüsse verwenden können. THT-/Durchsteckverlötung gehört zu diesen Verbindungen auf Systemplatinenebene; sie unterscheidet sich von den feinpitched Chip-, HBM- und Substratverbindungen in CoWoS- oder EMIB-Gehäusen. Stromversorgung auf Platineebene, Wärmepfade, Signalintegrität und Bestückung müssen dort aufeinander abgestimmt werden, wo THT und SMT-Bestückung zusammentreffen.
Durchsteck-Leistungssteckverbinder, Bulk-Kondensatoren und mechanisch belastete Schnittstellen können sinnvoll sein, wenn ihre Nennwerte und Befestigungsmerkmale zur Anwendung passen. SMT-Alternativen existieren ebenfalls, darunter Hochstrom-Steckverbinder und Polymerkondensatoren. Wählen Sie ein Gehäuse anhand seiner elektrischen, thermischen und mechanischen Daten, statt anzunehmen, dass ein Durchsteckanschluss stets fester hält oder mehr Strom trägt. Geben Sie für ein HilPCB-Projekt den Platinenaufbau, Bauteilzeichnungen, Lastbedingungen und Abnahmeanforderungen für eine konkrete Fertigungs- und Bestückungsprüfung an.
Einordnung der THT-/Durchsteckverlötung in KI-Systemen
SMT-Bestückung bietet hohe Bestückungsdichte und automatisiertes Reflow-Löten. Durchsteckbauteile bleiben für ausgewählte Anforderungen an Stromversorgung, Mechanik und Schnittstellen sinnvoll; die richtige Wahl hängt vom gesamten Bauteil- und Platinenaufbau ab.
Erstens: mechanische Haltekraft. Anschlussdrähte in metallisierten Bohrungen können Lasten durch die Platine übertragen, doch Lötstellen und Lochwände können unter übermäßigen Einsteck-, Kabel- oder Vibrationslasten dennoch reißen, herausgezogen werden oder delaminieren. Schwere Steckverbinder, Kühlkörper und Kondensatoren benötigen möglicherweise Befestigungselemente oder Stützen, damit ihre Masse und die Steckkräfte nicht allein vom Lot getragen werden. Vergleichen Sie Halte- und Ermüdungsdaten der tatsächlichen THT- und SMT-Alternativen.
Zweitens: Strom und Wärme. Die Stromtragfähigkeit eines Steckverbinders hängt von Übergangswiderstand, Polzahl und Stromaufteilung, Kupferquerschnitt, Steckbedingungen und zulässiger Temperaturerhöhung ab. Der Strom einer Chip-Versorgungsschiene ist nicht die Strombelastbarkeit jedes Platinensteckverbinders. Heavy-Copper-PCB-Lagen können Strom und Wärme verteilen, doch Leiterführung, metallisierte Lochverbindungen und Kühlung müssen einen durchgehenden Pfad bilden. Verbinden Sie einen Anschluss nur mit dem vorgesehenen Netz; ein Zusammenschalten von Versorgung und Masse zur Wärmeverteilung würde einen Fehler erzeugen.
Schließlich die Gehäuseverfügbarkeit. Transformatoren, Bulk-Kondensatoren und kundenspezifische Schnittstellen können mit Durchsteck-, Oberflächenmontage- oder gemischten Anschlüssen angeboten werden. Eine Turnkey-PCBA-Prüfung sollte vor der Freigabe die gewählten Bauteile, Stützen, die Bestückungsreihenfolge und den Testzugang festlegen.
Einfluss von THT auf die Stromverteilungsnetze (PDN) von Systemplatinen
Das Stromverteilungsnetz (Power Distribution Network, PDN) muss jede Versorgungsschiene bei Lastwechseln innerhalb des zulässigen Spannungseinbruchs und der zulässigen Welligkeit halten. THT-Steckverbinder und -Kondensatoren beeinflussen einen Teil dieses Netzes, während Regler-, Gehäuse- und On-Die-Verbindungen eigene Modelle erfordern.
Bulk-Elektrolyt- oder Polymerkondensatoren können Energie im niedrigeren Frequenzbereich liefern, wahlweise in THT- oder SMT-Gehäusen. Anschlussdraht-, Pad- und Ebenenschleifeninduktivität begrenzen ihren Nutzen bei hohen Frequenzen; ein THT-Anschlussdraht senkt die ESL nicht von sich aus. Verwenden Sie Impedanz-, ESR-, Bias- und Temperaturdaten des gewählten Kondensators zusammen mit den Regleranforderungen, und platzieren Sie die Hochfrequenzentkopplung auf kurzen Versorgungs- und Rückstromschleifen nahe der Last. Prüfen Sie Resonanzen über das bestückte PDN, statt Bauteile allein nach Kapazität auszuwählen.
Berechnen Sie für Power-Entry- und Backplane-Steckverbinder die Kontakt- und Lochwandverluste bei der vorgegebenen Stromverteilung und prüfen Sie anschließend die Temperaturerhöhung mit der vorgesehenen Kühlung und benachbarten belasteten Kontakten. Ebenenanschlüsse müssen Strom-/Wärmeverteilung gegen das Lötprozessfenster abwägen. Auf einer HDI-PCB können Pitch- und Routing-Anforderungen an anderer Stelle Microvias rechtfertigen; daraus wird nicht jedes THT-Loch ein HDI-Merkmal. Elektrothermische Analysen und Messungen können Hotspots identifizieren und die Auswahl von Kupfer und Steckverbindern leiten.
Eine metallisierte Durchkontaktierung ist eine Platinenverbindung; eine THT-Lötstelle enthält zusätzlich einen Bauteilanschlussdraht und Lot. Beide tragen Widerstand und Parasitärparameter bei. Bohrungsdurchmesser, Endkupfer, Platinendicke, Restringe und verbundene Lagen müssen zu Strom, Temperaturwechseln und Bestückungsanforderungen passen.
Wesentliche Unterschiede zwischen THT und SMT in KI-Hardware
| Merkmal | THT-/Durchsteckverlötung | SMT-Bestückung |
|---|---|---|
| Mechanische Festigkeit | Anschlussdrähte greifen in metallisierte Bohrungen; die Haltekraft hängt von Lötstelle, Lochwand, Platine und Montagestützen ab | Gehäusepads, Anker und Stützen bestimmen die Haltekraft; spezifizierte Lasten vergleichen |
| Stromtragfähigkeit | Kontakt-/Anschlussgeometrie, Beschichtung und Temperaturanstieg bestimmen die Strombelastbarkeit | Hochstromgehäuse existieren; Pad, Kupfer und Kühlung müssen zum Nennwert passen |
| Thermische Leistung | Anschlussdrähte und verbundenes Kupfer können Wärme leiten; den vollständigen Pfad zur Umgebung prüfen | Exposed Pads, Thermal Vias und Kühlkörper können leistungsfähige Kühlwege bilden |
| Bestückungsdichte | Bohrungen, Anschlussdrähte und Werkzeugzugang beanspruchen Routing- und Bestückungsraum | Kleine Gehäuse ermöglichen dichte Platzierung; das Routing kann dennoch Vias erfordern |
| Typische Bauteile | Steckverbinder, Bulk-Kondensatoren, Transformatoren, Leistungshalbleiter | ICs, Widerstände/Kondensatoren, kleine Passive, BGA/LGA |
| Automatisierungsgrad | Einsetzen plus Wellen-, Selektiv- oder Handlöten; der Automatisierungsgrad ist prozessabhängig | Bestückung und Reflow können automatisiert werden; Bauteile müssen zum qualifizierten Prozess passen |
Thermische Herausforderungen von THT-Bauteilen beherrschen: vom PCB-Design bis zur Systemkühlung
Hochstrom-Steckverbinder, Induktivitäten und andere Leistungsbauteile können Wärme abgeben und den Luftstrom behindern. Beginnen Sie die Thermikplanung mit ihren tatsächlichen Verlusten und Temperaturgrenzen, einschließlich benachbarter Wärmequellen.
Nutzen Sie Kupfer auf dem richtigen elektrischen Netz zur Wärmeverteilung und, wo geeignet, Thermal Vias, um es mit weiterem Kupfer zu verbinden. Beachten Sie Isolations- und Kriechstreckenanforderungen zwischen Netzen. Innenlagen verteilen Wärme durch die Platine; ein Kühlkörper, eine Gehäuseschnittstelle oder ein Luftstrom muss diese Wärme anschließend an die Umgebung abführen. Prüfen Sie den gesamten Wärmewiderstandspfad, statt Innenlagen als freiliegende Kühlrippen zu behandeln.
Hohe Kondensatoren und Steckverbinder können stromabwärts von Lüftern, CPU-/GPU-Kühlkörpern und Speicher Luftstromschatten erzeugen. Überprüfen Sie ihre Platzierung und Ausrichtung gemeinsam mit dem Kühlkonzept; Luftstrommessungen oder CFD können helfen, Rückströmungen und Hotspots zu erkennen.
Bei Vibrations- oder Feuchtigkeitsexposition können Stützen, Beschichtung oder Verguss/Kapselung geeignet sein. Eine wärmeleitende Vergussmasse hilft nur, wenn sie die Wärmequelle mit einer wirksamen Senke verbindet. Ihr Elastizitätsmodul, ihre Ausdehnung, der Aushärteschrumpf, die dielektrischen Eigenschaften und die Zusatzmasse können Lötstellen ebenfalls belasten oder das Signalverhalten verändern. Qualifizieren Sie das gewählte Material und die Geometrie einschließlich des Zugangs für Nacharbeit.
Hochgeschwindigkeits-Signalintegrität: Parasitärparameter von THT-Vias und Optimierungsstrategien
Durchsteck-Signalsteckverbinder und metallisierte Übergänge führen Kapazität und Induktivität ein, die Reflexionen, Übersprechen und Modenkonversion verursachen können. Modellieren Sie Steckverbinder, Anschlussdraht, Pads, Bohrungen und Referenzübergänge als Teil des Gesamtkanals.
Ein ungenutzter Abschnitt der metallisierten Lochwand kann als Übertragungsleitungs-Stub wirken. Seine Resonanz hängt von der elektrischen Länge und dem dielektrischen Umfeld ab; lange Stubs können Verlustkerben innerhalb der Kanalbandbreite legen. Bei einem Bauteil-Pin muss der leitfähige Anschlussdraht ebenfalls einbezogen werden. Prüfen Sie Einfüge-/Rückflussdämpfung und das Kanalbudget der Schnittstelle, statt jede THT-Verbindung pauschal für PCIe 5.0/6.0 ungeeignet zu erklären.
Backdrilling kann einen ungenutzten metallisierten Stub aus einem geeigneten Signal-Via entfernen. Dabei müssen die verbundene Lage, erforderliche Restringe und strukturelle Abstände erhalten bleiben. Entfernen Sie nicht die Lochwand, die zum Verlöten oder Halten eines Durchsteckbauteils nötig ist, und gehen Sie nicht davon aus, dass das Ausbohren von Kupfer einen Bauteilanschluss-Stub beseitigt. Möglicherweise sind eine andere Steckverbinderwahl, Lagenzuordnung oder Anschlusstechnik erforderlich. Legen Sie Rest-Stub und Passungs-/Tiefentoleranzen mit dem Leiterplattenhersteller fest.
Neben dem Backdrilling ist die Optimierung des Via-Designs selbst entscheidend, darunter:
- Anti-Pad optimieren: Passen Sie den Ebenenabstand an, um die Kapazität abzustimmen, ohne Rückstrompfade, Routing-Raum und Isolation zu opfern. Verwenden Sie das Impedanzziel der tatsächlichen Schnittstelle statt einer Universalgeometrie.
- Rückstromübergang bereitstellen: Platzieren Sie Masse-Stitching-Vias nahe einem Signalübergang, wenn beide Referenzebenen zur selben Massedomäne gehören. Überbrücken Sie keine Isolationsdomänen; ein Wechsel zu einer anderen Referenz erfordert ein geeignetes Rückstrompfad-Design.
- Launch kontrollieren: Halten Sie die differentielle Geometrie symmetrisch und überprüfen Sie Pads, Verjüngungen und benachbartes Kupfer. Ein 45°-Knick allein kann eine große Steckverbinder- oder Via-Diskontinuität nicht korrigieren.
Verwenden Sie ein 3D-EM-Modell, wenn der Übergang dies rechtfertigt, und vergleichen Sie anschließend den bestückten Kanal mit simulierten oder gemessenen S-Parametern. TIs High-Speed-Layout-Leitfaden, Abschnitte 3.5–3.8, veranschaulicht Pin-Stubs, Via-Stubs und Anti-Pads; seine Beispielmaße gelten für diese Anleitung, nicht für jede KI-Schnittstelle.
Angaben zur Durchsteckfertigung für die Angebotserstellung
| Fertigungsparameter | Designvorgabe | Fertigungs- und Bestückungsprüfung |
|---|---|---|
| Maximale PCB-Lagenzahl | Erforderliche Lagenzahl und verbundene Ebenen | Routing, Registerhaltigkeit und Wärmekapazität |
| Maximale Platinendicke | Enddicke und Toleranz | Anschlussüberstand, Werkzeuge und Lötwärmebedarf |
| Minimaler mechanischer Bohrdurchmesser | Endbohrung und gewählte Anschlussmaße | Aufmaß Bohrung zu Endmaß und Restring |
| Maximales Aspektverhältnis (Aspect Ratio) | Platinendicke geteilt durch den vorgegebenen Bohrungsdurchmesser | Metallisierungsabdeckung und vereinbarter Zuverlässigkeitsnachweis |
| Lagegenauigkeit der Bohrungen | Anforderungen an Bohrung-zu-Pad- und Steckverbinder-Ausrichtung | Registerhaltigkeit des Herstellers und Bauteilpassung |
| Genauigkeit der Backdrill-Tiefenkontrolle | Angestrebter Rest-Stub des Signal-Vias | Tiefen-/Registertoleranzen; verbundene Lagen schützen |
| Unterstützte Kupferdicke | Endkupfer je Lage und Anforderungen an metallisierte Löcher | Ätzen, Stromaufteilung und Lötprozessfenster |
Selektivwellenlöten: Präzisionslöten für KI-Platinen in Mischbestückung
Platinen in Mischbestückung können reflowgelötete BGA-/QFN-Gehäuse mit Durchsteckverbindern und -kondensatoren kombinieren. Das nachfolgende Löten muss Bauteile auf der Unterseite, Wärmekapazität und die Lötwärmegrenzen der Bauteile berücksichtigen. Wellenlöten kann eine geeignete Ausrichtung sowie Träger oder Abdeckungen erfordern; es ist nicht automatisch mit jeder bestückten Platine unverträglich.
Selektivwellenlöten führt nach dem Flussmittelauftrag und der Vorwärmung eine kleine Welle oder Düse zu ausgewählten Lötstellen. Benachbarte Bauteile erfahren dennoch Vorwärmung und Wärmeleitung. Stellen Sie Löttemperatur, Kontaktzeit, Düsenposition und Vorwärmung anhand gemessener Baugruppentemperaturen sowie der Flussmittel- und Bauteilanforderungen ein. Ersas Prozessübersicht beschreibt diese getrennten Schritte.
In der KI-Hardwarefertigung sind die Vorteile klar:
- Wärmeexposition begrenzen: Lokaler Lotkontakt kann den Wärmeeintrag reduzieren; verifizieren Sie dennoch die Temperaturen an empfindlichen Nachbarbauteilen und großen thermischen Lasten.
- Lötstellenbildung kontrollieren: Qualifizieren Sie Flussmitteldosierung, Benetzung, Füllung und Ablösung von der Düse; Automatisierung beseitigt weder Lötbrücken noch unzureichende Füllung.
- Werkzeugzugang sicherstellen: Reservieren Sie Freiräume für Düse, Vorrichtung und Anschlussüberstand zu benachbarten SMT-Bauteilen, einschließlich Abschattungs- und Kollisionsrisiken.
- Wiederholbarkeit wahren: Überwachen Sie das freigegebene Programm, den Flussmittelzustand, Düsenverschleiß und das Lötbad; kontrollieren Sie Änderungen zwischen Chargen.
Dokumentieren Sie das qualifizierte Profil, die Kriterien für Lotfüllung und Benetzung, die Stichprobenprüfung und die Behandlung von Fehlern im Bestückungsplan. Anlagenverfügbarkeit und Prüfabdeckung sind standortspezifisch.
Vom Design bis zur Lieferung: Wie Turnkey-PCBA die THT-Integration vereinfacht
Ein Turnkey PCBA-Anbieter wie HILPCB integriert den gesamten Flow. Kunden liefern Gerber, BOM und Testanforderungen und erhalten funktionsfähige PCBA. Bei THT/through-hole soldering ergeben sich klare Vorteile:
Für KI-Hardwareunternehmen ist die Steuerung einer komplexen Lieferkette eine große Herausforderung. Sie müssen separate PCB-Fertiger, Bauteillieferanten, SMT-Dienstleister und THT-Bestücker einbinden und die Abläufe koordinieren – jede Verzögerung oder Qualitätsabweichung kann das gesamte Projekt gefährden. Turnkey-PCBA bündelt dies in einer einzigen Schnittstelle.
Eine Turnkey-PCBA-Vereinbarung kann Platinenfertigung, Bauteilbeschaffung, Bestückung und Prüfung über eine kommerzielle Schnittstelle koordinieren. Der vereinbarte Umfang sollte Lieferstandorte, Design-Releases, Abnahmekriterien und Prüfumfang benennen; Gerber- und BOM-Dateien allein definieren kein vollständig geprüftes Produkt.
- Vorgelagerte Designoptimierung (DFM/DFA): Ingenieure prüfen nicht nur die PCB-Fertigbarkeit (DFM), sondern auch die Bestückbarkeit (DFA). Sie konzentrieren sich auf THT-Platzierung, Anschlussflächendesign, Bohrungsabstände und Sicherheitsabstände zu SMT-Bauteilen – und verhindern so Folgeprobleme.
- Prozessübergabe: Legen Sie Fertigungs- und Bestückungsstandorte, deren freigegebene Daten und Zuständigkeiten fest. Prüfen Sie Oberflächenfinish, Lagerung, Sauberkeit und Lötprozessverträglichkeit über diese Schnittstellen hinweg.
- Definierte Qualitätskontrolle: Unterscheiden Sie elektrische Blankoboard-Prüfung, Bestückungsinspektion, Flying-Probe-Test, ICT und Funktionstest. Dokumentieren Sie zugängliche Netze, Bauteilgrenzen, Firmware, Prüfadapter und ungetestete Funktionen; diese Verfahren haben unterschiedliche Abdeckung.
- Vereinfachtes Lieferkettenmanagement: Ein Lieferant bedeutet weniger Kommunikationsaufwand und geringere logistische Komplexität, spart Zeit und erlaubt F&E-Teams, sich auf Kernarchitektur und Algorithmen zu konzentrieren.
Geben Sie bei Anfragen an HilPCB die benötigten Leistungen für Fertigung, Beschaffung, SMT-Bestückung, THT-Bestückung und Prüfung an. Prüfen Sie die Erstmusterergebnisse und Abdeckungslücken, bevor Sie die Serienproduktion freigeben.
🏢 HILPCB – durchgängiger Turnkey-PCBA-Workflow
Prüfen Sie diese fünf Arbeitspakete bei der Definition des Fertigungs- und Freigabeplans.
Tiefe Prüfung der Designdaten zur Verbesserung der Fertigbarkeit und Risikominderung vor dem Bau.
Freigegebene Quellen, Ersatzteile bei Knappheit, Prüfung und Chargenrückverfolgbarkeit vereinbaren.
Lagenaufbau, Kupfer, Material, Ebenheit und Anforderungen an die Elektroprüfung festlegen.
Einsetz-, Stütz-, Reflow- und Durchstecklötreihenfolge mit gemessenen Profilen freigeben.
Inspektions- und elektrische/funktionale Abdeckung, Stichproben und Fehlerbehandlung vereinbaren.
Langzeitzuverlässigkeit sichern: Prüfung und Schutz von THT-Lötstellen
Die Qualität von THT-Lötstellen beeinflusst unmittelbar die Langzeitstabilität des gesamten KI-Systems. Ein scheinbar kleiner Lötfehler kann sich unter hohem Strom oder Vibration rasch verschlechtern und zu intermittierenden Fehlern oder katastrophalem Ausfall führen. Daher sind rigorose Prüfung und wirksamer Schutz der THT-Lötstellen wesentliche Fertigungsschritte.
Prüfung und Inspektion sind die erste Verteidigungslinie:
- Sicht- und Röntgenprüfung: Bewerten Sie Lotfüllung, Benetzung, Brücken und Hohlräume anhand der vereinbarten IPC-A-610-Revision und Produktklasse; das häufig zitierte Kriterium von 75 % vertikaler Füllung hat dokumentierte Ausnahmen und kann designspezifische Anforderungen nicht ersetzen.
- Grenzen der Röntgenprüfung: Geeignete 2D-/3D-Bildgebung kann je nach Geometrie und Auflösung Füllung und Hohlräume in verdeckten Lötstellen zeigen. Sie belegt nicht jede Benetzungsgrenzfläche, jeden elektrischen Kontakt oder die langfristige Ermüdungslebensdauer; setzen Sie bei Bedarf ergänzende Inspektionen und Prüfungen ein.
- Elektrische Prüfung: Flying-Probe-Test und ICT können spezifizierte Unterbrechungen, Kurzschlüsse und Bauteilfehler erkennen, sofern Zugänglichkeit und Schaltung es erlauben. FCT durchläuft definierte Betriebszustände. Hochstromkontakte benötigen möglicherweise zusätzlich Widerstands- und Temperaturanstiegsmessungen; dokumentieren Sie die tatsächlichen Grenzen und die Abdeckung.
Nach bestandener Prüfung kann je nach Einsatzumgebung zusätzlicher Schutz nötig sein:
- Conformal Coating: Eine verträgliche Beschichtung kann die Exposition überzogener Oberflächen gegenüber Feuchte und Verunreinigung verringern. Reinigung, Abdeckung, Steckverbindermaskierung und Gehäusekonstruktion sind entscheidend; die Beschichtung allein begründet keine IP-Schutzart.
- Verguss/Kapselung: Eine qualifizierte Vergussmasse kann Bauteile abstützen oder den Zugang von Verunreinigungen begrenzen. Prüfen Sie Ausdehnungs- und Modulspannungen, Aushärtung, Wärmeabfuhr, Signalbelastung und Wartbarkeit; mehr Material ist nicht immer besserer Schutz.
Inspektion stellt die Fehler und Zustände fest, die sie erkennen kann. Temperaturwechsel-, Vibrations- oder andere Qualifikationsprüfungen behandeln spezifizierte Beanspruchungen an definierten Prüfmustern; das Bestehen der Inspektion allein sagt nicht die Betriebslebensdauer jeder Lötstelle voraus.
Zukunftsgerichtetes THT: Weiterentwicklung für KI-Hardware der nächsten Generation
Mit weiter steigender Leistung und Datenrate von KI-Silizium wachsen auch die Anforderungen an Verbindungen auf Systemebene. Die THT-Technologie steht nicht still; sie entwickelt sich durch Innovationen bei Materialien, Prozessen und Bauformen weiter, um die Anforderungen der nächsten KI-Generation zu erfüllen.
Press-Fit ist eine separate lötfreie Anschlusstechnik. Nachgiebige Pins verformen sich elastisch gegen ein spezifiziertes metallisiertes Lochsystem und halten die Kontaktkraft aufrecht, wie TE Connectivity beschreibt. Dies ist keine metallurgische Kaltschweißung. Pin-Geometrie, Endbohrung und Beschichtung, Einpresswerkzeug und Platinenunterstützung müssen gemeinsam qualifiziert werden. Das servicebedingte Stecken einer Steckverbinderschnittstelle unterscheidet sich vom wiederholten Entfernen ihrer platinenmontierten Press-Fit-Pins.
Wählen Sie Lotlegierung und Laminat nach ihren Prozess- und Betriebsanforderungen. Ein höheres Tg allein begründet weder Wärmeleitfähigkeit noch maximale Betriebstemperatur oder Ermüdungslebensdauer der Lötstelle. Platinenausdehnung, Lochwandaufbau, Lötstellengeometrie und der tatsächliche Temperaturzyklus tragen alle zu Spannungen bei.
Zudem entwickeln sich die Bauformen von THT-Bauteilen weiter: Mehr Hybridsteckverbinder integrieren Leistung und Signal zugleich, und für schnelle Differenzialpaare optimierte THT-Steckverbinder werden mit sorgfältig gestalteten Innenstrukturen für bessere Impedanzkontrolle konstruiert.
Optische Engines und Faserschnittstellen können gelötete elektrische Verbindungen, Sockel, mechanische Halterungen oder andere Konstruktionen verwenden. Ihre Ausrichtungs- und Halteanforderungen machen THT nicht zur Standardmethode der optischen Integration.
Durchsteck-, Press-Fit- und Oberflächenmontageoptionen sollten auf der Ebene des gewählten Bauteils, der Platine und des Systems verglichen werden – mit expliziten Anforderungen an Leistung, Kanal und Mechanik.
Fazit: THT-Löten als Schlüsselprozess für robuste KI-Systeme
Durchsteckverlötung bleibt für ausgewählte Steckverbinder und Bauteile auf KI-Systemplatinen sinnvoll. Zuverlässige Umsetzung beruht auf spezifizierten Bauteilen, abgefangenen mechanischen Lasten, ausreichenden Strom- und Wärmepfaden sowie qualifizierten Lötstellen neben dichter SMT-Schaltung.
Betrachten Sie PDN-Impedanz, vollständige Signalübergänge, Kühlung und Lötzugänglichkeit gemeinsam. Eine Anfrage zu Durchsteckbestückung sollte Bauteilzeichnungen, Platinendaten, Stützen, Betriebslasten sowie den geforderten Inspektions- und Prüfplan enthalten. Klären Sie Abdeckungslücken und Erstmusterfeststellungen vor der Serienfertigung.
Kontaktieren Sie HILPCB mit Ihren Anforderungen an Fertigung und Bestückung von KI-Systemplatinen für eine abgesteckte Prüfung.