
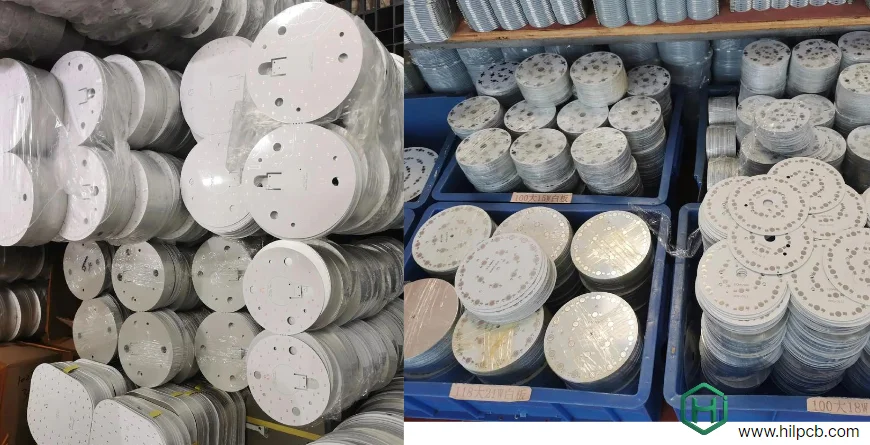
Passer du prototype à la grande série constitue une étape critique pour un PCB aluminium. Il ne suffit pas d’augmenter la cadence : il faut conserver les performances thermiques et électriques validées, stabiliser chaque procédé et maîtriser simultanément coût, délai, qualité et flexibilité.
Chez HILPCB, l’organisation de production couvre les petites séries comme la fabrication de masse, avec une capacité annoncée supérieure à 100 000 cartes par mois. L’automatisation, les systèmes qualité et la gestion intégrée des approvisionnements permettent d’accompagner la montée en volume sans modifier de manière incontrôlée les caractéristiques validées au prototypage.
Quels volumes prévoir pour la production d’un PCB aluminium ?
Chaque plage de volume demande une stratégie différente en matière d’outillage, de contrôle des procédés et d’investissement.
- Petite série (50 à 500 unités) : adaptée aux lots pilotes et aux applications spécialisées. Des lignes partagées et un outillage flexible réduisent les coûts de lancement et accélèrent la livraison, notamment pour les PCB simple et double face.
- Série moyenne (500 à 5 000 unités) : convient au démarrage commercial. La standardisation des outillages et la stabilité des fournisseurs renforcent la répétabilité, par exemple pour l’éclairage industriel et les systèmes automobiles.
- Grande série (5 000 à 50 000 unités) : des lignes dédiées aux PCB à âme métallique, l’AOI automatisée et une logistique synchronisée peuvent porter le rendement au-delà de 98 %.
- Production de masse (plus de 50 000 unités) : le flux devient entièrement automatisé, de l’entrée matière jusqu’aux essais et à l’emballage. Les systèmes MES et SPC contribuent à maintenir la régularité des produits destinés aux LED, aux télécommunications et à l’électronique grand public.
2. Industrialiser la montée en volume des PCB aluminium
Augmenter le volume de production ne revient pas simplement à ajouter des machines. L’objectif est de construire un système prévisible qui relie planification, maîtrise des procédés, automatisation et sécurité d’approvisionnement.
Le cadre d’industrialisation de HILPCB accompagne le passage du prototype à la production de masse :
- Planification intelligente des capacités – Les prévisions servent à réserver des créneaux aux programmes récurrents et à limiter les goulets d’étranglement lors des pics de demande.
- Répétabilité des procédés – L’optimisation de la mise en panneau, des profils de brasage et des essais en ligne maintient le rendement à chaque niveau de volume.
- Automatisation adaptée au volume – L’outillage partagé convient aux petites séries ; l’AOI robotisée et la manutention automatisée deviennent pertinentes sur les lignes à forte cadence.
- Stabilité de la chaîne d’approvisionnement – Les achats sur prévisions et la double qualification des fournisseurs sécurisent les substrats aluminium et les composants nécessaires à l’assemblage clé en main.
- Intégration du système qualité – HILPCB indique travailler selon ISO 9001, IATF 16949 et UL, avec traçabilité SPC et visibilité des données MES pour chaque lot.
Cette coordination permet à l’OEM de vérifier que le lot pilote et la série stabilisée restent soumis aux mêmes critères de qualité, de délai et de fiabilité.
3. Réduire le coût unitaire d’un PCB aluminium en grande série
La rentabilité d’une production en volume dépend de la maîtrise des matières, des procédés et du rendement, pas uniquement de la remise sur quantité.
- Optimisation des matières : des achats plus importants peuvent réduire jusqu’à 30 % le coût des substrats, des diélectriques et des composants.
- Rendement matière des panneaux : une imbrication optimisée améliore l’utilisation du panneau et diminue les chutes de 15 à 20 %.
- Amortissement de l’outillage : les gabarits et montages d’essai spécifiques deviennent rapidement rentables lorsque leur coût est réparti sur plusieurs milliers de pièces.
- Amélioration du rendement : faire progresser le rendement au premier passage de 95 % à 99 % réduit fortement les retouches et les rebuts.
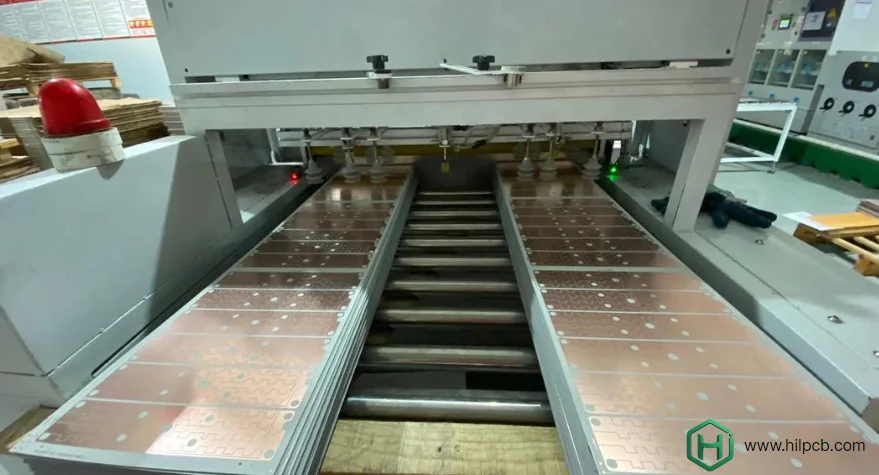
- Retour sur l’automatisation : le remplacement de l’inspection manuelle par l’AOI et le test par sondes mobiles peut multiplier la cadence par 3 à 5 tout en réduisant le coût de main-d’œuvre.
Ces leviers se cumulent et peuvent abaisser le coût unitaire de 25 à 45 % entre une petite série et une grande série arrivée à maturité.
4. Maintenir une qualité constante à toutes les cadences
Une hausse de cadence ne doit pas entraîner de dérive. Produire plusieurs dizaines de milliers de cartes conformes exige une surveillance continue et des règles de réaction clairement définies.
Maîtrise des procédés et SPC La collecte en temps réel suit les paramètres critiques, notamment l’épaisseur de cuivre, la pression de laminage et la résistance thermique. Le franchissement d’une limite de contrôle déclenche une action corrective avant que l’écart n’affecte la série.
Inspection et essais automatisés L’AOI, la radiographie X, le test par sondes mobiles et l’imagerie thermique contrôlent l’intégrité de fabrication. La traçabilité associe à chaque unité les matières, l’opérateur et les résultats d’essai, ce qui accélère l’analyse de cause racine en cas de défaut.
Assurance qualité des fournisseurs La qualification des fournisseurs, le contrôle à réception et le suivi de leurs performances stabilisent les matières en amont. La régularité du diélectrique est particulièrement importante pour les PCB à haute conductivité thermique, car une faible variation peut modifier le transfert de chaleur.
5. Capacité, délais et chaîne d’approvisionnement en production série
Une montée en volume réussie doit concilier capacité disponible et réactivité face aux variations de la demande.
- Allocation dynamique de la capacité : lignes dédiées pour les références à fort volume et cellules flexibles pour les commandes plus petites.
- Maîtrise des délais : un approvisionnement fondé sur les prévisions peut raccourcir jusqu’à 40 % les cycles d’achat de l’aluminium et du cuivre.
- Gestion des variations de demande : des stocks tampons et des ressources temporaires absorbent les pointes saisonnières.
- Visibilité de la chaîne d’approvisionnement : des tableaux de bord connectés à l’ERP suivent en temps réel les encours, les indicateurs qualité et le taux de livraison à l’heure (OTD).
- Logistique synchronisée : l’approvisionnement en juste-à-temps réduit le coût de stockage tout en préservant la continuité de production.
Lorsqu’un site assure aussi l’assemblage box-build, une planification unique aligne la fabrication du PCB, l’assemblage, les essais et l’emballage.
6. Faire évoluer l’assemblage et les tests avec le volume
Entre le prototype et la production de masse, les procédés d’assemblage et de test doivent évoluer sans perdre en précision. Chez HILPCB, les lignes automatisées associent placement rapide, profils de refusion maîtrisés et inspection en ligne afin d’obtenir une qualité répétable quel que soit le volume. Les lignes SMT prennent en charge des composants jusqu’au format 01005, tandis que des courbes de refusion adaptées visent des joints homogènes sur substrats aluminium ou hybrides.
L’infrastructure d’essai accompagne chaque étape de validation. Les cartes peuvent passer par le test in situ, le test fonctionnel et la vérification des performances thermiques au moyen de montages dédiés et de systèmes automatiques. Les tableaux de bord suivent le rendement en temps réel, signalent les anomalies et vérifient la conformité aux spécifications avant expédition.
Les données de fabrication sont enregistrées dans le MES puis centralisées pour l’analyse. Les ingénieurs peuvent ainsi repérer les dérives récurrentes, fiabiliser le procédé et mettre en œuvre des améliorations continues. Cet écosystème vise à garantir, sur chaque PCB assemblé, la précision électrique, l’intégrité mécanique et la fiabilité attendue pour la mise sur le marché.
7. Produire plusieurs technologies de PCB dans un même programme
Les PCB aluminium dominent de nombreuses applications thermiques, mais un produit complet associe souvent plusieurs technologies de cartes. Le système de production doit donc pouvoir industrialiser :
- PCB FR4 pour les circuits de commande et de signal
- PCB HDI pour les interconnexions compactes à haute densité
- PCB céramique pour les environnements thermiques extrêmes
- PCB rigide-flex pour les assemblages compacts ou soumis à des mouvements
Un pilotage de fabrication commun permet d’appliquer des exigences cohérentes de qualité et de performance à ces différentes technologies dans un même programme industriel.
Sécuriser le passage du prototype à la série d’un PCB aluminium
Industrialiser un PCB aluminium de la petite série à la production de masse demande une discipline constante. Chaque étape, du lot pilote à la ligne automatisée, doit coordonner procédés, équipes, outillages et fournisseurs afin de préserver les performances approuvées au départ.
HILPCB propose une production évolutive associant ingénierie thermique, automatisation et gestion qualité. Pour une demande de quelques centaines à plusieurs centaines de milliers de pièces, transmettez les fichiers Gerber, le stack-up, les exigences thermiques, les volumes par lot, le calendrier de montée en cadence et le plan de test : ces données permettent d’établir une offre réaliste et de sécuriser l’industrialisation.