
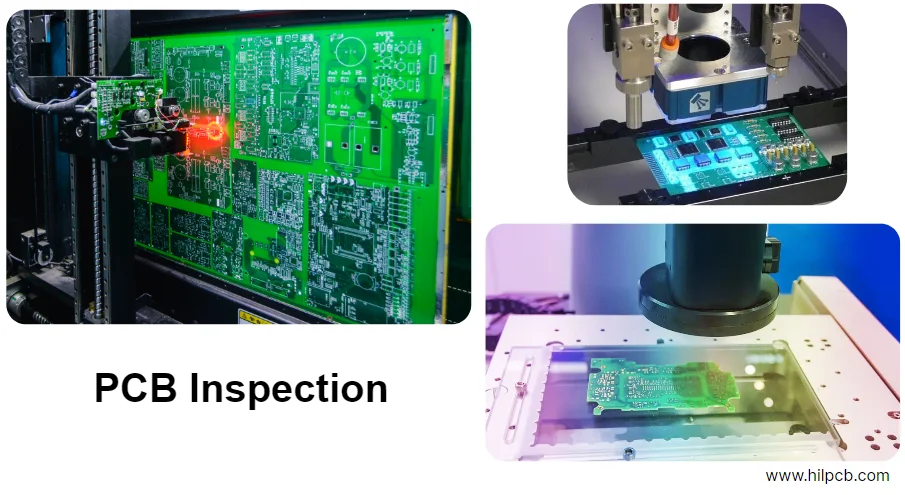
Executive summary : objectifs qualité et indicateurs business
Sur le marché actuel des produits électroniques high-speed et high-reliability, la qualité de fabrication et d’assemblage des PCB est le socle du succès. La moindre dérive de procédé peut provoquer des pannes en conditions réelles, avec des pertes économiques importantes et un impact durable sur la réputation. La philosophie d’operational excellence de HILPCB vise à intégrer la qualité à chaque étape du design grâce au pilotage data-driven, à des quality tools avancés et à une collaboration DFX (Design for Excellence) étroite — au lieu de s’en remettre uniquement au test final.
Ce livre blanc présente de manière structurée le système de quality management end-to-end de HILPCB. Nous couvrons les points critiques, de la fabrication du bare board à l’assemblage SMT, puis aux tests complets et à la traceability. L’axe principal est aoI spi best practices : comment nous utilisons 3D SPI (solder paste inspection) et 3D AOI (automated optical inspection), combinés à SPC et à l’analyse CPK, pour atteindre FPY > 99.5% et CPK > 1.67 sur les procédés clés.
Avec des données, des cas de mass production et une checklist DFM/DFT/DFR de plus de 35 points, nous montrons comment HILPCB transforme un pcb manufacturing whitepaper complexe en une pratique industrielle prédictible, contrôlable et traçable — et comment construire une yield improvement roadmap robuste pour gagner en fiabilité et en compétitivité.
Données de capability pour le PCB bare board
Le PCB nu est le support de tous les composants ; sa précision de fabrication détermine directement la performance électrique et la fiabilité du produit final. Grâce à une capability de procédé de premier plan, un contrôle strict des paramètres et des upgrades continus, HILPCB garantit que chaque PCB respecte les spécifications les plus exigeantes. Le tableau ci-dessous résume nos indicateurs clés et des exemples de mass production.
| Process Step | Core Capability | Key Metric | Mass Production Case |
|---|---|---|---|
| Routage des couches internes | Line width/spacing minimum | 2.5/2.5 mil (0.0635mm) | Modules 5G, cartes mères serveurs high-speed |
| Lamination | Max layers / types de matériaux | 32 layers / Rogers, Megtron 6, FR4 High-Tg 180 | Unités de contrôle aerospace, switches data center |
| Perçage mécanique | Diamètre min / aspect ratio | 0.15mm / 16:1 | Cartes HDI, équipements de medical imaging |
| Perçage laser | Diamètre microvia min | 0.075mm (75μm) | Mainboards smartphone, wearables |
| Plating | Cu dans le via / uniformité | Avg > 25μm / > 90% | Automotive ECU, alimentations industrielles |
| Solder mask | Précision des solder mask dams | ≥ 3 mil (0.076mm) | Substrats BGA/CSP, consumer electronics |
| Surface finish | Type / contrôle d’épaisseur | ENIG, ENEPIG, OSP, HASL / Au: 1-3μ" | Cartes AI accelerator, capteurs IoT |
Force industrielle : contrôle full-stack des matériaux au produit fini
La capacité de HILPCB ne se limite pas à des paramètres extrêmes : elle repose sur une compréhension et un contrôle profonds de l’ensemble des pcb fabrication process steps. Nous fournissons des surface finish selection tips et un stackup documentation guide professionnels afin d’éliminer les risques dès le design et d’optimiser le compromis coût/performance.
Quality tools : du contrôle statistique au digital dashboard
La détection passive des défauts ne suffit plus. Le quality system de HILPCB s’appuie sur des outils proactifs de prévention et de continuous improvement afin de garantir un procédé stable et prédictible.
SPC (Statistical Process Control) Nous appliquons un monitoring SPC sur des paramètres critiques comme l’épaisseur Cu en plating, la largeur d’etching et l’impedance. Avec des cartes X-bar & R, nous suivons les variations en temps réel ; en cas de tendance vers les limites, le système alerte automatiquement et les engineers interviennent avant qu’un lot non conforme ne se forme.
CPK (Process Capability Index) CPK mesure la capacité d’un procédé à tenir la tolérance. Nous visons CPK ≥ 1.67 (niveau 6 Sigma) sur tous les procédés critiques : la variabilité naturelle reste bien à l’intérieur de la fenêtre de spécification, garantissant cohérence et yield. Par exemple, notre précision de positionnement au perçage maintient un CPK > 1.7, base pour le placement BGA haute densité.
MSA (Measurement System Analysis) Les décisions doivent s’appuyer sur des données fiables. Nous réalisons régulièrement des analyses Gage R&R sur AOI, SPI, flying probe, testeurs d’impedance, etc., en maintenant l’erreur de mesure < 10% de la tolérance totale, afin de préserver la validité des analyses
cpk spc.8D (Eight Disciplines Problem Solving) Lorsqu’une anomalie survient, nous lançons un processus 8D structuré : équipe cross-fonctionnelle, définition du problème, containment, root cause analysis (Ishikawa, 5-Why), actions correctives permanentes, validation et déploiement, pour éviter toute récidive.
Digital dashboard Nous mettons à disposition un portail en ligne sécurisé affichant en temps réel l’avancement de production, le yield en ligne, les courbes SPC et les données FPY. Cette transparence donne au client une visibilité “comme sur site”.
Quality tools : du contrôle statistique au digital dashboard
L’assemblage SMT concentre le plus de défauts en fabrication PCBA ; plus de 60% proviennent de l’impression de solder paste. Construire un closed loop d’inspection centré sur SPI et AOI est donc essentiel. Les aoI spi best practices de HILPCB sont une méthodologie complète, pas seulement des équipements.
Best practices 3D SPI (Solder Paste Inspection)
- Inspection 100% : inspection 3D à 100% de la solder paste sur chaque pad (volume, aire, hauteur, offset XY, forme). Plus fiable que la 2D, elle détecte les défauts dus au stencil clogging, à une pression squeegee irrégulière, etc.
- Closed-loop feedback : SPI communique en temps réel avec l’imprimante. En cas d’offset systémique (par ex. shift XY global), l’équipement envoie des corrections automatiquement afin de restaurer la précision d’impression et supprimer les défauts à la source.
- Tolérances scientifiques : pas de seuil “unique”. Selon le type de composant (01005 vs 0.8mm BGA) et la taille de pad, nous utilisons données historiques et standards IPC pour définir des tolérances différenciées, réduisant fortement les False Calls.
Best practices 3D AOI (Automated Optical Inspection)
- Stratégie multi-étapes : 3D AOI après reflow est standard. Pour des projets high-density/high-reliability, nous ajoutons un AOI avant reflow afin de détecter misplacement, polarité, missing parts, etc., avant une étape coûteuse et difficile à retoucher.
- Reconnaissance de défauts par AI : les AOI classiques dépendent de paramètres manuels et génèrent de nombreux faux rejets. La 3D AOI de nouvelle génération chez HILPCB intègre AI deep learning : apprentissage sur de grands volumes d’images de défauts pour reconnaître plus précisément cold joints, tombstoning, lead lift, etc., et filtrer les pseudo-défauts (reflets, silkscreen).
- Bibliothèque de programmes centralisée : programmes et standards de contrôle sont stockés sur un serveur central. À l’import d’un projet, la bibliothèque standard est chargée automatiquement, assurant la cohérence entre lignes et équipes et évitant les variations dues au programming.
AXI (Automated X-ray Inspection) en complément
Pour BGA, QFN, LGA, les joints sont invisibles : AOI ne suffit pas. AXI est alors la dernière barrière. Nos systèmes 2.5D/3D AXI détectent shorts/opens, Head-in-Pillow et voiding. Nous fournissons une x ray inspection checklist et, sur demande, un rapport X-ray par BGA.
Force industrielle : triple garantie 3D SPI + 3D AOI + 3D AXI
HILPCB combine 3D SPI, 3D AOI et 3D AXI pour construire un réseau 3D de détection des défauts couvrant l’ensemble du flux SMT. Grâce à l’interconnexion des données, ce réseau capte > 99.9% des défauts et guide l’optimisation de procédé via l’analyse, formant un closed loop de continuous improvement. C’est un avantage clé derrière notre straight-through yield ultra élevé.
Test coverage : s’assurer que chaque fonction marche comme prévu
Un procédé “parfait” ne garantit pas la fonctionnalité. Seule une stratégie de test complète valide le design intent. HILPCB travaille avec le client pour définir des plans de test optimaux selon la complexité et l’usage, en maximisant test coverage et le rapport coût/efficacité.
| Test Method | Description | Coverage | Typical Defects Found |
|---|---|---|---|
| Flying Probe | Pas de fixture coûteux ; des probes mobiles contactent les test points, idéal pour prototypes et petites séries. | Défauts structurels (short/open) | Shorts/opens, leads non soudés. |
| ICT (In-Circuit Test) | Bed-of-nails ; contact simultané, rapide pour volume production. | Défauts structurels, paramètres composants | Shorts, opens, wrong/missing parts, valeurs R/C, polarité. |
| FCT (Functional Test) | Simule l’environnement final et l’usage ; vérifie les fonctions PCBA. | Défauts fonctionnels | Pannes power management, échecs USB/Ethernet, capteurs, logique software. |
| Hipot (Dielectric Withstanding Voltage) | Haute tension pour vérifier isolation et spacing, clé pour la safety compliance. | Défauts isolation/sécurité | Isolation endommagée, creepage insuffisant, tenue en tension des composants. |
| Reliability Test | ESS, HALT, etc. pour simuler des environnements sévères. | Défauts potentiels d’early-life failure | Cold joints, défaillances précoces, delamination, micro-cracks. |
Chemin d’amélioration : des données de test à la yield improvement roadmap
Le test ne sert pas seulement à “trier les mauvais” : c’est une source de données précieuse. Le système de test HILPCB est intégré à notre plateforme data. Nous analysons les échecs avec Pareto, identifions les defect modes dominants, puis renvoyons ces informations vers DFM/DFT. Cette boucle data-driven est le cœur de la yield improvement roadmap que nous construisons avec nos clients, pour améliorer continuellement yield et fiabilité.
Traceability : du data lake à la visualisation
En cas de problème, circonscrire rapidement l’impact est crucial. HILPCB met en place un système traceability end-to-end, créant un “dossier numérique” unique pour chaque PCBA.
- Identité au niveau unité : chaque PCB (unité ou panel) reçoit un QR code ou un numéro de série unique à l’entrée en production.
- Collecte de données full-process : d’incoming à solder paste printing, pick-and-place, reflow, puis AOI/ICT/FCT, chaque station scanne et associe à l’ID : opérateur, machine, heure, material lots, paramètres de procédé et résultats de test.
- Data lake centralisé : toutes les données convergent en temps réel vers un data lake centralisé et sécurisé, formant une base manufacturing fine.
- Visualisation et traceability bidirectionnelle :
- Forward trace : saisir un lot matière → retrouver instantanément toutes les PCBA concernées.
- Reverse trace : saisir un numéro de série PCBA → consulter chaque étape de production (machine de placement, profil reflow, rapports ICT, etc.).
Cette traceability répond aux exigences des secteurs medical, automotive, aerospace et constitue aussi un outil puissant pour root cause analysis, optimisation continue et transparence maximale.
Checklist DFM/DFT/DFR : fondation de la co-conception
Les projets les plus performants reposent sur une collaboration étroite entre design et manufacturing. Nous encourageons une implication précoce de nos engineers. La checklist ci-dessous est au cœur de notre DFX review : elle aide à construire un produit manufacturable, testable et hautement fiable dès l’origine.
| Category | Checklist Item | Rationale / Best Practice |
|---|---|---|
| DFM | Panelization | Préférer V-Cut ; utiliser mouse-bites si composants fragiles. Garder ≥ 5mm de process rails. |
| DFM | Fiducial Mark | ≥ 3 par carte ; 3 sur les coins diagonaux des rails. Marque 1mm, ouverture mask 2mm. |
| DFM | Component spacing | Composants chip > 0.5mm ; distance à BGA > 3mm pour rework et AOI. |
| DFM | Component orientation | Uniformiser l’orientation des polarity parts (diodes, électrolytiques). |
| DFM | Via design | Éviter Via-in-Pad sans resin plug + planarization : risque de solder wicking/cold joints. |
| DFM | Pad design | Footprints selon IPC-7351B, en particulier NSMD pour BGA. |
| DFM | Solder mask dams | IC à pas fin (ex. QFP) : mask entre pins (≥0.1mm) pour éviter les shorts. |
| DFM | Silkscreen | Ne pas couvrir pads/fiducials. Ref-des lisibles, polarité claire. |
| DFM | Stack-up definition | Fournir stackup documentation guide complète (matériaux, épaisseurs, Cu, impedance). |
| DFM | Avoid Acid Traps | Éviter les angles de routage < 90° pour prévenir etchant traps et opens. |
| DFM | Teardrops | Ajouter des teardrops aux jonctions pad/trace pour robustesse. |
| DFM | Copper-to-edge clearance | Cu ≥ 0.3mm du bord pour éviter Cu exposé et shorts. |
| DFT | Test Point size | ICT : Ø ≥ 0.8mm, pitch ≥ 1.9mm pour des probes stables. |
| DFT | Test Point distribution | Répartir sur les deux faces pour éviter la flexion. |
| DFT | Test Point cleanliness | Pas de silkscreen/mask sur les test points, ni sous composant. |
| DFT | Break out critical signals | Sortir clock, reset, rails vers des test points pour debug. |
| DFT | JTAG/SWD interface | Pour MCU/FPGA, prévoir interfaces JTAG ou SWD standard. |
| DFT | Power isolation | Permettre l’isolation des domaines via jumpers ou 0-ohm. |
| DFT | Programmable devices | Flash/EEPROM avec interface de programmation accessible. |
| DFT | Avoid test-point reuse | Éviter d’accrocher des test points directement à des nets high-frequency ou analog sensibles. |
| DFR | Thermal design | Thermal Vias sous composants de puissance, reliés à de grandes zones GND copper. |
| DFR | Component derating | Derating correct pour tension/courant/puissance (R/C/MOSFET). |
| DFR | Via protection | Recouvrir complètement les Tented Vias avec solder mask. |
| DFR | High-voltage design | Respecter creepage et clearance selon les normes de sécurité. |
| DFR | Connector selection | Connecteurs avec pegs ou latch pour robustesse mécanique et vibrations. |
| DFR | Material selection | Choisir les matériaux selon température/fréquence (ex. High-Tg FR-4). |
| DFR | Decoupling capacitor placement | Placer les décaps au plus près des power pins IC. |
| DFR | ESD protection | Ajouter ESD près des interfaces externes (USB, HDMI, antennes). |
| DFR | Conformal Coating | Prévoir zones de coating et keep-out (connecteurs) pour environnements humides/poussiéreux. |
| DFR | Vias under BGA pads | Vias sous pads BGA doivent être plugged pour éviter perte de solder. |
| DFR | Crystal placement | Crystal proche MCU ; pas de nets high-speed dessous. |
| DFR | Sensitive-signal protection | Traces de shielding reliées GND autour des diff pairs et signaux analog sensibles. |
| DFR | Power-plane integrity | Garder plans PWR/GND continus ; éviter les splits. |
| DFR | Mechanical stress | Éviter les composants fragiles près du bord, trous, connecteurs. |
| DFR | Heatsink mounting | Prévoir l’espace/les trous et une surface de contact plane. |
Cas de collaboration HILPCB et appel à l’action
Cas : challenge et percée pour un fabricant de diagnostic médical
Une startup médicale de premier plan a rencontré un goulot d’étranglement sur une nouvelle plateforme d’échographie portable. La carte mère compacte intégrait plusieurs BGA au pas de 0.4mm et des milliers de composants 0201, avec des exigences extrêmes de manufacturing et de fiabilité. Leur fournisseur précédent atteignait moins de 85% de yield en prototypage et ne fournissait pas la traceability requise pour un dossier FDA.
Solution et résultats HILPCB :
- Coopération précoce : nos DFX engineers ont participé dès le démarrage. Via la checklist DFM/DFT, nous avons recommandé 47 test points ICT critiques et optimisé les thermal vias en zone BGA, améliorant testabilité et fiabilité thermique à la source.
- Contrôle de procédé rigoureux : 3D SPI en closed-loop pour contrôler le volume de paste, et 3D AXI à 100% sur chaque BGA pour éviter Head-in-Pillow et maintenir le voiding dans les limites. Les
aoI spi best practicesont garanti une qualité de soudure très cohérente. - Test et traceability complets : plan ICT+FCT combiné, > 98% de fault coverage. Rapport de traceability au niveau unité, du lot matière aux paramètres clés, répondant aux exigences documentaires strictes.
Résultats : de l’incertitude à un contrôle total
Grâce à la collaboration avec HILPCB, le client a fait passer la PCBA FPY de 85% à 99.6% et a réduit le time-to-market de 6 semaines. Plus important : des données de fabrication transparentes et traçables, base de la fiabilité long terme et de la conformité réglementaire.
Votre prochain produit high-reliability mérite la même base qualité. Ne subissez plus l’incertitude de fabrication : faites de HILPCB votre partenaire d’operational excellence.
Prêt à améliorer la qualité et la fiabilité ? Uploadez dès maintenant vos fichiers Gerber et BOM pour obtenir un rapport DFM/DFT gratuit, et laissez nos experts construire un plan QA adapté à vos besoins.
Conclusion
Cet article détaille aoI spi best practices (CPK, yield improvement, quality tools, test coverage, traceability) et fournit une checklist DFM/DFT/DFR pour structurer la collaboration et maîtriser les risques sur le design, les matériaux et les tests. En appliquant la checklist et la fenêtre de procédé, et en impliquant tôt l’équipe DFM/DFA de HILPCB, vous accélérez le passage prototype → mass production tout en maintenant qualité et conformité.
Besoin d’un support fabrication/assembly : contactez HILPCB via Turnkey Assembly ou SMT Assembly pour des conseils DFM/DFT.