

Un clavier destiné à une machine-outil, un poste de programmation d’automate ou une supervision SCADA doit être conçu autour des tâches de l’opérateur et des contraintes de l’atelier. Disposition des touches, retours d’état, protocole, nettoyage, port de gants et durée de service influencent directement le PCB, les composants et le boîtier.
HILPCB peut fabriquer le circuit imprimé et assembler le PCBA pour des fabricants de claviers d’automatisation. Le dossier doit préciser les interfaces industrielles, la plage de température, la sécurité machine et les essais attendus afin de distinguer ce qui relève de la carte, du micrologiciel et de l’équipement complet.
Sommaire du guide PCB pour clavier industriel
- Clavier PLC, CNC et SCADA : exigences par application
- Macros matérielles, touches de fonction et profils opérateur
- Profinet, EtherNet/IP, Modbus et interfaces industrielles
- Trackball, pavé tactile et efficacité de l’opérateur
- Fabrication et test des PCB de claviers industriels
Clavier PLC, CNC et SCADA : exigences par application
Un poste de programmation PLC, une console CNC et un pupitre SCADA n’ont ni la même séquence d’utilisation ni le même niveau d’exposition. La conception du PCB doit partir des commandes réellement nécessaires, des erreurs opérateur à prévenir et des interfaces disponibles sur la machine.
Les choix de format, de touches, de connecteurs et de protection ne peuvent donc pas être copiés d’un clavier bureautique sans vérifier le cycle de travail et l’environnement.
Exigences des postes PLC, CNC, SCADA et pupitres robots
- Poste de programmation PLC : clavier complet pour saisir le code, touches de fonction associées aux opérations fréquentes, caractères nécessaires aux schémas à contacts et endurance adaptée à une utilisation prolongée.
- Commande de machine CNC : pavé numérique accessible pour les coordonnées, touches dédiées aux axes, réglages de vitesse d’avance et de broche, et intégration de l’arrêt d’urgence conformément à l’analyse de sécurité de la machine.
- Poste SCADA : fonctions complètes pour configurer le système, déploiement possible sur plusieurs postes de salle de contrôle, objectif de fonctionnement continu 24 h/24 et 7 j/7, et surface limitant l’accumulation de contaminants.
- Pupitre d’apprentissage robot : format compact utilisable en main, dispositif d’assentiment ou homme mort intégré à une chaîne de sécurité conforme, protection IP65 ou supérieure au niveau de l’ensemble, et résistance aux chocs d’usage.
- Console de machine-outil : touches dédiées au changement d’outil, au choix du programme et au cycle, dispositif de pointage intégré, et technologie à membrane lorsque la résistance au liquide de coupe l’exige.
- Panneau de contrôle de procédé : touches affectées aux opérations du procédé, voyants d’état lisibles et construction étanche adaptée aux produits et méthodes de nettoyage du site.
Durée de vie des touches et validation 24/7
Un objectif d’exploitation sur plusieurs équipes demande des commutateurs, connecteurs et soudures qualifiés pour les sollicitations prévues. Une valeur de 10 millions de cycles ou plus constitue un indice utile, mais ne garantit pas à elle seule plusieurs années de service : force d’actionnement, cadence, température, contamination et critère de fin de vie doivent correspondre à l’essai du fournisseur puis au test du clavier complet.
Macros matérielles, touches de fonction et profils opérateur
Des touches programmables peuvent réduire le nombre d’actions nécessaires et limiter certaines erreurs de saisie. Leur comportement doit cependant rester explicite : une macro de production doit être identifiable, modifiable sous contrôle et impossible à confondre avec une fonction de sécurité.
Mémoire embarquée, couches de fonctions et utilitaire de configuration doivent être définis avec la gestion des versions et les droits d’accès attendus sur le site.
Stockage des macros et configuration du clavier
- Macros enregistrées dans le clavier : une mémoire locale conserve les séquences indépendamment du logiciel hôte et permet leur exécution après changement de poste, sous réserve d’une version de profil compatible.
- Touches de fonction étendues : F13 à F24 ajoutent des commandes programmables ; des couches contextuelles peuvent multiplier les fonctions, à condition que le mode actif soit clairement visible.
- Indication par LED : une LED par touche peut signaler la couche active ; couleur et luminosité peuvent distinguer les états actif, veille et désactivé sans reposer uniquement sur la couleur.
- Gestion des profils : plusieurs profils peuvent servir différentes machines ou catégories d’opérateurs, avec sélection par touche ou commande hôte et commutation automatique seulement si le contexte est vérifié.
- Légendes personnalisées : sublimation ou gravure laser, capuchons remplaçables et code couleur facilitent l’adaptation, mais le marquage doit rester lisible après nettoyage et usure.
- Utilitaire de configuration : une application Windows/Linux peut programmer les macros, importer ou exporter une sauvegarde et mettre à jour le micrologiciel, avec contrôle d’accès et procédure de retour arrière si le produit l’exige.
Exécution déterministe et limites des macros
Le stockage matériel élimine une partie de la variabilité liée au lancement d’un logiciel sur le PC. Il ne rend pas à lui seul la commande déterministe : balayage des touches, anti-rebond, file d’événements, protocole, automate et actionneur contribuent au délai. Mesurez le temps de réponse de bout en bout et gardez arrêt d’urgence, assentiment et autres fonctions de sécurité hors de la logique macro ordinaire.
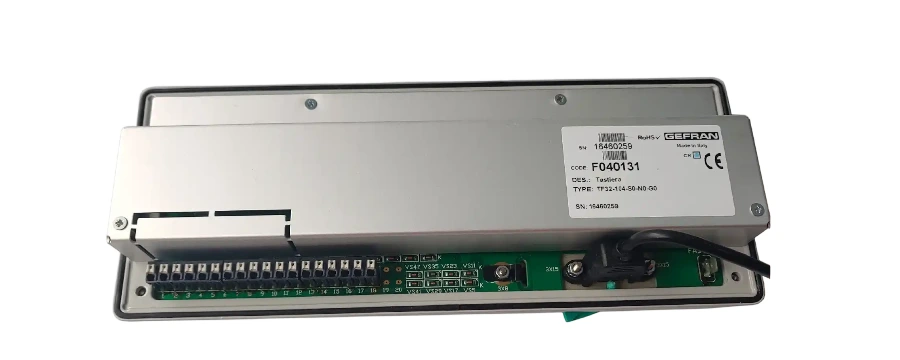
Profinet, EtherNet/IP, Modbus et interfaces industrielles
Un clavier d’automatisation peut se connecter par USB, PS/2, liaison série ou réseau industriel. Le choix dépend du contrôleur cible, du temps de cycle, de la maintenance et du besoin de communiquer sans PC intermédiaire.
Prévoir plusieurs interfaces augmente la souplesse de déploiement, mais aussi le nombre de composants, de chemins ESD/CEM, de versions logicielles et de tests de compatibilité.
USB, PS/2, RS-485, Profinet, EtherNet/IP et Modbus
- USB HID : compatible avec Windows, Linux et de nombreux systèmes industriels ; la classe HID standard évite généralement un pilote propriétaire, et l’USB 2.0 Full Speed suffit au débit d’un clavier.
- PS/2 pour équipements anciens : certains PC industriels et anciennes commandes utilisent encore cette interface. Un contrôleur USB/PS/2 double mode peut faciliter le remplacement, après vérification de la détection et de l’alimentation.
- RS-232/RS-485 : connexion directe à un automate ou contrôleur embarqué. Un bus RS-485 multipoint peut relier plusieurs stations, mais adressage, arbitrage et protocole applicatif doivent être définis.
- Profinet : un clavier peut être développé comme appareil réseau pour un environnement Siemens et transmettre l’état des touches sans PC intermédiaire. Un PHY Ethernet correct ne suffit pas : pile protocolaire, fichier de description, comportement temps réel et essais de conformité doivent être prévus.
- EtherNet/IP : l’intégration à un système Rockwell peut mapper les E/S du clavier vers des tags PLC et exposer état ou configuration. Le profil d’appareil, les connexions CIP et les délais de mise à jour doivent être validés sur l’automate cible.
- Modbus TCP/RTU : les états de touches peuvent être publiés dans des registres et la configuration reçue par commandes Modbus. L’adressage, la fréquence d’interrogation, les erreurs de communication et la cybersécurité restent à définir.
Arrêt d’urgence et circuit d’assentiment indépendant
Une application de sécurité exige un circuit d’arrêt d’urgence ou d’assentiment avec architecture, composants et diagnostic adaptés au niveau de risque. Ce chemin doit rester indépendant du processeur principal et d’un protocole standard non sécurisé. Le PCB du clavier peut porter les contacts et connecteurs, mais la conformité se démontre sur la fonction de sécurité complète, avec l’automate ou relais de sécurité et la machine.
Trackball, pavé tactile et efficacité de l’opérateur
Un dispositif de pointage intégré évite les déplacements entre clavier et souris. L’intérêt réel dépend de la précision demandée, du port de gants, du nettoyage et de la position de l’opérateur.
Affichage, voyants et ergonomie doivent réduire la charge de travail sans masquer l’état de la machine ni créer de commande involontaire.
Fonctions utiles au poste opérateur
- Trackball intégré : commande précise du pointeur sans quitter le clavier, avec construction étanche si nécessaire et sensibilité réglable selon l’application.
- Pavé tactile : solution peu épaisse, compatible avec des gestes multipoints et plus simple à essuyer qu’un mécanisme à bille ; son usage avec gants doit être testé pour salle blanche ou transformation alimentaire.
- Afficheur d’état : un petit LCD ou OLED peut montrer profil, macro ou information système via I2C ou SPI et limiter les changements de regard vers l’écran principal.
- Voyants LED : état de connexion, verrouillage et fonction personnalisée doivent être visibles depuis la position de travail et cohérents avec les informations envoyées par l’hôte.
- Disposition ergonomique : force d’actionnement réduite, espacement compatible avec les gants et repose-poignets peuvent limiter la fatigue ; la validation doit être faite avec les opérateurs et la posture réelle.
- Fonctionnement silencieux : commutateurs faible bruit, membrane ou dôme élastomère conviennent aux salles de contrôle si le retour tactile et la durée de vie restent suffisants.
Étanchéité, nettoyage et résistance chimique
Le boîtier et ses joints, et non le seul PCB, déterminent l’indice IP. Des surfaces lisses facilitent le nettoyage, tandis que membranes, encres, colles et plastiques doivent être testés avec les agents chimiques, concentrations, températures et fréquences d’entretien réellement utilisés.
Fabrication et test des PCB de claviers industriels
Un clavier avec protocoles industriels associe Ethernet PHY, composants à plage de température étendue, protection ESD, touches traversantes et connecteurs soumis à des efforts mécaniques. HILPCB peut étudier la fabrication et l’assemblage à partir des fichiers et critères d’acceptation du produit.
Points à vérifier avec un fabricant de PCB de clavier industriel
Conception Ethernet industriel
Profinet et EtherNet/IP nécessitent un canal Ethernet, une isolation et une CEM correctement conçus. La fabrication d’un PCB FR4 peut inclure :
- Impédance contrôlée de 100 Ω ±10 % pour les paires différentielles Ethernet
- Empilement assurant des retours de courant continus pour le dossier CEM
- Distances d’isolement et lignes de fuite définies selon tension, pollution et exigences industrielles
Assemblage de composants industriels
Les références doivent être choisies pour la température, la disponibilité et la durée de vie prévues. Le service d’assemblage CMS peut prendre en charge :
- PHY Ethernet industriel avec niveau de protection ESD spécifié
- Microcontrôleurs prévus pour −40 °C à +85 °C
- Magnétiques Ethernet et composants de protection qualifiés pour l’usage
Essais des interfaces et protocoles
Au-delà du test électrique et fonctionnel, le plan peut couvrir :
- Connectivité Ethernet et établissement du lien
- Vérification de base des échanges du protocole
- Documentation de compatibilité de l’interface et versions testées
Assemblage mixte CMS et traversant
Touches, encodeurs et connecteurs peuvent compléter les composants CMS :
- Placement CMS contrôlé par AOI selon les caractéristiques accessibles
- Brasage traversant avec critères mécaniques et visuels définis
- Vernis de tropicalisation si son matériau, son masquage et son durcissement sont validés
Volumes de production
- Assemblage en petite série pour les configurations PLC personnalisées
- Assemblage en grande série pour un clavier standardisé et stabilisé
- Assemblage clé en main avec approvisionnement des PHY Ethernet et composants magnétiques industriels
Prototypage et intégration sur le système cible
Un clavier à protocole industriel doit être testé avec l’automate, le PC industriel ou la commande CNC visée. Le prototype sert à vérifier matrice de touches, macros, voyants, communications, ESD/CEM préliminaire et chemins de sécurité avant de figer la nomenclature et les outils.
Pour demander une revue et un devis, transmettez schéma, Gerber/ODB++, nomenclature, placement, plan mécanique, membrane ou switches, interfaces, versions de protocole, plage de température, indice IP visé, produits de nettoyage, quantités, programmation et plan de test.
Questions fréquentes sur les PCB de claviers industriels
Quelles sont les priorités d’un PCB de clavier pour automatisation ?
Commencez par les tâches de l’opérateur, la disposition, les touches et connecteurs, le retour d’état et les interfaces nécessaires au PLC, à la CNC ou au SCADA. Ajoutez ensuite étanchéité, nettoyage, température, maintenance et sécurité machine comme exigences mesurables du produit complet.
Quand intégrer directement Profinet, EtherNet/IP ou Modbus au clavier ?
Cette architecture est utile lorsque le clavier doit communiquer avec un automate ou le réseau sans PC intermédiaire. Elle peut simplifier le câblage et rendre l’état des touches plus accessible, mais exige une pile protocolaire, une configuration, une cybersécurité et des essais de conformité supplémentaires par rapport à un simple périphérique USB HID.
Quels contrôles de production sont essentiels pour un clavier industriel connecté ?
Vérifiez le canal Ethernet ou série, le balayage des touches, les macros, les voyants et la version du micrologiciel. Contrôlez aussi l’assemblage des touches, connecteurs et protections, puis testez séparément les chemins d’arrêt d’urgence ou d’assentiment lorsqu’ils existent. L’acceptation finale doit se faire sur l’équipement cible, pas seulement sur banc.