

Un connecteur qui ne supporte pas la refusion modifie l'itinéraire d'assemblage de toute la carte. Son insertion doit être planifiée après les passages au four concernés, avec une opération de brasage adaptée et un accès pour l'inspection. La planification de l'assemblage part donc des composants et de leurs limites de process, puis relie l'impression, le placement, le brasage et les tests en une séquence de fabrication approuvée.
Pour les cartes contenant des composants CMS, des connecteurs traversants et des joints de brasure cachés, le livrable utile est une gamme de process validée avec des preuves à chaque point de décision. Les arrangements commerciaux relèvent du périmètre des services d'assemblage PCB ; l'intégration en boîtier et les travaux sur produit fini s'étendent à l'assemblage électronique. Une carte peuplée peut encore nécessiter une programmation, une calibration et une validation système avant d'être prête à l'emploi.
Quelle gamme d'assemblage convient aux composants ?
L'assemblage CMS et traversant décrit la manière dont les composants se connectent à la carte. BGA, QFN et CSP désignent des formes de boîtier ; ce ne sont pas des alternatives distinctes au CMS. Une carte mixte peut nécessiter plusieurs opérations de brasage, mais insérer toutes les pièces traversantes avant la refusion n'est pas une séquence universelle.
| État de la carte | Gamme à évaluer | Points à résoudre avant validation |
|---|---|---|
| CMS simple face | Imprimer la pâte, inspecter les dépôts, placer, refondre, inspecter les joints | Orientation des boîtiers, dépôt de pâte, profil thermique et accès de test |
| CMS double face | Définir la première face, la seconde et les deux passages de refusion | Maintien des pièces de la première face, exposition thermique cumulée, support et accès d'inspection |
| CMS avec pièces traversantes incompatibles avec la refusion | Réaliser les passages CMS applicables, insérer ces pièces, puis braser par sélectif, vague ou manuel contrôlé | Limites de température des composants, accès côté brasure, composants voisins, compatibilité flux/nettoyage |
| Pièces traversantes explicitement adaptées au pin-in-paste | Déposer la pâte requise et insérer les pièces qualifiées avant le passage de refusion concerné | Compatibilité thermique du connecteur, géométrie trou/broche, apport de pâte, effets de l'insertion et remplissage des trous obtenu |
| Pièces sensibles ou éléments mécaniques posés tardivement | Ajouter une opération secondaire définie | Dommages de manipulation, exposition thermique locale, fixation, contamination et exigences de retest |
Le guide de sélection de connecteurs de Samtec distingue spécifiquement le brasage à la vague du paste-in-hole et exige qu'un connecteur destiné au paste-in-hole résiste au process CMS. La seule présence de broches traversantes ne démontre pas cette compatibilité.
Le brasage sélectif applique la brasure localement, mais le préchauffage et l'exposition thermique à proximité comptent toujours. Le brasage à la vague peut nécessiter un gabarit pour protéger les éléments du côté brasure, et ce gabarit doit laisser accès aux joints visés. Le brasage manuel exige aussi des outils contrôlés, des instructions et des critères d'acceptation. Le choix dépend de la géométrie, de la tenue en température, de la répétabilité et du volume de production, et non d'une règle selon laquelle une méthode serait toujours supérieure.
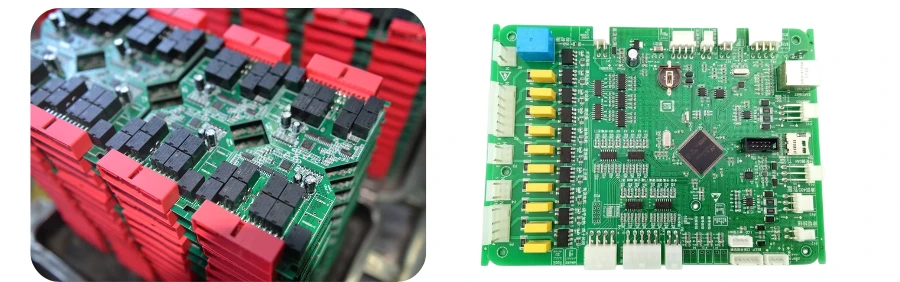
Le placement des connecteurs et les composants voisins conditionnent l'accès au brasage et la séquence d'assemblage.
Que requiert réellement un boîtier à pas fin ?
La taille d'un boîtier identifie une contrainte de conception, pas un process de production qualifié. L'annonce LQP02HQ de Murata indique pour ses inductances 01005 des dimensions au sol de 0,4 × 0,2 mm. Cela n'établit pas le rendement d'un assembleur pour une carte mélangeant ces pièces avec de gros terminaux de puissance, des blindages ou des connecteurs hauts.
Les capacités incluent le pas de 0,3 mm et les boîtiers 01005 ou plus petits, sous réserve de qualification. L’offre spéciale peut inclure flip-chip, wire bonding, die attach, revêtement conforme et circuits flexibles ou rigide-flex.
Pour un composant au pas de 0,3 mm ou un passif 01005, transmettez la référence fabricant réelle, le dessin du boîtier, le motif de pastilles et la disposition environnante. Confirmez l'approche d'impression, d'alimentation, de placement, d'inspection et de retouche pour cette combinaison. Pas des broches, taille du passif, ouverture de stencil et précision de placement sont des grandeurs différentes et ne doivent pas être substituées l'une à l'autre.
Les travaux sur puce nue relèvent d'une revue de process distincte. COB signifie chip-on-board : une puce est montée directement sur la carte, avec un interconnect et une protection adaptés. Le câblage filaire et la fixation flip-chip ont des besoins différents en matériaux, outillage et validation. Un devis CMS classique ne doit pas être supposé inclure l'une ou l'autre de ces voies.
Un exemple de stencil QFN et ses conditions
L'AN1902 de NXP, révision 9, 28 avril 2021 fournit des recommandations d'assemblage QFN/SON. Son tableau 3 donne ces points de départ typiques, sous réserve des autres composants de la carte et du process d'impression réel :
| Pas des broches QFN/SON | Épaisseur de stencil typique dans le tableau 3 de NXP | Décision pour une carte mixte |
|---|---|---|
| 0,50 mm | 150 µm | Vérifier si les petites ouvertures voisines libèrent suffisamment de pâte |
| 0,40 mm | 100–125 µm | Vérifier si les joints plus grands reçoivent assez de pâte ; un stencil étagé peut être envisagé |
Pour la pastille de dissipation exposée, la section 5.2.3 de NXP décrit une couverture de pâte cible d'environ 60–65 % de la surface de la pastille. Prenons une pastille rectangulaire hypothétique de 4 × 4 mm : sa surface est de 16 mm², ce pourcentage correspond donc à 9,6–10,4 mm² de surface nominale couverte de pâte.
Ce calcul est un budget de surface, pas un design de stencil finalisé. Segmentation des ouvertures, largeur des ponts, épaisseur du stencil, libération de la pâte, motif de vias et résultats d'essai déterminent les dépôts réels. Ce n'est pas non plus une limite de vides autorisée de 35–40 % : la surface de pâte imprimée et la surface de vides du joint brasé sont des mesures différentes.
NXP autorise un ajustement pour les exigences thermiques et avertit qu'un excès de pâte peut soulever le boîtier et dégrader les connexions des terminaux. Il déconseille également d'imprimer directement sur des vias non obturés. Consignez la révision de stencil approuvée et inspectez les dépôts du premier essai ainsi que les joints obtenus avant d'appliquer l'approche au lot de production.
Comment approuver le process thermique ?
Une consigne de four n'est pas la température subie par chaque composant. L'assembleur a besoin d'un profil de carte mesuré, avec des thermocouples à des emplacements représentatifs et sur les boîtiers sensibles ou thermiquement exigeants. Les recommandations QFN/SON de NXP incluent des mesures sur la carte et sur le dessus du boîtier ; les instructions supplémentaires du composant retenu s'appliquent toujours.
Séparez les limites de classification du composant de la fenêtre de travail de la pâte à braser. Une température maximale de boîtier n'est pas un pic de production recommandé. Le process approuvé doit former les joints en respectant les limites des composants, du stratifié, des connecteurs et des matériaux à chaque exposition thermique prévue.
Consignez la face d'assemblage, les réglages du convoyeur et du four, les emplacements des thermocouples, les courbes mesurées, l'identité de la pâte et de l'alliage ainsi que les limites applicables. Pour les assemblages double face, évaluez les deux passages. La substitution par un composant de taille ou de masse thermique différente peut nécessiter un nouveau profilage même si sa fonction électrique est équivalente.
Le nettoyage et le revêtement doivent aussi s'accorder à la gamme. Une étiquette de flux no-clean ne règle pas les exigences de résidus de chaque application, l'adhérence du revêtement ou la compatibilité avec connecteurs et capteurs. Convenez de l'état final requis et de sa vérification avant de choisir une étape de nettoyage ou de l'omettre.
Quels défauts chaque inspection ou test couvre-t-il ?
Un plan de test a besoin à la fois d'une liste de défauts et d'une méthode d'observation. « AOI plus radiographie » ne décrit pas complètement la couverture électrique, et réussir un test fonctionnel ne révèle pas tous les défauts de fabrication.
| Méthode | Preuves utiles | Limite restante à traiter |
|---|---|---|
| Inspection de la pâte à braser | Position des dépôts et géométrie mesurée avant placement | N'établit pas le joint brasé final ni sa durée de vie |
| Inspection optique/AOI | Placement visible, polarité et particularités des joints accessibles | Les interfaces cachées et marquages masqués nécessitent d'autres preuves |
| Inspection radiographique | Vues de la géométrie de brasure cachée, des ponts ou des vides selon les capacités de la méthode | Chevauchement de projection, résolution et orientation des défauts influent sur la détection ; une image seule ne prouve pas la fonction électrique |
| ICT ou sonde volante | Contrôles électriques sur circuits accessibles et maîtrisables | Chemins parallèles, accès et contraintes de protection limitent la couverture individuelle des composants |
| Boundary scan | Tests structurels d'interconnexion pris en charge par les composants et le modèle de test | Exige des composants adaptés, un BSDL/netlist exact et des réseaux contrôlables/observables ; un connecteur JTAG seul ne suffit pas |
| Test fonctionnel | Comportement spécifié sous la stimulation, la charge et les conditions programmées | Modes non exercés, comportement environnemental et qualification produit restent hors de ce résultat |
Les flancs mouillables des QFN peuvent rendre visibles certaines particularités des terminaux, mais ils n'exposent pas la pastille centrale. NXP recommande des méthodes optiques et radiographiques pour l'inspection QFN/SON et évoque la coupe transversale pour l'optimisation du process. Le plan d'inspection retenu doit identifier le joint ou le défaut évalué, son critère d'acceptation et la population inspectée, plutôt que de déclarer chaque boîtier conforme parce qu'une image semblait acceptable.
Pour les tests sous tension, convenez des limites de courant, des états sûrs du montage, de la révision du firmware et du traitement des défauts. Stockez les valeurs mesurées lorsqu'elles comptent, plutôt qu'une simple étiquette de réussite. Un échec de diagnostic doit conduire à une disposition contrôlée et à un retest, pas à des exécutions répétées jusqu'à ce que la carte passe par hasard. Le choix détaillé des méthodes est traité dans test des cartes de circuits.
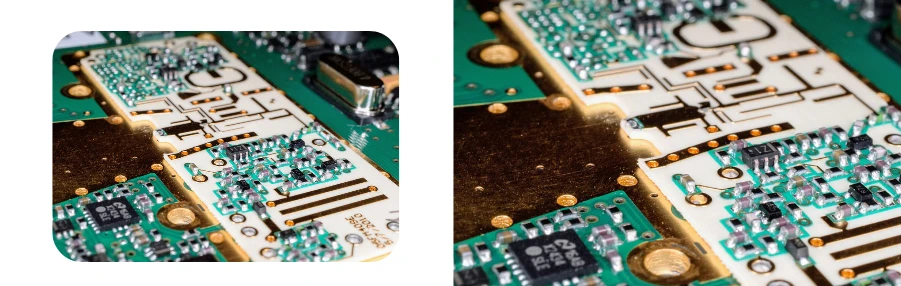
Les pastilles accessibles et les connexions cachées exigent des approches d'inspection et de test différentes.
Que doit contenir le dossier de premier article ?
Le premier article vérifie que la conception validée et le process proposé fonctionnent ensemble. Son approbation doit identifier la configuration réellement construite. Une photographie et un courriel « réussi » laissent trop d'ambiguïté lorsque le lot suivant utilise un composant, un stencil ou un programme différents.
| Élément de validation | Preuves à demander | Décision si non résolu |
|---|---|---|
| Conception et configuration montée | Révision de la carte, BOM/MPN, données de placement, références de polarité et dérogations approuvées | Bloquer les positions ou la construction concernées jusqu'à résolution des écarts |
| Gamme d'assemblage | Ordre des faces, exceptions traversantes, méthodes de brasage et opérations secondaires | Résoudre les expositions thermiques incompatibles ou les joints inaccessibles avant de reproduire la production |
| Impression et brasage | Révision du stencil, identité pâte/alliage, observations du premier essai et profil mesuré | Réviser le process et inspecter un nouvel essai lorsque les preuves sont insuffisantes |
| Inspection et validation électrique | Documents/critères d'acceptation applicables, population échantillonnée, couverture, résultats et exclusions | Résoudre les échecs ou obtenir une disposition documentée ; ne pas déclarer conformes des fonctions non testées |
| État programmé/livré | Firmware, exigences de calibration, accessoires montés et instructions d'emballage | Aligner l'état expédié sur la commande ; identifier le travail restant à la charge de l'équipe produit |
| Maîtrise des changements et réparations | Alternatives approuvées, historique de retouche, périmètre de retest et autorisation | Réévaluer le process ou la fonction concernés avant de valider des cartes modifiées |
L'approbation du premier article n'établit pas à elle seule la fiabilité à long terme ni la stabilité continue du process. Définissez ce qui est revérifié en production et quels changements déclenchent une nouvelle approbation. Une nouvelle pâte, une finition PCB différente, un boîtier alternatif, une méthode de retouche ou une révision de firmware peuvent affecter différentes parties du dossier de preuves.
Que joindre à une revue du process d'assemblage ?
Envoyez ensemble les données de carte validées, la BOM, le fichier de placement et les plans d'assemblage, y compris variantes et pièces omises. Ajoutez les instructions de manipulation des composants, les recommandations d'assemblage propres aux boîtiers, les contraintes mécaniques critiques, les exigences des connecteurs et les pièces interdites à certaines opérations thermiques ou de nettoyage.
La revue DFM couvre composants standard, accès d’assemblage/test, fiduciels, équilibre thermique, décharges thermiques et vias dans pastille. Précisez aussi approvisionnement, stocks, développement des essais et comparaison des sources locales et mondiales à périmètre égal.
Pour le plan de test, fournissez les fonctions attendues, limites, stimuli, charges, fichiers de programmation et exigences d'accès. Indiquez les documents d'acceptation et révisions requis, les critères propres au produit, les enregistrements à conserver et qui peut approuver les exceptions. Incluez les quantités de prototype et de reconstruction pour que l'effort de stencil, gabarit, montage et programmation puisse être évalué au regard de la gamme réelle.
Demandez à HilPCB de confirmer la séquence proposée, la faisabilité des boîtiers, le périmètre d'inspection/test et les livrables de premier article pour la conception soumise. Gardez cette validation de fabrication distincte de la qualification système, environnementale et réglementaire du propriétaire du produit. Le devis obtenu doit identifier le travail convenu et les responsabilités de validation restantes.
Questions fréquentes
Quelle différence entre une carte de circuits et un PCB nu ?
Un PCB nu fournit les conducteurs structurés, l'isolation et les fonctions de connexion. Une carte de circuits désigne généralement l'assemblage peuplé. Cette étiquette ne dit pas si elle a été programmée, calibrée, testée fonctionnellement ou intégrée dans un produit fini ; la commande doit définir son état livré.
Les composants traversants doivent-ils être insérés avant la refusion ?
Non. Les pièces qualifiées pour le pin-in-paste peuvent être insérées avant leur passage de refusion approuvé. Les pièces qui ne supportent pas ce process nécessitent généralement une insertion ultérieure et une opération de brasage sélectif, à la vague ou manuel adaptée. Les cartes double face exigent aussi un ordre de faces défini et une évaluation de l'exposition thermique répétée.
Une couverture de pâte QFN de 60–65 % autorise-t-elle 35–40 % de vides de brasure ?
Non. La recommandation d'environ 60–65 % de l'AN1902 de NXP concerne la couverture de pâte sur la pastille exposée avant refusion. Ce n'est pas une limite d'acceptation des vides après refusion. Le joint réel nécessite une méthode d'inspection convenue et des critères d'acceptation adaptés au boîtier, à la conception thermique et à l'application.
Une seule épaisseur de stencil peut-elle servir tous les composants d'une carte mixte ?
Parfois, mais cela doit être démontré pour les ouvertures et joints réels. Une épaisseur adaptée aux gros dépôts peut gêner la libération de pâte des petites ouvertures, tandis qu'un stencil plus fin peut sous-alimenter d'autres joints. Les recommandations de boîtier, le design des ouvertures et les essais d'impression déterminent si une épaisseur commune ou une approche étagée convient.
Un connecteur JTAG rend-il la carte entièrement testable ?
Non. La couverture boundary-scan dépend des composants implémentés, de leurs broches et instructions prises en charge, du BSDL et de la netlist, ainsi que de la capacité à contrôler et observer les connexions visées. La programmation ou le débogage processeur via JTAG ne prouve pas que tous les composants ou fonctions de la carte ont été testés.
Quand faut-il réexaminer un process d'assemblage approuvé ?
Réexaminez-le lorsqu'un changement peut affecter le brasage, l'inspection, le comportement électrique ou la configuration livrée. Citons un boîtier alternatif, une révision de stencil, un changement de pâte, un changement de finition PCB, un nouveau firmware ou un process de réparation révisé. Convenez des contrôles concernés et du responsable d'approbation avant de construire des unités modifiées.