
Assemblage PCB & Circuit Card Assembly (CCA) | CMS, NPI et clé en main
Services agiles d'assemblage PCB et de circuit card assembly (CCA) pour les équipes d'ingénierie matérielle et d'achats. Des prototypes CMS express en 24 h à la production en grand volume, HilPCB offre le placement CMS automatisé (10M+ de points par jour), la vérification DFM/DFT, l'approvisionnement BOM mondial et l'inspection AOI/rayons X 3D à 100 %.
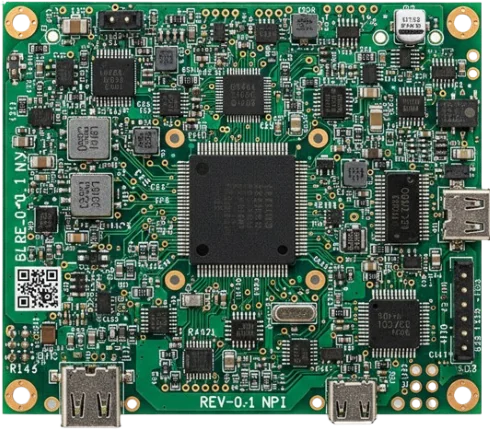
Services d'assemblage de circuits imprimés : parcours CMS, traversant et technologie mixte
Une carte nécessitant placement, brasage, inspection et test commence par une revue de périmètre : type de carte, mix de composants, volumes, intention de test et responsabilité d'approvisionnement. Cette revue achemine la demande vers le service d'assemblage approprié.
Choisissez l'assemblage CMS lorsque le placement et le brasage par refusion de composants montés en surface constituent l'exigence principale. Choisissez l'assemblage traversant pour les connecteurs, bornes, relais, transformateurs ou pour le brasage sélectif et à la vague. Recourez à l'assemblage en petite série pour l'apprentissage en prototype et en NPI, à l'assemblage en grande série pour un programme récurrent stable, et à l'assemblage turnkey lorsque la propriété de la BOM et l'approvisionnement en composants relèvent d'un même flux de travail.
- Cas d'usage idéal : données PCB finalisées nécessitant un parcours d'assemblage industrialisable
- Revue de périmètre : construction de la carte, mix de composants, quantité, test et étape de livraison
- Limite : le box build ajoute le boîtier, le câblage, le firmware et la configuration finale
- Trajectoire d'escalade : apprentissage en prototype et NPI avant production récurrente ou en volume
🚀 Demande de Devis Rapide
📋 Obtenir Capacités Complètes
Circuit Card Assembly (CCA) et fabrication CMS en volume
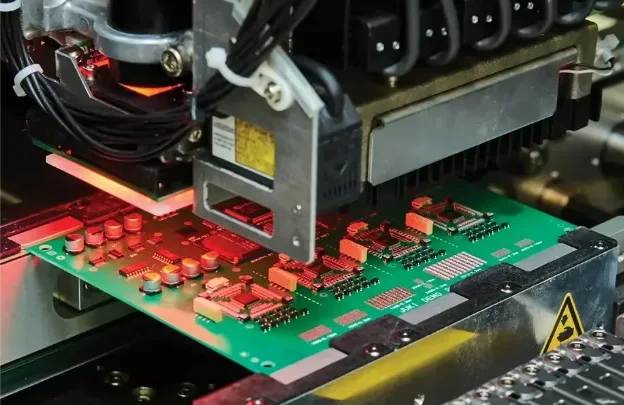
Que votre programme concerne l'assemblage de cartes commerciales ou des circuit card assembly (CCA) critiques, HilPCB fait le lien entre itérations NPI rapides et fabrication en volume optimisée en coûts. Notre usine exploite plusieurs lignes CMS haute vitesse Fuji et Yamaha acceptant des composants jusqu'aux passifs 01005 et aux BGA/QFN au pas de 0,35 mm.
Pour les startups hardware comme pour les OEM de premier rang, notre modèle d'assemblage PCB clé en main élimine les frictions de la chaîne d'approvisionnement : téléchargez vos fichiers Gerber et BOM pour recevoir un devis détaillé sous 2 heures. Nous approvisionnons des composants authentiques via des distributeurs franchisés agréés (DigiKey, Mouser, Arrow), vérifions la brasabilité en interne et passons sans rupture des lots pilotes en 24 heures à des séries de dizaines de milliers d'unités.
- Prise en charge complète du PCBA commercial et du Circuit Card Assembly (CCA) aéronautique/industriel
- Placement de micro-puces 01005 et micro-BGA 0,35 mm avec une précision de ±15 µm
- Prototypage rapide en 24 heures pour une validation accélérée de la conception
- Kitting BOM en interne avec approvisionnement direct auprès de distributeurs agréés
📋 Obtenir Capacités Complètes
Revue DFM/DFT et transfert NPI pour l'assemblage de circuits imprimés
La première revue relie l'intention de conception au processus d'assemblage : empreintes de pads, orientation des composants, espacement, fiduciaux, panélisation, équilibre thermique, brasabilité et accès au test. La revue DFT identifie ce qui peut être inspecté ou testé avant la libération des outillages et des programmes.
Pendant la phase NPI, les retours de fabrication sont enregistrés par rapport à la révision, au stencil, aux données de placement, au profil de refusion et au plan de test. Les points en suspens sont répartis entre modifications de conception, ajustements de processus et décisions relatives aux matériaux ou à l'approvisionnement, afin que la prochaine fabrication dispose d'une base de libération explicite. Les conceptions stables peuvent ensuite passer à l'assemblage en volume ; les programmes nécessitant un boîtier et une configuration finale peuvent passer au box build assembly.
- Contrôles DFM : pads, espacement, orientation, panélisation et équilibre thermique
- Contrôles DFT : points de test, accès d'outillage, programmation et couverture fonctionnelle
- Retours NPI contrôlés par révision et décisions de libération documentées
- Transfert clair des preuves pilote vers la production récurrente ou en volume
Inspection, test et preuves de libération pour l'assemblage de circuits imprimés
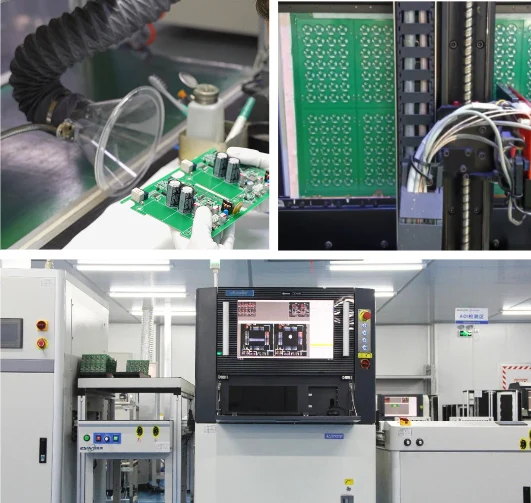
L'inspection et le test sont déterminés en fonction du risque lié au boîtier, de la criticité du produit et du plan de test du client. Les parcours types combinent l'inspection 3D de la pâte à braser, l'AOI, la revue visuelle de la qualité de brasage et les tests électriques ou fonctionnels ; les rayons X, la sonde volante, l'ICT, le boundary scan, le burn-in ou les contrôles de propreté sont ajoutés lorsque la conception et les critères d'acceptation l'exigent.
Le livrable dépasse une simple mention conforme/non conforme. Un dossier de libération peut inclure les enregistrements d'inspection, les données de profil de refusion, les résultats de test, le traitement des non-conformités, la traçabilité de lot ou de série et la révision utilisée pour la fabrication. L'ensemble exact des preuves est défini lors du devis et de la planification NPI.
- SPI 3D et AOI pour les preuves de pâte à braser et de placement
- Rayons X pour les joints masqués ou autres risques spécifiques au boîtier
- ICT, sonde volante, FCT, boundary scan ou couverture de test définie par le client
- Dossiers d'inspection, de test, de révision et de traçabilité alignés sur la libération
🚀 Demande de Devis Rapide
Matrice de sélection du parcours d'assemblage et du modèle d'approvisionnement
Faites correspondre vos contraintes de conception et votre situation d'approvisionnement au bon parcours d'assemblage, modèle d'approvisionnement et niveau de preuves
| Donnée de conception ou d'approvisionnement | Parcours d'assemblage recommandé | Modèle d'approvisionnement recommandé | Preuves RFQ requises | Responsable du risque |
|---|---|---|---|---|
Boîtiers montés en surface (QFN, BGA, circuits intégrés à pas fin) | CMS placement et refusion | Clés en main ou turnkey partiel | Gerber, BOM, CPL, notes de profil de refusion | |
Composants traversants (connecteurs, relais, transformateurs) | THT ou technologie mixte | Fourni par client ou turnkey partiel | Plan d'assemblage, séquence de brasage, notes sélectif ou à la vague | |
Mix CMS + THT sur une même carte | CMS d'abord, puis brasage sélectif ou à la vague pour le THT | Clés en main pour la maîtrise de la BOM | Gerber, BOM, CPL, séquence de brasage, plan d'inspection | |
Prototype ou NPI (1 à 50 cartes) | Assemblage en petite série avec revue DFM/DFT | Turnkey partiel ou fourni par client | Gerber, BOM, CPL, intention de test, statut de révision | |
Programme récurrent stable (1 000+ cartes) | Assemblage en volume avec processus verrouillé | Clés en main pour la maîtrise des coûts et des délais | Gerber finalisé, BOM approuvée, prévision, outillages de test | |
Propriété de la BOM requise (approvisionnement, alternatifs, cycle de vie) | Assemblage turnkey | Clés en main - HilPCB assume l'approvisionnement | BOM avec MPN, AVL, alternatifs, exigences de conformité | |
Produit nécessitant boîtier, câblage, firmware, test final | Box build assembly | Clés en main avec test au niveau système | Données d'assemblage complètes, plans mécaniques, firmware, spécif. de test | |
IPC-A-610 Classe 3 (médical, automobile, aérospatial) | CMS/THT avec inspection renforcée et rayons X | Clés en main avec plan de test documenté | Classe IPC, critères d'acceptation, traçabilité, FAI/COFC |
Vous recherchez des capacités au-delà de ce produit ? Voir toutes les capacités de fabrication
Prêt à démarrer votre projet PCB ?
Que vous ayez besoin de prototypes simples ou de productions complexes, nos capacités de fabrication avancées garantissent une qualité supérieure et une fiabilité. Obtenez votre devis en seulement 30 minutes.
Services de Circuit Card Assembly (CCA) : standards de précision et production agile
Dans la fabrication électronique moderne, le terme Circuit Card Assembly (CCA) désigne les cartes entièrement équipées, inspectées et testées, conçues pour des environnements opérationnels exigeants. Là où l'assemblage de cartes grand public se limite souvent à un échantillonnage visuel en Classe 2 IPC, le workflow CCA de HilPCB intègre une validation de processus rigoureuse :
- Placement CMS et THT de précision : des têtes de placement automatisées haute vitesse traitent les cartes en technologie mixte combinant passifs 01005, PoP (Package-on-Package), QFN fine-pitch et connecteurs traversants lourds.
- Inspection en ligne automatisée : chaque carte passe par l'inspection 3D de pâte à braser (SPI) avant placement, puis par l'AOI 3D multi-angles et l'inspection rayons X automatisée (AXI) des joints cachés BGA/QFN, garantissant des taux de vides nettement inférieurs aux limites internationales (< 15 %).
- Tests fonctionnels et traçabilité : tests à sondes volantes, tests en circuit (ICT), tests fonctionnels (FCT) et suivi par code-barres sérialisé assurent une responsabilité complète sur chaque carte livrée.
Explorez nos pages dédiées à l'assemblage CMS et à l'assemblage de câbles sur mesure pour découvrir comment nous intégrons l'électronique de carte et les faisceaux électromécaniques complets.
CMS, THT ou technologie mixte : quel procédé d'assemblage convient à votre carte
La plupart des cartes de production combinent des composants CMS et traversants. L'enjeu n'est pas de savoir quelle technologie est meilleure, mais quelle combinaison correspond à votre mix de composants, à votre densité, à votre cible de fiabilité et à vos exigences de reprise.
Choisissez le CMS lorsque la carte est dominée par les boîtiers montés en surface : QFN, BGA, circuits intégrés à pas fin et composants passifs jusqu'au 01005. Le CMS offre une densité de placement plus élevée, un débit plus rapide et un coût par joint inférieur en volume. Le brasage par refusion maîtrise le profil thermique de la plupart des joints sans plomb en un seul passage.
Choisissez le traversant (THT) pour les connecteurs soumis à des charges mécaniques ou à des courants élevés, les transformateurs, les relais, les gros condensateurs et toute pièce spécifiée pour le brasage à la vague ou sélectif. Les joints THT résistent mieux aux vibrations et aux cycles thermiques, et les composants traversants sont plus faciles à reprendre à la main.
Choisissez la technologie mixte lorsque les deux catégories cohabitent sur la même carte. La séquence type est l'impression de la pâte à braser CMS, le placement et la refusion d'abord, puis le brasage traversant par procédé sélectif ou à la vague, suivi d'une inspection combinée. Les cartes en technologie mixte exigent une revue de la séquence de brasage pour éviter d'endommager les composants THT lors de la refusion et pour s'assurer que le brasage THT ne perturbe pas les joints CMS.
Pour une comparaison approfondie des procédés, consultez le guide d'assemblage de circuits imprimés et l'article sur le procédé d'assemblage CMS.
Turnkey, turnkey partiel ou consignation : qui possède quoi
Le modèle d'approvisionnement détermine qui achète les composants, qui assume le risque de pénurie et de perte, et comment les alternatifs sont approuvés. Ce choix influe sur le coût, le délai et le volume de travail d'approvisionnement que votre équipe doit assumer.
Clés en main (turnkey complet) - HilPCB achète tous les composants, prend en charge la revue de la BOM, recherche des alternatifs et gère le risque de cycle de vie. Vous transmettez la BOM et la liste des fournisseurs approuvés ; nous assurons l'approvisionnement, les relances et la réponse aux pénuries. Idéal pour les équipes qui recherchent un interlocuteur unique et des délais plus courts. Responsable du risque de pénurie et de perte : HilPCB.
Turnkey partiel - Vous fournissez certaines pièces contrôlées ou à long délai (par ex. circuits intégrés alloués, connecteurs spécifiques) ; HilPCB approvisionne le reste. Idéal lorsque vous disposez d'un stock alloué ou de tarifs préférentiels sur certains composants. Responsable du risque pour les pièces fournies : vous. Responsable du risque pour les pièces approvisionnées : HilPCB.
Consignation (fourni par client) - Vous fournissez tous les composants, kités et étiquetés selon la BOM. HilPCB réalise l'assemblage, l'inspection et le test. Idéal lorsque vous maîtrisez des pièces propriétaires ou disposez de contrats d'approvisionnement existants. Responsable du risque pour l'exhaustivité du kit, l'exactitude des pièces et les pénuries : vous.
Quel que soit le modèle, HilPCB enregistre les codes de lot, les codes de date et la traçabilité fournisseur par rapport à la révision de fabrication. La répartition des responsabilités est documentée dans le devis avant le lancement de la production.
Quelle couverture d'inspection et de test votre PCBA nécessite-t-elle ?
L'inspection et le test ne sont pas des solutions universelles. La couverture adaptée dépend du risque lié au boîtier, de la complexité de la carte, de la classe d'acceptation et du coût d'une défaillance sur le terrain. Planifiez la couverture de test dès la RFQ et la phase NPI à l'aide des critères ci-dessous.
SPI 3D (inspection de la pâte à braser) - référence pour les cartes CMS. Détecte les erreurs de volume de pâte et de repérage avant la refusion. Recommandé pour toutes les fabrications CMS.
AOI (inspection optique automatisée) - référence pour le placement et la qualité de brasage après refusion. Détecte les composants manquants, désalignés ou en pierre tombale, les courts-circuits de brasage et le manque d'alliage. Recommandé pour toutes les productions en série.
Rayons X - requis pour les BGA, QFN et tout boîtier à joints masqués où l'inspection visuelle ne peut vérifier la couverture de brasage. Ajouté lorsque le mix de boîtiers comprend des composants à matrice de billes ou lorsque l'IPC-A-610 Classe 3 s'applique.
ICT (test en circuit) ou sonde volante - vérifie la connectivité électrique et les valeurs des composants avant le test fonctionnel. L'ICT nécessite un outillage à lits de pointes et est rentable en volume ; la sonde volante est sans outillage et convient aux prototypes ou aux petites séries. Choisissez l'ICT lorsque la carte dispose de pads de test et que le volume justifie le coût d'outillage ; choisissez la sonde volante lorsque les volumes sont faibles ou que la conception n'est pas encore optimisée pour les pads de test.
FCT (test fonctionnel) - valide que la carte assure sa fonction prévue dans les conditions de fonctionnement. Requis lorsque la spécification du produit définit l'acceptation fonctionnelle. Le plan de test et l'outillage sont définis pendant la phase NPI.
Boundary scan - teste les interconnexions numériques sans accès physique par sonde. Utile pour les cartes à forte densité où les pads ICT ne sont pas réalisables. Nécessite des composants compatibles JTAG et une netlist de boundary scan.
Burn-in - accélère les défaillances précoces par contrainte thermique et de tension élevées. Ajouté pour les produits dont la fiabilité est critique ou lorsque la spécification client l'exige.
Les preuves issues de chaque étape - données SPI, images AOI, résultats de rayons X, journaux de test, enregistrements de non-conformité - sont compilées dans le dossier de libération. L'ensemble exact est défini lors du devis. Pour le détail des modes de défaut, consultez le guide des défauts de brasage BGA.
IPC-A-610 Classe 2 vs Classe 3 : quelle norme d'acceptation s'applique
La classe d'acceptation détermine la tolérance admise pour les variations de quantité d'alliage, d'alignement et de propreté. Spécifier la mauvaise classe entraîne un surcoût d'inspection (Classe 3 sur un produit grand public) ou un risque de fiabilité (Classe 2 sur un dispositif médical). Confirmez la classe requise dans la RFQ afin que les critères d'inspection et les preuves soient alignés dès le départ.
IPC-A-610 Classe 2 - produits électroniques généraux pour lesquels les défauts cosmétiques sont tolérés tant que la fonction et la fiabilité ne sont pas compromises. Applications types : électronique grand public, contrôleurs industriels, objets connectés et la plupart des prototypes. HilPCB inspecte selon la Classe 2 par défaut, sauf si une classe supérieure est spécifiée.
IPC-A-610 Classe 3 - produits à haute fiabilité pour lesquels une durée de vie étendue et un service ininterrompu sont critiques. Applications types : équipements médicaux (périmètre ISO 13485), électronique automobile (périmètre IATF 16949), aérospatial, défense et systèmes critiques de sécurité. La Classe 3 impose des tolérances plus strictes sur le volume d'alliage, l'alignement et la propreté, et peut ajouter les rayons X, le burn-in ou les tests de propreté à l'ensemble des preuves.
Normes associées pouvant s'appliquer selon le produit : J-STD-001 pour les exigences de brasage, J-STD-020 pour la classification MSL et la gestion de l'humidité, IPC-7711/7721 pour les procédures de reprise et de réparation, et ANSI/ESD S20.20 pour la maîtrise de l'ESD. Indiquez les normes applicables et la classe d'acceptation dans la RFQ afin que le processus, l'inspection et la documentation soient configurés correctement.
Quels fichiers faut-il fournir pour un devis d'assemblage PCB ?
Utilisez cette liste pour préparer une RFQ complète. Les fichiers manquants ou incomplets sont la cause la plus fréquente des retards de devis et des ambiguïtés de processus.
- Fichiers Gerber ou ODB++ - données de fabrication, données de perçage et contour de la carte. Manquant : impossible de chiffrer la fabrication ou de vérifier la panélisation.
- BOM avec MPN - numéros de pièce fabricant, repères de référence, quantités et alternatifs approuvés. Manquant : impossible d'approvisionner les composants ou d'évaluer le risque de cycle de vie.
- Fichier de centroides / placement (CPL) - coordonnées X/Y, rotation et face de la carte pour chaque composant. Manquant : impossible de programmer le pick-and-place ou de vérifier l'orientation.
- Plan d'assemblage - emplacement des composants, marquages de polarité, notes de brasage spécifiques et zones d'exclusion. Manquant : risque de mauvais placement ou d'omission d'exigences de procédé spécial.
- Notes de stack-up et d'impédance - ordre des couches, épaisseurs diélectriques, grammages de cuivre et exigences d'impédance contrôlée. Manquant : impossible de vérifier la compatibilité de fabrication avec le profil thermique d'assemblage.
- Exigences de test - classe IPC, niveau d'inspection, méthode de test électrique (ICT/sonde volante/FCT) et critères d'acceptation. Manquant : le plan d'inspection et de test ne peut être configuré.
- Quantité et calendrier - volume de prototype, NPI ou production ; date de livraison cible ; et prévision ou attente de fabrication récurrente. Manquant : impossible d'allouer le temps de ligne ou d'évaluer le délai d'approvisionnement.
- Règles d'approvisionnement - liste des pièces fournies par le client, restrictions d'approvisionnement, AVL, autorité de substitution et contraintes de conformité ou de traçabilité. Manquant : le modèle d'approvisionnement et la responsabilité du risque ne peuvent être définis.
Transmettez ces fichiers et décisions pour demander un devis. L'équipe de revue confirme le parcours d'assemblage, le modèle d'approvisionnement, le plan de test et l'ensemble des preuves avant l'établissement du prix.
Exemples d'ingénierie d'assemblage PCB par secteur et application
Voici des scénarios d'ingénierie courants que HilPCB examine et oriente selon la conception finalisée, le mix de boîtiers, le jeu de matériaux, le plan d'inspection et les exigences de test. Posez les mêmes questions lors de la revue de RFQ : quel est le risque lié au boîtier, quel jalon de procédé le maîtrise et quelles preuves doivent être livrées ?
Cartes de calcul haute vitesse et serveurs. Densités élevées de BGA, forte masse thermique et interfaces rapides exigent une revue des empreintes de boîtiers, une planification du stencil et des broches de support, un profil thermique adapté aux limites des composants, et une couverture AOI/rayons X et électrique convenue. Parcours : CMS avec rayons X, clés en main pour la maîtrise de la BOM. Consultez le guide d'assemblage de cartes mères pour serveurs IA pour la chaîne de risque conception-vers-assemblage.
Contrôleurs industriels en technologie mixte. Circuits intégrés montés en surface combinés à des connecteurs traversants, relais et borniers. La séquence de brasage - refusion CMS d'abord, puis brasage sélectif ou à la vague pour le THT - doit éviter d'endommager thermiquement les composants THT et s'assurer que le brasage THT ne perturbe pas les joints CMS refondus. Parcours : technologie mixte, turnkey partiel si des pièces contrôlées sont concernées.
PCBA de dispositif médical (périmètre ISO 13485). Acceptation Classe 3, traçabilité complète du code de lot au numéro de série de la carte, profils de refusion documentés, rayons X pour les joints masqués, tests de propreté si spécifiés, et un dossier de libération qui étaye la soumission réglementaire. Parcours : CMS ou mixte avec inspection renforcée, clés en main avec plan de test documenté.
Calculateurs automobiles ECU (périmètre IATF 16949). Acceptation Classe 3, couverture AOI et rayons X, boundary scan ou ICT pour le test électrique, burn-in si la spécification l'exige, et documentation de niveau PPAP. Parcours : CMS ou mixte avec couverture de test complète, clés en main pour la maîtrise de la chaîne d'approvisionnement. Consultez le guide de fabrication de radars automobiles pour la chaîne assemblage-vers-validation.
Fabrications de validation prototype. Petite quantité (1 à 50 cartes), conception non encore figée, couverture de test encore en cours de définition. Parcours : assemblage en petite série avec revue DFM/DFT, consignation ou turnkey partiel, sonde volante pour le test électrique, et retours NPI enregistrés par rapport à la révision pour la prochaine fabrication.
Qu'est-ce qui détermine le coût et le délai d'assemblage de circuits imprimés ?
Le coût et le délai d'assemblage de circuits imprimés dépendent de quatre facteurs : la complexité de la carte, l'approvisionnement en composants, le volume et la couverture de test. Comprendre ces facteurs aide à préparer une RFQ qui produit un devis précis sans aller-retours de clarification.
Complexité de la carte. Le placement double face, les QFN/BGA à pas fin, la combinaison CMS et traversant, et un nombre élevé de composants augmentent tous le temps de préparation, de programmation et de traitement. Les cartes comportant des passifs 01005 ou des boîtiers à pas inférieur à 0,4 mm exigent des fenêtres de procédé plus strictes et une inspection plus poussée.
Approvisionnement en composants. L'approvisionnement clés en main complet ajoute un délai d'achat mais réduit votre effort de coordination. Les kits fournis par client suppriment le délai d'approvisionnement mais exigent que vous livriez des pièces complètes, vérifiées et correctement conditionnées. Les composants alloués ou à long délai allongent le délai quel que soit le modèle ; les alternatifs approuvés le raccourcissent.
Volume. Les fabrications en prototype et petite série (1 à 50 cartes) sont généralement expédiées en 3 à 7 jours ouvrés après la libération de la conception. Les productions en série (1 000+ cartes) nécessitent la fabrication du stencil, la préparation de l'outillage et l'approbation du premier article avant la montée en cadence, le délai récurrent dépendant de la disponibilité des composants et de la planification de la ligne.
Couverture de test. La SPI et l'AOI sont des références et n'ajoutent qu'un temps minimal. Les rayons X, l'ICT, la sonde volante, le FCT, le boundary scan et le burn-in ajoutent chacun du temps de programmation, d'outillage ou de traitement. Spécifier le plan de test requis dans la RFQ évite des retards pendant la phase NPI.
Pour un devis précis, indiquez la quantité, la date de livraison cible, le modèle d'approvisionnement et les exigences de test en même temps que les fichiers de conception. L'équipe de revue confirme le parcours, identifie les composants à long délai ou alloués, et renvoie un prix et un calendrier fondés sur les données finalisées.
Fournisseur d’assemblage PCB pour SMT, THT, mixte et CCA
HilPCB agit comme PCB assembly supplier pour les équipes qui doivent fabriquer, inspecter et tester une carte libérée. La revue technique oriente le projet vers l’assemblage SMT, l’assemblage traversant, la technologie mixte ou le Circuit Card Assembly (CCA).
Utilisez cette page pour un custom PCB assembly avec revue DFM/DFT, responsabilité d’approvisionnement et dossier de libération. Les prototypes et le NPI relèvent de l’assemblage petite série; la BOM et les achats relèvent de l’assemblage PCB turnkey.
Questions fréquentes
Quelle différence entre Circuit Card Assembly (CCA) et assemblage PCB standard ?
En combien de temps HilPCB livre-t-il les prototypes d'assemblage PCB et de CCA ?
Quelles options d'approvisionnement en composants proposez-vous pour l'assemblage clé en main ?
Pouvez-vous assembler des composants CMS et traversants sur une même carte ?
Quelle est la différence entre l'assemblage PCB et l'assemblage turnkey ?
Quel est le délai typique pour l'assemblage de circuits imprimés ?
Quels composants et types de boîtiers pouvez-vous assembler ?
Quels fichiers dois-je fournir pour un devis d'assemblage PCB ?
Qui assume le risque de pénurie et de perte de composants selon chaque modèle d'approvisionnement ?
Prenez-vous en charge la classe 3 IPC-A-610 pour les applications médicales, automobiles ou aérospatiales ?
Découvrez l'Excellence de Fabrication
Des processus de fabrication avancés garantissent que chaque PCB répond aux normes de qualité les plus élevées. Obtenez instantanément votre devis personnalisé.