

Un écran E-Ink conserve généralement une image sans rafraîchissement continu, ce qui le rend pertinent pour les liseuses, étiquettes électroniques, afficheurs industriels et signalétiques alimentées sur batterie. La faible consommation du système ne dépend toutefois pas du seul écran : circuit de commande, génération des tensions, microcontrôleur, mémoire, radio et courant de veille du PCB doivent être évalués ensemble.
Pour une équipe de conception ou d’achat, un PCB E-Ink doit être défini à partir du module d’affichage réel, de sa nappe FPC, de sa table de formes d’onde, de la température d’utilisation et de la cadence de rafraîchissement. HILPCB peut fabriquer et assembler des cartes rigides, flexibles ou rigid-flex pour ces applications, sous réserve d’une revue des fichiers, du procédé de connexion et du plan de test.
Comment fonctionne un PCB pour écran E-Ink ?
La carte pilote la matrice d’affichage, produit les tensions nécessaires au déplacement des pigments et orchestre les rafraîchissements complets ou partiels. Elle doit également placer le système dans un état de veille mesurable sans compromettre le réveil, la mémoire de l’image ni les communications.
Spécifications techniques à confirmer pour le projet :
• Construction de 4 à 8 couches : cette plage peut convenir à des cartes intégrant commande, alimentation et interfaces, mais le nombre final dépend de la densité, du retour des signaux et des contraintes mécaniques. • Très faible consommation : des courants de veille de l’ordre du microampère sont un objectif possible pour certains sous-ensembles. Ils doivent être confirmés sur le produit complet avec une méthode de mesure, un firmware et des périphériques définis. • Tensions de commande de 15 à 40 V : le circuit de génération doit suivre la fiche technique du module, les séquences, polarités, limites et règles d’implantation du fabricant de l’écran. • Plage de -25 °C à 85 °C : cette plage ne s’applique pas à tous les écrans. Module, batterie, connecteur, composants et formes d’onde doivent tous être qualifiés pour la température revendiquée.
Un PCB flexible peut relier la carte au module ou s’intégrer à une géométrie courbe. Le polyimide apporte de la flexibilité, mais le nombre de plis, le rayon, la zone dynamique, le renfort et la méthode d’assemblage doivent être spécifiés avant fabrication.
Facteurs de conception critiques :
L’alimentation doit gérer les modes actifs, veille et réveil tout en conservant les marges des tensions de commande. Le contrôleur de rafraîchissement applique les séquences complètes ou partielles prévues pour limiter la consommation et les images fantômes. Enfin, la distribution des signaux et des alimentations doit maintenir une réponse uniforme sur toute la surface, ce qui se vérifie avec le module, la température et le contenu de test convenus.
Matériaux et spécifications d’un PCB pour papier électronique
Le bon matériau ne se choisit pas parce que l’écran est « basse consommation ». Il dépend de l’assemblage, de la rigidité, de la flexion, des dimensions, de la finition et de la connexion au verre ou à la nappe.
Matériaux avancés :
Un PCB à Tg élevé peut améliorer la stabilité dimensionnelle pendant certains cycles d’assemblage. Son intérêt doit être comparé au profil thermique admissible par l’écran et par la connexion FPC. Pour une liaison par film conducteur anisotrope, la finition, la planéité, la propreté et le procédé de collage doivent être définis avec le fournisseur du module.
Points à chiffrer dans la fabrication :
• Type de substrat : PCB rigide, flexible ou rigid-flex selon le boîtier, la nappe et les mouvements attendus. • Finition de surface : ENIG ou OSP peuvent être envisagés pour les connecteurs ; le choix dépend du pas, du stockage, du nombre de refusions et du procédé de contact. • Technologie de vias : des vias borgnes ou enterrés et un perçage à profondeur contrôlée ne sont nécessaires que si la densité et l’empilage les justifient. • Contrôle électrique : un test électrique à 100 % doit être relié à la liste de connexions, aux limites de tension et à l’outillage d’interface ; cette couverture ne remplace pas un test fonctionnel avec l’écran.
Une lamination séquentielle peut libérer de l’espace sous les circuits de commande lorsque la densité l’exige. Le laser peut aussi réaliser des microvias ou ouvertures précises. Ces procédés augmentent toutefois le coût et doivent être comparés à une implantation conventionnelle avant le gel de la carte.
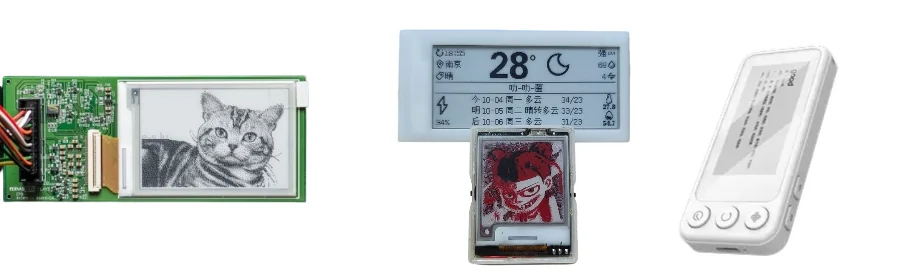
Assemblage d’un PCB E-Ink : composants sensibles et connecteurs FPC
L’assemblage réunit généralement un circuit de commande d’affichage, une alimentation élévatrice, un contrôleur de séquencement, une horloge et les interfaces de communication. Le risque principal est de qualifier séparément la carte et l’écran alors que leur connexion, leur séquence d’alimentation et leur logiciel déterminent le résultat visible.
Technologies d’assemblage de précision :
Une ligne d’assemblage SMT doit utiliser un profil compatible avec les boîtiers, le PCB et les composants sensibles à la température. Si l’écran ou la nappe ne supporte pas la refusion, leur montage doit être prévu dans une opération séparée, avec une instruction et une inspection dédiées.
Éléments d’intégration à vérifier :
• Contrôleurs d’affichage : QFP ou BGA comportant de nombreuses connexions, avec inspection adaptée au boîtier. • Gestion de puissance : convertisseurs élévateurs fournissant les tensions du module, avec validation du démarrage, de l’arrêt et des défauts. • Interfaces : USB, SPI ou I2C selon l’architecture système et le débit nécessaire. • Connecteurs : ZIF ou carte-à-carte dimensionnés pour le pas, le nombre de cycles, le maintien mécanique et la nappe exacte.
L’application d’un vernis de tropicalisation ou d’une résine de sous-remplissage ne doit être autorisée qu’après validation de la compatibilité avec connecteurs, zones de contact, réparabilité et dissipation. Le test fonctionnel doit vérifier communications, séquences, courant de veille, courant de rafraîchissement et rendu d’images choisies pour révéler pixels défaillants ou résidus visuels.
PCB de liseuse, étiquette électronique et affichage industriel
Les contraintes changent fortement selon l’application ; une même architecture de carte ne couvre pas automatiquement tous les écrans papier électronique.
Liseuses électroniques :
Une liseuse compacte doit associer consommation de veille, autonomie, tactile, stockage et radio Wi-Fi ou cellulaire. La durée de batterie doit être calculée avec la capacité utile, le nombre de rafraîchissements, les périodes de communication et le profil logiciel, puis mesurée sur un scénario représentatif.
Applications industrielles :
Les étiquettes électroniques de rayon utilisent des mises à jour radio et recherchent souvent une autonomie de plusieurs années. La signalétique extérieure bénéficie de la lecture en lumière ambiante, mais la plage de température, la protection UV, l’étanchéité et le contraste doivent être vérifiés sur le module choisi. Dans les transports, l’intérêt porte notamment sur l’affichage d’horaires avec une infrastructure d’alimentation limitée.
Un PCB rigid-flex peut faciliter un écran enveloppant ou un appareil courbe. Le dossier mécanique doit néanmoins définir les zones rigides, les transitions, les renforts, le rayon et le nombre de flexions attendues.
Coût et délai de fabrication d’un PCB E-Ink
Le coût dépend moins du mot « E-Ink » que de la configuration réelle : nombre de couches, matériau, vias, finition, connecteur, disponibilité du circuit de commande, assemblage de la nappe, outillage et test avec écran.
Travail d’ingénierie :
Une revue peut couvrir consommation, alimentation, distribution des signaux et DFM. Un prototypage en 48 à 72 heures n’est applicable qu’après vérification des matériaux, composants, fichiers et capacités de la ligne, puis confirmation écrite dans le devis.
Capacité de production :
Un service d’assemblage clé en main peut coordonner PCB, composants et assemblage. Une capacité allant du prototype à plusieurs millions d’unités par an ne doit pas être présumée. Pour un projet réel, l’acheteur doit obtenir un plan de capacité, les lignes qualifiées, le délai d’approvisionnement des composants E-Ink, la stratégie de seconde source et le plan d’emballage des ensembles sensibles.
Preuves qualité à demander :
• Essais électriques : limites, couverture et enregistrement des paramètres critiques du circuit de commande et des alimentations. • Essais environnementaux : températures et humidités choisies selon l’usage, avec nombre d’échantillons et critères d’acceptation. • Essais de fiabilité : toute simulation de plusieurs années doit reposer sur un profil d’essai, un modèle d’accélération et un rapport approuvés, et non sur une simple durée annoncée. • Traçabilité : liaison entre lots de matériaux, composants, paramètres de procédé et résultats de test.
HILPCB peut préparer une offre de fabrication et d’assemblage à partir des Gerber ou fichiers CAO, de la nomenclature, du modèle exact d’écran, de la nappe, du firmware de test et des critères d’acceptation. Les capacités et délais ne sont engagés qu’après cette revue.
Questions fréquentes sur les PCB E-Ink
Qu’est-ce qui distingue un PCB E-Ink d’une carte d’affichage classique ?
Il doit généralement gérer une consommation de veille très faible, des rails de commande propres au papier électronique, une séquence de rafraîchissement et une connexion FPC sensible. Les valeurs dépendent du module et de son circuit de commande ; elles doivent être reprises de la fiche technique et vérifiées sur la carte assemblée.
Comment vérifier la fiabilité d’un appareil E-Ink sur batterie ?
Mesurez séparément veille, réveil, rafraîchissement complet, rafraîchissement partiel et radio, puis calculez l’autonomie avec le scénario d’utilisation. La protection environnementale et les essais accélérés peuvent compléter cette preuve, à condition que leurs profils et critères soient documentés.
Quel substrat choisir pour un écran papier électronique ?
Le FR-4 convient à de nombreuses cartes rigides, le polyimide aux parties flexibles, et un matériau à Tg élevé peut être utile lorsque l’assemblage ou la stabilité dimensionnelle l’exige. Le choix final dépend du boîtier, de la nappe, des températures et du procédé de connexion.
HILPCB peut-il fabriquer des cartes E-Ink grand public et industrielles ?
Oui, sous réserve de la revue du dossier et du plan de test. Le devis doit préciser le type de carte, le volume, le module d’écran, les exigences environnementales, les contrôles fonctionnels et les preuves de traçabilité attendues.