
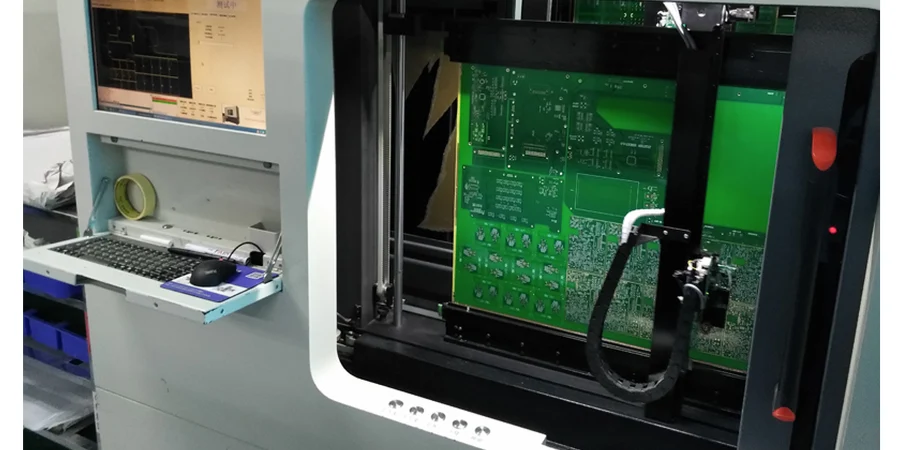
Le test par sondes mobiles est une méthode électrique programmable qui déplace des pointes de test vers les nœuds accessibles d’un PCB ou d’une PCBA sans nécessiter de lit à clous propre au produit. Il est utile pour les prototypes, la production à forte diversité et les révisions fréquentes. En revanche, un contrôle standard de continuité ou de composants ne démontre ni l’impédance contrôlée, ni la perte d’insertion, ni la marge d’ouverture de l’œil, ni le taux d’erreur binaire d’un canal haute vitesse.
Points essentiels pour utiliser le test par sondes mobiles
- Précisez si l’essai concerne un circuit imprimé nu ou une PCBA assemblée : l’accessibilité, les défauts recherchés et les méthodes diffèrent sensiblement.
- Un programme standard cible généralement les circuits ouverts, courts-circuits, défauts d’isolement et certains contrôles de composants ou de connexions, selon la machine, l’accès et la topologie du circuit.
- La réussite d’un essai en courant continu ne démontre pas l’intégrité du signal haute vitesse. Utilisez les preuves TDR, VNA, fonctionnelles, de conformité ou BER spécifiées pour l’exigence du canal.
- Certaines plateformes robotisées spécialisées peuvent automatiser des sondes RF et des instruments externes, mais il s’agit alors d’une cellule de test RF configurée, pas d’une capacité intrinsèque de chaque machine à sondes mobiles.
- Mesurez séparément la couverture des réseaux, des nœuds et des défauts. La mention « tous les réseaux testés sont conformes » peut masquer des réseaux inaccessibles ou des classes de défaut non contrôlées.
- Fournissez une netlist issue de l’intention de conception et des données produit intelligentes, en plus des fichiers de fabrication, afin que l’ingénierie de test puisse détecter les incohérences de données et conserver les noms de réseaux.
- Ne recopiez pas de diamètre de pastille ou de zone d’exclusion universels. La technologie, l’angle et la force de la sonde, le support de carte, la hauteur des composants et la finition de la cible déterminent l’accès.
- Combinez sondes mobiles, ICT, boundary scan, inspection et test fonctionnel selon les défauts, le volume et le risque d’échappement qualité.
- Exigez un rapport rattaché à chaque unité, indiquant la révision du programme, la couverture exclue, les limites, les échecs, les nouveaux essais et l’historique de réparation.
Sommaire
- Que vérifie réellement un test par sondes mobiles ?
- Test électrique du PCB nu ou test par sondes de la PCBA
- Le test par sondes mobiles vérifie-t-il l’intégrité du signal ?
- Associer chaque défaut à la bonne méthode d’essai
- Sondes mobiles, ICT, boundary scan et test fonctionnel
- Créer et valider le programme de test
- Concevoir un PCB haute densité accessible aux sondes
- Protéger les réseaux haute vitesse et sensibles pendant le test
- Arbitrer couverture, cadence et coût
- Ordonner les inspections et essais électriques
- Transformer les résultats en preuves de fabrication traçables
- Diagnostiquer les échecs courants du test par sondes
- Checklist RFQ pour un test par sondes mobiles
- Normes de référence et limites de responsabilité
- Comment HILPCB accompagne les PCB haute vitesse testables
- Questions fréquentes
- Conclusion
Que vérifie réellement un test par sondes mobiles ?
Une machine à sondes mobiles positionne des pointes conductrices sur des cibles sélectionnées et applique une mesure programmée. Pour la mise en place et le workflow du programme, voir le tutoriel de test à sondes volantes. Ses capacités utiles dépendent de toute la configuration : mécanique, type de sonde, commutation, sources, instruments de mesure, algorithmes logiciels, circuits de garde, caméras et équipements externes éventuels.
Selon la machine et le produit, le programme peut comprendre :
- des contrôles de continuité, de court-circuit et d’isolement sur le PCB nu ;
- des mesures de résistance, capacité, diode ou polarité sur des circuits assemblés accessibles ;
- des mesures Kelvin à quatre fils lorsque l’organisation des contacts et la méthode le permettent ;
- des techniques sans vecteur ou capacitives pour certaines connexions de composants inaccessibles ;
- des mesures sous tension, la programmation, le boundary scan, l’inspection optique ou des contrôles thermiques sur les plateformes équipées ;
- des mesures RF ou haute vitesse automatisées uniquement lorsque des sondes, structures d’étalonnage et instruments adaptés sont intégrés.
Ne transformez pas cette liste en affirmation générale sur les capacités d’un fournisseur. La topologie peut masquer un composant individuel, les chemins parallèles peuvent modifier la valeur mesurée, les dispositifs de protection peuvent limiter la tension d’essai et le corps d’un composant peut bloquer l’accès. Ce sont le programme approuvé et le rapport de couverture, et non le nom de la machine, qui définissent ce qui a effectivement été testé.
Test électrique du PCB nu ou test par sondes de la PCBA
Le même principe mécanique intervient à deux points de contrôle qualité distincts.
| Aspect | Test électrique du PCB nu | Test par sondes mobiles de la PCBA |
|---|---|---|
| Comparaison principale | Cuivre fabriqué comparé à une netlist approuvée | Assemblage comparé à la netlist, à la nomenclature et au modèle de test |
| Cibles courantes | Pastilles, vias et cuivre exposé avant la pose des composants | Pastilles, vias, broches et points de test accessibles autour des composants |
| Défauts principaux | Ouvertures et courts-circuits dans le cuivre, défauts d’isolement et certains défauts de vias ou d’interconnexion | Ouvertures et courts-circuits d’assemblage, composants passifs erronés ou manquants, polarité et certaines connexions défectueuses |
| Accessibilité | Généralement étendue avant assemblage | Réduite par les boîtiers, blindages, dissipateurs, revêtements et pièces mécaniques |
| Limite principale | Ne prouve pas par défaut l’impédance, la qualité du stratifié ou le fonctionnement assemblé | Ne voit pas chaque joint caché et ne démontre pas par défaut les performances du système |
Le test du PCB nu doit comparer les données de fabrication extraites à une netlist indépendante issue de l’intention de conception, lorsqu’elle est disponible. Tester uniquement une netlist extraite du même fichier de production erroné peut confirmer que la carte fabriquée correspond à ce fichier tout en laissant passer l’erreur de données de conception.
Sur une carte assemblée, distinguez l’accès à un point d’un réseau de l’accès à chaque nœud significatif. Une sonde peut confirmer la présence d’un rail sans déterminer quelle branche, quelle brasure ou quelle connexion BGA est ouverte.
Le test par sondes mobiles vérifie-t-il l’intégrité du signal haute vitesse ?
Les programmes standards sont généralement des contrôles de fabrication en courant continu ou à basse fréquence. Ils peuvent détecter les ouvertures et courts-circuits dans le cuivre, des anomalies grossières de résistance et certains défauts de composants qui dégraderaient assurément un canal haute vitesse. Ils ne mesurent pas directement le profil d’impédance, la perte d’insertion, la perte de retour, la conversion de mode, la diaphonie, la gigue, l’ouverture de l’œil ou le BER du canal.
Choisissez une méthode adaptée à chaque exigence :
- TDR/TDT pour le profil d’impédance contrôlée, la localisation des discontinuités et la propagation, avec un montage et une méthode d’étalonnage définis ;
- mesures VNA pour la perte d’insertion et de retour, le couplage et les paramètres S en mode mixte dans le domaine fréquentiel ;
- oscilloscope ou test de conformité pour les exigences électriques de l’émetteur et du récepteur, ainsi que les mesures d’œil ou de gigue ;
- trafic fonctionnel et test BER pour la liaison mise en œuvre, avec motif, débit, égalisation, canal et conditions environnementales définis ;
- coupon et preuves matière/procédé pour maîtriser la production lorsque le produit n’offre pas un accès adapté.
Certaines plateformes actuelles peuvent porter des sondes haute fréquence et automatiser une mesure VNA ou TDR. Cette approche est utile pour répéter une mesure en production, mais exige une transition contrôlée, une géométrie de sonde appropriée, l’étalonnage et le de-embedding, une force de contact stable, des structures de référence et une corrélation avec la méthode de laboratoire acceptée. Un contact pogo standard et une mesure de résistance ne deviennent pas un test RF par simple changement de nom.
Associer chaque défaut à la bonne méthode d’essai
Cette matrice empêche l’expression « testé électriquement » de remplacer une couverture explicitement définie.
| Risque ou défaut | Contribution des sondes mobiles | Preuve complémentaire | Ce que la réussite du test ne démontre pas |
|---|---|---|---|
| Ouverture ou court-circuit du cuivre | Continuité et isolement directs sur les réseaux accessibles | Comparaison avec une netlist indépendante et localisation du défaut | Impédance ou comportement intermittent sous contrainte |
| Via ou connexion à résistance élevée | Mesure Kelvin ou contrôle de résistance lorsque la méthode et l’accès le permettent | Microsection, essai en courant ou sous charge, ou évaluation de fiabilité | Épaisseur de métallisation du via ou durée de vie à long terme |
| Valeur erronée d’un composant passif | Mesure in situ lorsque la topologie autorise l’isolation ou la garde | AOI, traçabilité de nomenclature et test fonctionnel | Tolérance sous toutes les conditions de polarisation et de fréquence |
| Diode ou composant polarisé inversé | Mesure de polarité ou de diode sur les circuits accessibles et compatibles | AOI et test fonctionnel | Comportement correct du système sous les contraintes d’utilisation |
| Brasure BGA ouverte | Accès indirect, technique sans vecteur ou boundary scan sur une conception compatible | Rayons X, boundary scan et test fonctionnel | Qualité complète des joints cachés |
| Défaut de cuivre sur une paire différentielle | Ouvertures, courts-circuits et écart de résistance important | TDR/VNA différentiel ou coupon qualifié | Impédance différentielle, skew, pertes ou conversion de mode |
| Mauvais empilage ou diélectrique | Preuve directe faible ou inexistante dans un test standard | Dossier voyageur et matière, microsection, TDR/VNA sur coupon | Identité du stratifié, Dk/Df ou géométrie des couches |
| Performance du connecteur ou du canal | Connectivité de base si elle est accessible | TDR/VNA avec montage, test de conformité ou BER | Performance et marge du canal connecté |
| Configuration du micrologiciel ou de la liaison | Programmation et contrôles sous tension sur les systèmes équipés | Test fonctionnel et de conformité maîtrisé | Fonctionnement correct du micrologiciel dans tous les modes |
Sondes mobiles, ICT, boundary scan et test fonctionnel : quelle méthode choisir ?
Les sondes mobiles et l’ICT sur lit à clous effectuent tous deux des mesures in situ, mais leur économie et leur accessibilité diffèrent. L’ICT investit dans un montage dédié qui contacte simultanément de nombreux points et convient à une production stable et répétitive. Les sondes mobiles échangent une cadence plus lente, due aux déplacements successifs, contre une faible dépendance à l’outillage et une grande souplesse de programmation.
| Méthode | Usage le plus adapté | Atout principal | Limite principale |
|---|---|---|---|
| Sondes mobiles | Prototype, NPI, forte diversité, révisions fréquentes et cibles difficiles pour un montage | Faible charge d’outillage propre au produit et accès flexible | Cadence séquentielle et couverture dépendante de l’accès |
| ICT sur lit à clous | Volume moyen ou élevé et stable, avec accès DFT | Mesures parallèles rapides et contacts répétables | Coût du montage, délai et incidence des ECO |
| Boundary scan | Composants et réseaux numériques conçus selon l’IEEE 1149.1 ou une fonction apparentée | Accès aux interconnexions compatibles sans sonde physique sur chaque nœud | Exige des composants, une chaîne et des modèles adaptés ; couverture analogique et RF limitée |
| AOI et rayons X | Caractéristiques visuelles et d’assemblage cachées | Placement, qualité visible et certaines preuves sur les joints cachés | Aucune preuve directe des performances électriques |
| Test fonctionnel ou de conformité | Comportement du produit et exigences d’interface | Exerce les fonctions et performances mises en œuvre | Localisation des défauts souvent moins précise et développement plus important |
Une stratégie hybride est souvent plus robuste que le choix d’une méthode unique. Par exemple, les sondes mobiles peuvent couvrir les nœuds analogiques et de puissance d’une petite série, le boundary scan peut atteindre les interconnexions numériques sous BGA, et le test fonctionnel peut exercer la liaison haute vitesse.
Comment créer et valider le programme de test par sondes mobiles ?
La qualité du programme commence par des données d’entrée maîtrisées. Fournissez :
- des données produit intelligentes ODB++ ou IPC-2581 lorsque la machine les accepte ;
- les fichiers Gerber et de perçage ainsi qu’une netlist IPC-D-356 issue de l’intention de conception ;
- la nomenclature, le fichier de placement, les plans d’assemblage, les schémas et les composants alternatifs approuvés ;
- les types de broches, modèles de composants, polarités et contraintes de non-test ou de réseaux sensibles ;
- le micrologiciel, les fichiers de programmation et le séquencement des essais sous tension, le cas échéant ;
- les identifiants de révision et un dossier d’incidence des ECO et modifications.
L’ingénierie de test doit comparer les sources de données, cartographier les cibles accessibles, classer les réseaux, fixer des limites adaptées au circuit et documenter les exclusions. La mise au point sur une unité réputée conforme peut aider à établir la répétabilité, mais cette unité doit avoir été validée par une inspection et un essai fonctionnel indépendants. Apprendre le programme à partir d’une carte non vérifiée peut normaliser son défaut.
Validez le contact, la garde, la décharge et la répétabilité. Introduisez des défauts connus représentatifs ou utilisez une simulation d’essai lorsque c’est réaliste afin de confirmer que le programme détecte les classes de défaut annoncées. Examinez les seuils appris avant la mise en service pour éviter que la dispersion normale du produit ne provoque de faux rejets ou ne masque des échappements.
Comment concevoir un PCB haute densité accessible aux sondes ?
La couverture de test dépend en partie du routage. Avant de figer la conception, réalisez une analyse d’accès propre à la machine sur les deux faces de la carte.
Pour chaque cible requise, confirmez :
- une finition exposée et une géométrie de cible compatibles avec la sonde retenue ;
- le dégagement nécessaire au corps de la sonde, à son angle d’approche et aux composants voisins ;
- un support de carte et une force admissible qui évitent flexion excessive et marques inacceptables ;
- l’absence de vernis épargne, revêtement, adhésif ou obstacle mécanique ;
- une distance sûre vis-à-vis des transitions RF, plages fines et structures fragiles ;
- l’accès après la pose des blindages, dissipateurs, connecteurs et composants traversants ;
- une autre méthode de couverture pour chaque nœud critique inaccessible.
Il n’existe pas de diamètre minimal universel pour une pastille de test par sondes mobiles. Des exemples de fournisseurs montrent que des machines avancées pour PCB nus peuvent contacter des cibles extrêmement petites avec des microsondes spécialisées, tandis que l’accès sur une carte assemblée peut être limité par la géométrie des composants et la force sûre. Demandez la bibliothèque de cibles et les règles d’exclusion de la machine réellement utilisée.
Ajoutez des pastilles ou vias dédiés lorsqu’ils améliorent réellement la localisation des défauts, mais ne créez pas de stubs non terminés sur les réseaux haute vitesse critiques sans revue SI. Une structure d’accès courte et documentée, une fonction amovible, un accès par connecteur, le boundary scan ou une couverture fonctionnelle peuvent être plus sûrs qu’une pastille générique raccordée à chaque paire différentielle.
N’utilisez un PCB HDI que si la densité et les interconnexions le justifient ; coordonnez l’accès aux microvias et la couverture des nœuds cachés pendant la DFT. Pour les canaux contrôlés, alignez le plan de test sur l’empilage et la stratégie de coupons du PCB haute vitesse.
Comment protéger les réseaux haute vitesse et sensibles pendant le test ?
L’essai ne doit ni endommager ni perturber le produit. Classez les réseaux avant d’appliquer une source ou de contacter une structure délicate.
- Fixez la tension et le courant d’essai maximaux pour les protections ESD, entrées à haute impédance, étages d’entrée RF, capteurs et broches de circuits intégrés non alimentés.
- Définissez la décharge et la mise à la masse avant tout déplacement de sonde ou séquence sous tension.
- Évitez de sonder les surfaces de transition RF ou les pastilles fines lorsque la marque de contact peut modifier leurs performances.
- Maîtrisez le support de la carte afin que la force des pointes ne fléchisse pas les BGA, composants céramiques ou microvias.
- Définissez l’état des connecteurs, blindages et du boîtier pour toute mesure RF.
- Étalonnez et dé-embeddez le trajet formé par la sonde, le câble et le montage pour les mesures TDR ou VNA.
- Séparez les limites de production des mesures exploratoires d’ingénierie.
Pour une mesure différentielle, préservez la symétrie de la transition des sondes, de la longueur des trajets et de la connexion de référence. Un skew du montage ou des contacts inégaux peuvent être interprétés à tort comme un skew ou une conversion de mode du PCB.
Comment arbitrer couverture de test, cadence et coût ?
N’appliquez pas un seuil de rentabilité universel fondé sur le seul volume. Le choix dépend de l’effort de développement du programme, du coût et de la durée de vie du montage, de la fréquence des révisions, du temps d’essai, des économies de réparation, de la capacité des équipements et du coût d’un défaut livré au client.
Suivez au minimum trois indicateurs de couverture :
- Couverture des réseaux : part des réseaux requis disposant d’une méthode de test valide.
- Couverture des nœuds : part des points de connexion pertinents observés directement ou indirectement.
- Couverture des défauts : classes de défaut annoncées comme détectables avec les limites et la topologie validées.
Signalez également les réseaux exclus et la mesure compensatoire utilisée. Un taux de réussite de 100 % n’a aucune signification sans dénominateur ni modèle de défaut.
N’optimisez les déplacements et le regroupement des mesures qu’après avoir protégé la couverture. Pour une conception stable, comparez le coût récurrent du cycle par sondes mobiles avec le passage à un ICT sur montage. Pour une conception évolutive ou un assemblage en petite série, la souplesse logicielle peut rester plus avantageuse que la cadence d’un outillage dédié.
Dans quel ordre réaliser les inspections et essais électriques ?
Une séquence efficace élimine les défauts évidents et peu coûteux avant les essais de performance plus onéreux :
- valider les données de fabrication reçues et les résultats électriques du PCB nu ;
- exécuter la SPI et l’AOI après les étapes d’assemblage concernées ;
- utiliser les rayons X pour les joints cachés spécifiés ;
- effectuer hors tension les contrôles par sondes mobiles ou ICT avec des limites sûres ;
- programmer le micrologiciel et lancer des mesures sous tension maîtrisées lorsqu’elles sont approuvées ;
- exécuter le boundary scan, les tests fonctionnels, TDR/VNA, de conformité ou BER exigés par le produit ;
- enregistrer la réparation, la nouvelle inspection et la répétition complète des essais affectés.
Les assemblages mixtes CMS et traversants peuvent demander des contrôles à plusieurs étapes, mais il n’est pas automatiquement optimal de retester chaque réseau après chaque procédé. Appuyez-vous sur les risques du procédé pour déterminer ce qui doit être répété après brasage sélectif, travail manuel, pose des connecteurs ou retouche.
Comment transformer les résultats en preuves de fabrication traçables ?
Le dossier par unité ou panneau doit identifier le produit et la révision du programme, la machine, la configuration du montage et des sondes, la date, le numéro de série ou lot, les limites, le résumé de couverture, les exclusions, les résultats bruts ou diagnostiques, les échecs, leur traitement, les réparations et les nouveaux essais.
Distinguez le rendement au premier passage du taux final après réparation. Analysez les codes défaut par étape de procédé, boîtier, repère, classe de réseau et révision, tout en conservant assez de contexte pour séparer les problèmes de programme ou de contact des véritables défauts de fabrication.
Ne promettez pas une intégration MES simplement parce que la machine exporte des données. Définissez le transfert des identifiants, le format du fichier ou de l’API, la gestion des nouvelles tentatives et doublons, la source horaire, les contrôles d’accès et la conservation. Vérifiez que le rapport de test ne peut pas être associé au mauvais numéro de série après dépanélisation ou réparation.
Comment diagnostiquer les échecs courants du test par sondes mobiles ?
| Symptôme | Cause probable | Premier contrôle | Orientation corrective |
|---|---|---|---|
| Ouverture intermittente sur une cible | Contamination, oxydation, mauvais support, sonde usée ou atterrissage instable | Image caméra, historique des contacts et mesures répétées | Nettoyer, soutenir la carte, ajuster la force ou le trajet, ou changer de cible ou de sonde |
| Nombreux faux rejets sur la valeur des passifs | Chemins parallèles, modèle ou garde incorrects, tolérance ou seuils appris | Topologie du schéma et valeurs brutes | Améliorer l’isolation, le modèle et les limites d’ingénierie |
| Tous les réseaux testés passent mais le produit ne fonctionne pas | Nœuds inaccessibles ou classe de défaut non couverte | Rapport de couverture et d’exclusion, signature fonctionnelle | Ajouter boundary scan, accès physique, inspection ou couverture fonctionnelle |
| Le canal différentiel échoue au TDR mais passe le test par sondes | Problème de géométrie, d’empilage, de transition ou d’impédance | TDR du coupon ou du produit et dossiers de fabrication | Corriger le procédé ou la conception, sans relâcher les limites de continuité |
| Le résultat RF change à chaque contact | Transition de la sonde, force de contact, étalonnage ou support de carte | Étalon et image de l’atterrissage | Stabiliser la mécanique et rétablir la corrélation |
| L’échec disparaît après une retouche sans diagnostic | L’état initial a été écrasé | Journal du premier passage, historique de réparation et nouveaux essais affectés | Préserver les preuves de l’échec et clôturer la cause racine |
Checklist RFQ pour un test par sondes mobiles
Données produit : révisions du PCB et de l’assemblage, ODB++ ou IPC-2581, Gerber et perçage, netlist IPC-D-356, nomenclature, fichier de placement, plans, schémas et panélisation.
Périmètre d’essai : PCB nu ou PCBA, réseaux et nœuds requis, classes de défaut, limites de continuité, isolement et composants, réseaux exclus ou sensibles, autorisations d’essai sous tension et format du rapport de couverture.
Exigences haute vitesse : tableau d’impédance contrôlée, empilage, conception des coupons, définition du connecteur et de la transition, limites TDR/VNA, plage de fréquences, étalonnage et de-embedding, procédure de conformité ou BER et structures étalons ou de référence.
DFT et mécanique : faces accessibles, bibliothèque de cibles, zones d’exclusion, hauteur des composants, support de carte, revêtements, blindages, dissipateurs, connecteurs installés et marques de contact autorisées.
Configuration et qualité : micrologiciel, programmation et somme de contrôle, sérialisation, révision de la machine et du programme, enregistrement du premier passage et des nouveaux essais, traitement des défauts, boucle de réparation, format et durée de conservation des données.
Volume : taille de lot, prévision des révisions, objectif de cadence ou de temps de cycle, manipulation des panneaux et critère prévu pour évaluer le passage à l’ICT ou à un montage fonctionnel dédié.
Joignez ces informations à votre demande d’assemblage PCB clé en main afin d’identifier les lacunes de DFT avant l’assemblage, et non après l’écriture du premier programme de test.
Normes de référence et limites de responsabilité
- IPC-9252 — IPC
- IPC-D-356 — IPC
- IPC-2581 — IPC
- IPC-2221 — IPC
- IPC-6012 — IPC
- IPC-A-610 — IPC
- J-STD-001 — IPC
- IEEE 1149.1 — IEEE
Les révisions, classes, tensions d’essai, limites et couvertures applicables proviennent de la spécification client et des risques du produit. Les essais de fabrication et d’assemblage PCB peuvent apporter des preuves au regard des exigences validées. À eux seuls, ils ne démontrent ni la marge d’intégrité du signal, ni la conformité du protocole, la CEM, la fiabilité, la sécurité ou les performances du système complet.
Comment HILPCB accompagne les PCB haute vitesse testables
HILPCB peut examiner avant la fabrication d’un prototype ou d’une série l’empilage validé, les données de fabrication, la netlist de test, les accès sur l’assemblage, les risques liés aux joints cachés et les preuves spécifiées. L’objectif est d’établir un plan de couverture qui distingue le test électrique du PCB nu, l’inspection d’assemblage, les sondes mobiles ou l’ICT, les preuves d’impédance et le fonctionnement au niveau du produit.
Transmettez les classes de réseaux, les nœuds sensibles, les limites de test, les volumes prévus, le micrologiciel et les méthodes d’acceptation haute vitesse. HILPCB pourra alors aligner la fabricabilité et la préparation de l’assemblage sur les enregistrements demandés, tout en signalant les exigences nécessitant un montage dédié, un équipement RF spécialisé ou une validation système appartenant au client.
Questions fréquentes sur le test par sondes mobiles
Le test par sondes mobiles peut-il mesurer l’impédance contrôlée ?
Un programme standard de continuité ou de résistance ne peut pas vérifier l’impédance contrôlée. Certaines plateformes robotisées spécialisées peuvent automatiser des instruments TDR ou VNA avec des sondes RF, un étalonnage et un accès adaptés. Dans les autres cas, utilisez la méthode TDR/VNA spécifiée sur coupon ou produit et présentez son rapport séparément.
Le test par sondes mobiles est-il préférable à l’ICT pour les prototypes ?
Il est souvent mieux adapté aux faibles volumes et aux conceptions évolutives, car il évite un lit à clous propre au produit. Le choix dépend néanmoins de la couverture, du temps de cycle, de l’effort de programmation et de l’accès. Une stratégie hybride ou un montage ICT anticipé peut être plus robuste pour une fabrication stable et répétitive.
Les sondes mobiles peuvent-elles tester les réseaux situés sous un BGA ?
Uniquement si le réseau dispose d’un autre nœud accessible ou si la machine prend en charge une technique indirecte applicable. Le boundary scan, les rayons X et le test fonctionnel couvrent d’autres risques associés au BGA. La réussite au niveau du réseau ne démontre pas chaque joint de brasure caché.
Quels fichiers améliorent la création du programme de test ?
Fournissez des données produit intelligentes telles qu’ODB++ ou IPC-2581 lorsqu’elles sont acceptées, ainsi que les fichiers Gerber et de perçage, une netlist IPC-D-356 issue de l’intention de conception, la nomenclature, le fichier de placement, les schémas, les plans, les révisions et des limites d’essai explicites. Des sources indépendantes aident à détecter les incohérences entre l’intention de conception et les fichiers de fabrication.
Conclusion : définir une couverture mesurable avant le devis
Le test par sondes mobiles est le plus efficace lorsqu’il constitue une couche configurable d’une stratégie de couverture des défauts. Il peut détecter avec souplesse de nombreux défauts de fabrication et d’assemblage, mais ne doit jamais servir à revendiquer des performances haute vitesse qui n’ont pas été mesurées.
Définissez l’étape du produit, le modèle de défaut, les nœuds accessibles, les limites, les exclusions et les essais SI complémentaires avant de demander un devis. La mention « testé par sondes mobiles » devient alors une preuve traçable que les équipes d’ingénierie, qualité et achats peuvent réellement évaluer.