
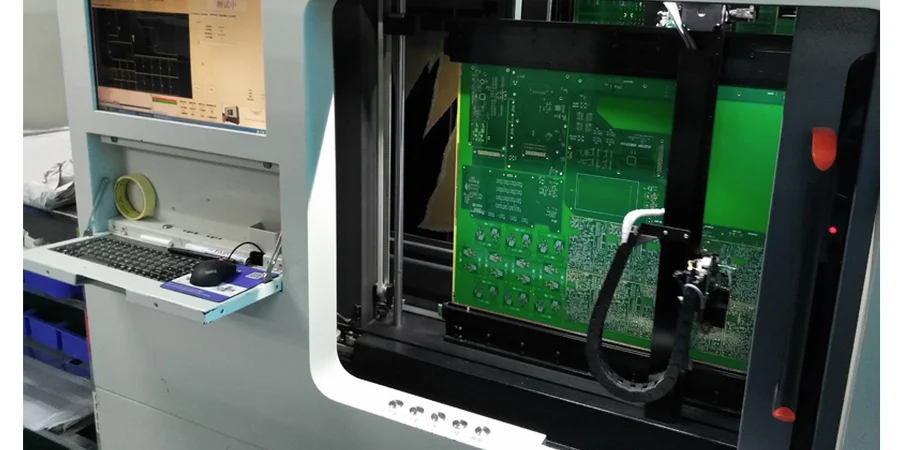
Avec l’Industry 4.0, les robots industriels sont devenus le cœur de la smart manufacturing. La PCB du système de contrôle est le « système nerveux central » du robot : contrôle de mouvement en temps réel, coordination multi-axes, safety redundancy et perception fiable dans des environnements complexes. La fiabilité de ces PCB conditionne directement l’efficacité et la sécurité d’une ligne de production. Pour répondre à ces exigences, Flying probe test s’impose comme une technologie de test flexible et efficace, indispensable au stade new product introduction (NPI) pour sécuriser les performances des PCB de contrôle robot.
Du point de vue d’un ingénieur test et certification, cet article détaille l’usage de Flying probe test sur tout le cycle de développement et de fabrication des PCB de robots industriels, en l’intégrant à DFT, à la certification CE/EMC, à Conformal coating et à la cohérence de production.
Flying Probe Test vs. ICT Bed-of-Nails : un choix stratégique en NPI
En test PCBA, l’in-circuit test (ICT) est un moyen clé pour vérifier placement, qualité de soudure et connectivité électrique de base. L’ICT classique s’appuie sur un fixture Bed-of-Nails, avec une matrice de probes custom qui contacte tous les test points en une fois. Pour des cartes de contrôle robot complexes et en itération rapide—surtout pendant NPI EVT/DVT/PVT—les limites du fixture deviennent de plus en plus visibles.
Flying probe test adopte une approche différente : pas de fixtures coûteux et longs à développer, mais 2 à 8 probes mobiles indépendants qui viennent, via programme, toucher précisément test points, pads ou vias. Cette approche « fixtureless » est idéale pour prototypes et small-batch.
Comparaison :
| Caractéristique | Flying Probe Test | ICT Bed-of-Nails |
|---|---|---|
| Investissement initial (NRE) | Très faible (quasi nul) ; programmation seulement | Élevé ; conception et fabrication du fixture |
| Vitesse (par carte) | Plus lente ; probing point par point | Très rapide ; typiquement 30–60 s |
| Flexibilité aux changements | Très élevée ; modifier le programme | Faible ; un changement de layout peut invalider le fixture |
| Couverture de test | Élevée ; accès à tout point conducteur exposé | Limitée par le design des test points et les contraintes du fixture |
| Cas d’usage idéal | Prototypes, low-volume, high-mix, NPI | High-volume, production stable et mature |
En NPI EVT/DVT/PVT, les changements de design sont fréquents. Flying probe test permet de valider rapidement la connectivité électrique des nouvelles révisions et de fournir un feedback immédiat—clé pour accélérer le time-to-market. Les rapports détaillés servent aussi d’inputs précieux pour DFM/DFT/DFA review afin d’optimiser le design et d’éviter des problèmes coûteux en mass production.
Design for Testability (DFT) : la base de l’efficacité du Flying probe test
L’efficacité de Flying probe test dépend d’un DFT solide. Sans test points et access paths planifiés, même les meilleurs systèmes sont limités. Pour des PCB high-density/high-performance—comme HDI PCB—DFT est particulièrement critique.
Bonnes pratiques DFT pour le flying-probe :
Planification des test pads
- Taille et pitch : diamètre recommandé ≥ 0.8mm, pitch ≥ 1.0mm pour un probing stable et précis.
- Répartition uniforme : répartir les test points sur la PCB pour éviter les zones trop denses ; améliore la stabilité et réduit le warpage.
- Dégagement près des composants hauts : éviter les collisions (condensateurs électrolytiques, connecteurs).
- Sans solder mask : pads exposés, sans solder mask/silkscreen, pour un bon contact.
Accessibilité des nets
- Chaque net doit avoir au moins un test point accessible. Pour les nets critiques (high-speed bus, clock, power rails), prévoir des points en début et fin pour l’analyse SI.
Diagnostic et segmentation
- Pour des blocs complexes (power management, processor core), segmenter les test points (input, output régulateur, côté load) afin de localiser rapidement la zone en défaut—à discuter en DFM/DFT/DFA review.
Utiliser les structures existantes
- En cas de place limitée, exploiter pads ou vias comme test points temporaires, à condition que le via ne soit pas tented (tented via) et suffisamment grand.
Un bon DFT est un prérequis pour des services Turnkey PCBA réussis : meilleure coverage, meilleure efficacité, et quality control ramené en amont au design, réduisant les coûts de production et de maintenance.
DFT Key Reminders
- Prioriser les test points : concevoir des test points dédiés plutôt que de dépendre des pins de composants.
- Couverture complète des power nets : prévoir des test points pour toutes les nets de power et de ground—base pour diagnostiquer la power integrity.
- Interfaces JTAG/SWD : pour MCU/FPGA, sortir des interfaces standard (JTAG/SWD) pour programming et Boundary Scan.
- Synchroniser la doc : annoter clairement les positions et les noms de net dans Gerber et BOM pour faciliter la génération automatique du programme ; des outils comme Gerber Viewer HILPCB aident la review.
Techniques avancées de Flying probe test : au-delà d’open/short
Les systèmes modernes de Flying probe test dépassent largement open/short et les mesures de résistance, en intégrant des fonctions avancées :
- Active analog test : stimuler diodes/transistors/op-amps et mesurer la réponse pour vérifier la fonctionnalité.
- Boundary Scan (JTAG) : pour des IC à leads non visibles (BGA/QFN), le testeur peut agir comme contrôleur JTAG. Via le TAP, il vérifie les interconnexions entre puces et vers la périphérie, améliorant la coverage.
- Vectorless Test : appliquer un signal AC sur power/ground de l’IC et analyser le couplage capacitif sur d’autres pins pour détecter des open-pin faults, en complément du Boundary Scan.
- AOI intégré : caméra haute résolution sur le probe head pour contrôles visuels (référence, orientation, polarité) et lecture de barcode pour traceability.
- Limited functional test : alimenter la carte et simuler/mesurer des signaux (voltage, frequency) pour un screening avant le FCT complet.
Ces capacités font de Flying probe test un outil de diagnostic puissant, capable de détecter tôt des défauts de process et des pannes composants, avec un support de debug remarquable pour Prototype Assembly.
Certification CE/EMC : boucle fermée design–test–corrections
Les robots industriels opèrent souvent dans des environnements EMI sévères, et les servo drives haute puissance peuvent aussi être des sources d’émission. Pour l’Europe, la certification CE est obligatoire, avec EMC comme exigence centrale.
L’intégrité électrique de la PCB est la base des performances EMC. Un simple solder short ou un open peut perturber des ground loops, faire échouer des filtres ou provoquer des réflexions high-speed, entraînant des problèmes EMC. Flying probe test joue ici un rôle de prévention :
- Détecter tôt : pendant NPI EVT/DVT/PVT, vérifier que tous les composants critiques EMC (capacitors, inductors, ferrite beads) sont correctement soudés avant les tests en chambre.
- Aider la localisation : en cas d’échec EMC, vérifier rapidement les nets clés (ground layers, power filtering, connexions de shield) pour exclure un défaut de fabrication.
- Valider les corrections : après fixes EMC (ajout de filter capacitors, modification de connexions ground), confirmer immédiatement la bonne implémentation hardware avant re-test.
Un processus DFM/DFT/DFA review complet doit combiner règles EMC et règles DFT pour que les nœuds de filtrage et de grounding restent testables.
🛡️ Parcours de mise en œuvre CE / EMC
Introduire la compliance dès le design, valider finement et corriger rapidement afin de réussir les certifications d’accès au marché.
Appliquer les règles EMC de stackup et de routing, et les combiner à DFT pour rendre testables les nœuds clés.
Fabriquer via Turnkey PCBA et valider l’intégrité électrique avec flying-probe.
Tests radiés et conduits préliminaires en laboratoire pour identifier les risques d’interférence.
Comparer les données EMC et flying-probe pour isoler la root cause et optimiser le circuit.
Soumettre le produit corrigé à un organisme accrédité, finaliser les tests et obtenir le certificat CE.
Coating et protection (Conformal coating) : fiabilité en environnement industriel sévère
Les robots industriels travaillent souvent dans la poussière, l’humidité, les huiles et des gaz chimiques corrosifs. Pour assurer une stabilité long terme, Conformal coating est une étape clé : une couche protectrice isolante sur la surface de la PCB.
Mais la coating entre en conflit avec les tests : elle recouvre les test points et complique fortement repair et diagnostic. Un processus strict « test d’abord, coating ensuite » est indispensable.
- Choix du matériau : sélectionner Acrylic, Silicone ou Urethane selon l’environnement, en tenant compte de la résistance thermique/chimique, de la flexibilité et de la reworkabilité.
- Contrôle du process window : l’épaisseur est critique. Trop fine : protection insuffisante ; trop épaisse : dissipation dégradée et stress sur les composants. Contrôler spray/dip/brush et mesurer l’épaisseur.
- Masking sélectif : masquer précisément les zones à ne pas recouvrir (connecteurs, switches, porte-fusibles, test points/ports de debug).
- Intégration de la stratégie de test :
- Avant coating, terminer 100% Flying probe test ou ICT et réaliser le FCT complet.
- Pour la maintenance long terme, réserver des “service test points” et les protéger via masking permanent ou peelable mask.
En mixed assembly, les composants through-hole peuvent nécessiter Selective wave soldering. Ce process doit être réalisé avant la coating, puis les zones soudées doivent être nettoyées pour retirer les résidus de flux ; sinon l’adhérence se dégrade et les risques de fiabilité augmentent. Un fournisseur Turnkey PCBA expérimenté comme HILPCB peut intégrer SMT, THT (dont Selective wave soldering), test et coating de manière cohérente.
Du prototype à la mass production : cohérence et traceability
La valeur de Flying probe test en NPI est irremplaçable, mais à grande échelle la vitesse point par point devient un bottleneck. Il faut alors faire évoluer la stratégie vers ICT Bed-of-Nails et des fixtures FCT pour la production volume.
Cette transition est data-driven :
- Héritage des données : pendant NPI EVT/DVT/PVT, les données flying-probe (distributions de paramètres, modes de défaillance) alimentent les programmes ICT/FCT. Les limites deviennent basées sur des mesures réelles plutôt que sur des hypothèses.
- Optimisation du fixture : les problèmes d’accessibilité révélés par flying-probe guident la conception du fixture ICT pour assurer un contact stable sur chaque point nécessaire.
- Baseline qualité : les résultats prototype définissent un “golden baseline”. Le monitoring ICT/FCT en production détecte les écarts (lots composants, dérive process).
- Traceability : lier les données de test de chaque PCB à un serial number unique et les stocker dans le MES pour des recalls ciblés et une root-cause analysis rapide.
Conclusion
Pour construire des systèmes de contrôle robot hautement fiables, Flying probe test n’est pas seulement un outil : c’est une stratégie qualité sur les phases précoces du cycle de vie. Sa flexibilité soutient l’itération rapide sur NPI EVT/DVT/PVT et, intégrée à DFT, prépare efficacement la mass production, la certification et la fiabilité long terme.
Du DFM/DFT/DFA review rigoureux à un Flying probe test précis, en passant par Conformal coating fiable et une gestion data-driven de la production : chaque étape compte. Choisir un partenaire comme HILPCB avec une capacité Turnkey PCBA complète, c’est bénéficier d’un manufacturing high-quality et d’une équipe experte du contrôle qualité end-to-end entre design, test et certification—pour des PCB capables de répondre aux exigences de temps réel et de safety redundancy.