
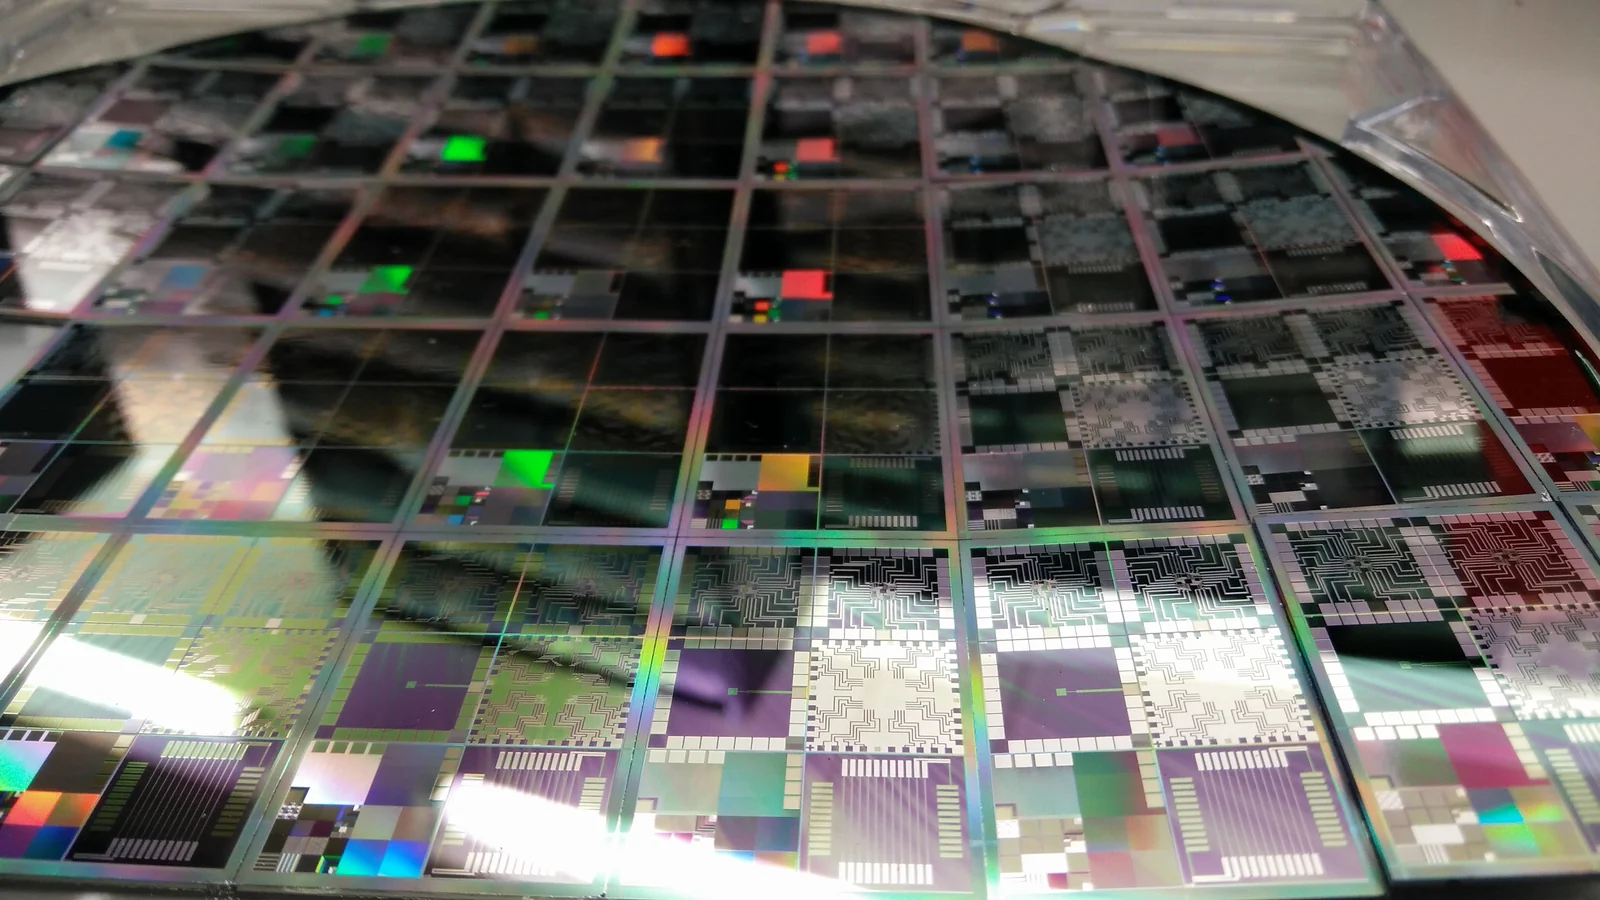
- Dans la validation d'un interposeur HBM3, il faut d'abord regarder non pas un seul eye ou un seul signoff, mais si RDL, PI, warpage, assemblage et capacité de mesure partagent déjà la même base budgétaire.
- La validation d'interposeur n'est pas juste "DRC passé + simulation passée".
- PI et SI ne peuvent pas être validés séparément puis supposés cohérents par magie.
- Warpage et mismatch de CTE ne sont pas des sujets de backend assembly uniquement ; ce sont des variables centrales de la validation.
- Un vrai critère de libération n'est pas un produit qui a marché une fois, mais un comportement explicable et répétable sur test vehicles, échantillons et pré-séries.
Quick Answer
Le cœur de la validation d'un interposeur HBM3 n'est pas seulement un signoff SI ou PI. Il s'agit d'aligner budget système, fenêtre process RDL, comportement de warpage, conditions d'assemblage et test vehicles sous les mêmes hypothèses. Plus modèle et hardware sont alignés tôt, moins la pré-série génère de rework.
Sommaire
- Que faut-il examiner en premier dans la validation d'un interposeur HBM3 ?
- Tableau récapitulatif des règles et paramètres clés
- Pourquoi la validation doit-elle commencer par la décomposition du budget système ?
- Pourquoi la densité RDL ne peut-elle pas être jugée seulement sur les règles nominales ?
- Pourquoi faut-il valider ensemble PI, SI et warpage ?
- Pourquoi les test vehicles créent-ils de la valeur avant le signoff final ?
- Étapes suivantes avec HILPCB
- Questions fréquentes (FAQ)
- Références publiques
- Auteur et informations de relecture
Que faut-il examiner en premier dans la validation d'un interposeur HBM3 ?
Commencez par le budget système, la fenêtre process RDL, le couplage PI/SI, le comportement de warpage, les test vehicles et le chemin de mesure.
Tableau récapitulatif des règles et paramètres clés
| Règle / Paramètre | Méthode | Pourquoi c'est important | Comment vérifier | Que se passe-t-il si on l'ignore |
|---|---|---|---|---|
| Budget système | Mettre pertes, skew, PI, warpage et assemblage dans une même base | Toutes les équipes consomment la même marge | Revue de budget, revue transverse | Chaque signoff passe isolément mais le système reste instable |
| Fenêtre process RDL | Examiner largeur, spacing, diélectrique et structure de masse au-delà du nominal | Le comportement de l'interposeur est hyper sensible à la géométrie | Simulation corner, coupe, données CD | Le nominal est sûr, le corner dérive |
| Couplage PI/SI | Examiner retour, droop et crosstalk dans le même modèle | Simultaneous switching et densité bump se couplent | Co-simulation, canaux représentatifs | Les conclusions séparées se contredisent |
| Warpage et CTE | Gérer séparément la déformation selon température d'assemblage et cycles thermiques | La mécanique réécrit l'électrique | Mesure warpage, comparaison avant/après cycle | Les anomalies électriques sont mal interprétées |
| Test vehicle | Construire d'abord la structure la plus fragile | Plus tôt modèle et hardware convergent, moins cela coûte | Test vehicle, back-annotation, FA | Le risque est repoussé au produit final |
| Traçabilité de mesure | Chaque lane, zone et version process doit être rattachable | L'advanced packaging souffre quand l'anomalie est visible mais pas explicable | Contrôle de version, mapping, FA | Les anomalies de pré-série ne convergent pas |
Pourquoi la validation doit-elle commencer par la décomposition du budget système ?
Conclusion : Parce que pertes, skew, droop, warpage et comportement d'assemblage consomment ensemble la même marge système.
Pourquoi la densité RDL ne peut-elle pas être jugée seulement sur les règles nominales ?
Conclusion : Parce qu'à la densité HBM3, la variation de géométrie RDL suffit déjà à réécrire le comportement signal, power et assemblage.
Pourquoi faut-il valider ensemble PI, SI et warpage ?
Conclusion : Parce que le comportement électrique et le comportement mécanique sur un interposeur HBM3 forment un seul système couplé.
Pourquoi les test vehicles créent-ils de la valeur avant le signoff final ?
Conclusion : Parce qu'ils exposent plus tôt l'écart le plus dangereux entre modèle, process et mesure.
Étapes suivantes avec HILPCB
- Pour géométrie dense et structures de retour/blindage : HDI PCB et High-Speed PCB.
- Pour l'organisation power/reference : Multilayer PCB.
- Pour valider tôt les structures fragiles et les vehicles : PCB Prototype.
- Pour formaliser le chemin de validation et la traçabilité : Quote / RFQ.
Questions fréquentes (FAQ)
Suffit-il de regarder d'abord le SI pour valider un interposeur HBM3 ?
A : Non. Variations RDL, PI, warpage et fenêtre d'assemblage réécrivent ensemble la marge finale.
Pourquoi un design nominalement conforme peut-il rester risqué ?
A : Parce que la géométrie d'advanced packaging est extrêmement sensible aux écarts de process et d'assemblage.
Pourquoi faut-il regarder le warpage avec la validation électrique ?
A : Parce que coplanarité, mismatch CTE et comportement underfill/bump modifient directement contact et retour de courant.
Pourquoi les test vehicles sont-ils si importants ?
A : Parce qu'ils alignent plus tôt modèle, process et mesure au lieu de repousser le plus gros risque jusqu'au produit final.
Que faut-il figer avant échantillons ou pré-série ?
A : Budget système, fenêtre process RDL, hypothèses PI/SI, chemin de warpage, plan de test vehicle et méthode de traçabilité de mesure.
Références publiques
Auteur et informations de relecture
- Auteur : Équipe contenu HILPCB interconnexion haute densité et advanced packaging
- Relecture technique : Équipe SI, PI, fiabilité et procédés
- Dernière mise à jour : 2026-05-18