
Introduction : pourquoi IPC-4101 est la base du PCB design
IPC-4101, Specification for Base Materials for Rigid and Multilayer Printed Boards, est la référence de l’industrie pour définir les matériaux cœur d’une PCB—Copper Clad Laminate (CCL) et Prepreg (PP) : exigences minimales, niveaux de performance et méthodes de test. Il classe les matériaux via des “Slash Sheets”—du FR-4 généraliste aux matériaux high-speed low-loss—et fournit un langage commun entre designer et fabricant.
Mais connaître un numéro de Slash Sheet ne suffit pas. Dans un vrai stackup, une simulation d’impédance et la fabrication, les questions reviennent : pourquoi les Dk/Df mesurés diffèrent du datasheet ? pourquoi un hybrid stackup se délamine ? comment équilibrer coût et performance ? Ce stackup faq répond à 20 questions clés liées à ipc 4101 specification guide, pour sécuriser tout le flux—du choix matière jusqu’à la production.
Index rapide : FAQ matériaux & stackup
| No. | Sujet | Indicateurs clés | Recommandation |
|---|---|---|---|
| 1-5 | Choix matière de base | Tg, Td, Dk/Df, CTE | Choisir le Slash Sheet selon température, débit et budget. |
| 6-9 | Design high-speed / RF | Dk vs fréquence, glass weave effect, rugosité cuivre | Spread glass + cuivre low-profile ; 3D field simulation si nécessaire. |
| 10-14 | Lamination & process | resin content, press parameters, copper balance | Valider le modèle de resin flow avec le fabricant ; distribution cuivre symétrique. |
| 15-18 | Impédance & fiabilité | TDR, TCDk, CAF | Prendre en compte solder mask + drift thermique ; valider via impedance coupon. |
| 19-21 | Matériaux spéciaux | PI Dk, conductivité thermique, CTE matching | FPC : dynamic bend ; MCPCB : chemin thermique ; hybrid : compatibilité CTE. |
Partie 1 : choix matière & lecture des paramètres (FAQ 1-5)
Q1 : Qu’est-ce qu’un “Slash Sheet” IPC-4101, et comment l’utiliser ?
- Question : Je vois souvent IPC-4101/126, /21, etc. Que signifient ces codes ?
- Scénario typique : Choisir un laminate parmi des dizaines de références sans savoir ce qui répond au besoin.
- Indicateurs/essais : Tg, Td, Dk, Df, CTE.
- Solution : Chaque numéro de Slash Sheet correspond à un ensemble d’exigences minimales. Par exemple :
- /21 : FR-4 époxy Tg standard (≥110°C), typique consumer.
- /126 : FR-4 époxy high Tg (≥170°C), pour lead-free reflow, automotive et serveurs.
- /99 : FR-4 halogen-free high Tg, pour exigences environnementales. Le designer choisit le Slash Sheet selon stress thermique (reflow), environnement et SI. Ensuite, parmi les matériaux conformes, on choisit un modèle précis selon coût et disponibilité (ex. ITEQ IT-180A est dans /126).
- Prévention : Définir dès le début le Slash Sheet IPC-4101 dans le design spec, plutôt que bloquer un seul modèle fournisseur—meilleure flexibilité supply-chain.
Q2 : FR-4 high Tg (/126) vs Tg standard (/21) — quelle différence concrète ?
- Question : Pour du lead-free reflow, faut-il obligatoirement du high Tg ?
- Scénario typique : Une 4-layer en FR-4 Tg standard pour réduire le coût, puis délamination/popcorning après plusieurs reflow.
- Indicateurs/essais : Tg, Td, Z-axis CTE.
- Solution : La différence clé est la tenue thermique.
- Tg : transition “glassy” → “rubbery”. Un high Tg (souvent >170°C) se déforme moins à chaud.
- Td : température de perte de 5% de masse ; stabilité thermique long terme.
- Z-axis CTE : souvent plus faible en high Tg → moins de stress via, meilleure fiabilité PTH. Pour du lead-free (245–260°C), Tg ≥ 170°C (/126 ou plus) est fortement recommandé.
- Prévention : Évaluer cycles de reflow, température d’usage et exigences fiabilité ; pour multilayer high-reliability, considérer high Tg comme défaut.
Q3 : Les Dk/Df datasheet sont-ils fiables ? Pourquoi la simulation d’impédance ne colle pas à la mesure ?
- Question : Avec Dk=4.2, j’ai designé 50Ω, mais je mesure 47Ω.
- Scénario typique : High-speed digital : mismatch → reflections → eye diagram fail ;
dk drift. - Indicateurs/essais : Dk/Df vs fréquence, resin content, pressed thickness.
- Solution : Les Dk/Df du datasheet sont des valeurs de référence (fréquence/méthode). En pratique, Dk dépend de :
- Dépendance à la fréquence : Dk baisse souvent avec la fréquence ; FR-4 à 10GHz peut être 5–10% plus bas qu’à 1GHz.
- Resin content : PP a une Dk plus faible que le core, car le glass (≈6.0) > resin (≈3.2). Dk effectif = mélange.
- Effet lamination : le resin flow pendant le press modifie épaisseur et ratio → Dk effectif change.
Bonne pratique : demander des données stackup validées après press, ou utiliser HILPCB Stackup Simulation calibré via des
impedance coupon.
- Prévention : Ne pas utiliser une Dk unique de datasheet ; demander un stackup incluant resin content, press-out thickness et Dk par bande de fréquence.
Q4 : Halogen Free — avantages et limites ?
- Question : Le client demande RoHS + halogen-free : que choisir ?
- Scénario typique : Conformité UE et sélection
halogen free pcb materials. - Indicateurs/essais : halogènes (Cl, Br < 900ppm chacun ; total < 1500ppm), absorption d’eau, Dk/Df.
- Solution :
- Avantages : plus “green”, moins de gaz toxiques ; souvent Tg/Td plus élevés.
- Inconvénients :
- Coût : +10–20% typiquement.
- Dk/Df : souvent légèrement plus élevé → impact high-speed.
- Usinabilité : plus dur/fragile → drill/process plus exigeants.
- Absorption d’eau : certaines références absorbent plus → risques électriques. Slash Sheets courants : IPC-4101/99, /101, /129, /130.
- Prévention : Clarifier les exigences tôt ; choisir avec le fabricant une référence mature et supply stable. Si le produit nécessite aussi un indice d’inflammabilité UL 94V-0, confirmer que le stratifié choisi le porte.
Q5 : Qu’est-ce que le “resin flow”, et comment cela impacte le design ?
- Question : Pourquoi des pad sinking/voids sous BGA après lamination ?
- Scénario typique : Zones grandes ouvertes en cuivre → resin sur-remplit → épaisseur non uniforme :
resin flow. - Indicateurs/essais : RC%, resin flow, press parameters (pressure, ramp rate).
- Solution : Pendant le press, la résine fond et migre des zones à forte pression vers les zones à faible pression.
- HRC : utile pour fine-line fill, mais risque d’over-flow en low copper density.
- MRC : généraliste.
- LRC : pour rigid-flex/embedded processes, flow à limiter. Contre-mesure : copper mesh non fonctionnel pour équilibrer la densité cuivre, et signaler les zones critiques d’épaisseur.
- Prévention :
high current copper balancingaide aussi à stabiliser le resin flow ; définir les tolérances d’épaisseur sur zones clés.
Le stackup vous donne mal à la tête ?
High-speed multilayer ou hybrid stackup : l’équipe HILPCB peut proposer gratuitement des optimisations stackup et une analyse DFM. Notre HILPCB Materials Library couvre des centaines de matériaux—de FR-4 à Rogers—pour concilier performance et coût.
Demander un review stackup gratuitPartie 2 : design high-speed/RF & signal integrity (FAQ 6-9)
Q6 : Quand faut-il passer de FR-4 à du low-loss type Rogers ?
- Question : Au-delà de 10Gbps, FR-4 est-il encore viable ?
- Scénario typique : Carte PCIe 4.0 ; même avec FR-4 premium, l’insertion loss dépasse le budget—
low loss laminate tutorial. - Indicateurs/essais : insertion loss (S21), Df @ fréquence cible.
- Solution : Décision basée sur le loss budget (dielectric + conductor).
- Dielectric loss ∝ Df et fréquence :
- Standard FR-4 (Df ≈ 0.02) : < 3Gbps.
- Mid-loss FR-4 (Df ≈ 0.01) : 3–6Gbps.
- Low-loss FR-4 (Df ≈ 0.005) : 6–15Gbps.
- Ultra-low loss (ex. Rogers RO4350B, Df ≈ 0.0037) : > 15Gbps et mmWave. Point de décision : si la simulation montre que FR-4 ne tient pas le budget, upgrade vers Rogers (ou équivalent).
- Dielectric loss ∝ Df et fréquence :
- Prévention : Faire la channel simulation tôt ; si la marge < 3dB, revoir matériau ou routing.
Q7 : Glass weave effect — comment le réduire ?
- Question : Pourquoi un diff pair a un skew très différent d’un autre ?
- Scénario typique : SerDes 28Gbps : skew → ISI → BER.
- Indicateurs/essais : variation Dk effectif, skew intra-pair.
- Solution : Le diélectrique est un mix glass (Dk≈6.0) + resin (Dk≈3.2). Si une trace “roule” sur glass bundles et l’autre sur resin windows → Dk effectif différent → délais différents.
- Méthode 1 (routing) : angle 10–15° (zig-zag).
- Méthode 2 (matériau) : spread glass / glass style plus fin (1067/1086 vs 7628).
- Méthode 3 (rotation) : rotation panel 5–10°.
- Prévention : >10Gbps : privilégier spread glass et règles de routing adaptées.
Q8 : Rugosité cuivre — impact sur le loss high-speed ?
- Question : Bon diélectrique low-loss, mais loss HF trop élevé ?
- Scénario typique : Antenne 5G mmWave, écart VNA vs simulation >20GHz.
- Indicateurs/essais : rugosité (Rz, Rq), skin effect.
- Solution : En skin effect, le courant circule en surface ; un cuivre rugueux augmente le chemin et donc le conductor loss.
- RTF : plus rugueux, peel strength élevée.
- VLP : faible rugosité, courant en high-speed.
- HVLP : ultra-faible rugosité, pour 56/112G PAM4 et mmWave.
- Prévention : Spécifier cuivre (type + roughness) inner/outer layers, pas seulement le diélectrique.
Q9 : Hybrid stackup — quels risques ?
- Question : FR-4 + Rogers dans un même stackup pour réduire le coût ?
- Scénario typique : 8-layer avec RF + digital : Rogers en surface, FR-4 au centre.
- Indicateurs/essais : CTE match, compatibilité press, TMA/delamination.
- Solution : Faisable, mais attention :
- CTE mismatch : stress en thermal cycling → delamination / via cracks.
- Lamination complexe : fenêtres température/pression différentes.
- Compatibilité chimique : De-smear peut affecter différemment les matériaux. HILPCB : choisir des combinaisons CTE proches (RO4350B + high Tg FR-4). Notre HILPCB Hybrid Lamination Lab possède des paramètres matures pour améliorer yield et fiabilité.
- Prévention : Valider tôt la stratégie hybrid avec le fabricant.
Note de risque : le coût caché d’un hybrid stackup
Un hybrid stackup peut baisser le coût matière, mais la complexité process et les risques de fiabilité peuvent augmenter le coût de fabrication et le lead time. Avant de choisir, évaluer le coût total sur le cycle de vie—pas uniquement le coût d’achat des matériaux.
Partie 3 : process de fabrication & DFM (FAQ 10-14)
Q10 : Pourquoi l’épaisseur finale est hors tolérance ?
- Question : Design 1.6mm, mesure 1.75mm.
- Scénario typique : Enclosure serré, assemblage impossible.
- Indicateurs/essais : press-out thickness, copper thickness, solder mask thickness.
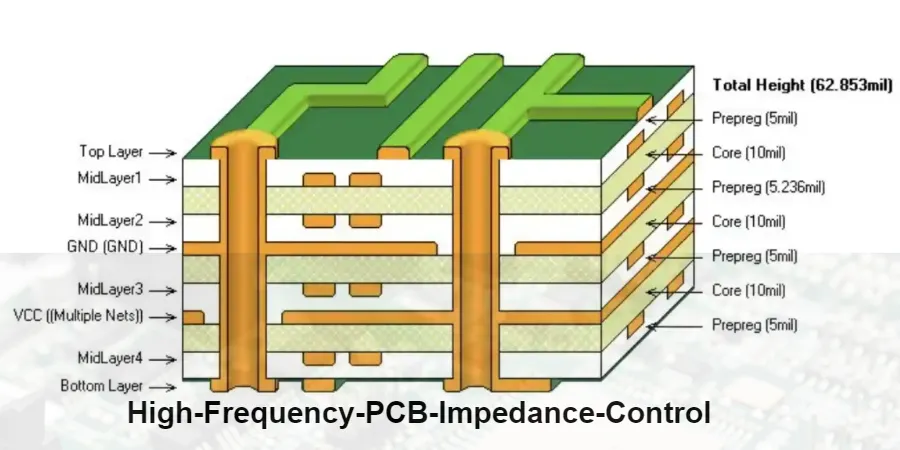
- Solution : Total thickness = core + PP + cuivre + coatings. Causes fréquentes :
- Estimation PP press-out (glass style, resin content, copper density).
- Cuivre : plating outer layer augmente, surtout près des trous.
- Solder mask : non uniforme (≈0.5–1.5mil). Action : confirmer l’épaisseur “après press” ; spécifier une tolérance serrée si nécessaire.
- Prévention : Fournir un stackup complet et le co-review avec CAM.
Q11 : Comment faire un bon copper balancing ?
- Question : Le multilayer warp après fabrication.
- Scénario typique : 12-layer server board, asymétrie power/signal → warpage SMT (
high current copper balancing). - Indicateurs/essais : symétrie stackup, copper coverage.
- Solution :
- Symétrie structurelle : miroir autour du centre.
- Symétrie de distribution cuivre : ajouter copper mesh à la masse dans les zones clairsemées.
- Prévention : Analyser la copper coverage par couche via CAM.
Q12 : Peut-on mixer plusieurs PP dans un stackup ?
- Question : 1×1080 PP + 2×2116 PP pour épaisseur/impédance ?
- Scénario typique :
four layer impedance controlexige un mix. - Indicateurs/essais : compatibilité resin flow, uniformité press-out.
- Solution : Oui, très courant ; permet d’ajuster épaisseur et Dk effectif.
- Prévention : Laisser le fabricant optimiser la combinaison PP via base de données + simulation.
Q13 : Quel est l’impact du solder mask sur l’impédance ?
- Question : Microstrip simulé ok, mais l’impédance baisse sous solder mask.
- Scénario typique : RF matching ; point clé du
solder mask selection tutorial. - Indicateurs/essais : solder mask Dk, épaisseur.
- Solution : Le mask est diélectrique → Dk effectif augmente → Z0 baisse (souvent 2–4Ω).
- Simulation : intégrer le solder mask.
- Design : viser un peu plus haut (ex. 52Ω).
- Prévention : Outils type Polar Si9000 ; valider le mask avec le fabricant.
Q14 : CAF — comment le prévenir via le choix matière ?
- Question : Fuites/shorts en hot & humid sur produit haute densité.
- Scénario typique : Zone BGA 0.4mm : vias adjacents en court-circuit.
- Indicateurs/essais : CAF grade, glass window size, resin system.
- Solution : CAF = filament conducteur qui croît le long des fibres de verre (anode → cathode), accéléré par chaleur/humidité/champ électrique.
- Matériau : high Tg, glass style fin (106/1080), résine CAF-optimisée.
- Règle design : drill-to-copper spacing suffisant.
- Prévention : Pour HDI PCB, choisir une matière CAF-rated et appliquer strictement les règles d’espacement.
Partie 4 : applications spéciales & validation fiabilité (FAQ 15-21)
Q15 : Impedance coupon — à quoi ça sert ?
- Question : Pourquoi le fabricant ajoute une bande de test sur le panel ?
- Scénario typique : Première série d’impédance contrôlée.
- Indicateurs/essais : TDR.
- Solution : Un impedance coupon est fabriqué sur le bord du panel avec le même process ; il contient des test traces identiques à vos lignes d’impédance. Le TDR sur coupon reflète l’impédance réelle in-board—validation standard
impedance coupon. - Conclusion : Pour toute PCB à impédance contrôlée, le coupon est obligatoire.
Q16 : Température et impédance (TCDk)
- Question : OK à température ambiante, mais échec en aging haute température.
- Scénario typique : Équipement outdoor ; SI se dégrade à chaud.
- Indicateurs/essais : TCDk.
- Solution : Dk augmente avec la température → impédance baisse. TCDk exprime la dérive (ppm/°C).
- FR-4 standard : TCDk plus élevé.
- High-speed/RF : souvent low TCDk (ex. certains Rogers).
- Prévention : Large plage de température + impédance stable → sélectionner low TCDk et dimensionner au worst-case.
Q17 : Spécificités matériaux FPC
- Question : FPC fissure après flex répété.
- Scénario typique : Dynamic flex en consumer.
- Indicateurs/essais : cycles de flex, coverlay, adhesive.
- Solution :
- Dielectrique : Polyimide (PI) ; adhesiveless préféré en dynamique.
- Cuivre : RA copper, pas ED copper.
- Coverlay : adhesiveless.
- Design : transitions en arc ; traces perpendiculaires à l’axe de flex.
- Prévention : Définir statique vs dynamique et choisir le stack adéquat (adhesiveless PI + RA copper).
Q18 : Paramètres clés MCPCB
- Question : LED board haute puissance : dissipation insuffisante.
- Scénario typique : Module LED 100W : junction temp trop élevée.
- Indicateurs/essais : thermal conductivity, hi-pot.
- Solution : Couche isolante fine et thermoconductrice entre circuit et base métal (souvent Al).
- Thermal conductivity : 1–3 W/m·K standard, 5–10 high-end.
- Hi-pot : souvent >3000V DC.
- Prévention : Choisir selon densité de puissance et chemin thermique.
Valeur HILPCB : au-delà du matériau
Un bon stackup n’est pas un simple empilement : il combine SI, PI, thermique et process window. Les équipes DFM et SI de HILPCB s’appuient sur HILPCB Stackup Simulation et l’expérience fabrication pour détecter les risques tôt et équilibrer performance/coût/fabricabilité.
Q19 : Buried capacitance — comment ça marche ?
- Question : Trop de decoupling caps, pas assez de place.
- Scénario typique : FPGA/CPU entourés de 0201.
- Indicateurs/essais : densité de capacité, épaisseur.
- Solution : Un core FR-4 ultra-fin (<2mil) comme diélectrique power/ground crée une grande capacité plane-plane, améliorant le découplage HF et réduisant le nombre de caps SMT.
- Prévention : Nécessite thin-core handling et laser drilling ; valider la capacité du fabricant.
Q20 : Copper weight pour high current
- Question : Board chauffe trop en charge.
- Scénario typique : 50A avec 1oz → drop + hotspots.
- Indicateurs/essais : current carrying capacity, temperature rise.
- Solution : IPC-2152 :
- augmenter copper weight (1oz/2oz → 3oz/4oz+),
- augmenter la largeur,
- inner layers portent ~la moitié vs outer layers pour une même ΔT.
- Prévention : Dimensionner via IPC-2152 en fonction du courant, ΔT, et couche.
Q21 : Tests finaux liés au matériau/stackup
- Question : Comment valider matériau et structure après production ?
- Scénario typique : Réception de lots high-reliability.
- Indicateurs/essais : micro-section, TDR, thermal shock.
- Solution :
- Micro-section : vérifier épaisseurs, alignement, via copper, delamination/voids.
- TDR : mesurer l’impedance coupon.
- Thermal stress/shock : solder float / cycles rapides, reflète Tg et qualité lamination.
- Prévention : Exiger micro-section report + TDR report dans le PO.
Aperçu des capacités HILPCB
De l’idée au produit, HILPCB propose une solution one-stop, incluant matériaux et process R&D :
- Stock matière massif : 200+ laminates pour une livraison rapide.
- Hybrid lamination lab avancé : pour rigid-flex et mixed-dielectric stackups.
- Contrôle d’impédance haute précision : simulation + AOI + TDR, tolérance ±5%.
- Service PCBA one-stop : assemblage PCB pour convertir rapidement les bare boards en produits.
Annexe : Stackup Review Checklist
| Category | Check item | Key parameters/requirements | Owner (suggested) |
|---|---|---|---|
| Material selection | 1. Is the IPC-4101 Slash Sheet clearly specified? | e.g., /126, /99 | Design engineer |
| 2. Do Tg/Td meet soldering and operating temperature needs? | Tg > 170°C for Lead-free | Reliability engineer | |
| 3. Do Dk/Df meet the signal frequency requirement? | Df < 0.01 @ 5GHz | SI engineer | |
| 4. Is halogen-free required? | Halogen Free: Yes/No | Design engineer | |
| 5. Is copper type/roughness specified? | VLP for >10Gbps | SI engineer | |
| 6. Is PP resin content/flow considered? | MRC, HRC, LRC | CAM engineer | |
| 7. Are vendor and material models constrained? | e.g., Shengyi S1000-2M | Supply chain / Design | |
| Stackup structure | 8. Is the stackup symmetric (dielectric/copper weight)? | Mirror around center | Design / CAM |
| 9. Is total thickness & tolerance defined? | e.g., 1.6mm ±10% | Mechanical / Design | |
| 10. Are dielectric thicknesses reasonable? | Check PP press-out thickness | CAM engineer | |
| 11. Are copper weights defined (base + plating)? | e.g., H/H oz, 1oz | Design engineer | |
| 12. Does minimum dielectric thickness meet hipot needs? | > 3.5mil for 500V | Safety / Design | |
| 13. Is CTE compatibility evaluated for hybrid materials? | ΔCTE < 5 ppm/°C | Materials / CAM | |
| Impedance control | 14. Is controlled impedance required? | Yes/No | Design engineer |
| 15. Are impedance type/targets/tolerances clear? | SE50Ω±10%, Diff100Ω±7% | SI engineer | |
| 16. Are layer, width, spacing marked for impedance traces? | L3, W=5mil, S=6mil | Design engineer | |
| 17. Are reference planes clear and continuous? | GND plane on L2/L4 | SI / Design | |
| 18. Does simulation include solder mask? | Solder mask Dk/Thickness | SI engineer | |
| 19. Are impedance coupon + TDR report required? | Yes, required | Quality / Design | |
| DFM / manufacturing | 20. Is copper coverage balanced by layer? | Check copper balancing | CAM / Design |
| 21. Are there special thickness controls for BGA areas? | e.g., Via-in-Pad | Design engineer | |
| 22. Any HDI (blind/buried vias) structure? | L1-2, L2-7 etc. | HDI designer | |
| 23. Is surface finish specified? | ENIG, OSP, HASL etc. | Design engineer | |
| 24. Is solder mask color/type specified? | Green, Matte Black, LPI | Design engineer | |
| Documentation & communication | 25. Is stackup clearly shown in fab files/notes? | Gerber or ODB++ notes | Design engineer |
| 26. Has the stackup been pre-reviewed with the fab? | Pre-production review | PM / Design |
Conclusion
Maîtriser ipc 4101 specification guide ne consiste pas à mémoriser des numéros de Slash Sheet : c’est comprendre la physique/chimie des matériaux et les appliquer à des problèmes réels. Du drift Dk en température au resin flow pendant lamination, chaque détail peut faire la différence.
Ces 20 FAQs et la checklist visent à devenir un outil pratique pour votre parcours PCB. Avec un fabricant expérimenté comme HILPCB, vous pouvez transformer des contraintes matériaux/process en produits fiables et performants.
Prêt à transformer votre design en produit ?
Uploadez vos Gerber et vos exigences. Les experts HILPCB fournissent un devis détaillé et un retour DFM sous 24 heures. Construisons ensemble une électronique excellente.
Obtenir un devisBesoin de fabrication et d’assembly ? Contactez HILPCB Turnkey Assembly ou SMT Assembly pour des conseils DFM/DFT.
Questions fréquentes
Quelle est la valeur pratique d’IPC-4101 dans la conception PCB ?
IPC-4101 fournit aux ingénieurs et aux fabricants un langage commun pour les performances des matériaux de base, les méthodes d’essai et les exigences minimales. Il aide à transformer des besoins matériaux abstraits en choix de laminés et en décisions de stackup plus fiables.
Pourquoi les valeurs mesurées de Dk et Df diffèrent-elles souvent du datasheet ?
Parce que les propriétés diélectriques dépendent de la fréquence, du contenu en résine, du style de verre, de l’épaisseur après pressage et de la méthode de mesure du fournisseur. Un stackup réellement fabriqué se comporte souvent différemment d’une hypothèse simplifiée de fiche technique.
Choisir le bon Slash Sheet garantit-il automatiquement un stackup réussi ?
Non. Le Slash Sheet définit la classe matériau, mais la réussite dépend aussi de la disponibilité des laminés, de la compatibilité des hybrides, de l’équilibrage cuivre, du resin flow, de la modélisation d’impédance et du contrôle process.
Que faut-il vérifier avant de lancer en production un stackup basé sur IPC-4101 ?
Il faut vérifier l’adéquation du Slash Sheet, les données réelles de stackup pressé, les cibles d’impédance, les besoins thermiques et de fiabilité, ainsi que les risques de fabrication comme le skew ou la délamination. Un stackup validé avec le fabricant est bien plus robuste qu’un choix purement théorique.