
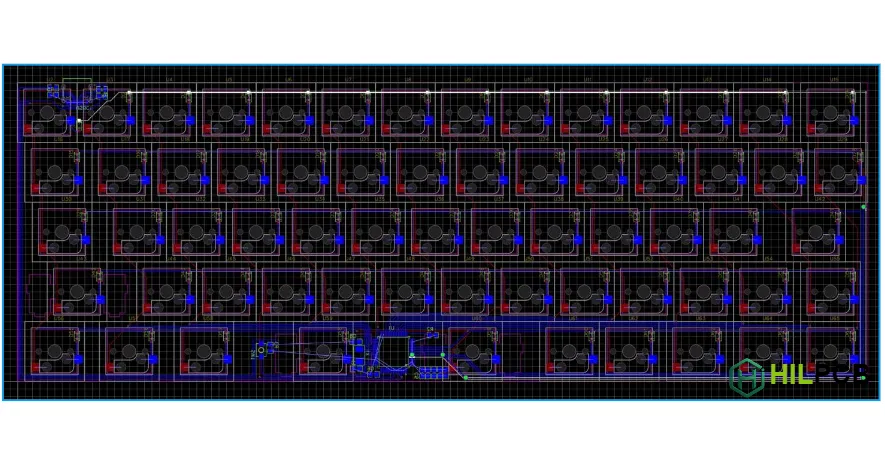
Les claviers mécaniques personnalisés s’appuient sur des PCB bien conçus, qui déterminent la compatibilité des switches, la flexibilité du layout et les fonctionnalités firmware. Ce guide couvre l’ensemble du processus de conception, des choix d’architecture à la fabrication, avec des recommandations pratiques pour des projets fiables et économiques.
HILPCB accompagne les projets de claviers du prototype unique jusqu’aux productions de type group buy, avec des capacités adaptées aux conceptions standard comme aux applications avancées à haute densité.
Dans ce guide
- Options d’architecture PCB
- Choix du microcontrôleur
- Conception des empreintes de switches
- Circuit matriciel et diodes
- Conception de l’interface USB
- Mise en œuvre de l’éclairage RGB
- Règles de conception et fabrication
Options d’architecture PCB
Le choix d’architecture de base influence la durabilité, le coût, la complexité de fabrication et la flexibilité de positionnement du port USB. Comprendre les compromis vous aide à choisir la meilleure approche selon vos objectifs et votre budget.
Les conceptions mono‑PCB montent le connecteur USB directement sur la carte principale des switches. Cette approche réduit le nombre de composants, simplifie l’assemblage et diminue le coût—idéale pour les claviers économiques, les prototypes et les designs où la simplicité prime. Le compromis : les efforts d’insertion/retrait du câble se transmettent directement au PCB principal, ce qui peut affecter la fiabilité à long terme en usage intensif.
Les conceptions avec daughterboard séparent le connecteur USB sur un petit PCB auxiliaire, relié à la carte principale via un câble JST‑SH ou une nappe FFC. Cette isolation protège la matrice principale du stress mécanique, permet un positionnement flexible du port USB (bottom‑mount, side‑mount ou centré) et autorise des redesigns du PCB principal sans modifier l’interface USB. Les claviers custom premium adoptent souvent cette solution malgré un coût et une complexité supplémentaires.
Standards de form factor
Les standards de form factor définissent des dimensions établies pour assurer la compatibilité avec les boîtiers, plates et keycaps :
- Full-size (104–108 touches) : ~440×140 mm, inclut pavé numérique et rangée de fonctions
- TKL/Tenkeyless (87–88 touches) : ~360×140 mm, sans pavé numérique
- 75% (82–84 touches) : ~330×140 mm, arrangement compact avec rangée de fonctions
- 65% (66–68 touches) : ~315×105 mm, sans rangée de fonctions, avec flèches
- 60% (61–64 touches) : ~285×95 mm, format custom le plus populaire
- 40% (40–48 touches) : ~230×80 mm, fortement dépendant des layers
Le format 60% domine la communauté des claviers custom grâce à son large écosystème de composants compatibles. L’espacement universel des touches de 19,05 mm (0,75") garantit la compatibilité entre fabricants.
Les stratégies de placement des composants sont détaillées dans keyboard PCB layout.
Choix du microcontrôleur
Le microcontrôleur détermine la compatibilité firmware, les fonctionnalités possibles, le nombre de broches I/O disponibles et le coût. Votre choix influence non seulement ce que le clavier peut faire, mais aussi le support de la communauté, la disponibilité de la documentation et la facilité de développement.
ATmega32U4 reste un choix classique, avec USB HID natif sans puce d’interface externe, 26 GPIO suffisants pour la plupart des layouts et un excellent support QMK/VIA avec des années de documentation communautaire. Ses limites principales sont 32 KB de flash (qui contraignent les animations RGB complexes et les macros étendues) et une disponibilité de composants parfois difficile en période de pénurie.
STM32F072/F103 apporte une architecture ARM Cortex‑M 32 bits avec plus d’I/O, beaucoup plus de flash/RAM pour des fonctions avancées et de meilleures performances. Le F072 intègre l’USB natif ; le F103 nécessite un cristal externe pour le timing USB. Le support QMK a beaucoup mûri, ce qui en fait d’excellents choix pour des designs riches en fonctionnalités.
RP2040 est devenu une option moderne très intéressante : dual‑core ARM Cortex‑M0+, 30 GPIO, blocs PIO (programmable I/O) idéaux pour piloter des LED adressables sans surcharge CPU, excellente disponibilité et prix compétitif. Son solide support QMK le rend de plus en plus populaire pour les nouveaux projets.
Circuits de support essentiels
Quelle que soit la MCU choisie, un fonctionnement fiable nécessite des circuits de support appropriés :
- Cristal/résonateur : 16 MHz pour ATmega32U4, 8 MHz pour STM32F072—nécessaire pour un timing USB précis
- Condensateurs de découplage : 100 nF céramique sur chaque broche VCC + 10 µF de bulk près de l’entrée d’alimentation—placer aussi près que possible des broches MCU
- Circuit de reset : résistance pull‑up 10 kΩ avec bouton tactile optionnel pour entrer dans le bootloader en développement
- Connecteur de programmation : ISP pour ATmega, SWD pour STM32/RP2040—récupération firmware si le bootloader USB échoue
- Régulation de tension : LDO 3,3 V si la MCU nécessite une tension inférieure au 5 V USB
Conception des empreintes de switches
Les empreintes doivent accueillir les switches mécaniques, fournir les connexions électriques et supporter des options comme les sockets hot‑swap et les LED. Les empreintes compatibles Cherry MX sont devenues le standard universel, utilisées par Cherry, Gateron, Kailh, Durock, JWK et de nombreux autres fabricants.
L’empreinte MX standard inclut un trou central de 4,0 mm pour l’alignement du boîtier du switch et deux trous de 1,27 mm pour les broches métalliques, espacés de 6,35 mm horizontalement. Ces dimensions sont non négociables—même de petits écarts empêchent l’insertion ou peuvent créer des frottements lors de l’actionnement.
Les switches 5 broches (PCB-mount) ajoutent deux broches d’alignement en plastique nécessitant des trous de 1,7 mm. Les inclure permet des builds “plateless” où le PCB supporte à lui seul les switches—utile pour certains boîtiers et pour réduire la complexité d’assemblage.
Les sockets hot‑swap sont devenus essentiels pour les claviers enthusiast. Les sockets Kailh se montent sur la face bottom du PCB via des pads carrés de 2,55 mm à pas de 6,35 mm, et se situent à ~1,8 mm sous le PCB—vérifiez le dégagement du boîtier avant de valider un design hot‑swap. Les sockets Mill‑Max (séries 0305/7305) s’installent dans des trous traversants, permettant le hot‑swap avec des empreintes standards.
Les empreintes universelles combinant toutes les options (broches MX, broches PCB‑mount, pads hot‑swap, positions LED, pads de diodes) permettent à un seul PCB de supporter plusieurs configurations—maximisant la flexibilité pour les projets group buy.
Spécifications détaillées dans keyboard PCB layout.
Référence rapide : matrice de clavier
Circuit matriciel et diodes
Les circuits matriciels réduisent fortement les besoins en I/O : un clavier de 61 touches utilise une matrice 8×8 et ne nécessite que 16 broches MCU au lieu de 61 (réduction de 74%). La MCU scanne en forçant les lignes (rows) à LOW séquentiellement tout en lisant les colonnes ; les switches pressés tirent leur colonne à LOW, indiquant une pression à cette intersection.
Le ghosting survient lorsque trois touches formant un rectangle sont pressées simultanément—le courant emprunte des chemins non désirés et une quatrième touche est détectée à tort. Sans mitigation, cette limitation empêcherait certaines combinaisons de touches.
Les diodes par switch résolvent le ghosting en imposant un seul sens de circulation du courant. Avec des diodes correctement installées, le clavier atteint le N‑key rollover (NKRO)—toute combinaison de touches est détectée correctement. C’est pourquoi les claviers mécaniques de qualité incluent une diode par switch.
Deux configurations standard existent : COL2ROW (cathode vers la rangée, défaut QMK) et ROW2COL (cathode vers la colonne). Les deux fonctionnent aussi bien—choisissez selon la facilité de routage, mais assurez‑vous que la configuration firmware correspond exactement au matériel.
Options de diodes courantes : 1N4148 traversant pour la soudure manuelle, 1N4148W (SOD‑123) pour SMT standard, 1N4148WS (SOD‑323) pour layouts compacts, BAV70 double diode (SOT‑23) pour deux switches par boîtier.
Théorie complète dans keyboard matrix design. Détails d’orientation dans keyboard diode direction.
Conception de l’interface USB
USB Type‑C est devenu le connecteur standard des claviers modernes : connexion réversible, conception mécanique robuste et large compatibilité. Une mise en œuvre correcte garantit une énumération fiable sur différents hôtes.
USB 2.0 Full Speed (12 Mbps) offre bien plus de bande passante qu’un clavier n’en nécessite. Les points critiques sont l’intégrité du signal : router D+/D‑ en paire différentielle avec une impédance cible de 90 Ω, appairée en longueur à ±2 mm, et garder la longueur totale sous ~100 mm. Des résistances série (22 Ω) près de la MCU améliorent l’adaptation d’impédance.
Spécificités USB Type‑C : chaque broche CC requiert une résistance pull‑down de 5,1 kΩ pour signaler le mode device. Ajouter un condensateur de découplage VBUS près du connecteur. Connecter le blindage (shield) à la masse via une résistance de 1 MΩ pour un chemin ESD sans boucles de masse.
La protection ESD est indispensable—les claviers subissent une exposition électrostatique significative en utilisation normale. Placez des réseaux de diodes TVS (USBLC6‑2, TPD2EUSB30 ou équivalent) aussi près que possible du connecteur USB afin d’écrêter les transitoires avant qu’ils n’atteignent la MCU.
Puissance RGB : points clés (exemple 60 touches)
Mise en œuvre de l’éclairage RGB
L’éclairage RGB par touche est devenu une fonctionnalité attendue, mais il ajoute une forte complexité—en particulier sur la gestion de puissance. Comprendre les contraintes évite des sessions de debug frustrantes.
Les LED WS2812B et SK6812 intègrent contrôleur et éléments RGB, ne nécessitant qu’une seule ligne de données quel que soit le nombre de LED. Chaque LED peut tirer jusqu’à 60 mA en blanc plein ; en usage typique multicolore, la moyenne est plutôt 15–20 mA. Une carte 60 touches en blanc plein pourrait théoriquement consommer 3,6 A—plus de 7× la limite USB 2.0 de 500 mA.
Solutions pratiques : la plupart des claviers limitent la luminosité via firmware (30–50% max) pour rester dans le budget USB. Certains designs négocient un courant plus élevé via USB Power Delivery, ou ajoutent une entrée 5 V séparée pour une luminosité maximale.
Placement des LED : le “south‑facing” (sous le centre du switch) garantit la compatibilité avec tous les profils de keycaps, y compris Cherry. Le “north‑facing” éclaire mieux les légendes mais peut interférer avec des keycaps Cherry‑profile dans certaines combinaisons switch/keycap.
Dimensionnement des pistes (cuivre 1 oz) : pistes signal (100 mA) ~0,2 mm ; alimentation 500 mA ~0,5 mm ; trunks RGB 1 A ~1,0 mm. Utilisez une topologie en étoile depuis l’entrée USB pour minimiser la chute de tension.
Calculs et routage dans keyboard PCB trace routing.
Règles de conception et fabrication
La fabrication réussie d’un PCB de clavier repose sur des règles de conception adaptées à vos besoins et aux capacités du fabricant. Comprendre le lien entre choix de design et coût permet d’optimiser votre projet.
Règles recommandées pour les PCB de clavier
Les PCB de clavier sont relativement simples par rapport aux designs numériques haut débit. Des règles conservatrices réduisent le coût et améliorent le yield :
- Trace/Space : 6/6 mil (0,15 mm) est confortable et largement supporté au tarif standard. 8/8 mil (0,2 mm) offre une marge supplémentaire. Descendre sous 5/5 mil apporte rarement un bénéfice et augmente le coût.
- Perçage des vias : 0,3 mm est standard et économique. Des vias plus petits (0,2 mm, 0,15 mm) existent mais sont inutiles pour un routage clavier classique.
- Pad de via : 0,6 mm minimum pour un perçage de 0,3 mm assure un anneau annulaire suffisant.
- Cuivre‑bord : 0,3 mm de clearance évite l’exposition du cuivre lors du détourage.
Spécifications standard de PCB de clavier
La plupart des claviers utilisent des paramètres standard, économiques :
- Couches : 2 couches (suffisant pour presque tous les designs)
- Épaisseur : 1,6 mm (standard, compatible avec la plupart des boîtiers)
- Poids de cuivre : 1 oz standard ; 2 oz utile pour les designs riches en RGB
- Finition de surface : HASL (économique) ou ENIG (pads plats idéaux pour le hot‑swap, aspect professionnel)
- Masque de soudure : plusieurs couleurs disponibles ; le noir est populaire pour une esthétique premium
Capacités de fabrication HILPCB
HILPCB propose des capacités au‑delà des besoins typiques des claviers, pour des designs standard comme avancés :
- Trace/Space minimal : 2/2 mil (50 µm)—pour des designs haute densité ; les claviers standard doivent rester à 6/6 mil ou plus pour optimiser les coûts
- Trace/Space standard : 3/3 mil (75 µm) au tarif standard
- Perçage des vias : minimum laser 0,15 mm ; standard mécanique 0,3 mm
- Nombre de couches : 2–64 couches avec une précision d’alignement ±15–25 µm
- Contrôle d’impédance : ±5% avec vérification TDR pour l’USB et autres lignes à impédance contrôlée
- Quick‑turn : 24–48 h pour des cartes standard 2 couches
Génération complète des fichiers dans keyboard PCB Gerber files.
Pourquoi choisir HILPCB pour les projets de claviers
HILPCB accompagne les designers de claviers des prototypes initiaux jusqu’à la production en volume :
Services prototype : fabrication quick‑turn pour itérer rapidement. Plusieurs couleurs de masque de soudure pour l’esthétique. Small batch assembly prend en charge MCU, diodes, sockets hot‑swap et tous les composants SMT. La revue DFM pré‑production détecte les problèmes avant fabrication.
Services production : Volume manufacturing maintient une qualité constante sur des quantités de group buy. SMT assembly du peuplement de diodes jusqu’à la turnkey assembly avec cartes testées et programmées.
Soumettez votre design pour une revue de fabrication et un devis : notre équipe vous fournira un retour spécifique aux applications clavier.