
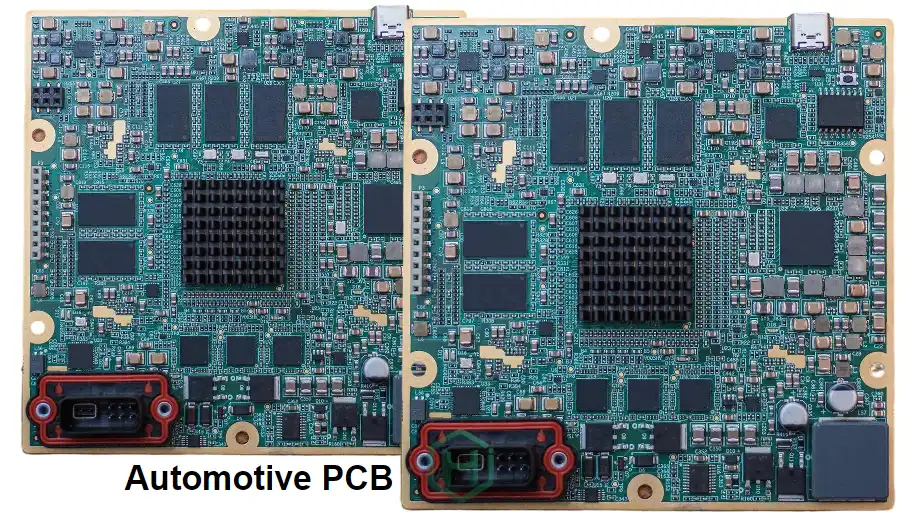
En tant qu’ingénieur fiabilité automotive en charge des évaluations salt spray, thermal shock et lifetime en wide temperature, je sais que dans les environnements sévères d’ADAS et d’EV, la défaillance d’un seul ECU peut avoir des conséquences catastrophiques. Le LiDAR est au cœur de la perception, et la fiabilité de son interface board conditionne directement safety et performance du système. Une LiDAR interface board checklist complète et rigoureuse n’est donc pas seulement un guide de design et de manufacturing : c’est le socle qualité et fiabilité sur tout le cycle de vie produit. La checklist garantit que chaque étape, du concept à la mass production, répond aux exigences extrêmes de l’automobile en matière de sécurité, durabilité et constance.
Contraintes AEC-Q et ISO 26262 : construire la fiabilité dès l’origine
Dans l’électronique automotive, tout développement doit respecter des cadres normatifs stricts. Pour une LiDAR interface board, la première mission de la LiDAR interface board checklist est d’assurer que le design, la sélection des composants et le process de fabrication sont pleinement conformes à la série AEC-Q et à l’ISO 26262 (functional safety).
ISO 26262 functional safety : les systèmes LiDAR sont souvent classés à des niveaux ASIL élevés (par ex. ASIL-B ou ASIL-C). Cela implique que la LiDAR interface board design intègre l’analyse safety au niveau système : HARA, Functional Safety Concept (FSC) et Technical Safety Concept (TSC). Le design doit prendre en compte la diagnostic coverage (DC) et les fault metrics (FM), via redondance, watchdog, voltage/current monitoring, etc., afin que le système passe en état sûr en cas de random hardware failure.
Fiabilité component-level AEC-Q : la checklist impose que tous les composants—en particulier les semiconductors (AEC-Q100), les passifs (AEC-Q200) et les discrete semiconductors (AEC-Q101)—soient automotive qualified. Cela garantit un fonctionnement stable sur la plage typique -40°C~125°C, en forte humidité et sous vibrations. Pour une high-speed LiDAR interface board, le choix de high-speed transceiver, FPGA et processor est critique ; le derating de performance à haute température doit être évalué.
Spécifications OEM : au-delà des standards génériques, les OEM imposent souvent des exigences internes plus strictes. La checklist doit inclure une lecture point-par-point et un mapping des spécifications du client cible afin de garantir que performance électrique, EMC/EMI, thermique et mécanique répondent ou dépassent les attentes.
APQP/PPAP : assurer constance et traceability du prototype à la série
Une LiDAR interface board checklist efficace doit intégrer en profondeur les outils core du quality management automotive : APQP et PPAP. Ce cadre assure une transition fluide et un contrôle qualité solide du concept à la mass production.
APQP découpe le développement en cinq phases : planification, product design & development, process design & development, product & process validation, puis feedback/évaluation/corrective action. Dès la phase LiDAR interface board prototype, APQP est actif, et DFMEA identifie les risques de design en amont.
PPAP est ensuite la validation finale de la capability du process de production. Le fournisseur soumet un package complet comportant 18 éléments core afin de prouver que le process est stable, maîtrisé et capable de produire de manière continue des pièces conformes. Éléments clés :
- Process Flow Diagram : visualise chaque étape de l’entrée matière à l’expédition.
- PFMEA : identifie les failure modes possibles en manufacturing et définit prévention/détection.
- Control Plan : décrit KPC, moyens de mesure, taille d’échantillon, fréquence et gestion des anomalies par étape.
- MSA : valide accuracy et répétabilité du système de mesure.
- SPC : démontre la capability via Cpk/Ppk (typiquement Cpk > 1.67).
Que ce soit pour de la grande série ou des builds LiDAR interface board low volume, PPAP est incontournable : il garantit que chaque PCB livré provient d’un process validé et approuvé. Le prototype assembly service de HILPCB s’intègre parfaitement à APQP, en fournissant des builds LiDAR interface board prototype de haute qualité et une base solide pour PPAP et le ramp-up.
🛡️ Matrice qualité du cycle de vie LiDAR interface board : APQP à PPAP
Définir les objectifs de fiabilité LiDAR et les exigences de compliance. Lancer une évaluation de risques DFMEA initiale et établir l’équipe core et les jalons.
Exécuter LiDAR interface board design. Introduire des composants conformes AEC-Q100/Q200 et terminer les tests DV ainsi que l’optimisation de stackup.
Établir Control Plan et PFMEA. Concevoir des fixtures dédiées pour assurer la répétabilité de l’assembly et un fort potentiel Cpk.
Produire via Pilot Run. Exécuter un LiDAR interface board testing complet (environnement/EMC/fonctionnel) et collecter des données SPC pour valider la capability.
Soumettre le package PPAP Level 3. Après approbation client, lancer Run@Rate à plein régime, suivre des defect rates niveau PPM et piloter l’amélioration continue.
Tests environnementaux sévères et de fiabilité : valider la tenue en conditions extrêmes
En tant que fiabilité, LiDAR interface board testing est le cœur de mon travail et le test final de la qualité design/manufacturing. La checklist doit inclure une matrice de tests complète et sévère, simulant les environnements extrêmes possibles sur tout le cycle de vie véhicule.
- Temperature cycling et thermal shock (TC/TS) : test clé pour la solder-joint reliability et la compatibilité thermo-mécanique des matériaux. Conditions typiques : -40°C~+125°C, 1000 cycles (ou plus). Objectif : révéler solder fatigue, delamination ou micro-cracks dues à un mismatch de CTE.
- Temperature humidity bias (THB) : appliquer une tension de fonctionnement en forte chaleur/humidité (ex. 85°C/85%RH) pendant 1000 h. Accélère le risque d’ECM et valide l’isolation et la résistance à la corrosion.
- Vibration et choc mécaniques : simule les vibrations aléatoires et chocs de route dégradée, révélant la fatigue des soudures sur pattes, connecteurs et gros composants.
- Salt spray (Salt Spray) : évalue la résistance à la corrosion de la PCB et du coating (Conformal Coating) en atmosphère saline et humide—critique pour des ECU montés sous châssis ou à l’extérieur.
- Immunité aux transitoires de power line : selon ISO 7637-2, simule load dump, transitoires de démarrage et perturbations du réseau de puissance véhicule, pour vérifier la robustesse de power integrity.
Tous les tests LiDAR interface board testing doivent être complétés en DV et PV ; les résultats sont des inputs clés pour l’approbation PPAP.
Défis high-speed SI et PI
Les systèmes LiDAR modernes génèrent et traitent des volumes massifs de point cloud data, ce qui impose des data rates très élevés. La partie high-speed LiDAR interface board est donc la plus technique de la checklist et doit se concentrer sur SI et PI.
- Impedance control et matching : les signaux différentiels high-speed (LVDS, MIPI, SerDes) exigent un contrôle strict de l’impédance de ligne. La checklist doit spécifier que stackup, choix matériaux (par exemple laminés high-speed PCB à faible Df) et règles de routing assurent la continuité d’impédance pour éviter réflexions et distorsion.
- Crosstalk et EMI/EMC : le routing haute densité rend le crosstalk critique. Les règles doivent définir les espacements en parallèle, l’intégrité des reference planes et les stratégies de shielding des signaux sensibles. Un bon grounding et un power filtering adapté sont la base pour réduire EMI et assurer EMC.
- PDN design : FPGA et processors demandent une réponse transitoire rapide. Le PDN doit être conçu via simulation pour maintenir ripple/bruit dans les limites sous toutes charges, via un placement soigné des decoupling et des plans PWR/GND larges. Pour des LiDAR interface board design plus complexes, l’usage de HDI PCB aide à optimiser routing et distribution de puissance.
Rappels : best practices high-speed
- Material selection : privilégier des laminés à faible Dk et faible Df pour réduire l’atténuation.
- Stackup design : stackup symétrique et équilibré ; layers high-speed entre reference planes pleins (stripline).
- Routing rules : règle 3W (espacement > 3× largeur), éviter les 90°, et length-match des paires différentielles.
- Via optimization : backdrill ou blind/buried via pour réduire les stubs et les réflexions.
- Power integrity : placer suffisamment de decoupling capacitor HF/LF près des power pins.
Process control et traceability : qualité end-to-end de SPC à 8D
Même avec un design parfait, sans un process de fabrication stable et maîtrisé, tout est vain. Pendant l’exécution de la LiDAR interface board checklist, le point clé est le monitoring strict du process.
- SPC : monitoring statistique continu de paramètres clés (précision de perçage, largeur de ligne en etching, épaisseur de lamination, valeurs d’impédance). Les control charts (X-bar, R-chart) détectent en temps réel les variations anormales et permettent d’intervenir avant production massive de rebut.
- Cpk/Ppk : évaluer régulièrement la capacité du process à tenir les tolérances. L’automobile exige souvent Cpk > 1.67 sur les paramètres critiques, signe d’un drift et d’une variation très faibles.
- Traceability complète : exigence obligatoire automotive. Il faut une chaîne reliant lots matière, équipements, opérateurs, paramètres process et produits finis. En cas de problème, on isole rapidement les lots impactés pour un recall ciblé.
- 8D problem solving : en cas de problème qualité majeur, lancer un 8D structuré pour analyser, contenir, identifier la root cause et mettre en place des corrective actions permanentes, puis mettre à jour PFMEA/Control Plan.
Lancement série et amélioration continue : Run@Rate et lifecycle management
La dernière étape est la transition sans accroc des pilot builds vers la mass production. La clôture de checklist vise à valider la readiness et à piloter l’amélioration continue sur le cycle de vie.
- Run@Rate : avant la série, le fournisseur produit au takt série avec équipements/personnel/process série, sous witness du client, pour valider la stabilité sous contrainte réelle.
- Transition fluide low volume → série : pour les programmes LiDAR interface board low volume, les modèles de gestion diffèrent parfois. Lors du scale-up, supply chain, automatisation, capacité de test et logistique doivent suivre. La Turnkey Assembly de HILPCB gère de bout en bout fabrication PCB, procurement, SMT et test pour sécuriser la transition.
- Amélioration continue : après release, le travail qualité continue. Données de production, feedback client et field failures alimentent l’optimisation design/manufacturing, conformément à la culture Zero Defect automotive.
Conclusion
En résumé, une LiDAR interface board checklist complète est une lifeline pour la sécurité et la fiabilité des systèmes ADAS et EV. Ce n’est pas une simple liste de tâches, mais un système intégré combinant functional safety ISO 26262, standards AEC-Q, processus qualité APQP/PPAP, tests environnementaux sévères, règles de high-speed design et principes de lean manufacturing. Du concept LiDAR interface board design aux itérations LiDAR interface board prototype jusqu’à la livraison série, chaque section est exigeante. Notre mission de fiabilité est d’exécuter et d’améliorer continuellement cette checklist afin d’éliminer les risques le plus tôt possible et de fournir une base hardware solide pour la conduite intelligente de demain.
Questions fréquentes
Pourquoi une checklist de carte d’interface LiDAR est-elle si importante en automobile ?
Parce que cette carte appartient à un système véhicule sensible du point de vue sécurité, l’équipe doit piloter de façon structurée la functional safety, la fiabilité, l’EMC, la fabricabilité et la traçabilité du prototype jusqu’au PPAP puis à la série. La checklist sert précisément à éviter qu’un point critique soit oublié.
Quels essais sont les plus importants pour valider une carte d’interface LiDAR ?
Les essais prioritaires incluent généralement le cyclage thermique, le choc thermique, le THB, les vibrations, les chocs mécaniques, le brouillard salin et l’immunité aux transitoires du réseau électrique véhicule. Ils permettent de vérifier la tenue de la carte dans les conditions réelles d’usage automobile.
Pourquoi l’intégrité du signal et l’intégrité d’alimentation sont-elles si critiques ?
Les plateformes LiDAR modernes manipulent des liaisons rapides et une électronique de calcul dense, si bien que toute discontinuité d’impédance, diaphonie ou bruit d’alimentation peut dégrader rapidement la performance. Le stackup, le routage et la conception PDN doivent donc être très rigoureux.
Quels contrôles de fabrication soutiennent un passage sûr en production ?
Les programmes automotive exigent souvent du SPC, des objectifs de capabilité Cpk ou Ppk, une traçabilité complète des lots, un traitement 8D discipliné et une validation Run@Rate avant lancement. Ensemble, ces éléments démontrent que l’usine sait reproduire la qualité du design à l’échelle série.