
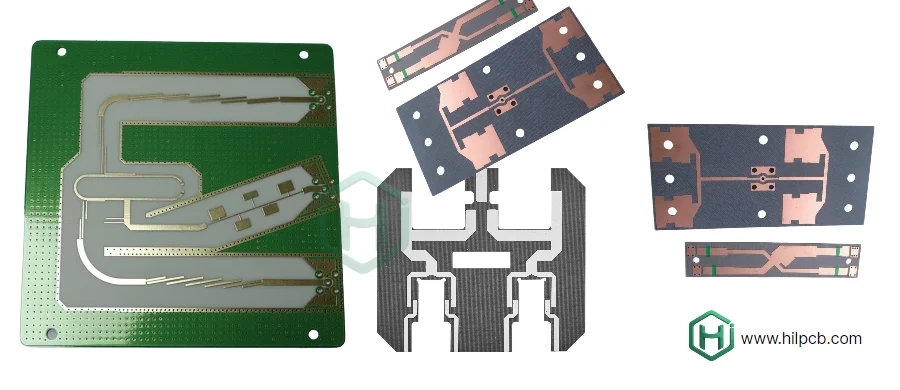
Les accélérateurs de calcul actuels concentrent des interfaces à très haut débit et une puissance élevée sur une plateforme compacte. Certains modules atteignent ou dépassent 1 000 W, tandis que les cartes mères et backplanes doivent transporter des flux agrégés de l’ordre du térabit par seconde et distribuer plusieurs kilowatts au niveau du système. Le PCB devient alors une partie mesurable du canal, du réseau d’alimentation et du chemin thermique.
Une architecture 48 V réduit le courant sur la distribution amont, mais les convertisseurs proches des GPU doivent encore fournir des courants très élevés à basse tension. Matériau, empilage, cuivre, vias, connecteurs, refroidissement et test doivent donc être définis ensemble. Pour un concepteur ou un acheteur, l’objectif n’est pas de commander une « carte IA » générique : il faut chiffrer une construction liée aux budgets de pertes, d’impédance, de chute de tension, de température et de fiabilité du système.
Matériaux à faibles pertes pour PCB de serveur IA et PCIe 6.0
Le débit PCIe passe de 16 GT/s pour PCIe 4.0 à 64 GT/s pour PCIe 6.0. L’augmentation du contenu fréquentiel resserre le budget de pertes d’insertion, mais l’atténuation ne dépend pas uniquement du nom du protocole : longueur du canal, connecteurs, vias, Df, profil du cuivre et égalisation doivent être intégrés au même modèle.
Les deux propriétés couramment examinées sont :
- Constante diélectrique Dk : elle influence la vitesse de propagation, la géométrie nécessaire à l’impédance et les écarts de phase. Une Dk stable et correctement modélisée est généralement plus utile qu’une valeur simplement basse.
- Facteur de dissipation Df : il contribue aux pertes diélectriques. Plus il est faible dans la fréquence et la méthode de mesure pertinentes, plus la matière conserve la marge du canal ; les pertes conductrices dues au cuivre restent néanmoins présentes.
Pour un PCB haute vitesse, une première segmentation peut utiliser les plages suivantes :
- Pertes standard : FR4 conventionnel, souvent associé à des applications de 1 à 3 GHz dans cette classification simplifiée.
- Pertes moyennes : Df de 0,009 à 0,015, souvent présélectionné pour PCIe 3.0/4.0 selon la longueur et le budget du canal.
- Faibles pertes : Df de 0,005 à 0,009, fréquemment étudié comme base pour PCIe 5.0.
- Pertes ultra-faibles : Df inférieur à 0,005, avec des familles comme Tachyon 100G ou Megtron 6/7/8, étudiées pour PCIe 6.0 et les liaisons SerDes Ethernet 224G.
Ces catégories ne remplacent pas la fiche technique ni la simulation. Fréquence d’essai, résine, verre, cuivre, épaisseur et lot peuvent déplacer les résultats ; le matériau final doit être validé sur le stack-up et le canal réels.
Routage haute vitesse d’une carte mère ou d’un backplane IA
Les BGA denses, connecteurs haut débit et nombreuses paires différentielles créent un problème de routage tridimensionnel. Chaque changement de couche doit conserver l’impédance et le chemin de retour tout en respectant les capacités de perçage et d’alignement de la fabrication.
- Contrôle d’impédance : des liaisons PCIe ou CXL peuvent viser 85, 92 ou 100 Ω différentiels, avec une tolérance de ±7 % ou plus serrée lorsqu’elle est spécifiée. Largeur, espacement, épaisseur diélectrique, cuivre fini, masque et rugosité doivent être calculés puis vérifiés sur coupon TDR.
- Réduction de la diaphonie : l’espacement, l’affectation des couches et la continuité du plan de référence limitent NEXT et FEXT. Les règles 3W ou 5W peuvent servir de point de départ, mais un solveur doit confirmer le couplage car hauteur diélectrique, longueur parallèle et connecteur modifient le résultat.
- Optimisation des vias : un via traversant peut laisser un stub résonant. Le contre-perçage retire la partie inutilisée lorsque le budget le justifie ; sur un PCB HDI, vias borgnes, enterrés ou microvias raccourcissent certaines transitions mais ajoutent cycles de lamination, contraintes de fiabilité et coût.
Comparaison indicative des matériaux PCB haute vitesse
| Catégorie de matériau | Df typique à 10 GHz | Dk typique à 10 GHz | Scénario indicatif | Coût relatif indicatif |
|---|---|---|---|---|
| Pertes standard, FR4 | ~0,020 | ~4,5 | < 5 Gbit/s, par exemple PCIe 2.0 | 1× |
| Pertes moyennes | ~0,010 | ~3,8 | ~16 Gbit/s, par exemple PCIe 4.0 | 1,5 à 2× |
| Faibles pertes | ~0,005 | ~3,5 | ~32 Gbit/s, par exemple PCIe 5.0 | 3 à 5× |
| Pertes ultra-faibles | <0,003 | ~3,2 | > 56 Gbit/s, par exemple PCIe 6.0 ou Ethernet 224G | > 6× |
Les valeurs du tableau servent uniquement à une présélection. Un débit protocolaire ne se convertit pas directement en fréquence de matériau, et le coût varie avec l’épaisseur, la disponibilité, la panelisation, le nombre de couches et les exigences de contrôle.
Concevoir un PDN de serveur IA pour des courants élevés
Au point de charge, les accélérateurs peuvent appeler des courants transitoires de plusieurs centaines, voire de l’ordre du millier d’ampères à très basse tension. Une chute IR ou une impédance excessive du PDN peut réduire la marge de tension, provoquer une limitation de fréquence ou rendre le système instable.
Les principaux leviers sont :
- Plans d’alimentation et de masse étendus : des couches continues et proches réduisent la résistance et l’inductance tout en apportant une capacité répartie. Les ouvertures, transitions et connecteurs doivent être intégrés au calcul.
- Distribution 48 V et cuivre épais : le 48 V réduit le courant sur la distribution amont et les pertes I²R avant conversion. Dans la zone VRM, du cuivre de 3 oz ou davantage peut être étudié avec des réseaux de vias, busbars ou autres conducteurs ; le choix dépend du courant, de l’élévation de température, de la gravure et de la mécanique.
- Découplage par bandes de fréquence : des condensateurs 0201 ou 01005 sous ou près du BGA couvrent les transitoires rapides, tandis que des capacités plus importantes soutiennent les fréquences plus basses. ESL, ESR, vias, résonances et stabilité du régulateur comptent autant que la valeur nominale.
Le critère d’acceptation doit être une impédance cible ou une excursion de tension mesurable sur la plage utile, avec une charge transitoire représentative. Un grand nombre de condensateurs ou une forte épaisseur de cuivre ne démontre pas à lui seul la qualité du PDN.
Gestion thermique d’une carte mère de serveur IA
Lorsqu’un système dissipe plusieurs kilowatts, le PCB est à la fois une source de pertes et une partie du chemin thermique. Le modèle doit inclure composants, cuivre, vias, interfaces, plaques froides, châssis, débit de fluide ou d’air et température d’entrée.
- Chemins thermiques : des réseaux de vias sous VRM et composants chauds peuvent transférer l’énergie vers les couches internes ou l’arrière de la carte. Diamètre, métallisation, remplissage, pas et contact avec le dissipateur déterminent l’efficacité réelle.
- Matériaux à Tg élevé : une Tg typiquement supérieure à 170 °C peut améliorer la marge mécanique et dimensionnelle pendant fabrication et refusion. Elle ne garantit pas une faible perte, une bonne conductivité thermique ni la fiabilité à la température de service ; Td, CTE et absorption d’humidité doivent aussi être examinés.
- Compatibilité avec le refroidissement liquide : trous de fixation, renforts, planéité et zones interdites doivent correspondre à la plaque froide et à ses efforts. Un circuit de détection de fuite peut être ajouté si l’architecture système le prévoit et s’il est testable.
Les méthodes de qualification utilisées dans l’automobile peuvent inspirer certains essais environnementaux, mais l’expression « carte mère de serveur IA de qualité automobile » ne définit pas une spécification. Les profils de température, vibration, humidité et durée doivent être contractualisés pour l’application serveur ou périphérique réelle.
Critères de revue d’un PCB de serveur IA à faibles pertes
- Matériau : sélectionner la classe de pertes à partir du débit, de la longueur du canal, du cuivre et du budget économique.
- Impédance : définir les cibles différentielles et une tolérance pouvant atteindre ±7 %, puis vérifier les coupons par TDR.
- PDN : relier impédance, chute de tension et réponse transitoire aux limites de l’accélérateur et des régulateurs.
- Thermique : dimensionner vias, cuivre et interfaces d’après les pertes, le refroidissement et la température maximale autorisée.
- DFM : valider stack-up, vias, panelisation, déformation et contrôles avant de libérer les fichiers.
Stack-up de plus de 20 couches et revue DFM
Une carte mère de serveur IA peut dépasser 20 couches, voire 30 couches. Les couches de signaux rapides doivent être associées à des plans de référence continus, tandis que des paires alimentation/masse rapprochées peuvent contribuer à la capacité intercouche. Symétrie, séquence de lamination, type de verre, répartition du cuivre et épaisseur finale doivent rester fabricables.
La revue DFM doit vérifier :
- Rapport d’aspect : un via profond et étroit complique le perçage, l’activation et la métallisation, avec un risque de cuivre insuffisant ou de circuit ouvert.
- Largeur et espacement : les règles doivent tenir compte du cuivre de départ, de l’épaisseur finie et de la compensation de gravure, et pas seulement de la valeur nominale du CAO.
- Alignement intercouche : repérage, expansion matière et tolérance de perçage conditionnent les anneaux résiduels et la fiabilité des vias.
- Déformation : un stack-up asymétrique ou une distribution de cuivre déséquilibrée peut augmenter voile et torsion après lamination ou refusion, puis compliquer l’assemblage SMT.
Une revue précoce permet d’ajuster la construction avant le routage final. Pour un PCB backplane, elle doit également couvrir connecteurs, press-fit, profondeur de backdrill, dimensions du panneau, moyens de test et manipulation mécanique.
Tests et capacités de fabrication d’un PCB backplane IA
Le test électrique vérifie les ouvertures et courts-circuits alloués, mais ne mesure pas à lui seul les pertes, l’impédance, la géométrie interne ou la fiabilité du via. La stratégie de contrôle doit combiner des méthodes complémentaires :
- Test à sondes mobiles : adapté aux prototypes et petites séries, il contrôle la connectivité sur les points accessibles sans fixture dédiée. Il ne remplace pas le test fonctionnel du serveur ni la caractérisation du canal.
- TDR : des coupons ou structures accessibles permettent de comparer l’impédance mesurée à la cible. Le plan doit préciser fréquence équivalente, déembedding, tolérance, échantillonnage et format de rapport.
- Microsection : une coupe destructrice examine métallisation des vias, alignement, épaisseur diélectrique et défauts internes. L’échantillon doit être représentatif du panneau et de la structure la plus critique.
Capacités à confirmer pour un PCB de serveur IA
| Élément | Spécification proposée |
|---|---|
| Nombre maximal de couches | Jusqu’à 64 couches, sous réserve de la construction |
| Largeur/espacement minimaux | 2,5/2,5 mil, soit 0,0635/0,0635 mm, pour des structures qualifiées |
| Rapport d’aspect maximal | Jusqu’à 18:1 selon diamètre, épaisseur et exigence de métallisation |
| Tolérance d’impédance | ±5 % lorsqu’elle est convenue et vérifiée par coupon TDR |
| Matériaux pris en charge | Megtron 6/7/8, Tachyon 100G, Rogers, Isola et autres références, selon disponibilité et stack-up |
| Procédés spéciaux | Contre-perçage, résistances/condensateurs intégrés, rainures étagées et via-in-pad rempli et recouvert |
Ces valeurs doivent être confirmées par écrit après revue des fichiers. Une limite maximale issue de constructions différentes ne constitue pas une combinaison automatiquement réalisable sur un même backplane.
Revêtement conforme et fiabilité environnementale
Même dans un centre de données, poussière, sulfures atmosphériques et condensation peuvent favoriser corrosion ou migration électrochimique. Un revêtement conforme crée une barrière, mais son efficacité dépend du nettoyage, de l’adhérence, de l’épaisseur, des zones interdites, de la polymérisation et de la possibilité de retouche.
Pour un fonctionnement 24 h/24 et 7 j/7, le revêtement peut contribuer au plan de fiabilité lorsque l’analyse environnementale le justifie. Il ne garantit pas à lui seul une amélioration du MTBF : un contaminant emprisonné, une mauvaise couverture ou un matériau incompatible peut créer un nouveau mécanisme de panne. Les applications d’IA en périphérie ou industrielles exigent donc un profil environnemental, des essais et des critères d’inspection définis.
Choisir un fabricant de carte mère et backplane de serveur IA
Le fournisseur doit relier la revue de conception, la fabrication, l’inspection et l’assemblage à la même révision. Cette continuité peut réduire les échanges, sans supprimer les responsabilités de l’autorité de conception ni la nécessité de critères d’acceptation explicites.
- Co-conception en amont : revue DFM/DFA du stack-up, des transitions, des connecteurs, du cuivre, de la panelisation et des accès de test avant gel du routage.
- Fabrication et contrôle corrélés : test électrique, sondes mobiles, TDR et microsections associés aux lots, panneaux et coupons concernés, avec conservation des résultats en échec et des décisions.
- Assemblage PCBA : des lignes d’assemblage SMT adaptées aux BGA, LGA et connecteurs haute vitesse doivent combiner profil de refusion, SPI, AOI, rayons X et critères de coplanarité selon les composants.
Pour comparer les devis, transmettez le débit par voie, la topologie et la longueur des canaux, les pertes cibles, les impédances, le stack-up, les références matière acceptées, la puissance, les profils de charge, le refroidissement, les connecteurs, le volume et les rapports requis. Vous pourrez alors évaluer coût et délai sur une construction mesurable plutôt que sur une promesse générale de performance.
Préparer un PCB de serveur IA pour le prototype et la série
Un PCB de serveur IA à faibles pertes associe science des matériaux, intégrité du signal, intégrité de l’alimentation, thermique et maîtrise de fabrication. Le choix du stratifié doit découler du canal ; le routage et les vias doivent conserver le retour ; le PDN doit respecter la marge de tension ; la construction doit rester industrialisable et mesurable.
HILPCB peut examiner le stack-up, la DFM, les matériaux et le plan de contrôle d’une carte mère ou d’un backplane. La proposition finale doit indiquer les hypothèses, les capacités applicables à la construction, les coupons et rapports fournis ainsi que les éléments à valider sur le système assemblé avant le passage en série.