

Le clavier MIDI (Musical Instrument Digital Interface) reste l'interface essentielle entre les musiciens et les systèmes audio numériques, traduisant l'expression physique en données numériques précises. Au cœur de chaque clavier MIDI professionnel se trouve un PCB sophistiqué qui doit capturer les nuances les plus subtiles de la performance—vélocité, aftertouch, pitch bend—tout en maintenant la précision temporelle que les musiciens exigent.
HILPCB fournit des services professionnels de fabrication de PCB et d'assemblage de PCBA pour les fabricants d'équipements musicaux du monde entier, offrant la fabrication de précision que les applications de clavier MIDI exigent.
Navigation du Menu
- Sensibilité à la Vélocité Haute Résolution pour une Performance Expressive
- Implémentation de l'Interface USB-MIDI et de Communication
- Conception de l'Étage de Sortie Audio pour Claviers avec Génération Sonore
- Architecture de Traitement et Intégration Système
- Fabrication de PCB à Impédance Contrôlée pour Applications MIDI
Sensibilité à la Vélocité Haute Résolution pour une Performance Expressive
Capturer l'expression musicale nécessite une détection précise du mouvement des touches. La différence entre un clavier professionnel et un jouet se résume souvent à la qualité de la sensibilité à la vélocité—la précision avec laquelle le PCB mesure la dynamique de frappe sur toutes les touches.
Les PCB de clavier MIDI exigent des tolérances de fabrication serrées, un contrôle d'impédance cohérent et des joints de soudure fiables pour garantir que les circuits de détection de vélocité fonctionnent comme prévu sur chaque unité produite.
Techniques de Détection de Vélocité des Touches
- Mesure Temporelle à Double Contact : Deux contacts de commutation à différentes positions de course de touche mesurent la vitesse du marteau par calcul de différence de temps, obtenant des courbes de vélocité lisses à 127 pas avec une résolution de minuterie ≤10µs.
- Intégration de Détection de Pression FSR : Les résistances sensibles à la force (FSR) permettent des données continues de vélocité et d'aftertouch, avec des circuits diviseurs de tension optimisés et un échantillonnage ADC 12 bits pour une expression nuancée.
- Implémentation de Capteur Optique : La mesure sans contact utilisant des paires LED IR/phototransistor offre une excellente longévité et une réponse cohérente, idéale pour les instruments haut de gamme.
- Optimisation du Balayage Matriciel : Des matrices 8×11 ou 9×10 couvrent efficacement 88 touches, avec des diodes anti-ghosting et des taux de balayage de 2kHz+ capturant les passages les plus rapides avec précision.
- Systèmes d'Étalonnage par Touche : L'étalonnage en usine et par l'utilisateur avec compensation de température assure une réponse cohérente sur toutes les touches, stockée dans une mémoire non volatile.
- Traitement Aftertouch : Implémentations both aftertouch de canal (capteur unique) et aftertouch polyphonique (FSR par touche) avec prise en charge du protocole MPE.
Exigences de Fabrication pour la Détection de Vélocité
Les circuits de détection de vélocité nécessitent une fabrication de PCB précise avec des traces à impédance contrôlée pour les signaux ADC, un poids de cuivre cohérent pour des tensions de référence stables et des connexions via fiables pour le balayage matriciel. Les circuits intégrés multiplexeurs à pas fin et les composants ADC exigent un placement SMT précis avec vérification AOI.
Implémentation de l'Interface USB-MIDI et de Communication
Les claviers MIDI modernes doivent communiquer de manière fiable avec les ordinateurs, les tablettes, les synthétiseurs matériels et l'équipement de scène. L'implémentation USB-MIDI nécessite un contrôle d'impédance approprié sur les paires différentielles et un placement précis des composants pour une énumération fiable sur toutes les plateformes hôtes.
La qualité de fabrication du PCB impacte directement l'intégrité du signal USB—les variations d'impédance causent des échecs de communication qui frustrent les musiciens et augmentent les retours sous garantie.
Implémentation du Protocole de Communication
- Conformité de Classe USB-MIDI : Fonctionnement sans pilote sur Windows, macOS, Linux, iOS et Android grâce à des descripteurs de classe Audio/MIDI appropriés avec configuration de point final optimisée.
- MIDI Virtuel Multi-Port : Plusieurs ports MIDI sur une seule connexion USB organisent les zones de clavier, les données de contrôle et les messages système pour des scénarios de routage complexes.
- MIDI DIN 5 Broches Traditionnel : Conception à boucle de courant avec opto-isolation 6N138 empêchant les boucles de masse, avec mise en tampon appropriée pour le chaînage MIDI Thru.
- Bluetooth LE-MIDI : Implémentation standard BLE-MIDI avec intervalles de connexion de 7,5 ms pour une latence sans fil acceptable, plus gestion intelligente de l'alimentation pour fonctionnement sur batterie.
- Pile USB à Faible Latence : Le micrologiciel optimisé assure une contribution <1ms à la latence totale du système, critique pour la sensation de performance en temps réel.
- Optimisation du Running Status : L'optimisation des messages MIDI réduit le volume de données tout en maintenant la précision temporelle pour les passages de notes denses.
Exigences PCB pour l'Implémentation USB
L'USB 2.0 nécessite une impédance différentielle de 90Ω avec une tolérance de ±10%. La fabrication à impédance contrôlée maintient l'intégrité du signal tout au long des cycles de production, tandis qu'un empilement de couches approprié fournit une référence de masse adéquate.
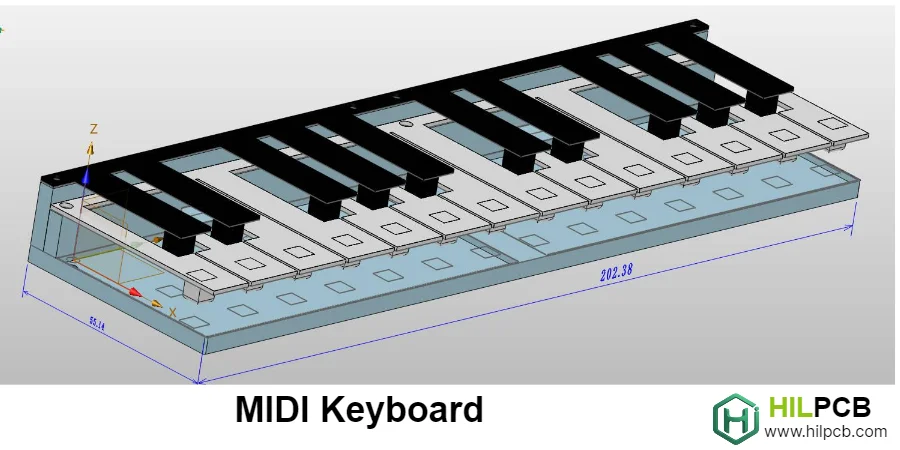
Conception de l'Étage de Sortie Audio pour Claviers avec Génération Sonore
De nombreux claviers MIDI incluent une génération sonore intégrée, nécessitant des étages de sortie audio qui préservent la qualité sonore tout en pilotant l'équipement de studio. La performance du PCB audio dépend fortement de la qualité de fabrication—le bruit, la diaphonie et la distorsion proviennent souvent de problèmes de fabrication plutôt que de la conception du circuit.
Des plans d'alimentation propres, une séparation de masse appropriée et des propriétés diélectriques cohérentes sont essentiels pour atteindre des spécifications audio professionnelles.
Éléments de Conception de Circuit Audio
- Implémentation DAC Haute Résolution : Convertisseurs 24 bits/96 kHz+ (PCM5102A, AK4490, ES9038) avec routage I2S approprié, horloge à faible gigue et filtrage d'alimentation optimisé.
- Étages Analogiques à Faible Bruit : Amplis-op haut de gamme (OPA1612, NE5532) en conversion I-V et mise en tampon de sortie, atteignant >100dB SNR et <0,01% THD.
- Pilotes de Sortie Équilibrés : Pilotes différentiels (THAT1646, DRV134) pour connexions XLR éliminant le bourdonnement de boucle de masse dans les installations professionnelles.
- Conception d'Amplificateur Casque : Étages casque dédiés (TPA6120A2, NJM4556A) fournissant une puissance adéquate pour des charges de 16Ω-600Ω avec une impédance de sortie <1Ω.
- Stratégie de Plan de Masse : Séparation analogique/numérique soigneuse avec connexion en un seul point au DAC empêchant le bruit numérique de contaminer les signaux audio.
- Isolation de l'Alimentation : Régulateurs séparés pour le DAC et les étages analogiques, avec isolation par perle de ferrite et filtrage multi-étages pour un bruit ultra-faible.
Normes de Fabrication de PCB Audio
Les applications audio bénéficient d'une construction de PCB multicouche avec des plans d'alimentation et de masse dédiés. Une distribution appropriée du poids de cuivre, une finition de surface ENIG pour une soudure fiable des connecteurs audio et un nettoyage post-assemblage minutieux assurent le plancher de bruit bas que l'audio professionnel exige.
Architecture de Traitement et Intégration Système
L'électronique des claviers MIDI englobe plusieurs sous-systèmes travaillant ensemble—balayage des touches, traitement MIDI, génération sonore et interface utilisateur. Les systèmes de clavier multi-cartes nécessitent des connexions inter-cartes fiables et une qualité de fabrication cohérente sur tous les PCB.
Une panélisation appropriée, une planification de la séquence d'assemblage et des tests fonctionnels garantissent que les systèmes de clavier complets fonctionnent correctement dès la première mise sous tension.
Approches d'Architecture Système
- IC Contrôleurs MIDI Dédiés : Des puces spécialement conçues optimisent le balayage des touches avec des courbes de vélocité intégrées, réduisant la complexité du micrologiciel pour des implémentations simples.
- MCU Série ARM Cortex-M : Les familles STM32F4/H7 offrent d'excellentes performances avec des minuteries matérielles pour un balayage précis, des périphériques USB et un DMA pour une manipulation efficace des données.
- Implémentation FPGA : Le traitement parallèle permet des instruments haut de gamme avec aftertouch polyphonique, balayage haute résolution et algorithmes personnalisés.
- Architecture Multi-Cartes : La séparation du scanner de clavier, du processeur principal et de la sortie audio en PCB dédiés améliore le rendement de fabrication et la facilité de maintenance sur le terrain.
- Conception de l'Alimentation : Gestion de l'alimentation du bus USB pour les contrôleurs, alimentations isolées à faible bruit pour les claviers avec audio, avec limitation appropriée du courant d'appel.
- Communication Inter-Cartes : Bus SPI ou parallèles haute vitesse pour les données du clavier, I2S pour l'audio, avec routage à impédance contrôlée.
Considérations de Fabrication
Les systèmes de clavier multi-cartes bénéficient d'un contrôle qualité unifié sur toutes les cartes. L'optimisation des panneaux réduit les coûts par carte tout en maintenant la précision dimensionnelle pour l'ajustement mécanique.
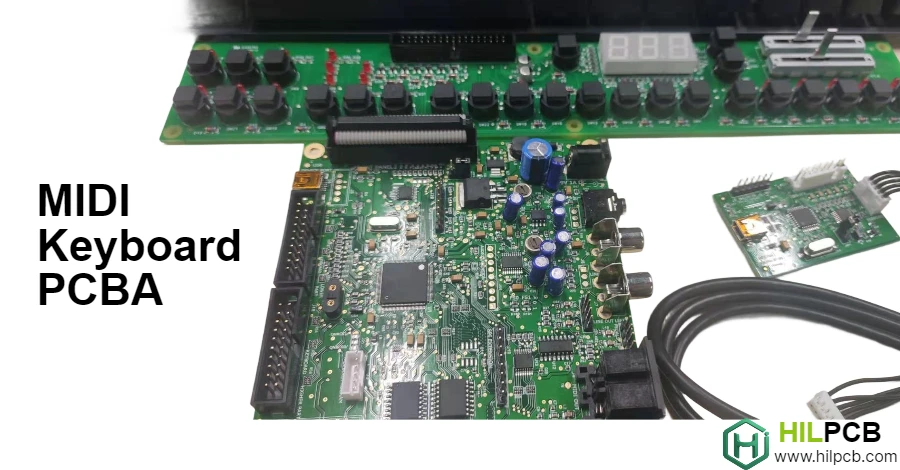
Fabrication de PCB à Impédance Contrôlée pour Applications MIDI
Les claviers USB-MIDI nécessitent une fabrication à impédance contrôlée pour une communication fiable sur tous les appareils hôtes. HILPCB maintient une impédance différentielle de 90Ω dans une tolérance de ±5%, validée par des coupons de bord mesurés par TDR sur chaque panneau de production.
Pourquoi Choisir HILPCB pour PCB de Clavier MIDI
Fabrication Critique pour l'Impédance
Notre production multilayer PCB maintient l'enregistrement couche-à-couche dans ±15-25μm, assurant une impédance cohérente sur les paires différentielles USB. La simulation de l'empilement correspond aux données de coupon mesurées, offrant l'assurance que votre interface USB-MIDI s'énumérera de manière fiable.
SMT de Précision pour Circuits Audio
Le placement de DAC et d'IC audio à pas fin exige de la précision—jusqu'aux passifs 01005 et composants à pas de 0,3mm. SMT assembly avec couverture AOI détecte le décalage de placement, l'effet tombstone et les ponts de soudure avant l'expédition des cartes.
Technologie Mixte pour Connecteurs
Les claviers MIDI combinent électronique SMT avec connecteurs MIDI DIN traversants et prises audio. La soudure sélective fournit des joints robustes sur les composants traversants tout en protégeant les assemblages SMT.
Du Prototype à la Production
- Small batch assembly avec revue DFM d'ingénierie
- Turnkey assembly gestion de l'approvisionnement en composants
- Mise à l'échelle du volume avec contrôle de processus cohérent
Contactez-nous avec vos fichiers Gerber, nomenclatures et fichiers d'assemblage pour un retour DFM et un devis clair.
Questions fréquentes
Pourquoi le contrôle d'impédance est-il important sur un PCB de clavier MIDI ?
La communication USB-MIDI repose sur des paires différentielles qui doivent rester dans une fenêtre d'impédance contrôlée pour s'énumérer correctement sur différents hôtes. Si l'empilage et le routage ne sont pas maîtrisés, des problèmes de communication peuvent apparaître même si le reste de la carte semble fonctionner.
Qu'est-ce qui différencie l'assemblage d'un clavier MIDI d'une simple carte numérique ?
Les conceptions de clavier MIDI combinent souvent des circuits audio, des composants SMT à pas fin et des connecteurs traversants soumis à des efforts mécaniques dans un même produit. Ce mélange impose de traiter à la fois l'intégrité du signal et la méthode d'assemblage, au lieu de considérer la carte comme une simple carte numérique à faible complexité.
Que faut-il valider avant de lancer un PCB de clavier MIDI en production ?
Les équipes doivent valider la tenue d'impédance USB, la qualité SMT sur les composants liés à l'audio, la robustesse des soudures de connecteurs et l'intégration globale du système avant lancement. La production devient plus prévisible lorsque la fiabilité de communication et le matériel de support audio ont été vérifiés ensemble.