
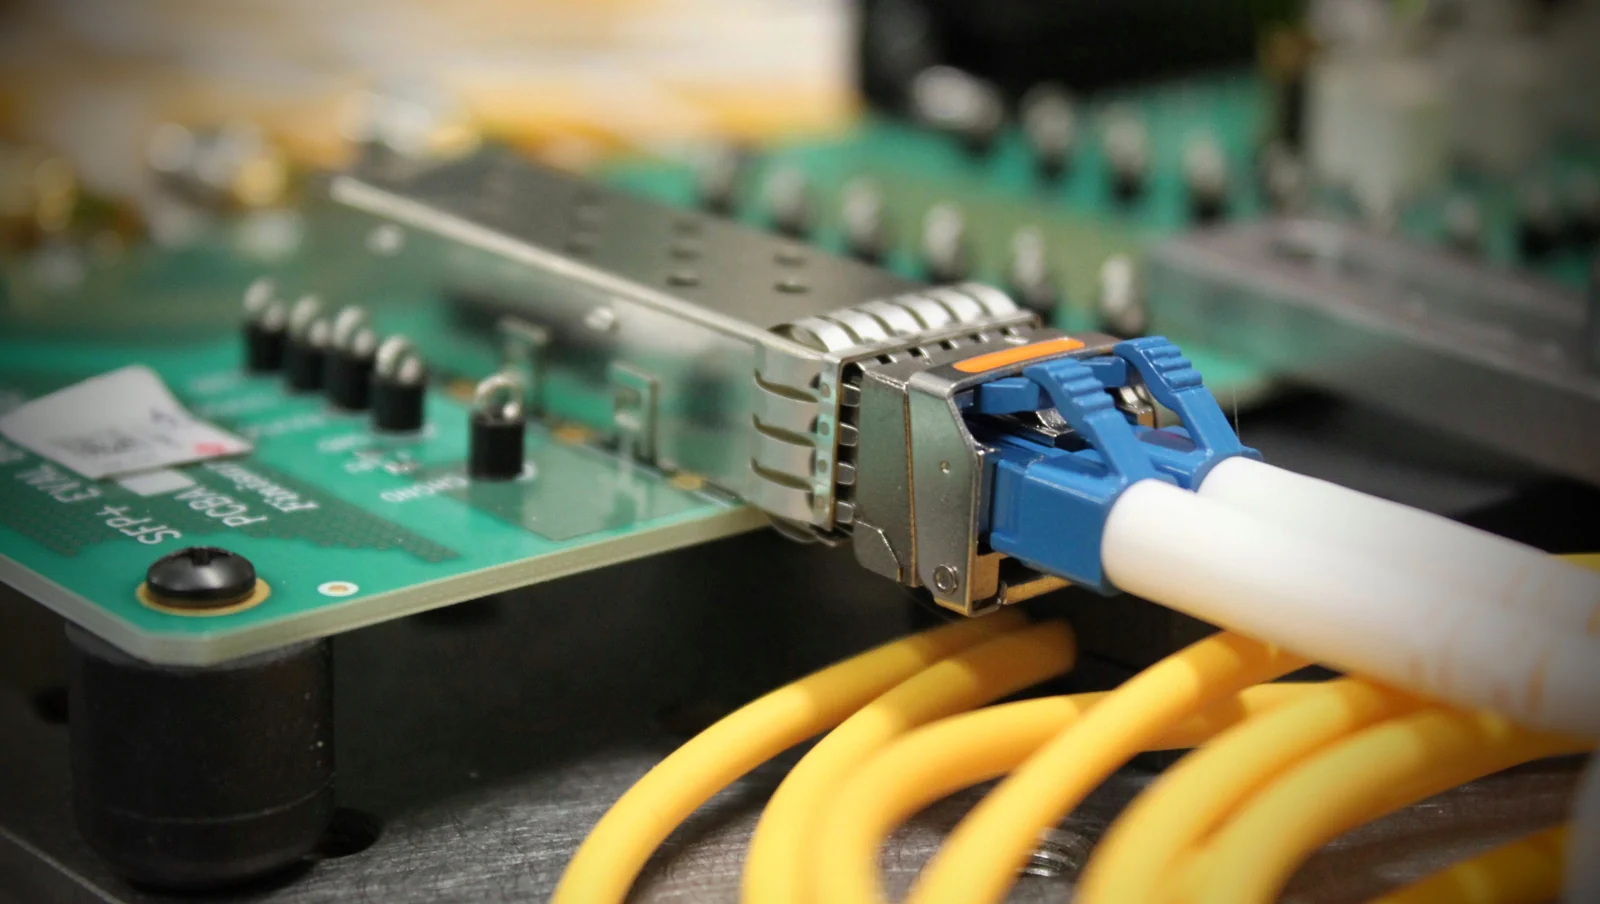
- Quand un PCB OSFP 800G est faisable en prototype mais instable en production, la cause n’est généralement pas la piste au milieu, mais des structures courtes et sensibles comme les transitions de connecteur, les vias locaux, la cohérence matière, le chemin thermique et la coplanarité d’assemblage qui consomment d’abord la marge.
- Sur ce type de carte, ce qu’il faut figer n’est pas seulement un layout, mais un canal haut débit réellement industrialisable.
- Le sujet thermique d’une carte module OSFP n’est pas indépendant.
- Les circuits de gestion et de monitoring ne dominent pas la perte principale, mais ils influencent directement bring-up, compatibilité, efficacité de debug et traçabilité des lots.
- Une carte OSFP 800G réellement fiable n’est pas un prototype qui tourne une fois à 800G, mais plusieurs lots qui gardent un comportement proche après assemblage connecteur, contrainte thermique et variation de fabrication.
Quick Answer
Le cœur d’un PCB OSFP 800G n’est pas seulement de dessiner un canal 112G. Il faut que le launch connecteur, les transitions locales, le chemin thermique, la fenêtre d’assemblage et la validation restent valides en production.
Table des matières
- Que faut-il examiner d’abord sur un PCB OSFP 800G ?
- Tableau récapitulatif des règles et paramètres clés
- Pourquoi la zone connecteur consomme-t-elle toujours la marge en premier ?
- Pourquoi faut-il juger ensemble le matériau, la longueur réelle du canal et le chemin thermique ?
- Pourquoi l’interface de gestion et la fenêtre d’assemblage influencent-elles directement la stabilité en production ?
- Pourquoi la validation OSFP 800G porte-t-elle sur la cohérence plutôt que sur un seul résultat passant ?
- Prochaines étapes avec HILPCB
- Questions fréquentes (FAQ)
- Références publiques
- Auteur et informations de relecture
Que faut-il examiner d’abord sur un PCB OSFP 800G ?
Commencer par les transitions de connecteur, le budget canal 112G, le chemin thermique, l’interface de gestion et la cohérence d’assemblage.
Les questions les plus utiles au début sont généralement :
- Si le launch connecteur, le breakout et la zone via gardent une géométrie stable
- Si le segment dans la carte est revu avec le budget côté carte hôte et côté connecteur
- Si matériau et stackup correspondent à la longueur réelle, à la charge thermique et à la variation de production
- Si chemin thermique, contact coque et planéité modifient ensuite assemblage et comportement électrique
- Si la validation couvre plusieurs cartes, plusieurs lots et l’état post-assemblage
Pour des modules haut débit enfichables, il est généralement préférable d’intégrer tôt les règles d’interface de High-Speed PCB et Backplane PCB.
Tableau récapitulatif des règles et paramètres clés
| Règle / Paramètre | Méthode | Pourquoi c’est important | Comment vérifier | Si on l’ignore |
|---|---|---|---|---|
| Launch connecteur | Revoir breakout, anti-pad, cuivre de trou et retour ensemble | La zone connecteur consomme souvent la marge en premier | Simulation locale, TDR, observation proto | Le tronçon central semble bon, l’interface échoue |
| Budget 112G | Séparer d’abord côté carte hôte, côté connecteur, trajet interne et variation d’assemblage | La carte module n’est pas un canal isolé | Budget canal, S-paramètres, comparaison | Mauvais jugement sur matériau et longueur |
| Matériau / stackup | Juger Dk / Df avec cuivre, verre, laminage et épaisseur | Une faible perte nominale ne garantit pas la série | Datasheet, revue stackup, comparaison proto | La dispersion lot à lot augmente |
| Chemin thermique | Revoir distribution cuivre, vias thermiques, contact coque et planéité ensemble | La thermique se répercute sur la cohérence SI | Thermographie, test à chaud, observation assemblage | À froid ça passe, à chaud non |
| Interface de gestion | Garder management, monitoring et alimentation débogables | Bring-up, compatibilité et traçabilité en dépendent | Vérification bring-up, validation management | Le datapath fonctionne, le module reste non livrable |
| Fenêtre d’assemblage | Revoir coplanarité, voids, posture connecteur et résidus ensemble | L’assemblage réécrit le résultat électrique final | FAI, RX, données process | Le prototype marche, la dispersion série augmente |
| Contexte public du module | Signification directe pour le design |
|---|---|
| Définition connecteur / module OSFP MSA | Connecteur et bord de carte sont des frontières système dès le départ |
| OIF 112G electrical interconnect | Le budget doit être décomposé jusqu’aux transitions locales et à la variation d’assemblage |
| Module haut débit à forte puissance | Le chemin thermique et la planéité se répercutent sur SI et cohérence d’assemblage |
Pourquoi la zone connecteur consomme-t-elle toujours la marge en premier ?
Conclusion : parce qu’elle concentre le plus de discontinuités dans le plus petit espace.
À vérifier en priorité :
- Si launch connecteur et breakout gardent une géométrie stable
- Si anti-pad, capture pad et vias de retour servent bien le débit visé
- Si la cohérence du cuivre de trou et la finition amplifient la variation de lot
- Si la zone de transition a déjà été liée à de vraies tolérances usine
Beaucoup de cas où “la ligne n’est pas longue mais ne passe pas” sont en réalité des cas où la zone connecteur a déjà consommé la marge.
Pourquoi faut-il juger ensemble le matériau, la longueur réelle du canal et le chemin thermique ?
Conclusion : parce que le budget de perte et la stabilité d’une carte module OSFP 800G ne sont jamais déterminés par un seul tronçon interne.
Une revue plus utile inclut généralement :
- Mettre dans un même budget le launch carte hôte, le connecteur module, la route interne et l’interface composant
- Vérifier si la longueur réelle justifie vraiment un matériau plus faible perte
- Vérifier si rugosité cuivre, style de verre, stabilité du laminage et variation d’épaisseur amplifient les écarts
- Vérifier si la conception thermique se répercute sur le comportement matériau et structure
Pourquoi l’interface de gestion et la fenêtre d’assemblage influencent-elles directement la stabilité en production ?
Conclusion : parce que la livrabilité d’un module OSFP dépend non seulement du datapath, mais aussi de sa capacité à rester initialisable, diagnostiquable et répétable après assemblage.
Les actions utiles au début incluent :
- Éloigner les boucles de management et monitoring des transitions haut débit les plus agressives
- Rapprocher capteurs de température, de courant ou d’état de la vraie condition thermique
- Figer coplanarité connecteur, voids, posture du connecteur et contrôle des résidus
- Prévoir logique d’information série et de traçabilité dès la conception
Pourquoi la validation OSFP 800G porte-t-elle sur la cohérence plutôt que sur un seul résultat passant ?
Conclusion : parce que la seule condition de release utile est celle où transitions connecteur, matériau, chemin thermique et fenêtre d’assemblage ont été démontrés dans la même logique de validation.
Une checklist pratique avant release comprend souvent :
- Gel connecteur et transitions.
- Gel matériau et stackup.
- Gel chemin thermique.
- Gel fenêtre d’assemblage.
- Gel matrice de validation.
Prochaines étapes avec HILPCB
- Si le sujet principal est le launch connecteur et le budget 112G, utiliser d’abord High-Speed PCB pour refermer la structure de transition locale.
- Si le module travaille avec une carte système ou un backplane, vérifier aussi la frontière d’interface via Backplane PCB.
- Si chemin thermique, distribution cuivre et hotspots deviennent critiques, revoir aussi High-Thermal PCB.
- Si assemblage et validation proto doivent avancer ensemble, pousser tôt les points critiques dans SMT Assembly et PCB Prototype.
- Quand transitions connecteur, matériau, chemin thermique et matrice de validation sont clairs, les regrouper dans Quote / RFQ.
Questions fréquentes (FAQ)
Quelle zone faut-il vérifier en premier sur une carte module OSFP 800G ?
A : En général le launch connecteur et la zone breakout, pas la grande piste au milieu.
Une carte OSFP 800G a-t-elle toujours besoin du matériau le plus haut de gamme ?
A : Pas forcément. Cela dépend de la longueur réelle, du nombre de transitions, du chemin thermique et des exigences de cohérence série.
Pourquoi un problème thermique devient-il un problème de cohérence haut débit ?
A : Parce que dans les modules à forte puissance, le chemin thermique agit sur la planéité, l’assemblage et le comportement matière, puis revient sur l’électrique.
Les variations d’assemblage peuvent-elles vraiment changer directement le résultat haut débit ?
A : Oui. Coplanarité, voids, posture connecteur, résidus et historique de refusion peuvent modifier le canal final ou la fiabilité longue durée.
Que faut-il figer en priorité avant fabrication ?
A : Les transitions connecteur, le matériau et le stackup, le chemin thermique, la fenêtre d’assemblage et la matrice de validation.
Références publiques
OSFP MSA Specification
Étaye le contexte public de spécification du module et du connecteur OSFP.OIF Releases Common Electrical I/O CEI 5.0 Implementation Agreement
Étaye le contexte public autour de l’interconnexion électrique OIF 112G.OIF Implementation Agreements Index
Ajoute un contexte sur l’évolution continue des accords publics autour de l’interconnexion 112G et du management.
Auteur et informations de relecture
- Auteur : équipe contenu interconnexion optique HILPCB
- Relecture technique : équipe ingénierie SI, thermique et assemblage
- Dernière mise à jour : 2026-05-20