

Une capacité de retouche PCB et PCBA intégrée peut réduire les transferts entre fournisseurs lorsqu’un assemblage exige une correction : composant mal implanté, vides sous un BGA, défaut de soudure ou modification de conception. HILPCB peut évaluer la fabrication, l’assemblage et la reprise dans un même flux, sous réserve de confirmer le site, les équipements, la qualification des opérateurs et les critères d’acceptation du projet.
Le principal intérêt est la continuité des données. L’équipe de reprise peut disposer de l’empilage, du poids de cuivre, des matériaux et du profil d’assemblage de la carte. Le remplacement d’un composant ou l’application d’un ECO peut alors être planifié sans nouvelle transmission de dossier à un sous-traitant. Le délai réel dépend toutefois de la disponibilité des composants, de la quantité, de la complexité de la reprise et de la charge de production ; une intervention le jour même ne doit jamais être supposée avant confirmation.
Une retouche professionnelle vise à préserver pastilles, pistes, stratifié et composants voisins. Une chauffe non maîtrisée peut arracher une pastille, déformer la carte ou créer une défaillance latente. La méthode, le profil thermique, l’inspection et les qualifications IPC applicables doivent donc apparaître dans le plan de reprise et les documents qualité.
Pourquoi intégrer fabrication, assemblage et retouche PCBA ?
La séparation entre plusieurs fournisseurs peut entraîner :
- des délais de communication et de coordination ;
- une responsabilité difficile à établir lorsqu’un défaut apparaît ;
- un délai supplémentaire pour expédier les cartes vers un atelier externe ;
- des coûts additionnels de transport et de prestation.
Intérêt d’un flux intégré chez HILPCB :
Le périmètre peut réunir fabrication de PCB de 2 à 64 couches, assemblage SMT et traversant, puis retouche, si les caractéristiques de la carte entrent dans la capabilité confirmée au devis :
- Réponse coordonnée : la correction reste sur le même site lorsque l’équipement et les ressources sont disponibles.
- Données de construction accessibles : les techniciens peuvent s’appuyer sur le dossier issu de l’ingénierie PCB pour adapter préchauffage, support et profil thermique.
- Responsabilité lisible : un interlocuteur suit la fabrication, l’assemblage, l’inspection et la reprise incluses dans le périmètre contractuel.
- Coût analysable : transport externe et frais de sous-traitance peuvent être évités, mais le coût de retouche doit rester chiffré selon le défaut et la quantité.
Retouche BGA : équipement, profil thermique et rayons X
Les cartes modernes peuvent recevoir des boîtiers BGA dont la valeur indicative va de 5 à plus de 50 $, sur des PCB pouvant représenter 50 à 500 $ ou davantage. Lorsqu’une inspection aux rayons X révèle des vides ou qu’un composant est défaillant, il faut comparer une reprise BGA maîtrisée au remplacement complet de la carte.
Le poids de cuivre, le stratifié, l’empilage et la masse thermique influencent directement la fenêtre de reprise. Les connaître aide à limiter le soulèvement des pastilles, le gauchissement et l’échauffement des composants adjacents, sans supprimer la nécessité d’un profil mesuré sur la carte concernée.
Équipement et procédé à vérifier :
- optique à vision partagée pour un alignement pouvant viser ±0,05 mm, à confirmer selon le boîtier et l’équipement ;
- profilage thermique avec plusieurs thermocouples ;
- préchauffage de la carte entre 120 et 150 °C lorsque le matériau, les composants et la procédure l’autorisent afin de réduire le choc thermique ;
- retrait contrôlé selon le profil de refusion du composant et de l’alliage ;
- contrôle radiographique du remplacement, avec un critère tel que moins de 15 % de vides dans les pastilles thermiques uniquement s’il correspond au composant, à la classe IPC et au cahier des charges.
Procédure de retrait :
- Préchauffer la carte afin de réduire le gradient de température.
- Appliquer une chaleur localisée conforme au profil de refusion validé.
- Retirer le boîtier lorsqu’un léger mouvement confirme que les joints sont entièrement refondus.
- Nettoyer les pastilles pendant que la soudure reste fondue, avec une méthode qui ne les endommage pas.
- Inspecter la zone sous grossissement avant de poser le composant de remplacement.
Défaillances à prévenir :
- Soulèvement des pastilles : contrôler température, durée et effort mécanique sans dépasser les limites du composant ou du stratifié.
- Gauchissement de la carte : préchauffer et soutenir l’ensemble du PCB plutôt que de chauffer uniquement une petite zone.
- Dommages aux composants voisins : employer écrans thermiques, buses et protections compatibles avec l’assemblage.
Validation du remplacement :
- placement assisté par vision avec une cible pouvant atteindre ±0,05 mm lorsque l’équipement et le boîtier le permettent ;
- profil de refusion défini pour le boîtier, l’alliage et la masse thermique ;
- contrôle aux rayons X intégré à une inspection PCB couvrant les critères convenus ;
- essai électrique avant libération de la carte.
Un taux de réussite au premier passage supérieur à 98 % ne constitue pas une garantie universelle : pour être utile à l’acheteur, cette valeur doit être documentée sur une période, un volume et des familles de boîtiers comparables. Les besoins particuliers peuvent être examinés dans le cadre d’un service de réparation PCB.
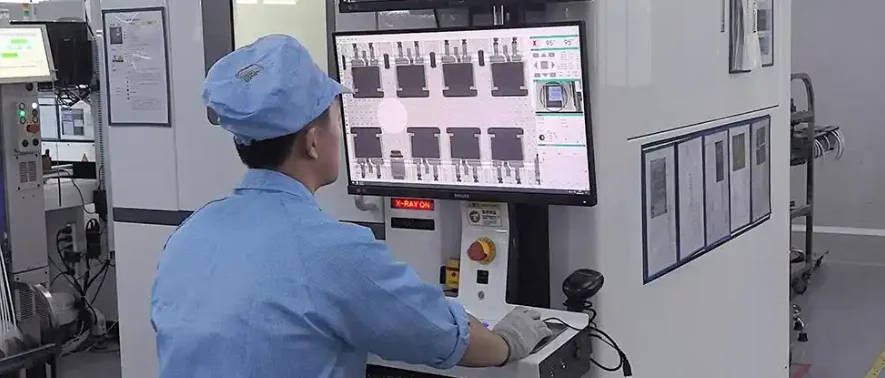
Retouche de composants SMT : passifs, QFP et QFN
Les composants montés en surface, de la résistance 0201 au grand boîtier QFP, exigent des outils, buses et profils différents.
Petits passifs 0201 à 1206 :
- retrait à l’air chaud ou avec une pince chauffante ;
- température de travail de 30 à 50 °C au-dessus du liquidus lorsque l’alliage et le composant l’autorisent ;
- chauffe simultanée des deux pastilles pour limiter l’effet tombstone ;
- inspection sous grossissement de la mouillabilité et du congé de soudure.
Boîtiers intégrés SOIC, QFP et QFN :
- buse à air chaud dimensionnée pour le boîtier ;
- profil amenant simultanément les connexions à la refusion ;
- retrait seulement lorsque le boîtier peut bouger sans effort ;
- inspection des ponts, du manque de soudure et des dommages aux pastilles ;
- repose avec alignement des broches et chauffe uniforme.
Profil de refusion indicatif pour la reprise :
- préchauffage : 120 à 150 °C pendant 60 à 90 secondes ;
- palier : 150 à 180 °C pendant 60 à 120 secondes pour équilibrer la température ;
- pic de refusion : 220 à 250 °C pendant 30 à 60 secondes ;
- refroidissement progressif afin de limiter le choc thermique.
Ces valeurs reprennent une fenêtre générique. Le profil final doit respecter la fiche technique du composant, l’alliage, le stratifié, les composants adjacents et la classe d’assemblage.
Mise en œuvre d’un ECO sur une carte assemblée
Un ordre de modification technique, ou ECO, peut être appliqué pendant le développement sans transfert vers un autre fournisseur lorsque les moyens de reprise sont disponibles. Cette organisation peut raccourcir les cycles de développement PCB, mais chaque modification doit rester documentée, réversible si nécessaire et couverte par un nouvel essai.
Types courants d’ECO :
Modification de valeur de composant : Une substitution de résistance ou de condensateur peut être simple, mais la référence, la valeur, la tolérance, la tension, le boîtier et le sens de montage doivent être contrôlés avant et après intervention.
Changement de type de composant : Lorsque les empreintes diffèrent :
- utiliser des fils de liaison pour compenser l’écartement des pastilles ;
- neutraliser les pastilles inutilisées lorsque cela prévient un court-circuit ;
- vérifier l’encombrement, la tenue mécanique et les distances électriques.
Modification de pistes :
- retirer localement le vernis épargne et couper complètement la piste définie ;
- confirmer la coupure au testeur de continuité ;
- poser un fil de liaison dont la section convient au courant et au signal ;
- réparer le vernis épargne afin de limiter les courts-circuits ;
- immobiliser le fil avec un adhésif UV qualifié pour l’usage.
Mise à jour du micrologiciel : La modification matérielle doit être coordonnée avec la programmation et faire l’objet d’une vérification complète au moyen des essais PCB prévus pour la nouvelle révision.
Critères IPC, inspection et traçabilité des retouches
Les critères IPC-A-610 applicables au produit doivent être utilisés pour la retouche comme pour l’assemblage d’origine. Une inspection visuelle à 100 % sous grossissement peut couvrir :
- qualité du joint de soudure : congé, mouillabilité et volume ;
- absence de pont ou de court-circuit vers les conducteurs voisins ;
- placement et orientation corrects du composant ;
- stabilité mécanique sans jeu ;
- propreté et maîtrise des résidus de flux.
Vérification électrique :
- contrôle de continuité des connexions attendues ;
- contrôle d’isolement pour détecter un court-circuit involontaire ;
- essai fonctionnel du circuit ;
- test in situ lorsqu’il est disponible et pertinent.
Documentation : La traçabilité peut inclure la description du défaut, les composants concernés, la procédure appliquée, les résultats d’inspection, les données d’essai, l’identification du technicien et des photographies. Pour un secteur réglementé, la liste exacte, la durée de conservation et les autorisations de dérogation doivent être fixées par le système qualité du client.
Retoucher ou refabriquer la carte : critères de décision
La retouche n’est pas toujours la solution la plus économique. Il faut la comparer à une nouvelle fabrication, à une réplication PCB ou, pour le support d’un produit existant lorsque les droits et données l’autorisent, à une copie PCB.
La retouche peut convenir lorsque :
- seule une quantité limitée est affectée ;
- la valeur de la carte dépasse nettement le coût de la reprise ;
- le calendrier ne permet pas d’attendre une nouvelle fabrication ;
- il s’agit de prototypes ou d’unités de validation dont l’aspect cosmétique est secondaire.
Une refabrication peut être préférable lorsque :
- les dommages exigent de nombreuses réparations ;
- la reprise créerait un goulot d’étranglement en production série ;
- son coût approche celui d’une carte neuve.
Ordres de grandeur à intégrer à la décision :
Prototypes, 5 à 50 cartes :
- retouche : 50 à 200 $ par carte ;
- remplacement : 200 à 500 $ par carte, avec 2 à 3 semaines de délai ;
- décision indicative : la reprise est souvent économique dans ce scénario.
Production, 100 cartes ou plus :
- retouche : 30 à 100 $ par carte ;
- remplacement : 20 à 100 $ par carte, avec 1 à 2 semaines de délai ;
- décision indicative : la reprise peut être économique si le taux de défaut reste inférieur à 10 %.
Ces montants proviennent d’un exemple générique et ne remplacent pas un devis. La recommandation doit comparer faisabilité, risque de dommages supplémentaires, coût, quantité, délai et exigences de qualification.
Évaluer la capacité de retouche d’une usine PCBA
Une capacité interne n’a de valeur que si ses équipements, méthodes, qualifications et enregistrements correspondent à la carte concernée.
Ordres de grandeur d’équipement :
- station de reprise BGA : 20 000 à 50 000 $ ;
- système d’inspection aux rayons X : 80 000 à 150 000 $ ;
- système de vision : 15 000 à 30 000 $ ;
- équipement de profilage thermique ;
- outillages et supports spécialisés.
Compétences des techniciens :
- qualifications IPC A-610 et J-STD-001 à vérifier nominativement et selon leur validité ;
- expérience des boîtiers et technologies concernés par le projet ;
- compréhension des transferts thermiques et des limites des matériaux ;
- formation continue à mesure que les boîtiers évoluent.
Apports possibles pendant le projet :
Pendant la fabrication : le contrôle peut détecter tôt une anomalie de carte nue et éviter qu’elle n’atteigne l’assemblage.
Pendant l’assemblage : SPI, AOI et rayons X peuvent identifier des défauts ; une correction interne peut maintenir le flux si elle respecte la procédure approuvée.
Pendant les essais : diagnostic et reprise sur le même site peuvent raccourcir les boucles de débogage, en particulier sur les prototypes.
Pour les ECO : les modifications peuvent être coordonnées avec la nomenclature, la documentation et les essais de la nouvelle révision.
Scénario de comparaison : Pour un lot prototype de 20 cartes présentant des vides BGA aux rayons X, une reprise externe chiffrée à 3 000 $ et 7 à 9 jours peut être comparée à une intervention interne avec remplacement le jour même, nouveau contrôle le lendemain matin et moins de 2 jours de retard. Utilisez ces chiffres pour structurer votre comparaison ; ils ne constituent ni un cas client ni un engagement de délai ou de prix HILPCB.
Services de fabrication, assemblage et retouche PCBA
Fabrication PCB :
- cartes de 2 à 64 couches, du FR-4 aux matériaux Rogers, selon la construction confirmée ;
- options telles que vias borgnes ou enterrés et contrôle d’impédance ;
- test électrique selon le plan convenu.
Assemblage :
- SMT, du composant 01005 au BGA à pas fin, selon les équipements et tolérances disponibles ;
- composants traversants par brasage à la vague ou sélectif ;
- volumes allant du prototype à la série, à confirmer selon la capacité et le planning.
Assurance qualité :
- inspection de la pâte à braser et premier article ;
- AOI et inspection aux rayons X ;
- essais fonctionnels selon les exigences transmises ;
- retouche professionnelle lorsqu’elle est incluse et définie dans le devis.
Support technique :
- revue DFM et analyse de la disponibilité des composants ;
- développement des essais et planification des ECO ;
- analyse de défaillance pouvant s’appuyer sur la rétro-ingénierie PCB lorsque le client dispose des droits nécessaires ;
- action corrective et clonage PCB pour le support d’un produit ancien, uniquement dans un cadre autorisé.
Préparer un devis de retouche PCB ou PCBA
HILPCB peut évaluer un dossier allant de la carte nue à l’assemblage final et à la reprise. L’acheteur doit toutefois demander une confirmation écrite du site, des procédés, des qualifications, des limites thermiques, des inspections et de la responsabilité applicable à chaque opération :
- interlocuteur unique pour le périmètre qualité convenu ;
- délai évalué sans transfert externe lorsque la reprise reste sur le site ;
- procédure de retouche et qualification des techniciens documentées ;
- coût détaillé séparant diagnostic, composants, opération et nouvel essai ;
- preuves qualité issues des inspections et tests réalisés après intervention.
Contactez HILPCB avec les fichiers de fabrication, la nomenclature, des photographies ou résultats d’inspection, le type de défaut, les quantités, la classe IPC et les essais attendus. Ces données permettent de décider si la retouche est techniquement sûre et économiquement préférable à une refabrication.