
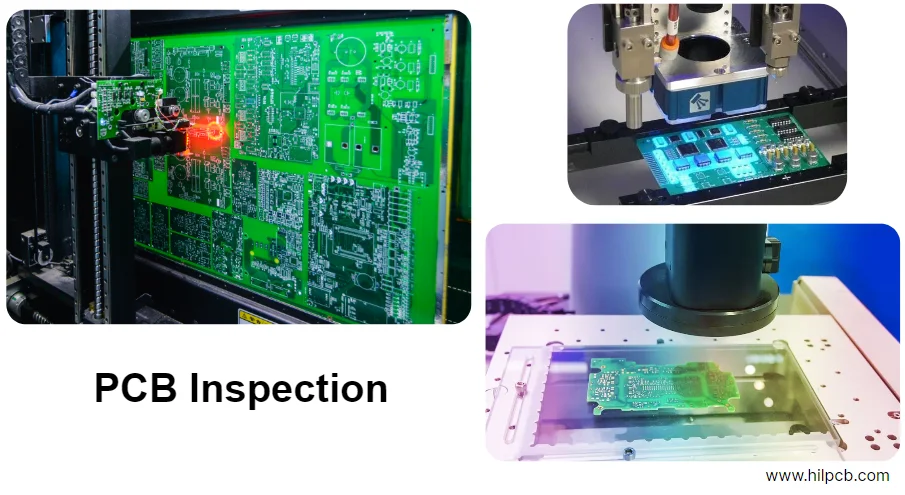
Détecter un pont de brasure avant le vernissage ou l'intégration dans un boîtier peut éviter des reprises, nettoyages, re-tests et opérations logistiques supplémentaires. Le coût dépend du produit et du procédé ; un plan d'inspection utile place chaque contrôle avant que l'opération suivante ne rende ce défaut plus difficile à trouver ou à corriger.
Commencez par séparer les livrables. L'inspection de la carte nue examine les conducteurs, trous, stratifié et finition fabriqués ; l'inspection PCBA examine le placement et l'assemblage soudé. Les tests électriques et fonctionnels répondent à d'autres questions. Sélectionnez les méthodes selon les modes de défaillance pertinents, puis définissez couverture, limites et disposition afin que les devis décrivent le même travail d'inspection.
Pour une vue d'ensemble des routes de fabrication, d'assemblage, de test et de traçabilité disponibles, consultez la présentation des capacités HilPCB.
Quand l'Inspection Manuelle Compte Encore (et Quand Elle Ne Compte Pas)
L'inspection visuelle manuelle complète l'inspection automatisée là où l'accès aux caractéristiques, une géométrie inhabituelle, un dommage de manipulation ou un jugement l'exigent. Aucune des deux méthodes n'a un taux de détection universel. Qualifiez la tâche d'inspection choisie à l'aide de caractéristiques représentatives et d'exemples connus de défauts/acceptables, avec un éclairage, un grossissement et des critères d'acceptation définis.
Ce que l'inspection manuelle détecte
Des inspecteurs formés sous grossissement identifient :
- Les dommages mécaniques sur les cartes ou composants qui affectent l'ajustement dans le boîtier
- Les désalignements subtils de composants qui ne violent pas forcément les seuils automatisés mais indiquent une dérive de procédé
- Les résidus visibles, marques de manipulation ou corps étrangers ; la propreté ionique nécessite une mesure séparée adaptée
- Les défauts cosmétiques affectant la perception client
- Les problèmes contextuels exigeant un jugement que les systèmes automatisés n'ont pas
Estimez le temps d'inspection manuelle à partir de la carte réelle, de l'accès, du nombre de caractéristiques et des exigences d'enregistrement. La formation, la conception de la tâche et des règles de disposition cohérentes influencent la répétabilité ; le temps d'inspection n'est pas fixé par la seule quantité de cartes.
La réalité de l'inspection manuelle
Des problèmes apparaissent sur les longues séries de production :
- La durée des tâches, la formation, la charge de travail et l'éclairage influencent la performance ; planifiez des conditions de travail et des passations cohérentes.
- La constance varie entre inspecteurs et entre équipes
- Impossible de voir les joints cachés sous les composants
- Des critères subjectifs conduisent à des différences d'interprétation
- La complétude des enregistrements dépend de la procédure ; l'inspection manuelle peut aussi conserver des résultats mesurés et des images
Utilisez l'inspection manuelle, automatisée ou combinée selon la couverture et la performance démontrée du procédé. Une carte simple en volume et un assemblage complexe en faible volume peuvent nécessiter des combinaisons différentes ; qualifiez la route avant la mise en production.
Inspection Optique Automatisée : Ce qu'Elle Détecte Réellement
L'AOI utilise des mesures optiques programmées et des règles de comparaison pour évaluer les caractéristiques visibles. Une référence validée et les données de conception publiées aident à établir le programme ; une carte « golden » seule peut contenir une erreur non détectée. « 100 % AOI » devrait identifier quelles cartes, faces et caractéristiques entrent dans le programme d'inspection, plutôt que d'impliquer une détection complète des défauts.
Conditions visibles qu'un programme AOI peut évaluer
- Brasure insuffisante : le joint paraît appauvri, la brasure monte sur la patte du composant au lieu de former un congé correct
- Excès de brasure : billes ou connexions surdimensionnées, risquant de pontiller les pastilles voisines
- Ponts de brasure : courts-circuits de brasure entre broches ou pastilles adjacentes
- Brasure manquante : pastille nue sans couverture de brasure
- Problèmes de composants : pièces manquantes, erreurs de polarité/orientation visibles et certaines différences de marquage/identité ; des valeurs visuellement identiques ou des marquages cachés nécessitent d'autres contrôles
La mesure de détection utile est la performance par type de défaut sur un jeu de référence validé. Gardez les indicateurs de procédé séparés des défauts, et revoyez tout changement de programme susceptible de convertir des défauts manqués en moins de fausses alertes.
Ce que l'AOI ne peut pas voir
- Les joints inaccessibles sous BGA, pads thermiques QFN ou certains connecteurs ; choisissez une méthode appropriée pour les joints cachés
- Une liaison métallurgique complète sous une surface visuellement acceptable
- Les défauts internes des cartes multicouches — délaminage, courts-circuits internes, défaillances de vias
- La fonctionnalité électrique — valeurs des composants, bon fonctionnement, exécution du firmware
La route assemblage SMT de HILPCB combine les contrôles de pâte/placement/refusion avec l'AOI, des rayons X choisis et des tests électriques/fonctionnels commandés. Ces contrôles ont des couvertures complémentaires. Pour un QFN avec des flancs mouillables appropriés, les congés latéraux visibles peuvent aider l'AOI, comme l'explique TI ; le pad thermique caché nécessite toujours sa propre stratégie d'inspection.
Le problème des faux positifs
Des réglages AOI trop sensibles signalent des cartes acceptables comme défectueuses, ralentissant la production :
- Une légère rotation de composant dans la tolérance déclenche de faux rejets
- Une variation normale du congé de brasure est signalée comme insuffisante/excessive
- Les reflets ou variations d'éclairage créent de fausses détections de ponts
- Le gauchissement de la carte provoque des problèmes de mise au point menant à de fausses alertes
La programmation doit équilibrer la détection des vrais défauts et les fausses alertes, en fonction du mix réel de composants, des finitions, du gauchissement et des limites approuvées. L'effort de mise en place comprend le programme, des échantillons représentatifs, la revue et toute révision ultérieure ; un temps de mise en place fixe n'est pas valable pour chaque design.
Pour un pilote hypothétique, supposons que 40 appels AOI soient revus et que 22 soient des conditions acceptables. La part de fausses alertes est 22/40 = 55 % des appels revus. Cela ne signifie pas que 55 % de toutes les cartes inspectées ont été rejetées à tort, et ne dit rien des défauts ayant échappé au système. Consignez l'emplacement de l'appel, sa disposition et le dénominateur pertinent avant de modifier les seuils.
Inspection par Rayons X pour les Joints de Soudure Cachés
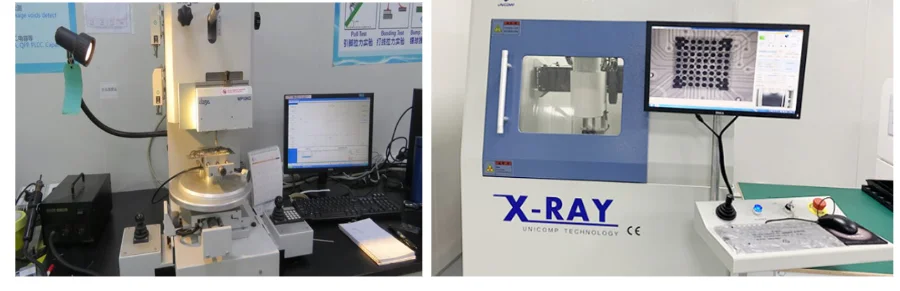
Les joints BGA, pads thermiques QFN et certaines connexions de connecteurs sont inaccessibles à l'inspection optique ordinaire. Les rayons X peuvent montrer la répartition projetée de la brasure et certaines anomalies de joints cachés. La méthode disponible — 2D, vue angulaire ou tomographie — détermine ce qui peut être résolu ; aucune image unique ne prouve chaque aspect de la qualité d'un joint.
Défauts critiques révélés par l'inspection rayons X
Analyse des vides : sélectionnez le critère spécifique au boîtier, la zone de mesure, la méthode d'image/segmentation et les documents contractuels applicables. Le périmètre public d'IPC-A-610J sépare explicitement ses exigences d'acceptation visuelle des critères rayons X et microsection, et renvoie à J-STD-001 pour le guidage rayons X. Ne déduisez pas une limite rayons X universelle du libellé de classe.
- Joints de brasure en matrice : évaluez selon la révision choisie et la classe de produit ; évitez une acceptation universelle à 25 % sans vérifier le critère pertinent.
- Brasure de pad thermique : l'acceptation doit tenir compte du guide du fabricant, de la résistance thermique du joint et de la géométrie des vides, pas d'une limite universelle de 15 %.
- Assemblages haute fiabilité : fixez les limites à partir de l'analyse de risque du projet, des critères composants et de la documentation contractuelle, pas d'un plafond obligatoire de 10 %.
Les vides peuvent affecter le flux thermique, les chemins de courant électrique et le comportement mécanique, mais leur emplacement, forme, taille et la construction du joint comptent. Évaluez l'exigence thermique/électrique ou de fiabilité pertinente au lieu de traiter chaque pourcentage de vide projeté comme équivalent.
Détection des ponts BGA : les ponts de brasure entre billes adjacentes créent des courts-circuits invisibles à l'inspection optique. Les rayons X révèlent :
- La présence et la sévérité des ponts
- Les emplacements des billes affectées
- Des éléments pour l'investigation du volume de pâte, du design des pastilles/stencil et de la refusion ; l'image seule n'établit pas la cause racine
Répartition de brasure et connexions manquantes : les rayons X peuvent révéler des billes manquantes, des ponts, une forme de brasure anomale ou certaines ouvertures. Revoir :
- Les emplacements de joints définis et les vues représentatives
- La répartition de la brasure par rapport à une référence qualifiée et la méthode choisie
- L'alignement du boîtier par rapport au motif de pastilles lorsque résoluble
Une projection 2D normale ne mesure pas directement la hauteur des billes ni ne prouve le mouillage. Les caractéristiques ambiguës peuvent nécessiter des vues supplémentaires, une méthode 3D appropriée, des tests électriques ou une analyse destructive sur un échantillon convenu.
Quand les rayons X sont recommandés : le plan d'inspection doit tenir compte des joints inaccessibles, de la classe de produit, de la maturité du procédé et des contrôles contractuels. Les rayons X ne peuvent pas prouver directement le mouillage de la brasure ni la fonctionnalité électrique dans chaque boîtier.
Les candidats courants pour l'inspection des joints cachés comprennent :
- Les boîtiers BGA et matrices similaires
- Les pads thermiques centraux des QFN
- Les composants à terminaisons inférieures avec joints inaccessibles
- Les joints critiques identifiés par le risque produit et le plan d'acceptation
Le guide d'assemblage QFN/SON de TI, section 5.4, décrit l'usage des rayons X pour l'établissement et le suivi du procédé. La couverture de production doit suivre les exigences réelles du client/boîtier ; ni un plan d'échantillonnage générique ni l'inspection automatique de chaque joint ne conviennent à tous les programmes.
Définissez la couverture en termes mesurables : quantité de cartes, repères/joints, vues, fréquence d'échantillonnage et réaction à un échec. Par exemple, avec 100 cartes, deux boîtiers choisis par carte et 20 secondes d'acquisition par boîtier, la seule acquisition d'images représente 100 × 2 × 20 = 4 000 secondes, soit 66,7 minutes. Cette donnée de planification hypothétique exclut le chargement, la mise en place, l'interprétation, le rapport et le re-test ; utilisez la méthode et le temps de cycle réels pour un devis.
Inspection de Premier Article : Valider Avant la Production en Volume
L'inspection de premier article (FAI) vérifie les caractéristiques convenues sur le premier build publié avant un jalon de production. Elle peut révéler des problèmes de dessin, de matériau, de programme d'assemblage ou de procédé alors qu'un changement contrôlé reste gérable. Elle ne valide pas à elle seule le design complet ni chaque unité future.
Choisir les caractéristiques et enregistrements de premier article
Vérification dimensionnelle :
- Dimensions et tolérances du contour de la carte
- Emplacements et diamètres des trous
- Précision du placement des composants
- Alignement des connecteurs et ajustement mécanique
- Conformité globale de l'assemblage aux dessins mécaniques
Vérification électrique :
- Continuité/isolation de la carte nue par rapport aux données de nets publiées et aux limites de test
- Mesure spécifiée de coupon/piste d'impédance avec la méthode convenue
- Mesures choisies de chute de tension/charge sous tension lorsqu'incluses
- Mesures de signaux haute vitesse lorsqu'une configuration et des limites définies sont fournies
- Test fonctionnel PCBA dans les conditions de fonctionnement, firmware et couverture spécifiés par le client
Vérification des matériaux :
- Confirmer les matériaux spécifiés utilisés (grade FR4, poids de cuivre, finition)
- Vérifier les fabricants de composants et les références
- Contrôler la qualité et la lisibilité du masque de soudure et de la sérigraphie
- Valider le vernis de protection ou autres finitions
Validation du procédé :
- Vérification et documentation du profil de refusion
- Évaluation de la qualité de soudure selon les normes IPC-A-610
- Test de propreté pour la contamination
- Évaluation de la qualité d'exécution
Pour les assemblages d'imagerie médicale et d'appareils portables, reliez la propreté, la couverture choisie des joints cachés et la traçabilité aux exigences approuvées du produit. La discussion sur l'inspection PCB médicale couvre ce contexte applicatif ; l'inspection électronique reste une partie de la validation complète du produit.
Le dossier documentaire commandé peut inclure :
- Rapports d'inspection dimensionnelle avec mesures
- Résultats de tests électriques et formes d'onde
- Certificats de matériaux et traçabilité
- Paramètres et réglages de procédé
- Preuves photographiques des caractéristiques critiques
Comment l'inspection de premier article prévient les problèmes de production
Comme vérification mécanique hypothétique, un connecteur mesuré à 0,5 mm de son datum nominal échouerait à un dessin n'autorisant que ±0,2 mm, en supposant que l'incertitude de mesure ne change pas cette conclusion. Consignez le datum et le résultat réel, déterminez si le placement, l'empreinte ou l'alignement du boîtier a causé l'écart, et approuvez la correction avant de publier le build suivant.
Pour une vérification électrique illustrative, 50 Ω ±10 % donne un intervalle d'acceptation de 45–55 Ω ; une mesure de 58 Ω est 16 % au-dessus du nominal et hors de cet intervalle avant de tenir compte de la règle de décision de mesure convenue. Confirmez la géométrie du coupon, l'empilement, le plan de référence, la configuration TDR et la corrélation piste-coupon avant de modifier la fabrication. Ceci est un exemple de calcul, pas un résultat client rapporté.

Analyse par Microsection pour la Qualité des Vias et PTH
L'analyse par microsection monte, coupe et polit un échantillon choisi pour un examen microscopique. Elle peut révéler l'épaisseur de métallisation, la capture d'interconnexion, le remplissage et l'état du stratifié à cette section. Elle est destructive et locale : choisissez des coupons représentatifs ou des cartes sacrificielles et des emplacements de section, plutôt que de supposer qu'une coupe caractérise chaque via.
Ce que révèle l'analyse par microsection
Qualité de métallisation des vias :
- Uniformité de l'épaisseur de métallisation du haut en bas
- Couverture dans les vias à fort rapport d'aspect
- Vides ou zones minces de métallisation indiquant des problèmes de procédé
- Variation d'épaisseur de cuivre affectant la fiabilité
Alignement des couches :
- Alignement entre couches affectant les connexions pastille-via
- Uniformité de l'anneau annulaire confirmant la capacité de fabrication
- Capture des pastilles des couches internes assurant des connexions fiables
Qualité des matériaux :
- Délaminage ou autres états du stratifié à la section
- Répartition et couverture de la résine
- Caractéristiques de l'interface cuivre-stratifié ; la résistance d'adhérence requiert son propre essai applicable
- Défauts internes choisis non visibles depuis la surface
Emplacements typiques de microsection :
- Vias à rapport d'aspect plus élevé par rapport à la construction/fenêtre de procédé approuvée
- Vias de signaux critiques dans les designs haute vitesse
- Vias thermiques sous composants de puissance
- Vias aveugles et enterrés dans les cartes HDI
- Zones représentatives pour chaque type de via
Planifiez l'allocation d'échantillons, la section cible, la préparation, l'imagerie, les mesures et le rapport avant de fixer un délai. Définissez l'échantillonnage de premier article et de lots répétés ainsi que l'escalade après un résultat hors limite. Incluez le matériau sacrifié et la quantité de remplacement dans le plan de build ; un échantillon destructif ne peut pas être livré comme unité utilisable.
Capacités Complètes d'Inspection de PCB et d'Assurance Qualité
HILPCB intègre l'inspection de fabrication à la fabrication de PCB multicouches et aux contrôles d'assemblage SMT. La route multicouche liste le test électrique et l'AOI, avec des options avancées de TDR, rayons X choisis et microsection. La route SMT fournit SPI/AOI, rayons X choisis pour joints cachés, enregistrements NPI et options de test définies par le client. Choisissez la construction et le plan de boîtiers applicables ; ces options ne constituent pas un dossier de rapport identique sur chaque commande.
Méthodes à sélectionner entre fabrication et assemblage :
- Inspection des matériaux entrants (IQC) : identité, état et documentation commandée des feuilles, préimprégnés, stratifiés, masques et composants ; les mesures choisies suivent le plan d'entrée.
- Inspection des couches internes : alignement optique et scan AOI des couches internes avant lamination.
- Inspection de perçage et métallisation : précision des diamètres de trous, qualité des parois de vias, uniformité d'épaisseur de métallisation et validation du rapport d'aspect.
- Inspection de lamination et d'alignement : précision d'alignement couche à couche et contrôle du flux de résine.
- Mesure de gravure et de largeur de piste : vérification de la largeur des pistes, des espacements et de l'intégrité des conducteurs selon la tolérance de conception.
- Inspection de la finition de surface : vérifications de couverture, d'épaisseur applicable et d'état appropriées à la finition ENIG, HASL, OSP ou immersion choisie.
- Inspection du masque de soudure et de la sérigraphie : précision d'alignement, épaisseur et adhérence.
- Test électrique : le test de continuité/isolation de la carte non peuplée suit le plan de fabrication et la spécification de test applicables ; les tests de claquage haute tension et de résistance d'isolement sont séparés lorsque commandés.
- Vérification de l'impédance contrôlée : mesure des pistes à impédance contrôlée pour les PCB haute vitesse et RF.
- Tests de soudabilité et de résistance au pelage : des méthodes séparées évaluent le comportement en soudure et l'adhérence cuivre/stratifié spécifiée ; aucune n'établit à elle seule toute la fiabilité d'interconnexion.
- Contrainte thermique et tests T260/T288 : choisissez la méthode applicable à la construction/au matériau et rapportez les conditions ; ce ne sont pas des prédictions directes de durée de vie de l'équipement.
- Analyse par coupe (microsection) : évaluation de la métallisation du cuivre, de la qualité des vias et de la cohérence de la structure interne.
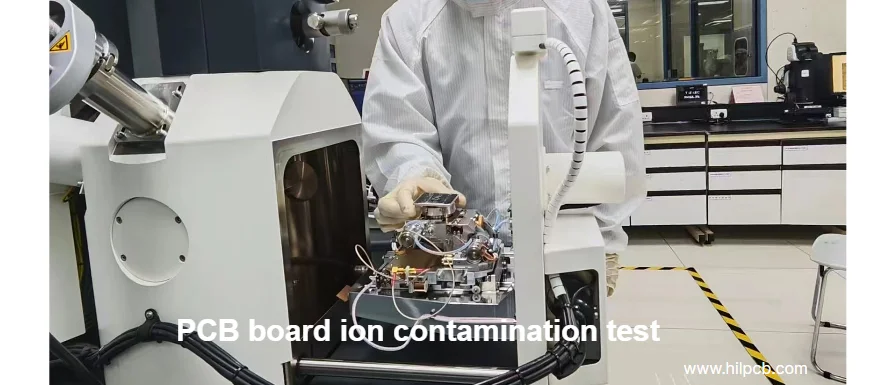
- Tests de propreté et de contamination ionique : utilisez la méthode d'extraction/mesure, la base de surface et les limites spécifiées ; la propreté visible seule n'est pas un résultat ionique.
- Inspection AOI : définissez l'usage pré-/post-refusion et les caractéristiques visibles de placement, polarité et qualité d'exécution ; le volume de pâte est une tâche SPI séparée.
- Inspection de pâte à braser 3D (SPI) : mesure le volume et l'uniformité de la brasure avant refusion.
- Inspection rayons X : peut révéler des caractéristiques internes de brasure comme les vides/ponts BGA ; elle ne diagnostique pas directement les défauts internes du cuivre multicouche enfoui sans méthode appropriée.
- Tests fonctionnels et boundary scan : testent le comportement choisi ou les interconnexions prises en charge avec les données de conception, le firmware, l'accès, les dispositifs et les limites d'acceptation fournis ; la couverture diffère selon la méthode.
- Inspection de premier article / finale : validez les caractéristiques choisies à l'aide d'un plan d'échantillonnage documenté, de mesures et de critères d'acceptation approuvés par le client.
- Tests de fiabilité et environnementaux : définissez le périmètre des chocs/cycles thermiques, vibrations, humidité ou autres essais choisis selon le plan produit, la quantité d'articles, le responsable des essais et les critères d'acceptation.
Les options d'enregistrement SMT de HILPCB incluent les enregistrements de premier article, les profils de refusion, les résumés SPI/AOI, des images rayons X choisies, les résultats de programmation/ICT/FCT et la liaison par lot ou série. Confirmez le format, la conservation et la livraison requis au devis. Un enregistrement de défaut doit identifier la carte/révision, l'emplacement, le critère applicable, le résultat réel et la disposition afin de piloter une correction de procédé contrôlée.
Pour un devis de fabrication et d'inspection, envoyez les fichiers de fabrication/assemblage publiés, la BOM et les données de placement selon le cas, la quantité, la classe/révision cible, les caractéristiques critiques et les repères des joints cachés. Précisez la couverture d'échantillonnage, l'allocation destructible, les entrées de test électrique/fonctionnel, les enregistrements requis et le jalon de publication. Le guide des preuves de qualité peut aider à définir le livrable ; HILPCB peut aligner fabrication, assemblage et inspection dans la même route de build.
Questions Fréquentes
Que désignent les termes inspection de circuit imprimé, inspection de soudure et inspecteur PCB ?
L'inspection de la carte nue peut utiliser IPC-A-600 en complément de la spécification de performance applicable ; l'acceptation de l'assemblage peut s'appuyer sur IPC-A-610. Les inspecteurs appliquent ces critères à des caractéristiques définies, et non comme une certification générale de sécurité du produit.