
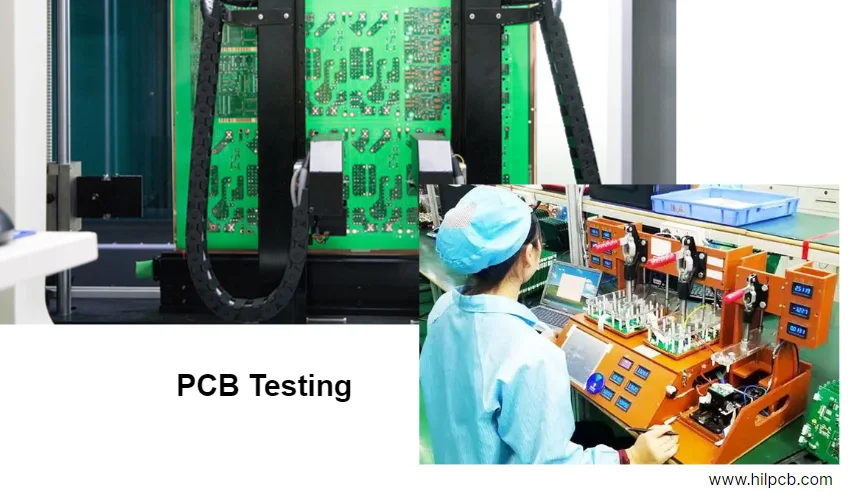
Un circuit ouvert sur carte nue, un pont de soudure caché et un défaut de firmware demandent des tests différents. Partez des défauts qui comptent pour le produit, puis associez chacun à une méthode, une mesure accessible, une limite et un enregistrement. Cela évite de payer deux fois des contrôles qui se recouvrent tout en laissant une fonction critique non testée.
HILPCB prend en charge les tests électriques sur carte nue et l'inspection d'assemblage, la programmation et des parcours de test électrique/fonctionnel définis, du prototype à la production répétée. L'ingénierie examine les données libérées, l'accès de test, les fixtures, la couverture et le dossier de preuves avec la commande de fabrication ou d'assemblage.
Pour la chaîne de fabrication complète — fabrication, assemblage SMT/THT, approvisionnement et box build — voir l'aperçu des capacités HilPCB.
Test à sonde mobile vs test in-circuit : lequel vous faut-il vraiment
Le volume influe sur l'économie du test, mais l'accès, la couverture des défauts, le risque produit, la stabilité des révisions et le temps de cycle comptent aussi. Distinguez d'abord la continuité/l'isolation sur carte nue des mesures sur carte équipée : l'équipement, les données et les limites diffèrent même lorsque les deux voies utilisent des sondes mobiles.
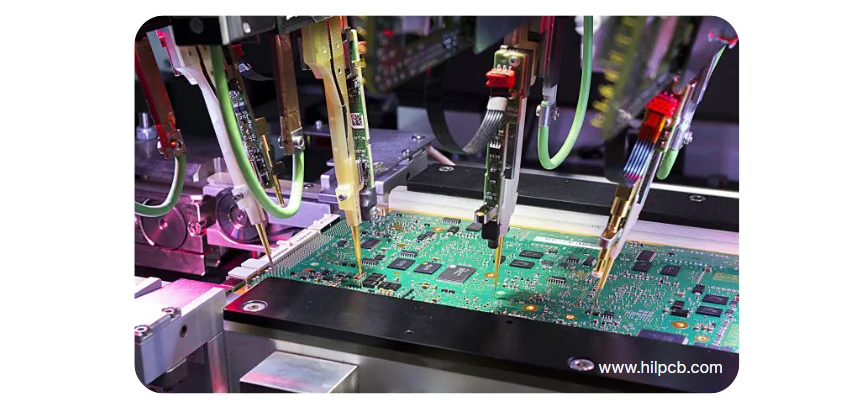
Test à sonde mobile (flying probe) – Accès flexible sans bed-of-nails dédié
Des sondes mobiles contactent les pads ou broches accessibles sous pilotage logiciel. Les cartes nues peuvent être vérifiées contre les données de connectivité libérées pour les ouverts et courts-circuits ; les cartes équipées peuvent recevoir des mesures de composants et de circuits prises en charge avec le programme approprié. Cela convient souvent aux prototypes, aux designs qui évoluent et aux mix produits variés sans fixture bed-of-nails dédiée.
Avantages clés :
- Évite une fixture bed-of-nails dédiée ; supports, programmation et débogage peuvent néanmoins coûter
- Des changements logiciels peuvent accompagner les révisions, suivis d'une revalidation de l'accès et des mesures
- Le temps de cycle dépend du nombre de contacts, des mesures, du settling, de la manutention et des options de l'appareil
- Peut couvrir des prototypes jusqu'à des charges de production adaptées ; comparez la capacité réelle du testeur et le mix produit
Limites à comprendre :
- Les contacts séquentiels peuvent devenir une contrainte de débit sur un programme donné
- Les mesures sous tension/fonctionnelles dépendent des modules installés, de la séquence de mise sous tension sûre et de l'accès à la carte ; le flying probe n'est pas intrinsèquement non alimenté
- Composants hauts, pads revêtus, populations double face et surfaces sensibles peuvent limiter le contact sûr
- Les données de carte nue ne définissent pas à elles seules les limites composants ni la couverture fonctionnelle d'une carte équipée
La documentation flying probe de SPEA décrit des systèmes dotés de capacités paramétriques et fonctionnelles. Pour un devis, identifiez les contrôles sous tension requis et l'accès afin que l'ingénierie confirme l'équipement et le périmètre de programme applicables.
Test in-circuit (ICT) – Accès par fixture reproductible
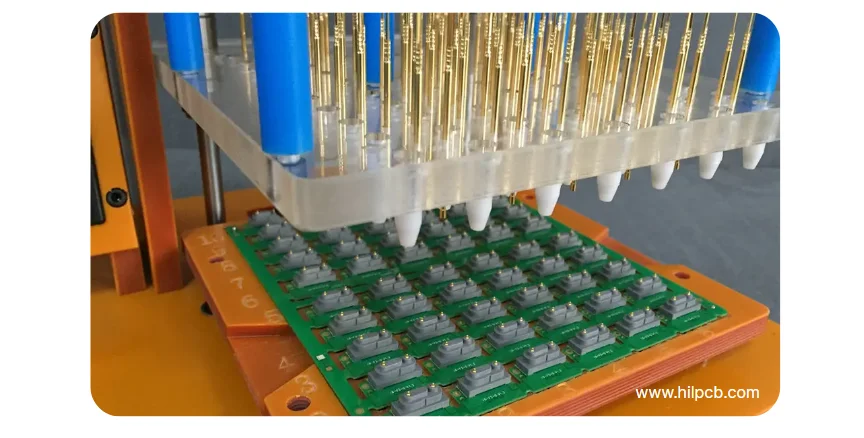
Une fixture bed-of-nails offre un contact reproductible sur de nombreux points de test. Le testeur séquence les mesures à travers ces contacts ; des mesures parallèles prises en charge peuvent réduire le temps de cycle. Les coûts de fixture, d'instrumentation et de programme dépendent de la taille de la carte, de l'accès, du nombre de broches, du support, des mesures sous tension et des exigences de diagnostic.
Pourquoi la production en volume utilise l'ICT :
- Un contact par fixture reproductible peut améliorer le débit pour des designs stables
- Mesures de composants hors tension et contrôles sous tension pris en charge adressent des défauts différents
- Les mesures peuvent signaler valeurs erronées, conditions liées à l'orientation, ponts et ouverts lorsque le circuit et l'accès permettent la détection
- La résolution de diagnostic dépend de l'isolation, du guarding, des chemins parallèles et du programme de test ; une mesure en échec n'identifie pas toujours un seul composant
L'obstacle de l'investissement fixture :
- Obtenez des prix séparés pour la fixture, le programme, la validation et les tests récurrents
- Intégrez fabrication, débogage, échantillons golden/défaut connus et approbation de libération au calendrier
- Tenez compte des révisions, de la maintenance de la fixture, de l'usure des sondes, du stockage et des droits de réutilisation
- Prévoyez points de test accessibles, keep-outs et support mécanique ; examinez la force de contact et la contrainte sur la carte
À couverture comparable, soient F les coûts fixes et c le coût récurrent par unité testée. Le point mort simple est N = (F_ICT − F_flying)/(c_flying − c_ICT), lorsque le dénominateur est positif. Pour l'exemple de 2 400 d'installation ICT supplémentaire et 3 d'économie par unité testée, le point mort est de 800 unités. Ce sont des entrées hypothétiques, ni prix HILPCB ni seuil de production. Ajoutez les coûts de révision/maintenance et comparez le coût par carte acceptée si les rendements ou retests diffèrent. Notre filière d'assemblage PCB chiffre ICT, flying probe et autres options par rapport au plan réel.
Méthodes d'inspection visuelle : quand l'automatisation aide et quand elle n'aide pas
L'inspection visuelle détecte des types de défauts différents des tests électriques. La question n'est pas s'il faut inspecter, mais quelles méthodes d'inspection correspondent à vos exigences et à votre volume.
Inspection visuelle manuelle – Contrôles de workmanship accessibles
Un plan d'inspection visuelle défini prend en charge les premiers articles, les contrôles de workmanship accessibles et l'investigation des conditions signalées. Des inspecteurs peuvent examiner les cartes sous grossissement adapté pour :
- Composants désalignés affectant l'ajustement mécanique
- Ponts de soudure court-circuitant des broches adjacentes
- Composants manquants ou erronés
- Cartes ou composants endommagés
- Contamination affectant la fiabilité
Le temps d'inspection dépend de la population, des critères et de l'accès. Formation, éclairage, références et gestion de la fatigue influent sur la constance. L'inspection visuelle ne voit pas les joints cachés sous boîtiers BGA ni dans les connecteurs.
Pour un premier article, utilisez le plan d'assemblage libéré, les repères de polarité et les critères de workmanship. En production répétée, combinez la revue manuelle avec les contrôles automatisés et électriques appropriés plutôt que de choisir l'inspection sur la seule quantité du lot.
Inspection optique automatisée (AOI) – Efficacité de production
Des caméras et un programme d'inspection approuvé comparent les caractéristiques visibles à des références apprises, des critères géométriques ou d'autres mesures prises en charge. L'AOI peut améliorer la répétabilité, mais le temps de cycle et la couverture dépendent du système, de la population de la carte et de la validation du programme.
Selon la visibilité et l'équipement, l'AOI peut signaler :
- Soudure insuffisante ou excédentaire visible ; la hauteur/le volume quantitatif exige une mesure 3D adaptée
- Ponts de soudure entre broches adjacentes
- Billes de soudure sur la surface de la carte
- Tombstoning (composant dressé)
- Déplacement de composant pendant la refusion
Un programme AOI approuvé peut signaler des erreurs de placement comme :
- Mauvais composants lorsque marquages ou géométrie offrent une différence détectable
- Composants manquants
- Composants polarisés retournés (diodes, condensateurs électrolytiques, CI)
- Désalignement dépassant les tolérances
Limites à comprendre :
- Impossible d'inspecter les joints cachés sous boîtiers BGA ou dans les connecteurs
- Une carte nouvelle ou révisée exige le développement et la validation du programme contre des conditions acceptables et défectueuses représentatives
- Les faux positifs ralentissent la production lorsque l'AOI signale des cartes acceptables comme défectueuses
Le service d'assemblage SMT de HILPCB fournit AOI et rayons X sélectifs selon le périmètre chiffré. La SPI contrôle les dépôts de pâte avant placement ; l'AOI contrôle les conditions visibles après assemblage. Examinez fausses alertes, échappées, échantillonnage et sort des retouches lors de l'approbation du programme d'inspection.
Inspection rayons X – Preuves pour des joints cachés sélectionnés
L'imagerie rayons X peut évaluer la répartition de la soudure sous boîtiers BGA, pads thermiques QFN et autres connexions cachées. Le recouvrement de projection, la résolution et l'angle de vue influent sur l'interprétation ; l'imagerie 2D ou CT ne prouve pas à elle seule l'intégrité électrique ou métallurgique de chaque joint.
Ce que l'inspection rayons X révèle :
- Vides et leur aire projetée dans la vue choisie ; l'acceptation dépend du joint, de la méthode et des critères convenus
- Ponts entre billes adjacentes invisibles à l'inspection optique
- Soudure insuffisante ou billes manquantes
- Alignement et centrage du boîtier sur les pads
Sélectionnez emplacements, échantillonnage, vues d'image et limites d'acceptation pour le boîtier et la commande. Les critères d'acceptation IPC-A-610 ne créent pas d'obligation générale de radiographier chaque BGA de chaque assemblage Classe 2 ou Classe 3. HILPCB prend en charge les rayons X sélectifs de joints cachés et les enregistrements associés dans le cadre du package d'inspection d'assemblage convenu. Les rayons X de registration en fabrication sont un autre usage de la technologie.
Stratégies de test fonctionnel
Les contrôles électriques structurels et l'inspection laissent certains comportements non testés. Le test fonctionnel exerce le comportement produit spécifié avec firmware, alimentations, charges, interfaces et conditions définis. La couverture ne s'étend qu'aux modes et limites de la procédure.
Quand le test fonctionnel devient nécessaire
Sélectionnez la couverture fonctionnelle à partir du risque produit et des exigences d'acceptation, y compris pour des circuits d'alimentation ou liés à la sécurité simples. Pour les assemblages à processeur, mémoire ou interfaces, les contrôles pertinents peuvent inclure :
- Problèmes de chargement et d'exécution du firmware
- Fonctionnement des interfaces de communication
- Calibration et réponse des capteurs
- Séquencement et gestion de l'alimentation
- Interactions système que le test électrique ne peut vérifier
Processus de développement du test fonctionnel
La conception de la fixture de test s'adapte aux connecteurs et interfaces propres à la carte. Le développement de la procédure définit :
- Séquence et timing de mise sous tension
- Exercice des interfaces (USB, Ethernet, série, etc.)
- Critères pass/fail pour chaque élément fonctionnel
- Objectifs de temps de test pour le débit de production
- Exigences de journalisation et de traçabilité
Chiffrez séparément le matériel de fixture, les exigences instrument/charge, le firmware et le logiciel de test, les échantillons bon/mauvais connus, le débogage et l'approbation de procédure. Une interface connecteur stable peut simplifier la réutilisation ; un protocole firmware changeant ou une calibration de précision peut dominer le développement même pour un petit lot. Convenez de la couverture et des critères de libération avant d'utiliser le temps de cycle comme objectif de production.
Test boundary scan (JTAG)
Les processeurs et FPGA peuvent prendre en charge le boundary scan pour les connexions de la carte sans sonder chaque broche prise en charge. Examinez les capacités des composants et le design for test pendant le layout ; un port de debug JTAG ne garantit pas à lui seul une couverture boundary scan.
Avantages du boundary scan :
- Pilote et échantillonne les broches boundary scan prises en charge pour vérifier les interconnexions de la carte
- Peut atteindre des composants non-scan pris en charge via des tests de circuit adaptés
- Les tests de programmation ou de mémoire exigent que le composant, le contrôleur et les algorithmes fournis les supportent
- Réduit certains besoins de sondes physiques, tout en exigeant alimentation sûre, accès TAP, contrôle de chaîne et les éventuelles connexions de stimulus/charge
Comme l'explique le guide XJTAG, les cellules boundary donnent accès aux broches et aux nets connectés ; les fichiers BSDL décrivent les capacités des composants. Utile pour les assemblages numériques denses, ce n'est toutefois pas automatiquement un test de logique interne, une validation firmware ni un remplacement complet de l'ICT/FCT. Fournissez la netlist, les fichiers BSDL des composants, les informations de chaîne et les exigences de mode test pour la revue de couverture.
Sélection de la stratégie de test selon le volume de production
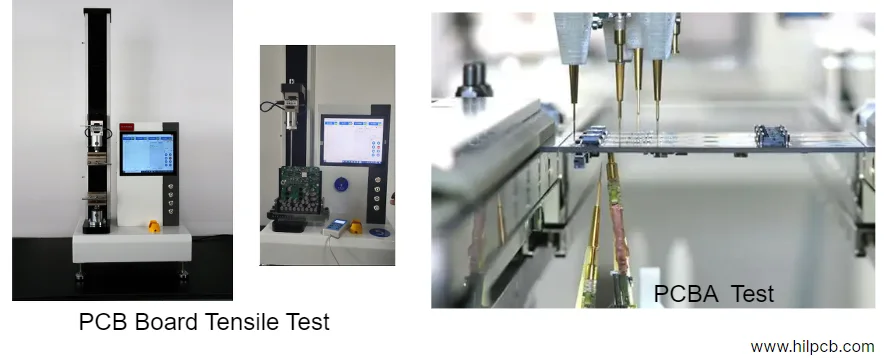
Utilisez les bandes de volume suivantes comme exemples de planification, pas comme des seuils automatiques de méthode ou de prix. Pour chaque fabrication, associez les défauts et fonctions requis aux contrôles choisis, puis comparez accès, temps de cycle, volume de réutilisation stable et coût par carte acceptée.
Quantités prototype (5-50 cartes)
- Inspection visuelle manuelle
- Test électrique flying probe
- Test fonctionnel selon les besoins de validation
Priorisez la découverte de l'accès/couverture et les preuves de premier article. Un adaptateur de connecteur, un support de carte ou une charge fonctionnelle peuvent rester nécessaires ; obtenez ces coûts même sans fixture bed-of-nails.
Production faible volume (50-500 cartes)
- Inspection visuelle manuelle
- Test électrique flying probe
- Contrôles fonctionnels choisis selon les comportements requis et le risque produit
Mesurez le temps de manutention, contact, test et retest du programme pilote par rapport à la sortie requise. Conservez le programme libéré et le rapport de couverture pour évaluer les changements d'ingénierie avant le lot suivant.
Production volume moyen (500-5 000 cartes par an)
- Inspection optique automatisée (AOI)
- Test in-circuit (ICT) avec fixture dédiée
- Contrôles fonctionnels choisis selon les comportements requis et le risque produit
- Rayons X sélectifs de joints cachés selon le risque boîtier et les exigences d'acceptation
Comparez une voie à fixture avec le flying probe à couverture équivalente en utilisant le calcul de point mort ci-dessus. Incluez fréquence des changements, fixtures dupliquées, validation et maintenance plutôt que d'amortir l'outillage sur une prévision incertaine.
Production grand volume (5 000+ cartes par an)
- Inspection et test automatisés selon le plan de couverture approuvé
- Surveillance par contrôle statistique de processus
- Analyses destructives ou coupons de processus sélectionnés lorsque le plan de qualification/contrôle l'exige
- Test fonctionnel automatisé avec fixtures dédiées
Pilotez l'équilibre de ligne, le diagnostic de défaillance et le flux de retest proposés. HILPCB peut combiner assemblage SMT/THT, approvisionnement, programmation et test défini avec l'intégration box-build lorsque le boîtier, les harnais et les interfaces système relèvent du périmètre de livraison.
Documentation qualité et traçabilité
Un enregistrement utile identifie la révision libérée, l'identité échantillon/lot ou série, la méthode/le programme, les limites et la dispositions. Les enregistrements de fabrication de la carte nue et les résultats d'inspection/fonction de la carte équipée répondent à des questions différentes. Les filières de fabrication et d'assemblage de HILPCB proposent des enregistrements adaptés au périmètre chiffré.
Sélectionnez les preuves nécessaires à la commande :
- Résultats de continuité/isolation sur carte nue contre les données de connectivité et limites électriques approuvées
- Synthèses visuelles/AOI/SPI convenues et sort des non-conformités/retouches
- Rayons X de registration en fabrication, microsections sélectionnées ou résultats de coupons d'impédance là où spécifié ; images de joints cachés d'assemblage listées séparément
- Résultats de programmation, ICT/flying-probe/boundary-scan ou FCT pour le plan de test réel de la carte équipée
- Lien lot matière/processus, approvisionnement des composants et certificats requis là où disponibles
Convenez des synthèses pass/fail par rapport aux données/images de mesure, du lien unité/lot, du format, de la livraison et de la conservation. Les options d'enregistrements qualité SMT de HILPCB incluent les records de premier article, refusion, inspections sélectionnées et programmation/test ; le devis confirme la disponibilité pour la commande réelle.
Contrôle de processus et amélioration continue
Les contrôles de processus complètent les tests produit. Selon la filière de fabrication et le plan de contrôle, les mesures pertinentes incluent :
- Registration des couches internes et précision de perçage
- Épaisseur et uniformité du placage cuivre
- Courbes de température et de pression de lamination
- Rendements de test électrique et schémas de défaillance récurrents
Suivez et investiguez ces mesures avec les données de non-conformité et de retest. Un passage en continuité ne mesure pas la fiabilité du diélectrique, un passage AOI ne vérifie pas un joint caché, et un passage fonctionnel à une condition n'établit pas toutes les limites de fonctionnement.
Pour un devis incluant les tests, envoyez les données de fabrication et la netlist, la BOM/CPL, les plans d'assemblage, la quantité et la prévision, les points de test accessibles, les nets/fonctions critiques, le firmware, les BSDL le cas échéant, les détails connecteur/charge et les limites numériques. Identifiez les critères de workmanship requis, l'échantillonnage, les règles de retest/retouche et les enregistrements. HILPCB peut examiner ensemble la filière fabrication, SMT/THT, sourcing et test afin que le périmètre chiffré ait une couverture et des preuves de libération explicites.
Questions fréquentes
Comment choisir les tests pour un PCB ou une carte équipée ?
Pour un PCB nu, définissez la continuité/l'isolation et tout contrôle d'acceptation de fabrication supplémentaire. Pour une carte équipée, associez les défauts d'assemblage et les comportements requis à l'inspection visuelle/SPI/AOI, aux rayons X sélectifs, à l'ICT/flying probe, au boundary scan et au FCT. Consignez ce que chaque méthode peut détecter et quels risques subsistent. Le testeur physique, les fixtures, les instruments et le programme approuvé déterminent la couverture ; aucun nom de machine ne constitue à lui seul une stratégie de test.