
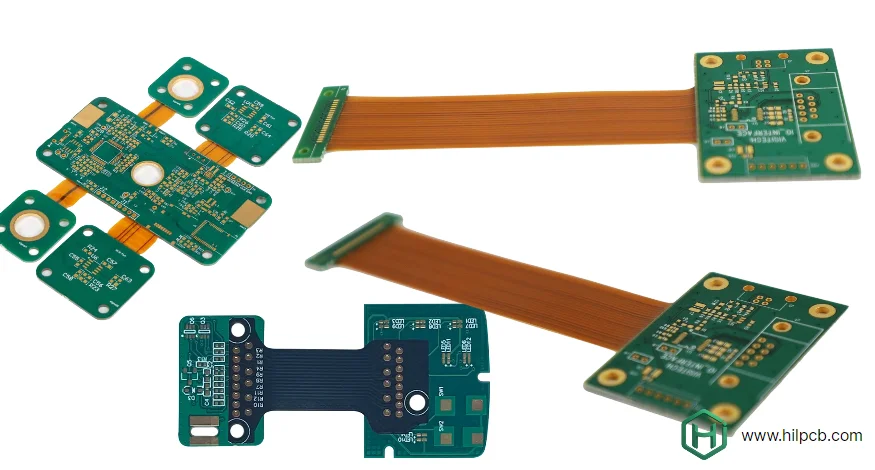
Dans une liaison numérique très rapide, le choix de l’interconnexion influence directement les pertes, les réflexions, la diaphonie et la marge temporelle. Un PCB rigide-flexible permet de prolonger des conducteurs gravés entre plusieurs zones rigides tout en repliant l’ensemble dans un volume 3D. Cette architecture peut réduire le nombre de câbles et de connecteurs, mais elle ajoute ses propres difficultés : transitions de matériaux, variation géométrique dans la zone flexible, chemin de retour discontinu et contraintes mécaniques après pliage.
Ce guide aide les ingénieurs SI, les concepteurs PCB et les acheteurs à spécifier une carte rigide-flexible pour des canaux à 28, 56 ou 112 Gbit/s et au-delà. Il couvre l’empilage hybride, les microvias empilés, les finitions, le backdrill et la dissipation locale. Les débits cités ne définissent pas à eux seuls la faisabilité : le codage, le temps de montée, la longueur, le budget de canal et les mesures TDR/VNA restent déterminants.
Pourquoi choisir un PCB rigide-flexible pour une liaison haute vitesse ?
Une architecture classique relie plusieurs cartes par des câbles et connecteurs. Chaque transition carte–connecteur–câble–connecteur–carte peut ajouter une discontinuité d’impédance, une perte d’insertion et une réflexion qui réduisent l’ouverture de l’œil et consomment le budget de gigue.
Le PCB rigide-flexible remplace certaines de ces interfaces par une continuité de cuivre gravé. Les gains possibles sont les suivants :
Intégrité du signal améliorée : lorsqu’elle est correctement modélisée et fabriquée, une transition rigide-flexible peut présenter moins de désadaptations qu’une chaîne de connecteurs. La comparaison doit être démontrée par le modèle du canal et des mesures TDR ou de paramètres S, car une zone flexible mal référencée peut annuler cet avantage.
Intégration 3D à forte densité : les zones souples permettent de plier l’interconnexion dans un produit portable, avionique ou un serveur compact. Plusieurs fonctions rigides peuvent être réunies sur un même PCB rigide-flexible, ce qui raccourcit parfois les liaisons critiques et réduit le nombre d’interfaces.
Fiabilité mécanique potentiellement supérieure : supprimer un connecteur élimine ses risques de desserrage, d’usure ou de faux contact. La fiabilité globale n’augmente toutefois que si le rayon, le nombre de cycles, la transition rigide-flexible et le maintien mécanique sont qualifiés pour l’usage médical, automobile, aéronautique ou industriel concerné.
Assemblage simplifié et coût total maîtrisé : une carte rigide-flexible coûte généralement plus cher à fabriquer, mais peut supprimer câbles, connecteurs et opérations manuelles. Le coût total de possession et le rendement au premier passage (FPY) doivent être comparés sur l’assemblage complet, volumes et réparabilité compris.
Empilage hybride Rogers et FR-4 : arbitrer pertes, risque et coût
À très haut débit, le Dk et surtout le Df du matériau contribuent aux pertes et à la dispersion. Employer un stratifié très faible perte sur toute la carte peut être inutile lorsque de grandes zones ne transportent que des alimentations ou des signaux lents.
Un empilage hybride Rogers + FR-4 répartit les matériaux selon la fonction des couches ou des régions :
- Couches de signaux rapides : les paires PCIe, Ethernet ou SerDes peuvent utiliser Rogers RO4350B/RO4835, Tachyon 100G ou un matériau de classe équivalente lorsque le budget de pertes le justifie. Leur compatibilité avec la construction rigide-flexible et le cycle de lamination doit être confirmée par le fabricant.
- Plans et couches lentes : les plans d’alimentation et de masse ainsi que les commandes à faible vitesse peuvent employer un FR-4 plus économique, par exemple un FR-4 à Tg élevé répondant aux contraintes thermiques.
Pour libérer un empilage hybride Rogers + FR-4, vérifiez :
- Symétrie et équilibre du cuivre : une construction équilibrée limite le gauchissement. Une dissymétrie de matériaux et de cuivre peut amplifier les contraintes dues aux différences de CTE pendant la lamination et la refusion.
- Compatibilité des matériaux : flux de résine, polymérisation, pression, préparation de surface et adhérence diffèrent selon les systèmes. Le cycle de pressage doit être qualifié pour éviter délamination et vides.
- Modèle d’impédance : utilisez les Dk/Df dépendant de la fréquence, la méthode d’essai du fournisseur, la rugosité du cuivre et les tolérances réelles. Une valeur générique de fiche technique peut produire un écart significatif.
Cette sélection ciblée peut réduire le coût d’un PCB haute vitesse tout en conservant la performance sur les couches critiques, à condition que coupons et mesures confirment le modèle.
Empilage hybride : comparaison initiale entre performance et coût
| Option d’empilage | Point de départ courant | Potentiel SI | Coût relatif | Complexité de fabrication |
|---|---|---|---|---|
| Tout FR-4 | < 5 Gbit/s, selon longueur et budget | Modéré | ★ | Faible |
| Empilage hybride Rogers + FR-4 | 5–56 Gbit/s, à valider par canal | Excellent | ★★★ | Élevée |
| Tout Rogers/Megtron | > 56 Gbit/s ou RF, selon le système | Très élevé | ★★★★★ | Moyenne |
Microvias et microvias empilés dans un PCB rigide-flexible
Lorsque le pas BGA atteint 0,5 mm ou moins, les trous traversants mécaniques occupent trop d’espace pour certaines sorties de boîtier. Une construction HDI avec microvias ou microvias empilés peut alors devenir nécessaire.
- Microvia : un via laser de diamètre généralement inférieur à 150 µm (6 mil), reliant le plus souvent des couches adjacentes. Sa petite pastille libère du routage et ses parasites peuvent être inférieurs à ceux d’un long trou traversant, mais la géométrie réelle doit être incluse dans le modèle SI.
- Microvias empilés : plusieurs microvias placés verticalement créent une transition directe entre plusieurs couches. Ils raccourcissent le trajet par rapport à certaines structures décalées, au prix d’une exigence accrue sur le remplissage, la métallisation et la fiabilité des interfaces.
La réalisation demande perçage laser, remplissage métallisé, planarisation et contrôle des cycles de lamination. Des défauts de cuivre peuvent provoquer des circuits ouverts après sollicitation thermique ; des coupes micrographiques et un programme de fiabilité adapté sont donc indispensables. HILPCB peut étudier ces constructions pour un PCB HDI, sous réserve du nombre de niveaux empilés, du rapport d’aspect et du profil de qualification.
Intégrité du signal dans la zone flexible et après pliage
La transition et la zone de courbure combinent tolérances de matériaux, changement de géométrie et sollicitation mécanique. Trois risques doivent être traités explicitement :
Impédance plus difficile à maîtriser : le polyimide et le coverlay n’ont pas la même structure qu’un stratifié renforcé de verre. Les épaisseurs d’adhésif et de coverlay varient ; la largeur de piste, la gravure et un solveur de champ 2D doivent intégrer ces tolérances.
Effet du pliage : les conducteurs extérieurs s’allongent et les conducteurs intérieurs se compriment. Leur longueur, leur section et donc leur délai ou leur impédance peuvent évoluer. Les deux lignes d’une paire différentielle doivent conserver une géométrie et un rayon symétriques dans l’état monté afin de limiter la conversion de mode. Les placer près de l’axe neutre réduit la déformation mécanique.
Discontinuité du plan de référence : un plan hachuré est parfois préféré dans la partie souple pour améliorer la flexibilité. Il modifie le chemin de retour, augmente l’inductance de boucle et peut accroître diaphonie ou émissions. La maille doit être optimisée conjointement pour la mécanique et le canal électrique.
🌀 Matrice de conception SI et fiabilité de la zone flexible
Privilégier des tracés courbes dans la zone de flexion. Éviter les angles à 90° ou 45° réduit la concentration de contraintes et limite les changements géométriques susceptibles de créer une réflexion.
Ajouter une goutte d’eau à la jonction pastille-piste augmente la surface de liaison et répartit les contraintes lors d’une flexion dynamique, réduisant le risque de rupture au bord de la pastille.
Placer précisément des renforts FR-4 ou PI sous les connecteurs et zones CMS rigidifie localement le flexible et évite de transmettre l’effort d’assemblage aux joints sensibles.
Éviter les vias dans la zone du rayon de courbure. Ils interrompent la continuité du polyimide et concentrent les contraintes ; déplacer les changements de couche dans une zone rigide ou une zone statique renforcée.
Décaler les pistes entre les faces supérieure et inférieure peut réduire l’effet de poutre en I et la torsion. La stabilité d’impédance après des millions de cycles ne peut être revendiquée qu’après un essai représentatif du rayon, de l’angle, de la fréquence et de la température du produit.
Quelle finition de surface choisir pour un canal rigide-flexible rapide ?
La finition protège le cuivre et assure la brasabilité. Son effet sur un canal dépend de la portion réellement parcourue par le courant, de la rugosité du cuivre, de l’épaisseur de métallisation et de la fréquence ; il ne faut pas attribuer toutes les pertes à la seule finition.
- OSP : le film organique est mince et conserve une interface cuivre relativement lisse. Il peut offrir de faibles pertes, mais sa durée de stockage et sa tolérance aux cycles thermiques ou aux reprises sont plus limitées.
- ENIG : cette finition plane et brasable comporte généralement 3–6 µm de nickel. Lorsque le champ du signal traverse une zone métallisée, la résistivité et les propriétés du nickel peuvent augmenter les pertes, notamment au-delà de 10 GHz ; l’effet doit être simulé ou mesuré sur la géométrie réelle.
- ENEPIG : une couche de palladium est ajoutée entre le nickel et l’or pour améliorer la compatibilité avec plusieurs procédés d’assemblage et réduire certains risques de joint. La présence du nickel demeure, de sorte que l’impact SI peut rester proche de celui de l’ENIG.
Pour un canal à 28 Gbit/s et au-delà, l’OSP ou une finition or par immersion sans nickel peut être étudiée si la chaîne de fabrication et d’assemblage l’accepte. Le choix entre ENIG, ENEPIG et OSP doit aussi couvrir le wire bonding, la durée de stockage, le nombre de refusions, la corrosion et le coût.
Contrôle du backdrill et du stub de via
À partir d’environ 10 Gbit/s, un stub de via peut devenir critique, mais le seuil réel dépend du temps de montée, de sa longueur, de la constante diélectrique et du budget de canal. Le segment inutilisé se comporte comme une ligne ouverte et peut produire une résonance quart d’onde ainsi qu’un creux dans S21.
Le backdrill, ou perçage à profondeur contrôlée, enlève ce segment depuis la face opposée. Son contrôle qualité doit empêcher à la fois un stub trop long et un surperçage dans la couche utile.
Une définition exploitable comprend :
- Tolérance de profondeur Z : une valeur typique de ±2 mil doit être confirmée avec l’empilage, l’enregistrement des couches et la méthode de mesure.
- Mesure du stub résiduel : un objectif souvent inférieur à 10 mil peut être vérifié par coupe micrographique ; le TDR fournit en complément un profil non destructif montrant l’effet électrique de la transition.
Sans cette maîtrise, le foret peut atteindre le pad ou la piste du signal et provoquer une défaillance. L’acheteur doit demander la valeur du stub, la tolérance, le coupon ou le plan de coupe et les critères TDR associés.
Capacités HILPCB à confirmer pour le dossier rigide-flexible
Nombre maximal de couches
64 couches rigides, 20 couches rigides-flexibles
Piste/isolement minimaux
2,5 / 2,5 mil
Tolérance d’impédance
±5 %
Tolérance de profondeur du backdrill
±0,05 mm
Insert cuivre pour dissiper un point chaud local
Lorsque la densité de puissance augmente dans un volume où dissipateur et ventilation sont limités, un insert cuivre peut créer un chemin thermique vertical à faible résistance.
Un bloc de cuivre rond ou carré est intégré dans la lamination. Il peut être mis en contact avec la zone thermique d’un FPGA, CPU ou composant de puissance et relié par des vias thermiques à l’autre face ou à des plans internes.
Ses principaux avantages sont :
- Conductivité thermique élevée : celle du cuivre, environ 400 W/m·K, dépasse largement celle d’un matériau PCB de base, environ 0,3 W/m·K, et crée un chemin local efficace.
- Intégration dans l’épaisseur : l’insert est incorporé dans la carte et n’ajoute pas nécessairement de volume externe, ce qui convient aux architectures compactes.
- Stabilité structurelle : une lamination correctement qualifiée solidarise l’insert et la carte.
Dans un PCB rigide-flexible, l’épaisseur, la position et l’adhérence de l’insert doivent être contrôlées afin d’éviter vides et délamination. La faisabilité dépend des distances à la zone souple, du cycle de pressage, de l’usinage CNC et du plan de dissipation complet.
Comment vérifier la constance de fabrication et les performances SI ?
Une conception théorique ne suffit pas : la documentation de fabrication doit relier chaque exigence à une mesure et à une règle d’acceptation. HILPCB peut proposer les étapes suivantes, à confirmer selon le projet :
- Revue DFM et simulation en amont : examiner l’empilage, y compris l’empilage hybride Rogers + FR-4, les matériaux, les impédances et les zones flexibles ; comparer les hypothèses SI, PI et thermiques aux tolérances réalisables.
- Maîtrise des procédés : définir le remplissage des microvias empilés, le contrôle du backdrill et les fenêtres de production des finitions ENIG, ENEPIG ou OSP.
- Mesure et corrélation : compléter AOI et test électrique par des coupons d’impédance, un TDR à bande passante adaptée et, si convenu, une mesure VNA avec fichiers de paramètres S. Le rapport doit préciser les plans de référence, l’étalonnage et les limites de fréquence.
- Service intégré : coordonner fabrication, assemblage CMS et test fonctionnel afin de limiter les ruptures de responsabilité et d’accélérer le passage du prototype à la série.
PCB rigide-flexible haute vitesse : les preuves à demander au fabricant
Le PCB rigide-flexible est une technologie courante pour miniaturiser et intégrer un système rapide, mais sa réussite exige une conception conjointe des matériaux, du champ électromagnétique et de la mécanique. L’empilage hybride Rogers + FR-4, les microvias empilés, les finitions ENIG/ENEPIG/OSP, le contrôle du backdrill et l’insert cuivre ne sont utiles que s’ils répondent au budget du canal et au profil de fiabilité du produit.
Avant commande, demandez l’empilage de production, les Dk/Df et tolérances utilisés dans le solveur, la définition des zones de flexion, les coupons, les coupes, les critères TDR/VNA et le programme de cycles mécaniques. HILPCB pourra alors confirmer les capacités applicables et proposer une fabrication et une validation alignées sur les risques réels de votre conception.
Questions fréquentes sur l’intégrité du signal d’un PCB rigide-flexible
Pourquoi l’intégrité du signal est-elle plus difficile sur un PCB rigide-flexible ?
Un PCB rigide-flexible combine routage à impédance contrôlée, flexion mécanique, matériaux différents et transitions entre zones rigides et souples. Les pertes, le skew, les stubs et la continuité du chemin de retour sont donc plus difficiles à maîtriser que sur une carte rigide simple.
Quand faut-il prévoir un backdrill dans une liaison rigide-flexible ?
Le backdrill devient pertinent lorsque la longueur du stub crée une perte d’insertion ou une résonance incompatible avec le budget du canal, souvent à partir d’environ 10 Gbit/s. La décision doit être prise avec l’empilage, les changements de couche, le temps de montée et le modèle du via.
Quelle finition réduit les pertes d’un canal rigide-flexible très rapide ?
Il n’existe pas de réponse unique. Une interface cuivre lisse et sans nickel est souvent étudiée pour réduire les pertes, mais la finition finale doit aussi satisfaire la brasabilité, les refusions, la durée de stockage, la corrosion, le wire bonding et le coût.
Peut-on résoudre ensemble dissipation thermique et intégrité du signal ?
Oui, si elles sont traitées dès l’architecture. Un insert cuivre, un empilage hybride et une géométrie flexible maîtrisée peuvent améliorer le chemin thermique sans dégrader le canal électrique, à condition de les modéliser puis de les vérifier avec le procédé de fabrication réel.