
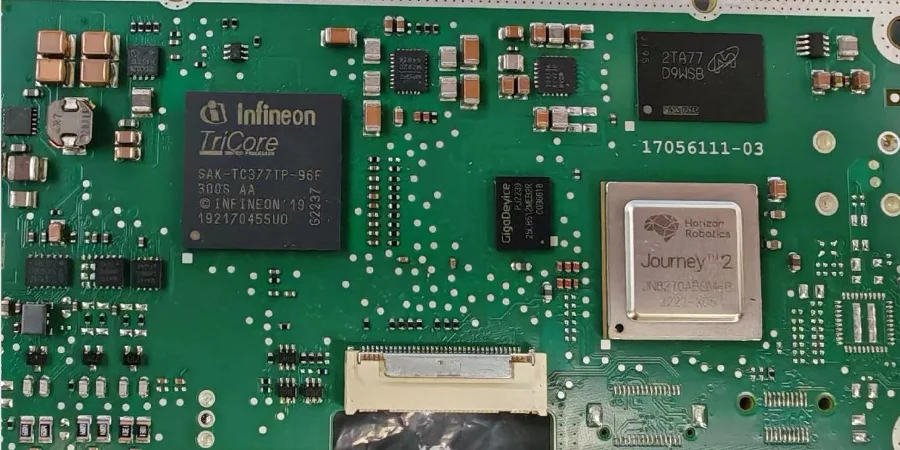
Avec l’électrification et l’intelligence du véhicule, ADAS et EV power systems deviennent le cœur de l’innovation. Leur complexité et leur safety-criticality imposent des exigences inédites sur les PCB et l’assembly. Dans ce contexte, SMT assembly n’est plus “juste de la soudure” : c’est un facteur décisif pour la functional safety ECU, la reliability long terme et l’EMC. De la SI radar mmWave à la gestion high-voltage/high-current de l’OBC, chaque détail doit respecter les standards automotive.
Depuis la perspective d’un automotive electronics engineer, cet article explique comment une SMT assembly de précision et un PCB design avancé répondent à ISO 26262, aux attentes AEC‑Q et aux réglementations EMC strictes. Nous relions les objectifs d’architecture safety au contrôle qualité process, pour transformer des principes de design en hardware ASIL‑D en production.
Functional safety : objectifs ASIL, métriques hardware et diagnostic coverage en SMT assembly
ISO 26262 structure la safety sur tout le lifecycle avec un focus sur l’allocation et l’atteinte d’ASIL. Pour des unités ADAS ou des EV BMS/inverters, ASIL‑C voire ASIL‑D est fréquent, et impose une reliability hardware très élevée afin de limiter les risques liés aux random hardware failures.
La qualité de SMT assembly impacte directement la probabilité de failure. Cold joints ou mauvais placement peuvent devenir des Single‑Point Fault. ISO 26262 utilise trois métriques principales :
- SPFM : coverage des single‑point faults ; cible ≥ 99% (ASIL‑D). Une SMT assembly robuste réduit ces faults en assurant intégrité des joints et conformité du placement.
- LFM : coverage des latent faults ; cible ≥ 90% (ASIL‑D). En redondance, un défaut d’assembly sur un composant doit être détecté par les circuits diagnostiques—donc leur assembly doit être irréprochable.
- DC (Diagnostic Coverage) : pourcentage de failures détectables. Test points et nets de diagnostic doivent rester fiables grâce à une assembly maîtrisée.
Par exemple, BMS balancing board impedance control influence la mesure précise des tensions cellule, essentielle pour BMS safety. Un écart d’impédance peut fausser SOC/SOH. D’où l’importance d’un contrôle strict de l’impédance, de la fabrication à l’assembly—une compétence clé chez des fabricants spécialisés comme HILPCB.
HDI et high frequency : Microvia/stacked via dans les PCB radar ADAS
Le radar mmWave 77/79 GHz impose des contraintes extrêmes : longueur des chemins, continuité d’impédance et parasitics. Pour intégrer RF front-end, processeurs high-speed et power management en volume réduit, l’HDI devient indispensable.
Microvia/stacked via est central :
- Microvia : laser-drilled, <150 µm, pour relier des couches adjacentes, réduisant parasitics.
- Stacked Via : microvias empilés pour relier plusieurs couches et augmenter la densité, utile pour BGA.
Mais cela complexifie SMT assembly : pads minuscules, exigences élevées sur SPI, placement et reflow profile. Les dérives provoquent solder balls, bridging ou opens. Ainsi, ADAS radar PCB validation dépend aussi d’une fabrication/assembly capable de gérer HDI. La validation exige des mesures S‑parameters (insertion loss, return loss). HILPCB HDI PCB + lignes d’assembly avancées sécurisent la conversion design→hardware.
Capacités HILPCB HDI automotive-grade (fab + assembly)
- Fine-line capability : jusqu’à 2/2 mil (50/50 µm) trace/space pour BGA haute densité et RF.
- Advanced via tech : Any-layer interconnect (Anylayer) et stacked microvia pour une densité maximale.
- Precision assembly : 3D SPI et 3D AOI pour garantir la qualité de soudure sur pads Microvia/stacked via.
- Support matériaux high-frequency : Rogers, Teflon et autres low-loss materials pour préserver la SI radar.
- Strict validation : ADAS radar PCB validation, tests d’impédance, analyse TDR et reliability tests.
EV power : On-board charger PCB layout et conformité high-voltage
Contrairement à l’ADAS, les EV power systems (OBC, DC‑DC, inverter) sont dominés par high voltage, high current et chaleur. Le PCB design et l’assembly doivent prioriser la sécurité électrique et le thermal management.
Un bon On-board charger PCB layout est la base. Points clés :
- Creepage/clearance : respecter IEC 60664‑1 ; distances HV/LV et entre potentiels HV pour éviter arcs/leakage. Cela conditionne On-board charger PCB compliance.
- High-current paths : thick copper (3oz ou Heavy Copper PCB), busbar ou embedded copper pour porter des dizaines/centaines d’ampères avec moins de drop/heat.
- Thermal management : Thermal Vias, copper pours, couplage heatsink pour dissiper MOSFET/IGBT.
- Placement : répartir les sources de chaleur ; isoler HV des nets de contrôle sensibles.
On-board charger PCB compliance dépend aussi de fabrication/assembly : CTI du laminate adapté, et joints HV (caps, common-mode choke) pleins et sans voids. Un défaut d’assembly peut devenir un risque safety sous vibration/thermal cycling. Pour BMS, une BMS balancing board impedance control précise est critique sous common-mode noise et exige un contrôle d’impédance end-to-end.
CISPR 25 / ISO 11452 : EMC design et validation
L’EMC est un autre défi majeur. CISPR 25 (émissions) et ISO 11452 (immunité) sont les standards principaux.
Stratégie PCB :
- Grounding : plans GND multilayer continus pour un return path low-impedance ; partitionner AGND/DGND/PGND avec single-point connection.
- Filtering/shielding : filtres π/T sur power input et I/O ; shield can sur circuits sensibles (clock/RF) ou sources de noise.
- Routing rules : traces high-speed courtes, controlled impedance ; diff pairs length/spacing match ; éviter de traverser des splits de plane.
SMT assembly influence directement l’EMC : soudure 360° des pads de masse du shield, placement des caps de filtrage au plus près des pins d’alim. Sans ces détails, un bon design peut échouer ADAS radar PCB validation ou On-board charger PCB compliance. À haute fréquence, une BMS balancing board impedance control incohérente convertit du common-mode noise et cause souvent des échecs EMC.
Rappels EMC pour design et assembly
Ground continuity : en SMT assembly, assurer des connexions low-impedance sur pads GND, pins de shield et vias. Les cold joints cassent le plan de masse et créent un effet “antenne”.
Parasitics composants : le volume de soudure modifie légèrement la capacité parasite ; en HF cela déplace des résonances. D’où l’importance d’un process contrôlé et consistant.
Validation layout/routing : avant release, pré-valider via SI/PI/EMC simulations (On-board charger PCB layout) pour éviter des fixes coûteux.
Production consistency : PPAP/APQP et traceability en SMT assembly automotive
Sans qualité consistante en série, un design parfait ne sert à rien. L’automotive impose APQP et PPAP pour garantir un process stable.
Pour SMT assembly automotive-grade :
- APQP : collaboration early sur specs, process flow, control plan, inspection ; DFM/DFA pour réduire les risques.
- PPAP : dossier complet avant SOP, incluant :
- process flow diagram
- FMEA (paste offset, placement error, reflow profile)
- Control Plan
- Cp/Cpk
- MSA (AOI/AXI)
La Traceability est obligatoire : lien entre PCBA et lots composants/PCB, équipements, opérateurs, paramètres. En cas d’issue : scope + RCA (8D). C’est la base de On-board charger PCB compliance et ADAS radar PCB validation sur la durée. Un partenaire certifié (IATF 16949) est critique. Que ce soit SMT Assembly en volume ou Prototype Assembly en small-batch, la discipline qualité doit rester la même.
Conclusion
Dans l’électrification automobile, SMT assembly est devenue du system engineering : functional safety, SI, thermique, EMC et lean manufacturing. Qu’il s’agisse de Microvia/stacked via en HDI radar ou de safety high-voltage en On-board charger PCB layout, il faut une expertise et des process de haut niveau.
La clé est un QMS guidé par ISO 26262 et IATF 16949, couvrant design/fabrication/assembly/test. Avec process control strict, équipements avancés et traceability complète, un design complexe devient un produit fiable en harsh automotive environments. Un partenaire automotive-focused comme HILPCB offre une base hardware solide vers des véhicules plus sûrs et plus intelligents, avec performance et compliance maximales.
Questions fréquentes
Pourquoi les projets SMT ADAS et VE sont-ils plus difficiles que des fabrications électroniques standard ?
Ils doivent répondre à des exigences plus strictes de fiabilité, de sécurité, de traçabilité et de tenue environnementale tout en intégrant des conceptions complexes à haute vitesse et forte densité de puissance. Cela élève nettement le niveau requis en ingénierie et en discipline industrielle.
Quelles normes et quels systèmes comptent le plus dans ce domaine ?
Les programmes s’appuient souvent sur IATF 16949, APQP, PPAP et ISO 26262, avec une forte traçabilité des lots. La combinaison exacte dépend du type de produit, des exigences client et de la classification sécurité.
Pourquoi faut-il traiter simultanément SI, PI, thermique et CEM ?
Les cartes ADAS et VE réunissent souvent capteurs, processeurs, réseau et étages de puissance sur une même plateforme. Si l’un de ces domaines est faible, le produit perd de la marge de performance, de fiabilité ou de conformité.
Que faut-il attendre d’un partenaire SMT orienté automobile ?
Il faut attendre une maîtrise rigoureuse des procédés, des flux d’inspection et de test validés, un support documentaire complet et la capacité à passer proprement du prototype à la série. L’expérience automobile compte beaucoup car les exigences de preuve et de reporting y sont plus élevées.