
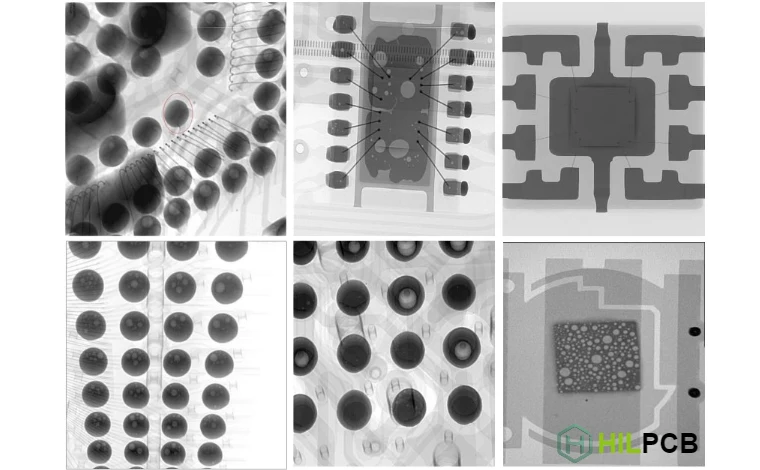
Avec l’évolution du 5G vers le 6G, les fréquences se déplacent vers le domaine des ondes millimétriques (mmWave) et même sub-THz. Cela impose des défis inédits au design et à la fabrication des PCB. Dans ce contexte, un système de contrôle qualité robuste et précis est indispensable—et SPI/AOI/X-Ray inspection (solder paste inspection / automated optical inspection / inspection aux rayons X) en est un pilier. Ce n’est plus un simple contrôle final : c’est un mécanisme d’assurance piloté par la donnée, de la validation design jusqu’à la production de masse, pour garantir des interconnexions low-loss et une fiabilité élevée sur chaque PCB à signaux haut débit. Pour les conceptions complexes en laminage hybride (Hybrid Stack-up) combinant des matériaux RF comme Rogers/PTFE et du FR-4, la synergie de ces trois technologies d’inspection est souvent déterminante.
DFM/DFT/DFA review : sécuriser la fabricabilité des PCB mmWave dès la conception
Dans tout flux de fabrication PCB avancé, prévenir vaut mieux que corriger. Un DFM/DFT/DFA review complet (design review orienté manufacturing / test / assembly) est la base d’un projet mmWave réussi. L’objectif est d’identifier et de résoudre, avant le gel du design, tous les risques susceptibles d’impacter le yield, les performances et la fiabilité. Pour les applications 5G/6G, l’analyse va bien au-delà des PCB classiques.
D’abord, le choix des matériaux est central. Les matériaux low-Dk/Df tels que Rogers ou Teflon (PTFE) offrent d’excellentes performances électriques, mais des comportements mécaniques très différents du FR-4. Le PTFE est plus “souple” : au perçage, il peut générer smear, bavures et rugosité de paroi de trou, ce qui dégrade la métallisation. Lors d’un DFM/DFT/DFA review, il faut donc valider les paramètres de drilling et de préparation des trous (par exemple plasma desmear) en fonction du matériau.
Ensuite, le review doit examiner les détails de stack-up. En hybride, les différences de CTE peuvent accumuler des contraintes pendant la laminat ion, provoquer du warpage ou de la délamination. Le DFM s’appuie sur la simulation pour prédire ces risques et optimiser le press cycle (Press Cycle) ainsi que le resin flow (Resin Flow).
Enfin, ce review fixe la base pour la SPI/AOI/X-Ray inspection en aval. La taille minimale des pads, la précision des ouvertures de solder mask et le design des lands BGA définis en DFM déterminent directement les paramètres SPI et la capacité AOI à reconnaître les défauts. Un DFM/DFT/DFA review de qualité est le point de départ du NPI et prépare NPI EVT/DVT/PVT, afin que l’intention de design se traduise en un produit physique fiable.
Hybrid Stack-up : défis et stratégie d’inspection
Pour optimiser le compromis performance/coût, les équipements de communication 5G/6G (ex. AAU de station de base) utilisent souvent des stack-ups hybrides. Les couches externes portant les signaux mmWave exploitent des matériaux RF hautes performances (comme Rogers PCB), tandis que les couches internes dédiées au digital et à la puissance utilisent du FR-4. Cette combinaison apporte néanmoins des défis spécifiques en fabrication et inspection.
Précision d’alignement inter-couches : les taux d’expansion/retrait diffèrent pendant la lamination, créant des offsets. Même un faible offset peut dégrader la connexion via–pad interne et perturber la continuité d’impédance. L’inspection X-Ray est clé : elle traverse les multilayers, mesure l’alignement interne et fournit un feedback pour ajuster les paramètres de process.
Qualité du via plating : percer à l’interface PTFE/FR-4 exige un contrôle extrême. L’usure outil, la vitesse de rotation et l’avance peuvent générer smear et nuire à l’adhérence cuivre. En plus du microsectioning, un X-Ray haute résolution permet d’évaluer de façon non destructive l’uniformité des vias et des défauts latents sur de grands lots.
Contrôle de fenêtre de pressage : la lamination hybride a une fenêtre de process étroite. Température, pression et temps doivent être maîtrisés pour éviter délamination ou bulles. Avec Traceability/MES, on enregistre le profil de pressage par carte et on le corrèle aux défauts détectés en X-Ray afin d’optimiser le process en continu.
Comparaison des matériaux : RF vs. FR-4 standard
| Paramètre | Matériaux Rogers/PTFE | Matériaux FR-4 standard |
|---|---|---|
| Constante diélectrique (Dk) @10GHz | 2.2 - 3.6 (stable) | 4.2 - 4.8 (sensible à la fréquence) |
| Facteur de dissipation (Df) @10GHz | 0.0009 - 0.004 | ~0.020 |
| CTE (Coefficient de dilatation thermique) | plus élevé et anisotrope | plus faible et relativement homogène |
| Difficulté d’usinage | élevée (matériau souple ; procédés spéciaux requis) | faible (procédés standard) |
Rugosité cuivre et weave effect : menaces “invisibles” pour la Signal Integrity mmWave
À des fréquences mmWave, des effets physiques négligeables en basse fréquence deviennent dominants—en particulier Copper Roughness et Weave Effect.
Copper roughness : le Skin Effect concentre le courant dans une couche très fine en surface. Une surface cuivre rugueuse augmente la longueur du chemin effectif et donc les pertes résistives (insertion loss). C’est pourquoi la fabrication de High-speed PCB haut de gamme utilise souvent du cuivre VLP ou Profile-Free. L’AOI vérifie la largeur des lignes et la qualité des bords après gravure, car toute variation de line width combinée à la rugosité peut créer des discontinuités d’impédance et des réflexions.
Weave effect : le FR-4 est composé de fibre de verre et de résine. Le verre (Dk ≈ 6) et la résine (Dk ≈ 3) sont très différents. Selon que la piste passe sur un faisceau (Weave) ou un gap riche en résine (Gap), le Dk effectif varie, induisant des fluctuations d’impédance et des différences de vitesse de phase, jusqu’au skew. Les designers utilisent du Spread Glass ou routent à un certain angle. Même si SPI/AOI/X-Ray inspection ne “voit” pas directement la trame, l’AOI mesure avec précision la constance de largeur—un paramètre clé pour la compensation. Un vrai contrôle d’impédance doit intégrer ces micro-effets ; des outils comme le calculateur d’impédance en ligne de HILPCB facilitent une modélisation précise dès le design.
Low-void BGA reflow : fiabilité maximale pour les interconnexions à haute densité
Les puces 5G/6G (FPGA, ASIC, RF transceiver) utilisent souvent des BGA à fine pitch et haut nombre de billes. La fiabilité des liaisons est critique et les Void dans les joints BGA sont un risque majeur. Les Void réduisent la conduction thermique et la résistance mécanique ; en forte puissance ils peuvent créer des hotspots, et sous vibration/thermal cycling ils accélèrent les défaillances.
Obtenir Low-void BGA reflow est un effort système, où SPI/AOI/X-Ray inspection est indispensable.
SPI : première barrière contre les Void. La 3D SPI mesure volume, aire, hauteur et décalage de la pâte sur chaque pad. Trop ou pas assez de pâte peut favoriser les Void. Avec le SPC en temps réel, on détecte rapidement les défauts d’impression (stencil clogging, pression de racle inadéquate), garantissant une dépose stable—prérequis pour Low-void BGA reflow.
X-Ray Inspection : validation finale. Les joints BGA étant sous le composant, l’X-Ray est la seule technique d’inspection interne non destructive. Les systèmes 2.5D/3D AXI détectent bridging, Head-in-Pillow et calculent le void ratio par bille, avec comparaison aux limites IPC. Ces données sont essentielles pour optimiser le profil de reflow (ex. timing et durée du vide en vacuum reflow).
En intégrant SPI et X-Ray dans Traceability/MES, on crée une traçabilité complète de la dépose pâte jusqu’à la qualité finale des joints—un atout majeur pour SMT assembly.
📊 Corrélation entre void ratio BGA et fiabilité
Selon IPC-A-610 et IPC-7095, la fiabilité long terme est évaluée via le pourcentage de surface voidée.
Niveau de fiabilité élevé avec une excellente durée de vie en thermal fatigue ; adapté à l’aéronautique, l’automotive et les cartes médicales critiques.
Section du joint réduite : risque de surchauffe et de fissuration sous fort courant ou vibration sévère.
Au-delà des limites IPC Class 2/3 : forte probabilité de non-wet open ou de défaillances aléatoires précoces.
Boucle qualité et traçabilité sur NPI EVT/DVT/PVT
Le NPI est un parcours structuré du prototype à la production de masse, souvent découpé en EVT, DVT et PVT. SPI/AOI/X-Ray inspection joue un rôle différent à chaque étape, formant une boucle qualité pilotée par la donnée.
EVT : validation de faisabilité et des fonctions de base. Volumes faibles mais analyses approfondies. L’X-Ray sert à analyser finement les premières cartes (joints BGA, alignement interne du hybrid stack-up). Les programmes AOI sont créés et ajustés. Les données sont partagées avec les designers comme retour physique pour DFM/DFT/DFA review, afin d’itérer le design.
DVT : validation de toutes les spécifications et performances. Volumes plus élevés, process plus stable. SPI/AOI sont optimisés pour augmenter la coverage et réduire les fausses alarmes. L’X-Ray surveille les processus critiques (ex. BGA). Cette phase met l’accent sur la corrélation entre données d’inspection et résultats FCT pour identifier les variables de fabrication déterminantes.
PVT : dernière étape avant série, pour valider la capacité ligne et la stabilité du process. SPI/AOI/X-Ray inspection est entièrement intégré ; les données sont envoyées en temps réel vers Traceability/MES pour générer des graphiques SPC et suivre yield et tendances défauts. Le succès marque la readiness pour une production de masse à haute qualité. La boucle NPI EVT/DVT/PVT sécurise la transition design→manufacturing.
Procédés avancés pour through-holes complexes et assemblage mixte
Les cartes 5G/6G modernes transportent des signaux RF et digitaux haut débit, mais intègrent aussi des modules de puissance, des connecteurs et d’autres composants through-hole. Ce mix SMT+THT impose de nouvelles exigences côté process et inspection.
Selective wave soldering : sur une carte dense avec peu de through-holes, une wave classique réchauffe les SMT déjà assemblés (notamment BGA), avec un risque de fiabilité. Selective wave soldering utilise une micro-buse mobile pour souder uniquement les joints ciblés. La fenêtre de process est plus étroite et nécessite un contrôle précis. AOI et X-Ray sont essentiels pour vérifier l’aspect, détecter les ponts et valider le fill through-hole selon IPC.
Backdrill (Backdrill) : le backdrilling supprime les stubs de vias inutilisés. Les stubs créent des réflexions et dégradent fortement la SI en mmWave. Le contrôle de profondeur est critique ; l’X-Ray est l’un des meilleurs moyens non destructifs pour vérifier la profondeur et la longueur résiduelle du stub.
Ces procédés renforcent l’importance de SPI/AOI/X-Ray inspection en tant que plateforme intégrée. Qu’il s’agisse de SMT ou de THT, de surface ou d’interne, ce trio offre une surveillance complète—indispensable pour des livraisons Turnkey PCBA complexes.
Atouts clés HILPCB en assembly et inspection
- ✅ Coverage d’inspection end-to-end : de la 3D SPI et AOI en ligne à la 3D AXI—surveillance complète de l’impression, du placement et de la soudure.
- ✅ Procédés avancés : expertise en Low-void BGA reflow, Selective wave soldering et backdrilling de précision—pour des assemblages mixtes complexes.
- ✅ Décisions data-driven : un système Traceability/MES puissant agrège toutes les données d’inspection pour soutenir NPI EVT/DVT/PVT et l’amélioration continue en série.
- ✅ Support DFM expert : une équipe d’ingénieurs fournit un DFM/DFT/DFA review professionnel pour réduire les risques en amont et optimiser les coûts.
Conclusion
Sur la route du 5G au 6G, le PCB n’est plus un simple support de composants : c’est la base de la performance système. Les défis mmWave (low-loss, forte intégration) exigent une collaboration complète entre design, matériaux, fabrication et assembly. SPI/AOI/X-Ray inspection est l’“œil” et le “cerveau” de cette collaboration : il apporte bien plus qu’un verdict “OK/NOK”—il fournit des données et des insights sur tout le cycle de vie.
Du DFM/DFT/DFA review pour éviter les risques design, à la validation/itération process dans NPI EVT/DVT/PVT, jusqu’au monitoring précis de Low-void BGA reflow et Selective wave soldering, ce trio d’inspection est irremplaçable. En s’intégrant profondément à Traceability/MES, HILPCB maximise la valeur de SPI/AOI/X-Ray inspection et garantit des PCB 5G/6G à performances élevées et à fiabilité “rock-solid”.
Questions fréquentes
Pourquoi l'AOI seule ne suffit-elle pas sur des cartes 5G ou 6G mmWave ?
Parce qu'une grande partie des défauts critiques ne se voit pas correctement en surface, notamment sous les boîtiers cachés et dans les zones à forte densité. Sur des produits mmWave, il faut croiser plusieurs méthodes pour ne pas laisser passer des défauts qui dégraderont ensuite les performances RF.
Pourquoi le faible voiding sous BGA est-il un sujet aussi sensible ?
Ces cartes travaillent avec des densités thermiques et des exigences de stabilité élevées. Trop de vides sous BGA peut nuire à la dissipation, fragiliser l'assemblage et introduire des dérives difficiles à accepter sur des liaisons RF très exigeantes.
Pourquoi les opérations comme le backdrill ou le soudage sélectif doivent-elles aussi entrer dans la boucle d'inspection ?
Parce que ces étapes influencent directement l'intégrité du signal, la qualité d'interconnexion et la répétabilité mécanique. Si elles ne sont pas suivies dans la même logique qualité, on crée une zone aveugle au milieu d'un produit pourtant très sensible.
Quel est l'intérêt d'une boucle traçabilité plus MES en phase NPI ?
Elle permet de relier rapidement un défaut observé à un lot, un réglage ou une opération précise. En NPI, cette vitesse de corrélation accélère beaucoup les itérations et évite de répéter les mêmes erreurs d'un build à l'autre.