
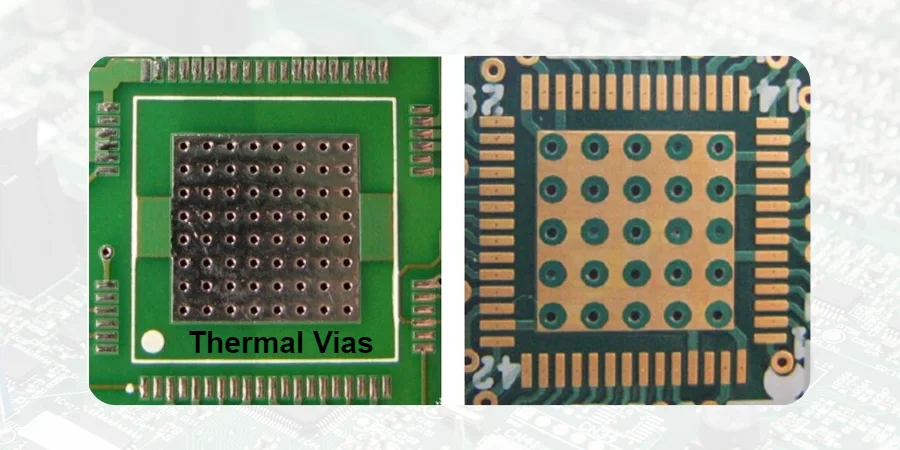
SPI, AOI et rayons X inspectent différents aspects de la fabrication PCBA. SPI mesure la pâte imprimée ; AOI vérifie les éléments visuels accessibles ; les rayons X évaluent certaines structures de soudure cachées. Leur couverture dépend de l'équipement, du réglage, de la géométrie des boîtiers et des critères d'acceptation. Ils complètent les tests électriques, fonctionnels, thermiques et de fiabilité au lieu de prouver les performances de hot-swap, de redondance ou de durée de vie.
Pour les assemblages de puissance et de refroidissement, définissez les joints critiques, l'accès à l'inspection, les charges électriques et les tests de défaut lors de la revue DFM/DFT/DFA. Le contrôle de premier article (FAI) vérifie un échantillon initial défini et le réglage du processus ; ce n'est pas une assurance pour chaque unité ultérieure.
Revue DFM/DFT/DFA : poser à la source les fondations d'une fabrication haute fiabilité
Avant d'aborder toute technologie d'inspection spécifique, il faut souligner l'importance de la phase de conception. Un excellent design de système de puissance perd beaucoup de sa valeur s'il ne peut être fabriqué efficacement et de manière fiable. C'est exactement là que réside la valeur centrale de la revue DFM/DFT/DFA (revue de conception pour la fabrication/le test/l'assemblage). Pour les PCB de forte puissance, cette revue est particulièrement critique, car elle affecte directement l'efficacité et l'efficience de l'inspection SPI/AOI/rayons X ultérieure.
La revue DFM/DFT/DFA se concentre sur les aspects clés suivants :
- Sécurité électrique et espacements : vérifier les lignes de fuite et distances d'isolement entre circuits haute et basse tension par rapport à la norme produit applicable, à la tension de service, aux transitoires et à l'environnement. L'AOI peut inspecter la géométrie accessible mais n'établit pas la qualification de l'isolation.
- Conception de la gestion thermique : évaluer si l'agencement des vias thermiques, des grandes zones de cuivre et du PCB à cuivre épais est raisonnable pour que la chaleur des composants de puissance (MOSFET, IGBT) soit évacuée efficacement. Le chevauchement des boîtiers, l'accès et la méthode d'imagerie déterminent si les rayons X peuvent résoudre le joint critique.
- Testabilité (DFT) : planifier les points de test des nœuds critiques pour que la tension, le courant et les signaux PMBus puissent être testés automatiquement en production. Sans bonne conception DFT, la vérification fonctionnelle peut devenir un goulot d'étranglement même si toutes les inspections optiques et rayons X sont réussies.
- Assemblabilité (DFA) : évaluer la conception des pads et le placement des composants lourds (grosses inductances, barres omnibus, connecteurs) pour garantir leur stabilité mécanique et leur fiabilité de soudure. Cela est directement lié à la qualité du processus de soudure THT/traversante.
Une revue DFM/DFT/DFA précoce identifie les risques de fabrication et les limites d'accès à l'inspection/au test. Elle pose des fondations solides pour la mise en œuvre fluide des processus d'inspection automatisés ultérieurs et reporte les règles publiées dans le dossier de fabrication et tout système traçabilité/MES configuré.
Processus de mise en œuvre : interaction entre la revue DFM et l'inspection de fabrication
- Entrée de conception et définition des règles : les clients fournissent Gerber, nomenclature et schémas. Les équipes de conception et de fabrication responsables conviennent des règles d'inspection à partir des exigences de puissance, de tension et de sécurité publiées.
- Analyse automatisée et revue manuelle : utiliser un logiciel professionnel pour l'analyse automatisée, et faire revoir manuellement par des ingénieurs expérimentés les chemins de puissance critiques, les conceptions thermiques et les zones haute densité.
- Rapport des problèmes et modification collaborative : générer des rapports DFM détaillés, communiquer les risques de fabrication potentiels aux clients et proposer des suggestions d'optimisation.
- Importation des règles dans le système MES : lier les révisions de programmes/règles approuvées au dossier de fabrication ou aux enregistrements traçabilité/MES configurés ; confirmer les données réellement conservées et le périmètre d'extraction.
- Boucle de retour fermée : les données d'inspection de la production sont renvoyées au service de conception pour optimiser continuellement les futures bibliothèques de règles DFM.
Inspection SPI/AOI/rayons X : garantir la précision de fabrication des circuits de hot-swap et de suppression de surtension
Le hot-swap n'autorise l'insertion/le retrait de modules sous tension que là où le connecteur, le chemin de puissance, le contrôleur et l'application le supportent. Ces circuits contiennent typiquement des MOSFET, des CI contrôleurs, des diodes TVS et des shunts de précision ; le chemin de puissance contrôlé limite le courant d'appel, tandis qu'une TVS traite les contraintes transitoires spécifiées. Tout défaut de fabrication sur ces composants peut entraîner un crash système ou des dommages permanents lors de l'insertion d'un module. Utilisez l'inspection SPI/AOI/rayons X pour les défauts d'assemblage sélectionnés, puis testez séparément le courant d'appel, la protection et le comportement en charge.
- SPI (inspection de pâte à braser) : tout commence avec la pâte à braser. Pour les MOSFET de puissance des circuits de hot-swap, leurs pads thermiques exigent un volume de pâte précis et suffisant. SPI mesure précisément par balayage 3D le volume, la surface et la hauteur de la pâte sur chaque pad. Un excès de pâte peut provoquer courts-circuits ou décalage de composants après soudure ; un manque peut réduire la couverture du joint ou le contact thermique. Le volume de pâte seul n'établit ni le mouillage ni la zone de fonctionnement sûre du MOSFET pendant le courant d'appel.
- AOI (inspection optique automatisée) : après la refusion, l'AOI prend le relais pour la détection des défauts de surface. Elle identifie rapidement :
- Décalage et rotation des composants : vérifier que MOSFET, contrôleurs et composants passifs sont précisément positionnés sur les pads.
- Erreurs de polarité : le sens des diodes TVS, condensateurs électrolytiques et CI est critique. Un type ou un sens de TVS incorrect peut modifier la protection ; distinguer les composants unidirectionnels des bidirectionnels.
- Défauts de soudure : problèmes visibles en surface comme manque de soudure, ponts de soudure et effet tombstone.
- Corps étrangers et contamination : détecter les corps étrangers visibles là où le contraste et l'accès le permettent ; l'inspection visuelle ne mesure ni la contamination ionique ni la résistance d'isolement.
- Rayons X (inspection X-Ray) : les rayons X peuvent révéler certains éléments cachés sous les boîtiers de puissance BGA, QFN et à terminaison inférieure. La projection bidimensionnelle, les vues obliques et la tomographie présentent des limites différentes de chevauchement, résolution, débit et interprétation ; l'AXI n'est pas synonyme de CT.
- Vides : mesurer la surface projetée ou le volume avec une méthode, une région et un seuil convenus. Taille, position, distribution et géométrie du joint influencent le risque thermique/mécanique. Utiliser le guide du boîtier applicable et la version/classe de norme contractuelle ; aucun seuil universel de 25 % ne s'applique à chaque pad thermique.
- Ponts, ouvertures et remplissage : l'imagerie peut identifier certaines anomalies géométriques, mais le chevauchement ou un faible contraste peut masquer des défauts. Corréler les résultats incertains avec les tests électriques, les vues obliques/CT ou l'analyse destructive le cas échéant.
- Mouillage : l'aspect de l'image seul n'établit pas une liaison métallurgique saine. Utiliser une inspection complémentaire et des preuves de processus en cas de suspicion de non-mouillage ou de fissures.
Avant de lancer l'assemblage SMT en grande série, définir l'échantillonnage du contrôle de premier article (FAI), les révisions de programme, les caractéristiques critiques et la disposition des constats. Poursuivre la surveillance du processus et les tests unités/lots convenus après l'acceptation du premier article.
OR-ing et alimentation redondante : comment la technologie d'inspection garantit la fiabilité des diodes idéales et des circuits de partage de courant
Lorsque des modules de puissance redondants partagent un bus, un chemin de puissance OR-ing peut aider à bloquer le courant inverse vers une source défaillante. Une architecture N+1 ou N+N exige toujours une limitation des défauts allouée et une capacité de charge. Les solutions classiques d'OR-ing à diodes sont progressivement remplacées par des solutions à « diode idéale » basées sur des MOSFET, en raison de leur chute de tension et consommation élevées. Ces solutions imposent des exigences accrues sur la qualité de fabrication.
Les contrôleurs de diode idéale combinés à des MOSFET fort courant atteignent des chutes de conduction très faibles, mais leurs circuits de commande sont relativement complexes, et la qualité des joints MOSFET n'est qu'un facteur parmi l'isolation des sources, le comportement du contrôleur, les défaillances communes et les transitions charge/défaut vérifiées.
- Rôle de l'AOI : garantir que le CI contrôleur de diode idéale et les MOSFET externes sont montés dans le bon sens. Un MOSFET mal orienté peut provoquer un courant inverse ou ne pas se déconnecter efficacement lors d'un défaut, rendant la redondance inutile.
- Rôle critique des rayons X : les MOSFET de puissance utilisent typiquement des boîtiers à grands pads thermiques. L'inspection rayons X est essentielle pour évaluer la qualité de soudure de ces pads. Un excès de vides peut élever la température de jonction en dégradant le chemin thermique. Cela peut indirectement augmenter le RDS(on) et les pertes du MOSFET ; le risque doit être vérifié contre les limites thermiques et de joint propres au boîtier.
- Défis de la soudure THT/traversante : les barres omnibus et connecteurs fort courant peuvent utiliser la soudure THT/traversante ou d'autres méthodes de fixation choisies selon le courant nominal et la charge mécanique. L'inspection du remplissage du barillet de ces joints traversants est tout aussi importante. Les rayons X peuvent servir à vérifier le remplissage de soudure des trous traversants, avec une couverture limitée par la géométrie et les conditions d'imagerie ; l'acceptation électrique/thermique et mécanique reste séparée pour les assemblages PCB haute conductivité thermique.
Points clés : priorités dans la fabrication d'alimentations redondantes
- Soudure des MOSFET de diode idéale : évaluer les vides des pads thermiques avec la méthode rayons X convenue contre des critères propres au boîtier et contractuels, avec région/méthode de mesure définies.
- Précision du circuit de partage de courant : les résistances de précision du partage de courant doivent avoir une qualité de joint homogène ; SPI peut signaler les variations de volume de pâte ; la précision de la mesure/du partage de courant assemblé exige des tests du circuit.
- Soudure des connecteurs fort courant : en SMT comme en THT, la qualité de soudure des connecteurs demande une attention particulière pour éviter la surchauffe due à une résistance de contact excessive.
- Intégrité des CI contrôleurs : les contrôleurs en boîtiers BGA ou QFN nécessitent une combinaison d'imagerie et de tests électriques/fonctionnels basée sur le risque ; les rayons X ne prouvent pas l'absence de tous les courts-circuits ou ouvertures.
Surveillance PMBus et télémétrie système : impact potentiel des défauts de fabrication sur l'intégrité des données
Les systèmes d'alimentation modernes ont largement dépassé la simple conversion d'énergie. Grâce à des protocoles comme PMBus (Power Management Bus), ils réalisent la surveillance en temps réel, l'alarme et l'ajustement à distance de paramètres clés comme la tension, le courant, la puissance et la température. Cette gestion intelligente améliore considérablement la maintenabilité (MTTR) et la fiabilité globale. Tout cela repose cependant sur des données de télémétrie précises, et les défauts de fabrication sont des tueurs potentiels de l'intégrité des données.
- Interférences sur les lignes de communication : les lignes de signal PMBus sont typiquement des signaux numériques basse vitesse, mais des défauts de fabrication comme de minuscules billes de soudure ou des résidus de flux près de leur cheminement peuvent former des chemins de fuite dans certaines conditions de température et d'humidité. Cela peut perturber la communication et provoquer des erreurs de données ou des blocages de bus. L'AOI/les rayons X peuvent détecter des matériaux étrangers visibles ou radiographiquement résolubles mais ne peuvent établir ni la propreté ionique ni les fuites induites par l'humidité. Utiliser les tests de propreté, de résistance d'isolement et de communication appropriés.
- Précision des composants de mesure :
- Résistances de mesure de courant : les shunts de mesure de courant sont typiquement des composants de précision à faible résistance. La résistance des joints/contacts et le cuivre partagé peuvent affecter les lectures selon la prise Kelvin et les chemins de courant. Inspecter les joints, vérifier le layout et mesurer la chaîne de mesure sous charge ; ni chaque vide ni une image seule ne détermine l'erreur de lecture.
- Capteurs de température : les thermistances CTN ou diodes de mesure de température surveillant les zones chaudes ne reflètent pas fidèlement la température réelle du composant si elles sont mal soudées. Cela peut entraîner l'échec des stratégies de ventilation ou une protection retardée contre la surchauffe.
- Valeur de la traçabilité/MES : lier les programmes, résultats et images SPI/AOI/rayons X convenus à l'assemblage/lot et aux révisions de composants/firmware publiées. Vérifier la granularité, la conservation et l'extraction des enregistrements ; une étiquette MES n'implique pas que chaque image soit stockée. Les enregistrements guident l'investigation mais n'identifient pas à eux seuls la cause racine.
Placer le vernis de protection dans la route d'assemblage qualifiée après les nettoyages, inspections et tests requis, avec des contrôles de masquage et de compatibilité. Réinspecter/retester là où l'application ou la polymérisation peut affecter la fonction ; le vernis ne répare pas les défauts d'assemblage ni ne prouve la durée de vie en environnement.
Vérification de fiabilité et évaluation de durée de vie : la boucle qualité fermée du MTBF aux essais accélérés
Le MTBF est une mesure statistique de fiabilité qui peut être estimée à partir d'un modèle défini ou déduite de données terrain suffisantes ; l'inspection seule ne peut établir le MTBF du système. Des données de fabrication et d'inspection répétables soutiennent le contrôle du processus, mais la fiabilité du produit exige toujours une stratégie de test définie et, lorsque possible, des preuves de terrain.
- Indicateurs de processus : utiliser les distributions SPI avec un système de mesure adapté et l'hypothèse d'un processus stable pour l'analyse de capabilité. Définir les défauts confirmés par l'AOI séparément des fausses alertes, et définir la population/opportunités pour le DPMO. Les statistiques de vides rayons X exigent des réglages d'image et des régions cohérents. Ces indicateurs n'établissent pas le MTBF du produit.
- Essais accélérés : choisir des assemblages publiés représentatifs et documenter tout screening. Ne sélectionner que des échantillons à vides anormalement faibles peut biaiser les estimations de durée de vie. Les essais de cyclage thermique, de vibration ou de chaleur humide doivent cibler les mécanismes de défaillance visés et utiliser un modèle d'accélération justifié avant d'extrapoler la durée de vie en service.
- Premier article et contrôle des modifications : enregistrer le périmètre et les constats de l'échantillon initial, vérifier les corrections et définir la requalification après toute modification du pochoir, du profil, des composants, de la carte ou du programme d'inspection. La FAI ne remplace pas l'acceptation continue.
- Protection : qualifier la couverture du vernis, la polymérisation, le masquage, la propreté et les contrôles ultérieurs par rapport à l'environnement réel ; ce n'est pas une extension de durée de vie inconditionnelle.
Périmètre d'inspection à définir pour la fabrication
| Capacités d'inspection | Équipement et méthode à confirmer | Valeur pour les systèmes de puissance |
|---|---|---|
| SPI 3D | Inspection de la surface, du volume, de la hauteur et des ponts de pâte ; résolution et précision dépendent du réglage de l'instrument SPI | Signale les écarts de dépôt de pâte ; ne prouve pas les performances des joints après refusion |
| AOI 3D | Spécifier optique, éclairage, taille/hauteur des boîtiers, programme et couverture de défauts validée | Signale certaines anomalies visibles de polarité, placement ou joint ; vérifier les fausses alertes et les échappés |
| Rayons X / AXI | Choisir la méthode 2D/oblique/3D ou CT, la résolution, les régions, la dose et les critères d'interprétation | Révèle certains éléments cachés ; les tests électriques et de fiabilité couvrent les autres exigences |
| Traçabilité/MES | Convenir des identifiants carte/lot, versions de programme, résultats/images conservés et liaison des enregistrements | Soutient la disposition traçable et l'investigation dans le périmètre des données réellement stockées |
Selon l'équipement et la couverture définis pour la commande, nos moyens d'inspection comprennent le SPI 3D, l'AOI 3D, l'inspection visuelle et les rayons X. Les capacités et les rapports associés sont confirmés avant lancement ; une mesure d'équipement ne constitue pas à elle seule une garantie de performance du produit.
| Capacités d'inspection | Spécifications techniques |
|---|---|
| 3D SPI | Inspection volume/surface/hauteur de pâte à braser, précision < 2µm |
| 3D AOI | Caméras multi-angles, détection de composants 01005, inspection de coplanarité |
| 3D X-Ray (AXI) | Tomodensitométrie (CT), calcul du taux de vide BGA/QFN, vérification du remplissage des trous traversants |
| Traceability/MES | Traçabilité au niveau des composants, liée aux données des équipements d'inspection |
Conclusion
Pour l'assemblage PCBA clé en main, fournir la nomenclature, les plans, la liste des joints critiques, les critères d'inspection, les charges et les exigences de tests électriques/fonctionnels. Confirmer quelles opérations et quels enregistrements SPI/AOI/rayons X sont inclus, qui réalise les tests spécialisés et comment les défaillances sont dispositionnées.
L'inspection soutient une fabrication répétable lorsque sa couverture et ses limites sont comprises. Le hot-swap, la protection, la télémétrie, l'isolation, le comportement thermique et la durée de vie du produit exigent toujours leurs propres preuves de validation.
Questions fréquentes
Comment SPI et AOI s'intègrent-ils au contrôle qualité du processus SMT ?
SPI se situe avant le placement pour mesurer le volume de pâte et l'alignement d'impression ; l'AOI après refusion vérifie la présence des composants, la polarité et les joints de soudure. Utiliser les constats confirmés pour investiguer les causes liées au pochoir, au placement et au profil ; les deux méthodes peuvent manquer des défauts et générer de fausses alertes. Pour les cartes de puissance/refroidissement, ajouter l'inspection rayons X appropriée des joints cachés et des tests de charge/fonction pour les pads thermiques et connecteurs ; SPI/AOI seuls ne mesurent pas les vides cachés après refusion.