
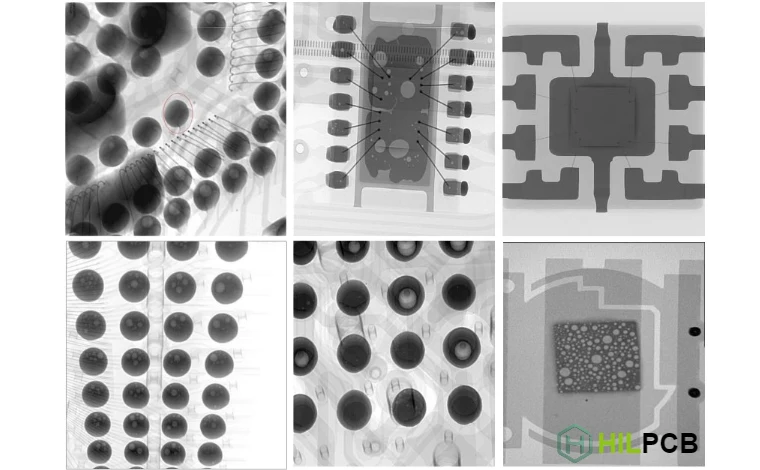
Les assemblages d’onduleurs combinent conversion de puissance, mesure, commande de grille et fonctions de contrôle. Leurs cartes et interconnexions font face à des courants, tensions et chemins thermiques différents. L’inspection SPI, AOI et rayons X aide à maîtriser les dépôts de pâte, les conditions d’assemblage visibles et certains joints cachés. Les tests électriques, thermiques, mécaniques et au niveau équipement établissent d’autres parties des preuves de libération.
Les services de fabrication, SMT/THT, sourcing et tests définis de HILPCB peuvent relier ces exigences à une fabrication maîtrisée. Partez du chemin de puissance réel, de la construction composant/terminal, des documents d’acceptation et de l’accès test. Un plan d’inspection utile nomme le défaut à détecter, la méthode et sa couverture, la limite, l’échantillonnage et l’enregistrement attendu du pilote et des séries.
Busbars et terminaux : résistance de contact, effets thermiques et robustesse d’assemblage
La puissance kilowatt ou mégawatt d’un onduleur ne signifie pas que chaque PCB transporte des centaines d’ampères. Le chemin principal peut utiliser des busbars ou des câbles, tandis qu’une autre carte alimente la commande de grille, la mesure ou le contrôle. Déterminez quels conducteurs et interfaces portent les courants continus, transitoires et de défaut spécifiés avant de choisir le cuivre ou les emplacements d’inspection.
La résistance de contact compte parce que la perte suit P = I²R. Pour une connexion illustrative portant 100 A avec 0,5 mΩ de résistance, la chute de tension est de 0,05 V et la perte de 5 W. Au même courant, 1 mΩ dissiperait 10 W. Ce sont des valeurs supposées, pas un nominal de terminal. Définissez les points de mesure et la température de fonctionnement ; une mesure à deux fils incluant la résistance des cordons peut masquer le joint étudié.
- L’AOI ou l’inspection visuelle peut vérifier position, orientation, insertion complète, polarité et présence des fixations accessibles là où la vue et le programme le permettent. Un boulon visible ne prouve ni son couple de serrage, ni sa force de serrage, ni sa résistance de contact. Spécifiez séparément les contrôles de fixation/outillage et tout critère d’acceptation électrique ou mécanique.
- L’inspection rayons X sélective peut révéler la distribution de brasure, les ponts, l’alignement et les vides sur les joints cachés appropriés. Des busbars denses, du métal superposé et la géométrie de vue peuvent limiter l’interprétation. Définissez la région inspectée, la méthode d’image et le calcul de surface de vide plutôt que de traiter un pourcentage projeté comme mesure directe de la capacité de courant tridimensionnelle.
Pour la soudure traversante THT, les caractéristiques visibles côté soudure/côté composant, la radiographie sélective et les coupes destructives apportent des preuves différentes. Les rayons X ne sont pas la seule méthode fiable, et une image seule ne prouve ni le mouillage, ni la résistance de liaison, ni la résistance de contact. Le remplissage requis et les autres critères dépendent du document/révision applicable, de la classe, de la connexion et des exigences client ; il n’existe pas de pourcentage unique pour chaque terminaison.
Pendant le contrôle premier article (FAI), sélectionnez des joints de puissance représentatifs, des emplacements de connecteurs et des images d’acceptation aux côtés des résultats électriques et des points ouverts. La route heavy-copper de HILPCB liste 3–6 oz en standard et des constructions revues jusqu’à 20 oz. Confirmez la géométrie finie, la fixation, le dégagement de gravure et l’accès d’inspection pour la construction choisie ; une enveloppe de cuivre n’est pas une garantie d’ampacité.
Sertissage et soudure : définir les fenêtres de processus et la consistance
Un processus stable exige des contrôles adaptés au terminal, au fil, au boîtier et à la masse thermique de la carte. Les résultats d’inspection aident à ajuster ce processus, mais SPI/AOI/rayons X ne valident pas collectivement chaque paramètre de sertissage ou de soudure.
Validation du sertissage : utilisez le terminal spécifié, la préparation conducteur/dénudage, l’applicateur et l’état de l’outillage. Les contrôles visuels peuvent traiter cloche d’entrée, position du conducteur, support d’isolation et déformation du terminal accessibles. La mesure de hauteur de sertissage, la surveillance de force le cas échéant, les tests de traction et des coupes destructives sélectionnées traitent d’autres caractéristiques selon la spécification d’application du terminal. Le guide TE Connectivity sur la qualité du sertissage explique pourquoi la seule force de traction peut manquer certains cas de sur-sertissage. Les rayons X peuvent assister une investigation spécifiquement validée ; ils ne remplacent pas les preuves dimensionnelles, mécaniques et électriques requises.
Pâte à braser et refusion : le SPI vérifie hauteur, volume, surface et décalage de la pâte déposée avant placement. Il peut identifier des problèmes de transfert mais ne peut prouver le mouillage ni la résistance thermique du joint final. Pour les MOSFET, QFN ou modules de puissance montés sur carte avec pads exposés brasés, développez les réglages stencil/support et refusion autour du boîtier, de la pâte, de la masse thermique et des limites de température réels. Tous les modules IGBT ou boîtiers TO-247 n’utilisent pas un pad thermique brasé au PCB.
Soudure sélective et autres routes THT : la soudure sélective peut traiter les assemblages mixtes SMT/THT adaptés ; l’accès carte, le dégagement de buse, les limites composant, le flux, le préchauffage et la charge thermique déterminent la faisabilité. La vague ou une soudure manuelle maîtrisée peuvent convenir à d’autres fabrications. Utilisez AOI/inspection visuelle pour ponts, état des broches et de la brasure accessibles, et rayons X sélectifs ou coupes quand la géométrie du joint et le plan d’acceptation l’exigent. Ne déduisez pas du nom du procédé une règle universelle de remplissage supérieur à 75 %.
Les routes assemblage traversant et SMT de HILPCB peuvent combiner le procédé de soudure approuvé, les emplacements d’inspection et les tests définis. Chiffrez explicitement les opérations de sertissage/faisceau, fixation de busbar et qualification spéciale pour que le processus responsable et les preuves soient clairs.
Processus d’inspection des points de connexion critiques d’un PCB d’onduleur
- Phase de conception (DFM/DFA) : revoir la construction busbar/terminal, le cuivre fini, le support, les caractéristiques d’isolation et l’accès aux contrôles optiques, rayons X et électriques. Identifier les exigences thermiques/CEM et leurs responsables de vérification.
- Phases NPI EVT/DVT/PVT :
- Convenir des emplacements premier article, des documents/révisions d’acceptation, des images représentatives et de la clôture des points ouverts.
- Utiliser les tests ICT/sondes mobiles sur les nets accessibles et les tests fonctionnels définis pour la couverture spécifiée.
- Distinguer les vues rayons X sélectionnées des coupes destructives ; développer les contrôles de refusion/soudure sélective et de sertissage pour l’assemblage réel.
- Sérigraphie de pâte (SMT) : utiliser la portée SPI et les limites spécifiées pour transfert, hauteur, volume, surface et décalage de pâte avant placement.
- Après refusion/soudure sélective :
- Inspecter placement des composants/terminaux, polarité et état des brasages visibles par la route AOI/visuelle approuvée.
- Appliquer les vues rayons X sélectionnées aux joints cachés convenus ; enregistrer échantillonnage, interprétation d’image, acceptation et disposition de retest.
- Assemblage final et tests : compléter la programmation définie, les étapes électriques/fonctionnelles, mécaniques et tout screening spécifié. Libérer les enregistrements convenus contre la révision approuvée.
Co-conception CEM et thermique des chemins fort courant
Les boucles de courant commutées, les transitions de tension rapides et les couplages parasites peuvent affecter la CEM de l’onduleur, tandis que les pertes des dispositifs et connexions chargent le chemin thermique. L’inspection confirme des caractéristiques physiques sélectionnées ; elle ne mesure ni un spectre d’émissions, ni une forme d’onde de nœud de commutation, ni une température de jonction.
Vérification du chemin thermique : les constructions à haute conductivité thermique, les plans de cuivre, les vias thermiques, les couches diélectriques, les interfaces et les dissipateurs adressent des portions différentes du flux de chaleur. L’AOI/l’inspection visuelle peut vérifier les ouvertures de pads, la fixation ou la contamination accessibles contre les plans. Les rayons X sélectifs peuvent inspecter les joints cachés adaptés pour la distribution et les vides, avec attention à la position des vides et aux recommandations du fabricant du boîtier autant qu’à la surface.
Le guide d’attache QFN/SON de TI, section 5.4, décrit les rayons X pour ces joints cachés et la surveillance de processus ; ce n’est pas une règle d’acceptation pour chaque module de puissance d’onduleur. Les coupes et les contrôles de fabrication appropriés adressent la construction des trous métallisés et les caractéristiques internes qu’une radiographie d’assemblage ordinaire ne peut établir. L’aspect aux rayons X seul n’est pas une mesure de l’épaisseur de métallisation des vias, de la continuité complète du plan de masse ou de la résistance thermique. Les options de revue thermique de HILPCB incluent FEA et mesures thermiques définies ; utilisez les charges, le refroidissement, le matériau d’interface et la frontière de mesure réels.
Construction et assemblage liés à la CEM : inspectez le placement des filtres/blindages, les fixations de mise à la terre et la géométrie de conducteur publiée là où accessible. La seule fréquence de répétition PWM ne détermine pas si une piste nécessite une impédance contrôlée ; les fronts, la longueur de chemin, la topologie et les exigences du composant comptent. L’AOI d’une piste ne peut établir l’impédance, qui dépend aussi de l’empilement et du matériau. Spécifiez la mesure de fabrication/coupon pertinente quand l’impédance est contrôlée.
Le test ICT/sondes mobiles peut vérifier les nets accessibles et les limites électriques définies avec les données et l’accès adaptés. Il ne prouve ni toute la connectivité interne, ni l’impédance du chemin de retour RF, ni la conformité CEM. Gardez les tests de forme d’onde, émissions/immunité et isolement de l’unité assemblée dans le plan d’équipement approprié, avec la fixture, la charge, la méthode et les limites d’acceptation responsables.
Fiabilité et maintenabilité : connecteurs, remplacement de terminaux et cycle de vie
Fixez l’objectif de service de l’équipement à partir de son profil réel de fonctionnement, refroidissement, charge et maintenance. Un horizon de planification d’infrastructure n’est pas une garantie de durée de vie de la carte. Les enregistrements SPI/AOI/rayons X peuvent établir l’état initial et soutenir une investigation ultérieure ; ils ne prédisent ni la durée de vie en fatigue ni la détection de chaque microfissure.
Preuves de fiabilité long terme : le cyclage thermique, les vibrations, le support des composants lourds et la géométrie des joints peuvent influencer les mécanismes de défaillance. Comparez l’inspection initiale aux résultats de qualification ou de screening spécifiés et à l’analyse de défaillance si nécessaire. Un résultat FCT positif couvre le comportement et les conditions testés ; il n’établit pas la résistance mécanique en fatigue. Définissez séparément le support de fixture, la surveillance sous tension et les critères d’acceptation pour toute exposition environnementale.
Conception pour la maintenabilité : ventilateurs, condensateurs, connecteurs ou cartes complètes peuvent nécessiter un remplacement. Choisissez des interfaces brasées, serties, boulonnées ou enfichables selon le courant, l’environnement, la rétention et les exigences de service réels. L’inspection optique peut confirmer un enfichage accessible ou des éléments de verrouillage, tandis que contact, couple, traction ou contrôles sous charge traitent d’autres exigences. Confirmez comment la pièce prise en charge peut être retirée sans endommager les pads, les composants voisins ou l’isolation.
Pour les remplacements brasés, conservez la pièce/révision approuvée, les restrictions de nettoyage/reprise, les limites d’exposition thermique, le firmware/réglages et les contrôles post-réparation requis. Une image de premier article est un contexte utile, mais pas une procédure de réparation complète. Le service d’assemblage clé en main de HILPCB peut prendre en charge le sourcing approuvé, les répétitions contrôlées et le package d’enregistrements chiffré, y compris la liaison matériau/lot ou série convenue.
Points clés de l’inspection de PCB d’onduleur
- ✅Intégrité du chemin de puissance : combinez les preuves rayons X sélectionnées des joints cachés avec les contrôles de joint/fixation/sertissage spécifiés et les tests de résistance de contact ou de chute de tension en charge.
- ✅Efficacité de la gestion thermique : inspectez le joint du pad thermique sélectionné et vérifiez le chemin réel boîtier/carte/interface/dissipateur par le test ou l’analyse thermique approuvé.
- ✅Stabilité du processus : utilisez les résultats SPI, AOI et rayons X sélectionnés pour investiguer les changements de pâte, placement et refusion/soudure sélective ; vérifiez l’action corrective avant libération.
- ✅Preuves de fiabilité et de maintenance : conservez les enregistrements premier article, processus, inspection/test et reprise convenus pour que les réparations ou investigations de qualification ultérieures disposent d’une référence maîtrisée.
Inspection et traçabilité : données du NPI à la production de série
NPI EVT/DVT/PVT sont des étapes de programme dont les critères d’entrée/sortie doivent être définis par le client. Elles n’impliquent ni rendement fixe, ni technologie de test obligatoire, ni dossier de rapport identique.
- EVT — vérification d’ingénierie : utilisez des fabrications représentatives pour résoudre les risques de construction, d’assemblage et d’accès test. L’ICT/sondes mobiles peut soutenir des contrôles électriques accessibles adaptés sans fixture clous de lit dédiée, tandis que les tests fonctionnels définis exercent le comportement requis. Inspectez des joints cachés représentatifs et investiguez les résultats inattendus.
- DVT — vérification de conception : stabilisez le design publié et ses preuves de validation. Convenez de l’approbation premier article, des emplacements SPI/AOI/rayons X sélectionnés, des profils de processus et des limites de test contre la BOM, le placement, les plans et les données de fabrication réels. Le BOM Viewer peut aider à examiner les données de pièces fournies ; il ne valide ni le circuit ni les substitutions.
- PVT — vérification de production : vérifiez la route de ligne prévue, les programmes, les fixtures, la manutention des matériaux, la capacité d’inspection et le processus d’acceptation aux conditions de fabrication planifiées. Clôturez les points ouverts avant la libération répétée. N’utilisez des indices de capabilité comme le Cpk que pour des caractéristiques mesurées adaptées, avec un processus stable, un système de mesure valide et des limites de spécification significatives ; un petit premier article n’est pas une étude de capabilité de production.
En production, une tendance de décalage SPI peut déclencher des contrôles de l’alignement/support du stencil, du transfert de pâte et de l’état de l’imprimante. Les appels AOI peuvent orienter vers des problèmes de placement, de reconnaissance de pièce ou de soudure ; confirmez les vrais défauts plutôt que de traiter chaque appel comme une carte défaillante. Les résultats rayons X des joints cachés peuvent être comparés aux profils de carte et aux changements de pâte/processus. Le retour automatique vers l’imprimante ou la corrélation au niveau buse dépend des systèmes installés et de leur configuration ; ce n’est pas une promesse de service par défaut.
Définissez les enregistrements et leur lien dans le RFQ : ordre de fabrication/révision, lots de matériaux, versions de stencil/programme/profil, images sélectionnées, mesures, disposition des défauts, reprise/retest et libération finale. Les enregistrements premier article, SPI/AOI, rayons X sélectifs, programmation et ICT/FCT disponibles de HILPCB sont cadrés au devis, y compris format, disponibilité, conservation et tout lien lot/série. Une investigation de retour terrain peut alors comparer la configuration libérée à l’assemblage réellement défaillant plutôt que de supposer que chaque image machine historique est conservée indéfiniment.
Préparer une demande d’inspection d’assemblage d’onduleur
Envoyez les données Gerber/ODB++ et perçage/empilement, la BOM/CPL exacte et les plans d’assemblage, la quantité/l’étape de fabrication et la responsabilité de sourcing. Identifiez la construction busbar/terminal/faisceau, les courants de fonctionnement et transitoires, les exigences d’isolation, le support des composants lourds, les restrictions de soudure ou de coating et les critères de joints cachés propres au boîtier.
Marquez les joints critiques et la méthode SPI/AOI/rayons X demandée, les emplacements, l’échantillonnage et les enregistrements. Ajoutez les contrôles de sertissage/fixation, la méthode de résistance de contact ou de chute de tension en charge, la propriété de la qualification thermique/équipement, le firmware, les points de test, les fixtures/charges et les limites numériques ICT/FCT. HILPCB peut revoir ensemble fabrication, SMT/THT, sourcing approuvé et options de test/enregistrement définies pour que le premier article et la série partagent une base de libération claire.