
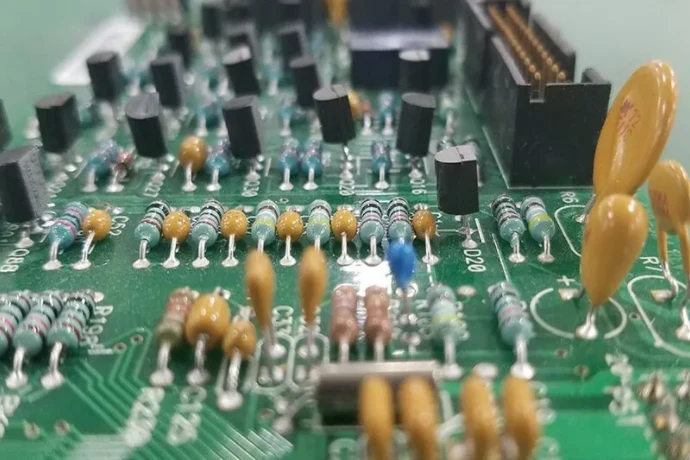
Avec 5G Advanced et la 6G, la complexité des RF front‑ends explose. Pour eCPRI/O‑RAN RU et la synchronisation, la PCB n’est pas un simple support : elle conditionne SI, thermique et reliability. THT/through-hole soldering reste indispensable en high‑power/high‑frequency/high‑reliability. Cet article explique l’usage du THT en 5G/6G communication PCB, son co‑design avec SMT assembly, et les réponses aux parasitiques mmWave, au thermique et à la consistency en production.
Rôle du THT en RF front‑end 5G/6G
Même si SMT assembly domine, certaines fonctions RU exigent THT/through-hole soldering :
Robustesse mécanique : gros connecteurs RF (4.3‑10, N‑type) → efforts élevés. Le THT ancre par PTH, plus robuste que les pads SMT.
Power & dissipation : PA, cavity filters, power modules. Les PTH créent un chemin thermique vertical vers plans/heatsinks—important pour high-frequency PCB.
Contraintes package : high‑Q passives (cavity resonators, grosses inductances) souvent conçus pour THT.
Le flux mixed THT+SMT est piloté par Traceability/MES.
High‑Q filters en THT : parasitiques et out‑of‑band rejection
Les leads et vias THT ajoutent L/C parasites. En mmWave, cela peut :
- décaler la fréquence centrale,
- dégrader la rejection (résonances inattendues),
- dégrader return loss (mismatch).
Optimisations en NPI EVT/DVT/PVT via EM sim + mesures :
- minimiser lead length,
- grounding court/large + via‑fence,
- keep‑out + murs de masse pour limiter coupling (LNA/PLL).
Validation VNA sur S‑parameters.
THT vs SMT : comparaison pour montage de cavity filter high‑Q
| Metric | THT/through-hole soldering | SMT Assembly |
|---|---|---|
| Mechanical reliability | Très élevée | Moyenne (risque pour gros composants) |
| Thermal performance | Excellente via PTH | Bonne, dépend des thermal vias |
| Parasitic inductance | Plus élevée (optimisation nécessaire) | Très faible |
| Assembly density | Plus faible | Très élevée |
Consistency des S‑parameters : fixture + de‑embedding
En volume, de petites variations THT (fill/fillet/profile) déplacent insertion loss et group delay. Pour contrôler :
- Fixture design (ICT/FCT) (impedance‑matched, low‑loss, connexion stable DUT),
- De‑embedding TRL/LRM,
- Traceability/MES + CPK sur distributions S‑parameters.
HILPCB through-hole assembly suit IPC-A-610 et combine AOI + X-Ray.
Mixed assembly THT+SMT : thermal shock et reliability
Flow : SMT assembly (reflow) puis THT (wave/Selective/robotic). Risques :
- BGA reliability : Low-void BGA reflow (vacuum reflow) limite les voids.
- Heat‑sensitive parts : Selective/robotic pour chauffer localement.
- Warpage : matériaux High‑Tg et optimisation stackup sur multilayer PCB.
Rappels clés mixed assembly
- Prioriser Low-void BGA reflow : réduire le risque BGA lors du second choc thermique.
- Planifier la séquence : composants les plus robustes d’abord ; THT côté opposé des pièces sensibles.
- Selective soldering : protéger zones sensibles, THT précis à faible charge thermique.
- Fixture adapté : Fixture design (ICT/FCT) doit garantir le contact stable sur tous les points.
- Traceability end‑to‑end : Traceability/MES pour paramètres de cycles thermiques et FA.
THT moderne : automation, QC et traceability
Automatic insertion, Selective wave soldering et robotic soldering rendent le THT compatible volume. Traceability/MES relie paramètres par joint (temp/time/solder lot) et résultats ICT/FCT—base pour passer NPI EVT/DVT/PVT et produire avec qualité.
HILPCB Turnkey Assembly combine SMT assembly + THT automatisé, piloté par MES.
FAQ
Pourquoi le THT reste-t-il pertinent dans la fabrication des PCB de communication 5G et 6G ?
Parce que certains produits de communication ont encore besoin de tenue mécanique des connecteurs, de capacité de puissance, de robustesse structurelle et de dissipation thermique qu'un assemblage purement SMT ne garantit pas toujours. Les front ends RF, interfaces de puissance et équipements déployés sur le terrain utilisent donc encore des composants traversants lorsque la résistance de la soudure compte autant que la fonction électrique. Dans ces cas, le THT reste un choix d'ingénierie ciblé et non une habitude héritée.
Qu'est-ce qui rend le THT plus complexe sur des cartes haute fréquence en assemblage mixte ?
La difficulté principale est que la soudure traversante doit coexister avec des layouts SMT denses, des BGA sensibles et des exigences RF sur la même carte. Un second cycle thermique peut stresser les composants déjà refondus, tandis que la géométrie des connecteurs et les parasites peuvent aussi modifier le comportement d'impédance. L'équipe doit donc piloter simultanément qualité de soudure, choc thermique, warpage et corrélation de mesure.
Pourquoi le de-embedding et la stratégie de fixture RF sont-ils importants pour évaluer des cartes THT de communication ?
Parce que l'effet des connecteurs, fixtures et structures de launch peut être suffisamment fort pour déformer les S-parameters mesurés. Sans de-embedding, l'équipe risque d'accuser la carte ou le process de soudure alors que l'écart vient en réalité du banc de mesure. Une bonne stratégie de fixture RF aide à séparer les vraies variations de process des artefacts du système de test.
Comment contrôler la constance du THT lorsqu'on passe du prototype à la production volume ?
Il faut combiner soudure sélective ou autre automatisation maîtrisée avec inspection, vérification électrique et collecte de données Traceability/MES. Des paramètres comme température de soudure, temps de maintien, qualité de remplissage et historique de lot doivent être reliés aux résultats fonctionnels et RF. C'est cette boucle fermée qui transforme un bon échantillon en process de production stable et scalable.
Conclusion
En 5G/6G, THT/through-hole soldering n’est pas “obsolète” : il est irremplaçable dans certains cas (mécanique, power, dissipation). Le mmWave exige une approche système : parasitiques dès le design, contrôle mixed process, validation de‑embedding, et pilotage qualité via Traceability/MES. HILPCB accompagne la fabrication et le QC pour les produits communication de nouvelle génération.