
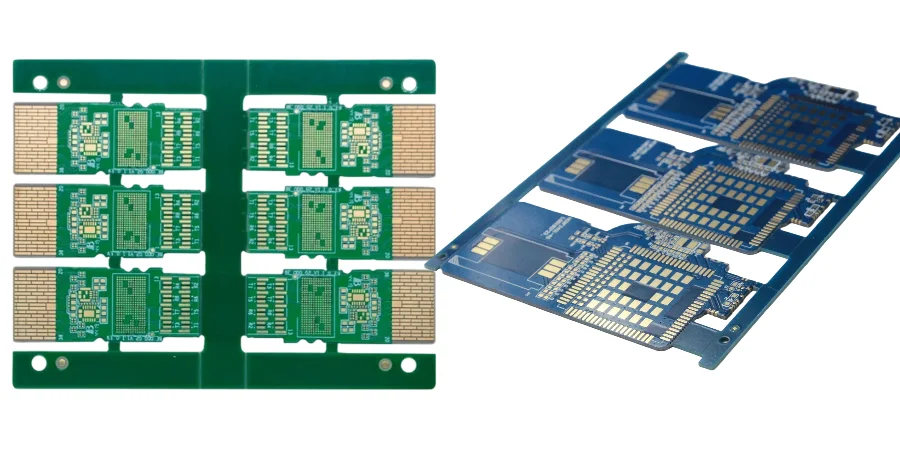
Dans l’ère des modules optiques data center à 800G, 1.6T et au-delà, chaque décision de conception impacte directement performance, fiabilité et coût. Même si SMT est la norme, THT/through-hole soldering reste essentiel sur les PCB de modules optiques grâce à une résistance mécanique inégalée et à des caractéristiques électriques/thermiques spécifiques. Du cage qui absorbe les contraintes d’insertion aux inductances de puissance qui alimentent les laser drivers high-speed, la qualité du THT peut décider du succès du module.
Du point de vue d’un engineer d’opto-electronic co-design, cet article détaille les défis et solutions de THT/through-hole soldering dans les PCB modernes de modules optiques. Nous expliquons l’impact sur la high-speed SI, l’efficacité du thermal management et l’alignement précis des composants optiques, et comment—dans des programmes OSFP 800G transceiver board quick turn—un THT bien maîtrisé protège la performance finale.
Le double rôle du THT : ancrage mécanique et interconnect électrique/thermique
Dans un module optique compact, THT/through-hole soldering dépasse largement la simple connectique.
D’abord, l’ancrage mécanique. Les connecteurs et cages QSFP-DD/OSFP subissent des milliers de cycles d’insertion ; ces contraintes dépassent ce que des joints SMT supportent durablement. Le THT, en faisant traverser les pins et en soudant, crée un verrouillage mécanique robuste et fiable.
Ensuite, l’interconnect électrique et thermique. De nombreux composants de filtrage high-power ou high-frequency (bulk caps, chokes) restent en THT pour de meilleures performances électriques et une meilleure dissipation. Mais cela introduit des risques : à 56/112 Gbps PAM4, un via THT devient un réseau R‑L‑C complexe. Les stubs créent des reflections et des discontinuités d’impédance, pouvant aller jusqu’à des résonances qui détruisent l’eye diagram. Obtenir OSFP 800G transceiver board impedance control ne se limite donc pas au microstrip/stripline : il faut aussi une modélisation EM 3D et une optimisation de la structure des vias THT.
Laser driver et TIA/LA : défis d’alimentation et d’isolation en high-speed analog
Le cœur d’un module optique est le Laser Driver et le TIA/LA. Ces circuits analogiques high-speed sont très sensibles à la power quality : du noise ou du droop peut augmenter jitter/noise et dégrader le SNR. Une Laser driver PCB quality solide est la base de la performance.
Les composants THT sont clés dans la PDN. Les bulk electrolytic/tantalum caps en THT filtrent le low-frequency et stockent l’énergie à l’entrée d’alimentation. Leur placement, le via design et la connexion aux plans déterminent l’impédance PDN. Un interconnect THT mal conçu augmente l’ESL, réduit le filtrage high-frequency et peut créer des chemins de couplage du noise.
Dans QSFP-DD module PCB quick turn, l’itération rapide et la vérification PDN sont critiques. Il faut simuler l’impact du placement des caps THT et s’assurer que les circuits de contrôle digitaux (MCU, CMIS controller) ne contaminent pas les rails sensibles TIA/LA via des return paths partagés. Cela nécessite des fabricants capables de produire des multilayer PCB de haute précision et fiabilité, avec des plans power/ground bien partitionnés et isolés.
THT vs. SMT sur les composants clés d’un module optique
| Composant | Technologie préférée | Avantages | Défis |
|---|---|---|---|
| Cage / shielding | THT/through-hole soldering | Très forte tenue mécanique ; bon grounding d’EMI shielding. | Consomme de l’aire PCB ; process plus complexe (wave/selective). |
| Pins d’edge connector | THT/through-hole soldering | Stabilité mécanique pour une connexion fiable au host. | Via stubs dégradent la SI ; backdrilling souvent nécessaire. |
| DSP / IC high-speed | SMT (BGA/LGA) | I/O haute densité, chemins courts, excellente SI. | Exigences élevées sur soudure et flatness ; thermal-stress control complexe. |
| Inductances/caps de puissance | THT/through-hole soldering | Courant nominal plus élevé, meilleure dissipation, fixation robuste. | ESL parasite peut dégrader la PDN high-frequency. |
Interface optique et tolérances mécaniques : co-design entre MT Ferrule et cage THT
L’objectif final est une conversion électro‑optique efficace et stable : couplage laser→fibre et alignement fibre→photodiode. Cela passe souvent par des micro-optiques et une interface MT Ferrule. L’Optical Sub-Assembly (OSA) est fixée sur le PCB et alignée avec le cage et le connecteur externe (ex. MPO) soudé via THT.
Le point critique est le contrôle du tolerance stack-up. Le cage THT fournit un datum mécanique ; sa précision de position impacte l’alignement connector↔OSA. Le choix des MT ferrule connector interface materials est également essentiel : la CTE doit être compatible entre substrat PCB, base OSA et matériau du cage. Un mismatch provoque des dérives micrométriques en temperature cycling, suffisantes pour perdre de la puissance optique ou casser le lien.
La stabilité et la répétabilité du THT/through-hole soldering deviennent donc un prérequis. Précision de perçage et cohérence post-soudure doivent être strictement contrôlées, via un perçage de haute précision et une through-hole assembly maîtrisée.
Cage QSFP-DD/OSFP et thermique : le THT comme chemin de conduction thermique
À 800G+, la dissipation atteint 20–25 W ou plus. Le cage n’est pas seulement un EMI shielding et un support mécanique : c’est aussi un canal thermique majeur vers le heatsink du host via thermal pads.
Les joints THT jouent le rôle de “pont thermique”. Les pins THT, leur volume métallique et leur connexion à de larges zones cuivre GND offrent une conduction efficace. La chaleur du PCB (DSP, drivers, TIA) transite via thermal vias vers les couches internes puis s’évacue via les joints THT du cage.
En OSFP 800G transceiver board quick turn, la thermal simulation est indispensable : il faut modéliser la résistance thermique des joints THT et optimiser les arrays de thermal vias. Un bon design THT réduit la température du laser, limite le wavelength drift et prolonge la durée de vie du TIA, améliorant la fiabilité. D’où l’importance d’un partenaire maîtrisant la fabrication high-speed PCB et les aspects thermiques.
Points clés du design THT pour modules optiques high-speed
- SI d’abord : sur les pins THT des chemins high-speed, backdrilling pour supprimer les stubs et éliminer les reflections — clé pour `OSFP 800G transceiver board impedance control`.
- Thermal co-design : connecter fortement les pads THT du cage aux cuivres de masse/dissipation et placer stratégiquement des arrays de thermal vias.
- PDN optimization : évaluer placement et inductances parasites des composants THT pour éviter le noise coupling et garantir `Laser driver PCB quality`.
- Contrôle des tolérances : précision de perçage et cohérence post-soudure sont la base de l’alignement optique et de l’interopérabilité.
- DFM alignment : aligner tôt le placement THT et la fenêtre process wave/selective avec le fournisseur (ex. HILPCB), critique pour `QSFP-DD module PCB quick turn`.
PAM4 channel integrity : défis SI/PI liés au THT et optimisation par backdrilling
Avec PAM4, 2 bits par symbole, mais une marge SNR plus faible : le système est plus sensible aux discontinuités d’impédance et au noise. Les structures THT, notamment les pins d’edge connector, sont parmi les plus difficiles en SI.
Le stub (partie inutilisée du via) se comporte comme une ligne ouverte. À 112 Gbps (Nyquist ~28 GHz) et au-delà, le stub peut résonner à un quart d’onde, créant des “insertion loss notches” et détruisant l’eye diagram, empêchant le BER de converger.
La solution est le backdrilling / controlled depth drilling : après lamination et soudure, on enlève par l’arrière le cuivre superflu, ne gardant que la partie utile. Cela réduit la longueur de stub et pousse les résonances hors bande. Le contrôle précis de profondeur est un point clé pour OSFP 800G transceiver board impedance control.
Fabrication et assembly : sécuriser la fiabilité du THT
Le design doit être réalisé par une fabrication/assembly de qualité. La fiabilité du THT/through-hole soldering dépend de plusieurs paramètres :
- Qualité des parois de trous : parois lisses, sans bavures, et métallisation uniforme/adhérente, essentielles pour la fiabilité électrique et la conduction thermique.
- Process de soudure : sur des PCB riches en SMT, le THT se fait via selective wave ou manuel. Le process window (température, temps, flux) doit être strictement contrôlé.
- Thermal-stress management : les composants THT ont une forte inertie thermique et peuvent provoquer un choc thermique local. Matériaux high‑Tg et profils optimisés réduisent delamination/warpage.
Pour OSFP 800G transceiver board quick turn et QSFP-DD module PCB quick turn, choisir un fournisseur intégrant fabrication et turnkey assembly est critique : cycle plus court et DFM feedback plus tôt, évitant rework et retards. Une Laser driver PCB quality élevée découle souvent de cette intégration.
Conclusion : maîtriser le THT/through-hole soldering est décisif
THT/through-hole soldering n’est pas une technologie dépassée : c’est la base pour résoudre des défis mécaniques et thermiques, ainsi que certains défis électriques, dans les modules optiques data center de pointe. Mais il ajoute aussi une complexité spécifique en SI, PDN et thermique.
Du backdrilling pour OSFP 800G transceiver board impedance control à l’alignement optique via MT ferrule connector interface materials jusqu’à la Laser driver PCB quality, chaque étape demande expertise et contrôle de process. Pour rester leader à l’ère 800G/1.6T, travailler avec des experts comme HILPCB est un chemin direct vers le succès.
Questions fréquentes
Pourquoi le THT reste-t-il utile sur les PCB de modules optiques ?
Il convient très bien aux cages, écrans, composants de puissance et autres éléments demandant un ancrage mécanique ou un bon chemin thermique.
Comment le THT influence-t-il les performances high-speed d’un module optique ?
Des transitions through-hole mal conçues peuvent détériorer la continuité d’impédance et la qualité du signal sur des liens PAM4 à 56G ou 112G.
Pourquoi le backdrilling est-il important ?
Il supprime les via stubs inutiles qui créent sinon des réflexions et des résonances dans les interconnexions très rapides.
Que faut-il contrôler au-delà de la seule qualité de soudure ?
La qualité d’alimentation du laser driver, la précision d’alignement optique, la mécanique des connecteurs et les matériaux MT ferrule sont aussi critiques.