
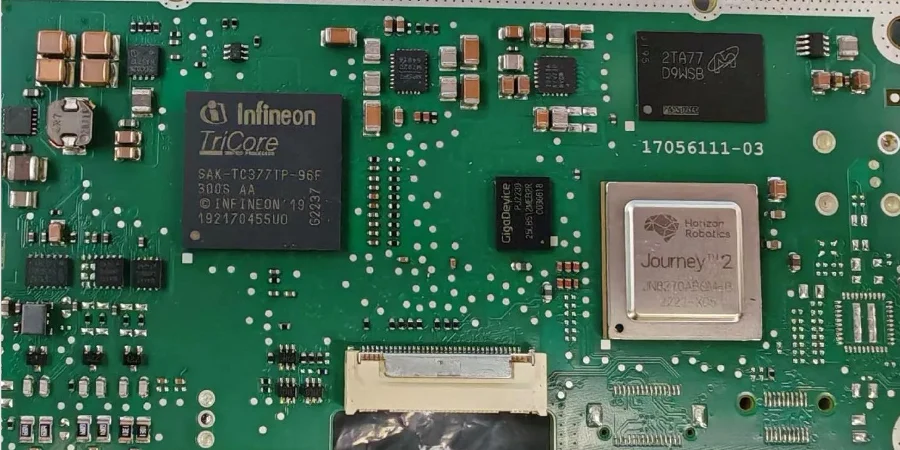
Sous l'impulsion de la vague d'électrification et d'intelligence automobile, les systèmes avancés d'aide à la conduite (ADAS) et les systèmes de gestion de l'alimentation des véhicules électriques (EV) sont devenus le cœur de l'innovation technologique. Ces systèmes sont non seulement complexes dans leurs fonctions, mais imposent également des exigences de sécurité et de fiabilité sans précédent. En tant qu'ingénieur fiabilité de qualité automobile responsable de l'évaluation au brouillard salin, aux chocs thermiques et à la durée de vie sur une large plage de température, je connais parfaitement l'immense responsabilité que porte le cœur de chaque unité de commande électronique (ECU) : l'assemblage de circuits imprimés (PCBA). Une solution Turnkey PCBA complète ne se résume pas à un simple approvisionnement en composants et à l'assemblage SMT ; elle représente un système d'assurance qualité couvrant tout le cycle de vie, de la conception à la fabrication, aux tests et à la vérification, et constitue la clé pour garantir que l'électronique automobile puisse fonctionner de manière stable dans des conditions extrêmes.
Le service Turnkey PCBA proposé par HILPCB a été créé précisément pour relever ce défi. Il intègre la vérification de la conception, la gestion de la chaîne d'approvisionnement, la fabrication de précision, des tests rigoureux et une traçabilité complète du processus, fournissant un support physique solide et fiable pour le traitement des données à haute vitesse des ADAS et la gestion de la haute tension et des forts courants des systèmes d'alimentation EV. Cet article analysera, du point de vue de la fiabilité automobile, comment un processus Turnkey PCBA intégré peut répondre systématiquement à la sécurité fonctionnelle ISO 26262, aux normes de composants de la série AEC-Q et aux spécifications particulières des constructeurs OEM, garantissant que chaque PCBA livré répond aux exigences automobiles les plus strictes.
Convergence AEC-Q et ISO 26262 : La pierre angulaire de la qualité automobile, du développement à la production de masse
Dans le domaine de l'électronique automobile, toute discussion s'écartant des normes est sans fondement. La norme de sécurité fonctionnelle ISO 26262 et les normes de fiabilité de la série AEC-Q (comme AEC-Q100 pour les circuits intégrés, AEC-Q200 pour les composants passifs) constituent ensemble la « constitution » du développement de PCBA de qualité automobile. Un excellent fournisseur Turnkey PCBA doit internaliser ces normes dans l'ADN de ses propres processus, plutôt que de les utiliser simplement comme une liste de contrôle a posteriori.
Tout commence par la DFM/DFT/DFA review (revue de fabricabilité/testabilité/assemblabilité) au début du projet. Il ne s'agit pas d'une simple vérification des fichiers Gerber. Chez HILPCB, notre équipe collabore étroitement avec les ingénieurs de conception du client, en partant des objectifs de sécurité fonctionnelle (niveaux ASIL) pour examiner les éléments clés de la conception tels que le routage du PCB, la sélection des composants, les chemins de gestion thermique et les distances d'isolement. Par exemple, pour un contrôleur ADAS de niveau ASIL-D, nous évaluons si la conception redondante des chemins de signaux critiques répond aux exigences de sécurité et si les lignes de fuite de la partie haute tension sont conformes aux spécifications de conception matérielle de l'ISO 26262. Une DFM/DFT/DFA review exhaustive permet de détecter en amont les goulots d'étranglement potentiels de fabrication ou les risques de fiabilité, comme la détectabilité des joints de soudure BGA ou les contraintes d'assemblage des connecteurs haute densité, permettant ainsi de les éviter dès la phase de conception et de poser des bases solides pour une production de masse stable ultérieure.
De plus, le respect des normes AEC-Q ne se limite pas à l'achat de composants. Il influence également profondément le processus de fabrication du PCBA. Par exemple, le choix de matériaux de PCB à haut Tg conformes à la norme AEC-Q200 pour faire face à l'environnement à haute température du compartiment moteur ; lors du processus de soudage, le contrôle précis de la courbe de température de refusion pour éviter les dommages thermiques aux puces sensibles certifiées AEC-Q100. Cette approche systématique, qui intègre les exigences normatives à chaque étape, est le seul moyen d'atteindre une fiabilité de qualité automobile.
Intégration du processus PPAP/APQP : Garantir la cohérence et la maîtrise du processus de fabrication
Si les normes sont le « code de loi », alors l'APQP (Planification Avancée de la Qualité du Produit) et le PPAP (Processus d'Approbation des Pièces de Production) sont le « système judiciaire » qui garantit la stricte application du « code ». Cet ensemble d'outils de gestion de la qualité, issu de l'industrie automobile, est le pont entre la conception et la production de masse stable, et constitue également l'incarnation centrale de la valeur du service Turnkey PCBA.
L'APQP est un processus structuré qui divise le développement de nouveaux produits en cinq phases, de la définition du concept au retour d'information et à l'amélioration continue après la production de masse. Dans la fabrication de PCBA, cela signifie que dès la réception des plans de conception, nous lançons une série d'activités de planification comprenant des diagrammes de flux de processus, une PFMEA (Analyse des Modes de Défaillance, de leurs Effets et de leur Criticité) et des plans de contrôle (Control Plan). Dans l'analyse PFMEA, nous identifions les risques potentiels à chaque étape, de l'impression de la pâte à braser et du placement des composants au soudage et au nettoyage, et formulons les mesures de prévention et de détection correspondantes. Par exemple, pour les éventuelles bulles (voids) dans le soudage BGA, nous spécifierons dans le plan de contrôle l'utilisation de X-ray pour un contrôle à 100 % ou par échantillonnage, et définirons des normes acceptables.
Le PPAP est la validation finale de l'ensemble des résultats de la planification APQP. Il exige du fournisseur qu'il soumette un dossier complet contenant 18 documents pour prouver que son processus de fabrication est prêt et capable de produire de manière continue et stable des produits conformes à toutes les exigences du client. Parmi ceux-ci, l'étude initiale de la capacité du processus (SPC/CPK) est particulièrement critique. Grâce à l'analyse statistique des paramètres clés du processus (tels que les dimensions critiques, la qualité du soudage), nous devons prouver que l'indice de capacité du processus (Cpk) atteint le niveau de 1,67 ou plus, reconnu par l'industrie. Pour atteindre cet objectif, un système Traceability/MES (Manufacturing Execution System) puissant est indispensable. Ce système peut collecter et analyser les données de production en temps réel, fournissant des entrées précises pour les études SPC et garantissant que le statut d'approbation PPAP peut être maintenu de manière stable tout au long du cycle de vie du produit.
Processus de mise en œuvre APQP : Planification de la qualité du concept à la production de masse
| Phase | Tâches principales | Sorties clés |
|---|---|---|
| Phase 1 : Planification et définition | Comprendre les besoins du client, définir les objectifs de qualité, effectuer une analyse de faisabilité préliminaire. | Objectifs de conception, objectifs de fiabilité et de qualité, nomenclature (BOM) initiale. |
| Phase 2 : Conception et développement du produit | Finaliser la conception, effectuer la revue DFM/DFA, définir les spécifications techniques. | Rapport final de DFM/DFA review, dessins techniques, spécifications des matériaux. |
| Phase 3 : Conception et développement du processus | Concevoir le flux de fabrication, élaborer le diagramme de flux du processus, la PFMEA et le plan de contrôle. | Diagramme de flux du processus, PFMEA, plan de contrôle, instructions de travail. |
| Phase 4 : Validation du produit et du processus | Effectuer la production d'essai (Run@Rate), exécuter l'analyse du système de mesure (MSA), soumettre le PPAP. | Dossiers d'approbation PPAP, rapport initial de capacité du processus, résultats de tests qualifiés. |
| Phase 5 : Retour d'information, évaluation et actions correctives | Surveillance de la production de masse, amélioration continue, mise en œuvre de la méthode de résolution de problèmes 8D. | Réduction de la variation du processus, amélioration de la satisfaction client, résumé des leçons apprises. |
Tests environnementaux et de fiabilité rigoureux : Vérifier l'endurance extrême du PCBA
Quelle que soit la qualité de la conception et du contrôle des processus, les performances finales du PCBA doivent être vérifiées dans des environnements extrêmes simulés. En tant qu'ingénieur fiabilité, c'est le cœur de mon travail. L'environnement d'utilisation automobile est extrêmement complexe, du froid arctique à la chaleur torride du désert, de la corrosion par brouillard salin dans les zones côtières aux vibrations continues des routes accidentées, le PCBA doit maintenir ses fonctionnalités intactes dans toutes ces conditions.Notre matrice de tests environnementaux et de fiabilité est personnalisée selon les spécifications AEC-Q et celles des principaux constructeurs OEM (tels que Volkswagen, GM). Elle comprend principalement :
- Cycles thermiques/Choc thermique (TC/TS) : Commutation rapide entre des températures extrêmes de -40°C à +125°C (voire plus), nécessitant généralement plus de 1000 cycles. Ce test vise à exposer les problèmes tels que la fatigue des soudures et le délaminage causés par l'inadéquation du coefficient de dilatation thermique (CTE) des matériaux.
- Test de polarisation inverse à haute température et haute humidité (THB) : Application d'une polarisation inverse sur le PCBA dans un environnement à 85°C/85%RH pendant 1000 heures. Cela sert à accélérer l'évaluation des risques de migration électrochimique et de défaillance de l'isolation causés par l'intrusion d'humidité.
- Test de vibration et de choc mécanique : Simule les secousses et les collisions accidentelles lors de la conduite du véhicule, vérifiant la solidité de la fixation des composants et la résistance mécanique des joints de soudure.
- Test au brouillard salin : Simule l'environnement corrosif des zones côtières ou des routes hivernales salées, évaluant la résistance à la corrosion du revêtement de protection du PCBA, des connecteurs et du métal exposé.
Dans ces tests rigoureux, la technologie de Potting/encapsulation (enrobage) joue un rôle crucial. Pour les ECU installés dans des emplacements difficiles comme le châssis ou le compartiment moteur, l'utilisation de matériaux tels que la résine époxy ou le silicone pour enrober l'ensemble du PCBA crée une couche de protection robuste. Cela isole non seulement efficacement de l'humidité, du brouillard salin et de la poussière, mais améliore aussi considérablement la résistance aux vibrations et aux chocs mécaniques. Choisir les matériaux et les processus d'enrobage appropriés et assurer leur compatibilité avec tous les composants sur le PCBA est la clé du succès du Potting/encapsulation et l'un des points focaux de notre évaluation de la fiabilité.
Contrôle des processus et traçabilité complète : Le cœur du Big Data qualité et de la fabrication intelligente
Dans la production de masse de PCBA de qualité automobile, prévenir les défauts est bien plus important que de les détecter. C'est pourquoi les services modernes de Turnkey PCBA dépendent profondément du SPC (contrôle statistique des processus) et de systèmes complets de Traceability/MES.
L'idée centrale du SPC est de surveiller les paramètres clés du processus (KPPs) en temps réel, tels que l'épaisseur et le volume de l'impression de pâte à braser, la précision de prise des composants de la machine de placement, le profil de température du four de refusion, etc., pour garantir que l'ensemble du processus de fabrication est toujours sous contrôle. Une fois que les données de surveillance montrent une tendance à s'écarter des limites de contrôle, le système émettra immédiatement une alarme et les ingénieurs pourront intervenir rapidement pour résoudre le problème avant qu'une grande quantité de produits non conformes ne soit produite.
Le système Traceability/MES est le centre névralgique de tout cela. Il attribue un numéro de série unique à chaque PCBA et enregistre les informations de l'ensemble du processus, de l'entrée de la carte nue en stock à l'expédition finale du produit fini. Cela inclut : quel lot de PCB et de composants a été utilisé, quel équipement a produit la pièce, quel jour et quelle équipe, quels tests ont été passés, les résultats des tests, etc. Cette capacité de traçabilité raffinée au niveau de la "carte unique" a une valeur inestimable. En cas de défaillance sur le marché, nous pouvons remonter rapidement au lot de production spécifique via le numéro de série, verrouiller la portée du problème potentiel, éviter les rappels à grande échelle et fournir un support de données précis pour l'analyse des causes profondes 8D.
La stratégie de test est un autre maillon clé du contrôle des processus. Pour des projets à différentes étapes et volumes, nous adoptons différentes méthodes de test :
- Flying probe test (Test à sondes mobiles) : Lors de la phase d'échantillonnage et des petits lots initiaux, le test à sondes mobiles ne nécessite pas la fabrication de lits à clous coûteux et offre une très grande flexibilité. Il peut détecter rapidement les circuits ouverts, les courts-circuits et les valeurs de composants erronées, ce qui en fait le choix idéal pour la phase d'introduction de nouveaux produits (NPI).
- Fixture design (ICT/FCT) (Conception de bancs de test) : Lorsque le produit entre en production de masse, l'efficacité devient cruciale. Les bancs de test personnalisés ICT (In-Circuit Test) et FCT (Functional Test) permettent de réaliser des tests rapides et automatisés. Un excellent fixture design (ICT/FCT) ne doit pas seulement garantir la couverture et la stabilité du test, mais aussi prendre en compte la facilité d'utilisation et la durabilité à long terme. L'équipe d'ingénierie de test de HILPCB possède une vaste expérience dans le fixture design (ICT/FCT), assurant que la phase de test devienne une garantie fiable de qualité, plutôt qu'un goulot d'étranglement de la production.
Aperçu des capacités de fabrication de HILPCB
Nous intégrons des équipements de fabrication avancés et un contrôle rigoureux des processus pour garantir que chaque PCBA répond aux normes de qualité automobile.
- Ligne de production SMT entièrement automatisée : Équipée de machines de placement de pointe et de 3D SPI/AOI, pour réaliser un [assemblage SMT](/products/smt-assembly) de haute précision et efficacité.
- Capacités X-Ray et ICT/FCT : Couvrant des tests complets, de l'inspection des joints de soudure BGA à la vérification fonctionnelle de la carte entière.
- Système Traceability/MES complet : Réalisant une traçabilité au niveau de la carte unique, des composants au produit fini, fournissant un support de données pour le contrôle qualité.
- Laboratoire de fiabilité environnementale : Capacité interne à effectuer des tests automobiles clés tels que les cycles thermiques, les vibrations, le brouillard salin, etc.
Introduction en production de masse et amélioration continue : Transition fluide de la production d'essai à la livraison stable
La réussite du PPAP ne signifie pas la fin du travail, mais le début d'une livraison à grande échelle et de haute qualité. Le cœur de la phase d'introduction en production de masse est de garantir que le niveau de qualité ne subisse aucune baisse pendant la cadence de production et la montée en volume. L'activité Run@Rate (production à la cadence) est un jalon clé de cette phase, qui nous demande de produire un nombre spécifié de produits qualifiés dans un temps imparti, en utilisant les équipements, le personnel et les processus de production de masse, pour vérifier notre capacité réelle et la stabilité du processus.
Dans ce processus, l'importance du travail préliminaire est à nouveau soulignée. Une conception ayant fait l'objet d'une DFM/DFT/DFA review minutieuse présentera un taux de réussite direct plus élevé et moins de problèmes imprévus lors de la production de masse. Le Flying probe test flexible nous aide à itérer et vérifier rapidement pendant la phase de production d'essai, tandis que le fixture design (ICT/FCT) robuste garantit l'efficacité et la cohérence des tests en phase de production de masse. Pour les PCBA nécessitant une protection supplémentaire, le processus de Potting/encapsulation doit également être automatisé et mis à l'échelle de manière synchronisée pour correspondre à la cadence de la ligne de production principale.
L'amélioration continue est l'essence de la culture qualité automobile. La quantité massive de données de production et de test collectées via le système Traceability/MES est devenue notre mine d'or pour l'amélioration continue. Nous analysons régulièrement les données, identifions de petites fluctuations dans le processus ou des opportunités d'amélioration potentielles, et optimisons constamment via le cycle PDCA (Plan-Do-Check-Act). Qu'il s'agisse d'ajuster le profil de température de la refusion pour réduire davantage le taux de vides BGA ou d'optimiser l'algorithme AOI pour réduire les faux positifs, chaque petite amélioration s'accumulera en une augmentation énorme de la fiabilité du produit. Cette culture de l'amélioration continue basée sur les données est la raison fondamentale pour laquelle le service d'assemblage clé en main fourni par HILPCB peut satisfaire et dépasser durablement les attentes des clients, en particulier lorsqu'il s'agit de produits à fort défi comme les PCB en cuivre épais nécessaires aux systèmes d'alimentation EV.
Conclusion
Maîtriser les défis de fiabilité et de sécurité des PCB pour ADAS automobiles et alimentation EV est une ingénierie système complexe. Elle exige des fournisseurs qu'ils dépassent le rôle traditionnel de fabrication pour devenir un partenaire qualité et fiabilité capable de comprendre et d'exécuter en profondeur les normes de qualité automobile. La valeur fondamentale d'une véritable solution Turnkey PCBA réside dans l'intégration transparente des exigences des normes telles que ISO 26262 et AEC-Q à chaque étape, de la DFM/DFT/DFA review à la production de masse finale, via un processus unifié.
Grâce au processus intégré APQP/PPAP, à des vérifications rigoureuses de fiabilité environnementale, à un contrôle des processus basé sur les données et à un système Traceability/MES parfait, HILPCB garantit que chaque PCBA livré aux clients possède une qualité de grade automobile traçable et fiable. Que ce soit pour vérifier rapidement les prototypes via Flying probe test, ou utiliser des bancs ICT/FCT efficaces pour garantir la production de masse, ou encore adopter la technologie de Potting/encapsulation pour améliorer la résistance aux intempéries du produit, nous nous engageons à fournir la solution la plus adaptée aux besoins du client. Choisir un partenaire professionnel Turnkey PCBA, c'est choisir une voie fiable vers le succès commercial pour vos produits électroniques automobiles.