
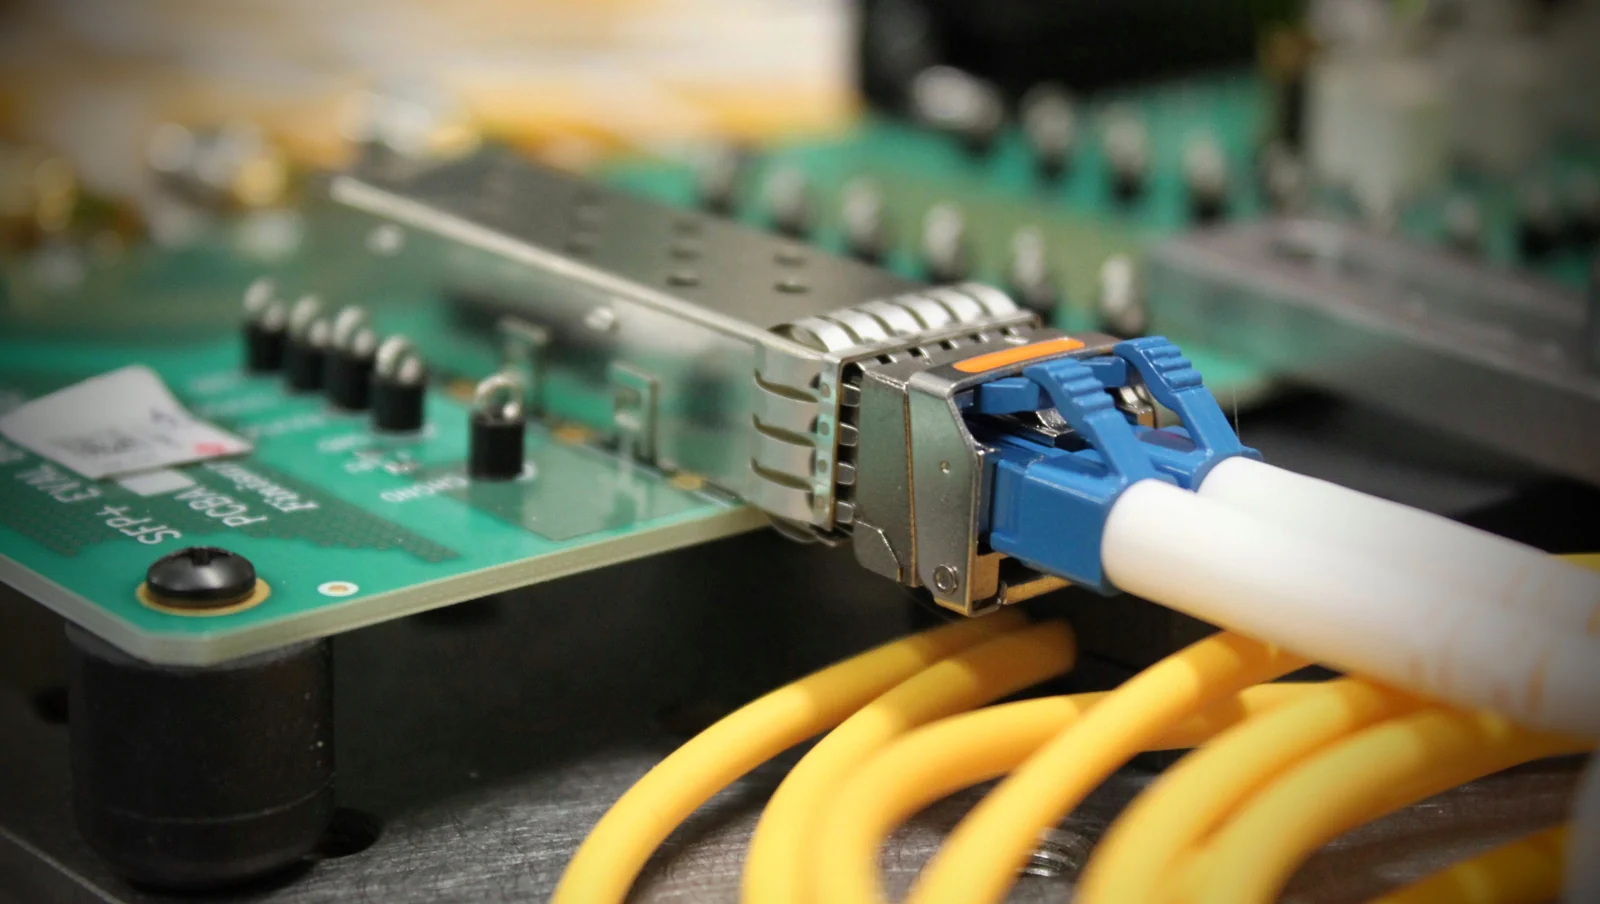
Alors que le trafic des centres de données croît de manière exponentielle, les modules optiques 800G et même 1.6T sont devenus le cœur de l'infrastructure réseau. Ces modules compacts QSFP-DD et OSFP intègrent des capacités complexes de conversion électro-optique dans un espace confiné, présentant des défis sans précédent en matière de conception et de fabrication de PCB : des budgets de gigue stricts pour les signaux haute vitesse PAM4, une consommation électrique stupéfiante dépassant 25W, et les charges thermiques massives qui en résultent. Dans ce contexte, les modèles traditionnels de conception et de fabrication fragmentés ne sont plus viables. Une solution PCBA clé en main qui intègre la conception, l'approvisionnement, la fabrication, l'assemblage et les tests est devenue essentielle pour garantir les performances, la fiabilité et le délai de commercialisation des modules optiques. Cet article examinera comment les services PCBA clé en main abordent systématiquement les défis fondamentaux de la co-conception optoélectronique et de la gestion thermique dans les modules optiques des centres de données, du point de vue des ingénieurs en connecteurs et en fibres.
Co-conception optoélectronique : La pierre angulaire du PCBA clé en main pour l'intégrité des signaux haute vitesse
Les modules optiques modernes utilisent la signalisation PAM4 (Pulse Amplitude Modulation à 4 niveaux) pour atteindre le double du débit de données à la même vitesse de transmission. Cependant, cela se fait au prix d'un rapport signal/bruit considérablement réduit et d'exigences extrêmes en matière d'intégrité du signal. Même des fermetures mineures dans le diagramme de l'œil peuvent entraîner une forte augmentation des taux d'erreur binaires. Une solution Turnkey PCBA réussie intègre la co-conception optoélectronique dès le début.
Cela va au-delà de la simple adaptation d'impédance – cela implique une modélisation complète de la liaison, depuis le boîtier de la puce DSP, les pastilles BGA, les pistes de PCB et les vias, jusqu'aux connecteurs et aux interfaces du moteur optique. Chez HILPCB, nos ingénieurs utilisent des outils de simulation avancés pour contrôler précisément le routage des paires différentielles, l'adaptation de longueur, les stubs de via et le couplage intercouche. En sélectionnant des matériaux de PCB haute vitesse comme le Megtron 6 ou le Tachyon 100G, qui présentent une tangente de perte (Df) ultra-faible et une constante diélectrique (Dk) stable, nous pouvons maximiser la préservation des nuances du signal PAM4. Cette approche d'intervention précoce évite des itérations de conception coûteuses dues à des problèmes d'intégrité du signal ultérieurs, incarnant la valeur fondamentale des services Turnkey PCBA.
Synergie TEC et chemin thermique : Gestion thermique intégrée à travers le dispositif, la carte et le dissipateur thermique
Les lasers à l'intérieur des modules optiques (tels que les puces EML ou photoniques au silicium) sont très sensibles à la température, où même une dérive thermique mineure peut provoquer une déviation de la longueur d'onde et perturber les liaisons optiques. En conséquence, les refroidisseurs thermoélectriques (TEC) sont largement utilisés pour le contrôle actif de la température. Cependant, les TEC eux-mêmes agissent comme des pompes à chaleur, transférant leur propre chaleur et celle du laser vers le PCB, créant ainsi des points chauds concentrés.
Une solution efficace de gestion thermique doit établir un chemin à faible résistance thermique des composants générateurs de chaleur vers le dissipateur thermique final. C'est là que la maîtrise technique des services Turnkey PCBA brille :
- Couche du dispositif: Les composants de haute puissance comme les DSP, les pilotes et les lasers sont étroitement couplés à des diffuseurs de chaleur internes via des matériaux d'interface à haute conductivité thermique (TIM).
- Couche PCB: La chaleur est transférée via le diffuseur de chaleur vers de grandes feuilles de cuivre sur la surface du PCB. Ici, des réseaux de vias thermiques densément conçus sont essentiels. Ces vias agissent comme des autoroutes thermiques, conduisant rapidement la chaleur de la couche supérieure à la couche inférieure en contact avec le dissipateur thermique.
- Couche du dissipateur thermique: La couche inférieure du PCB se connecte au boîtier du module ou au dissipateur thermique externe via une autre couche TIM, la chaleur étant finalement dissipée par le refroidissement par flux d'air forcé du centre de données. Tout au long du processus d'assemblage SMT, garantir des joints de soudure sans vide sous les BGA et les principaux composants générateurs de chaleur est essentiel pour maintenir l'intégrité de ce chemin thermique. HILPCB utilise des profils de soudure par refusion optimisés et la technologie de refusion sous vide, combinés à des processus d'inspection SPI/AOI/Rayons X rigoureux, pour garantir la robustesse de chaque chemin de conduction thermique. Notre PCB à haute conductivité thermique est spécifiquement conçue pour relever de tels défis.
Rappel clé : Quatre aspects critiques de la conception du chemin thermique des modules optiques
- Interface à faible résistance thermique : Sélectionnez des matériaux TIM haute performance entre les puces, les PCB et les dissipateurs thermiques, en assurant une pression de contact uniforme.
- Vias thermiques optimisés : L'ouverture, l'espacement et la méthode de remplissage du placage des vias thermiques ont un impact direct sur l'efficacité de la conduction thermique verticale.
- Distribution Symétrique de la Feuille de Cuivre : L'équilibrage de la distribution de la feuille de cuivre dans les empilements de PCB améliore non seulement l'intégrité du signal, mais favorise également une dissipation thermique uniforme, prévenant ainsi les points chauds localisés.
- Intégrité de l'Alimentation TEC : Fournir une alimentation stable et à faible bruit aux TEC est crucial, car l'ondulation de l'alimentation affecte directement leur efficacité de refroidissement et leur stabilité.
Correspondance CTE et Faible Déformation : L'Art de Précision de la Sélection des Matériaux et de l'Empilement
Les PCBA de modules optiques sont des systèmes d'intégration hétérogène typiques, comprenant des puces à base de silicium (CTE ≈ 2,6 ppm/°C), des substrats céramiques (CTE ≈ 6-8 ppm/°C) et des matériaux FR-4 (CTE ≈ 14-18 ppm/°C). Pendant le processus d'assemblage SMT, les températures augmentent rapidement de la température ambiante à plus de 250°C puis refroidissent, créant des contraintes mécaniques importantes aux interfaces des matériaux en raison des grandes différences de coefficients de dilatation thermique (CTE).
Cette contrainte est la principale cause du gauchissement des PCB et des problèmes de fiabilité des joints de soudure. Une fois que le gauchissement se produit, il peut entraîner la fissuration ou les courts-circuits des joints de soudure BGA et perturber l'alignement précis des fibres optiques et des lentilles, provoquant des pertes de couplage irréversibles.
Les fournisseurs de PCBA clés en main relèvent ces défis grâce aux stratégies suivantes :
- Sélection des matériaux : Utiliser des matériaux haute performance à faible CTE (Coefficient de Dilatation Thermique), tels que des matériaux de base en polyimide (PI) ou en époxy modifié, pour aligner le CTE plus près de la céramique ou du silicium.
- Empilement symétrique : Concevoir des structures d'empilement de PCB entièrement symétriques. Le type de matériau, l'épaisseur de la feuille de cuivre et la distribution de chaque couche reflètent ceux de son homologue symétrique, compensant ainsi la plupart des contraintes pendant le chauffage et le refroidissement.
- Contrôle du processus : Contrôler strictement les paramètres de laminage pendant la fabrication pour assurer un flux de résine uniforme et un durcissement complet. Pendant la phase de lancement de la production, l'Inspection du Premier Article (FAI) joue un rôle critique. En effectuant des mesures précises de la déformation du premier lot de produits, nous pouvons valider l'efficacité de la conception et des paramètres de processus, garantissant ainsi la stabilité et la cohérence de la production de masse ultérieure. Les produits qui ne réussissent pas la rigoureuse Inspection du Premier Article (FAI) ne passeront jamais à l'étape de la production de masse.
Solutions de Refroidissement Avancées et Gestion du Flux d'Air : Évolution du Refroidissement par Air au Refroidissement Liquide
Alors que la consommation électrique des modules optiques passe de 5W à l'ère 100G à 25-30W à l'ère 800G/1.6T, le refroidissement passif traditionnel a atteint ses limites. Les services Turnkey PCBA doivent optimiser de manière synergique la conception des PCB avec des structures de refroidissement mécaniques avancées.
- Refroidissement par air amélioré : Pour les boîtiers haute densité comme QSFP-DD et OSFP, le boîtier du module lui-même sert de dissipateur thermique méticuleusement conçu. La densité, la hauteur et la forme de ses ailettes sont toutes optimisées par des simulations CFD (Computational Fluid Dynamics) pour maximiser l'efficacité du refroidissement sous un flux d'air de châssis limité. Les conceptions de PCB doivent tenir compte des points de montage et des surfaces de contact thermique de ces dissipateurs.
- Caloducs et chambres à vapeur (VC) : Lorsque la densité du flux de chaleur devient trop élevée pour une conduction efficace, les caloducs et les chambres à vapeur apparaissent comme les solutions préférées. Ils exploitent les processus de changement de phase des fluides de travail pour transférer rapidement la chaleur des sources comme les DSP vers les ailettes de refroidissement avec une efficacité exceptionnelle. Les agencements de PCB doivent réserver de l'espace et des structures de montage pour l'intégration de ces composants.
- Refroidissement liquide direct : Pour les futurs modules avec des demandes de puissance encore plus élevées, des solutions de refroidissement liquide direct émergent. Le liquide de refroidissement circule à travers des microcanaux dans des plaques froides qui sont en contact direct avec les composants générateurs de chaleur. Cela impose des exigences plus strictes sur le PCBA, y compris un alignement précis avec les plaques froides, l'étanchéité et potentiellement des revêtements protecteurs spécialisés.
Le tableau ci-dessous compare les caractéristiques des différentes solutions de refroidissement, aidant les ingénieurs à prendre des décisions techniques éclairées au cours des premières étapes des projets PCBA clé en main.
Comparaison des performances des solutions de refroidissement pour modules optiques
| Solution de refroidissement | TDP pris en charge | Chute de pression du système (ΔP) | Coût | Complexité d'intégration |
|---|---|---|---|---|
| Refroidissement par air amélioré | < 20W | Moyen | Faible | Faible |
| Caloduc/Chambre à vapeur | 15W - 30W | Moyen | Moyen | Moyen |
| Refroidissement liquide direct | > 25W | Faible | Élevé | Élevé |
Contrôle des processus de fabrication et d'assemblage : La clé pour garantir la fiabilité
La perfection théorique de la conception doit être transformée en produits fiables grâce à des processus de fabrication et d'assemblage précis. C'est précisément là que réside la valeur des fournisseurs de services d'assemblage tout-en-un comme HILPCB.
- Assemblage SMT de Précision: Les PCBA des modules optiques sont densément peuplées de composants passifs de taille 0201 ou même 01005, de puces DSP encapsulées en BGA et LGA à grand nombre de broches, et de composants optiques nécessitant un alignement au micron près avec les réseaux de fibres. Notre ligne de production d'assemblage SMT est équipée de machines de placement de haute précision et de technologies de soudage avancées pour garantir un placement précis des composants et un soudage fiable.
- Inspection Complète du Processus: La qualité est intégrée au processus de fabrication, et non seulement inspectée après coup. Par conséquent, nous mettons en œuvre des points de contrôle après les processus critiques. L'inspection de pâte à souder (SPI) 3D assure une impression parfaite de la pâte à souder en termes d'épaisseur, de volume et de forme ; l'inspection optique automatisée (AOI) multi-angle vérifie le désalignement des composants, la polarité et l'apparence des joints de soudure ; pour les joints de soudure cachés comme les BGA, l'inspection aux rayons X sert de dernière garantie de qualité, détectant les défauts potentiels tels que les vides, les ponts et les effets "head-in-pillow". Ce système complet d'inspection SPI/AOI/Rayons X est une caractéristique standard des PCBA clés en main de haute qualité.
- Revêtement Protecteur Fonctionnel: Dans les environnements très humides ou sujets à la contamination, l'application d'un revêtement conforme (Conformal coating) sur la PCBA est essentielle. Cette fine couche de polymère protège efficacement les circuits de l'humidité, de la poussière et de la corrosion chimique. Nous recommandons et mettons en œuvre les matériaux et processus de revêtement conforme (Conformal coating) les plus adaptés en fonction des scénarios d'application spécifiques du client.
Tests et Validation Complets : Assurer la Performance Électrique et la Stabilité Thermique
Les tests sont la dernière étape du processus PCBA clé en main et le point de contrôle ultime pour valider le succès de tous les travaux antérieurs. Pour les modules optiques, les tests vont bien au-delà des simples vérifications de continuité.
- Conception Professionnelle de Fixtures (ICT/FCT): L'efficacité et la couverture des tests dépendent fortement de la conception des fixtures.
- ICT (In-Circuit Test): Utilise un lit de sondes pour contacter les points de test sur le PCB, vérifiant les valeurs des composants et détectant les coupures ou les courts-circuits.
- FCT (Functional Test): Il s'agit d'un test de niveau supérieur. Nous concevons des fixtures (ICT/FCT) sophistiquées pour simuler l'environnement de fonctionnement réel du module dans les commutateurs, en fournissant des sources de signaux PAM4 à haute vitesse, en les connectant à des wattmètres optiques et des oscilloscopes, et en surveillant la consommation d'énergie, la température et la qualité du diagramme de l'œil optique à pleine charge. Une excellente conception de fixtures (ICT/FCT) est la base de tests fonctionnels automatisés et à haute efficacité.
- Tests Thermiques Rigoureux: Les modules assemblés subissent une validation rigoureuse des performances thermiques dans des chambres climatiques et des souffleries. L'imagerie thermique infrarouge cartographie visuellement la distribution des points chauds sur le PCB, vérifiant l'alignement avec les résultats de simulation. Dans des conditions de températures ambiantes et de flux d'air variables, nous surveillons en permanence la précision du contrôle TEC et la stabilité globale de la puissance du module pour garantir un fonctionnement fiable dans des environnements de centres de données exigeants.
Cette boucle de qualité de bout en bout – de l'inspection SPI/AOI/Rayons X en cours de processus à la validation fonctionnelle finale par la Conception de Fixation (ICT/FCT) – garantit que chaque PCBA livré répond aux normes de performance et de fiabilité les plus élevées.
Avantage de l'Assemblage : La Valeur des Tests Intégrés
Chez HILPCB, nous pensons que les tests ne sont pas une étape isolée mais une partie intégrante de notre service PCBA clé en main. Nos ingénieurs de test collaborent étroitement avec les ingénieurs DFM (Design for Manufacturability) et DFA (Design for Assembly) dès la phase de conception du projet, garantissant que les points de test nécessaires sont réservés sur le PCB et initiant une planification précoce des stratégies de test et de la conception des montages (ICT/FCT). Cette approche de test intégrée et prospective réduit considérablement les cycles de validation des produits, diminue les coûts de test et améliore finalement les taux de rendement des produits.