
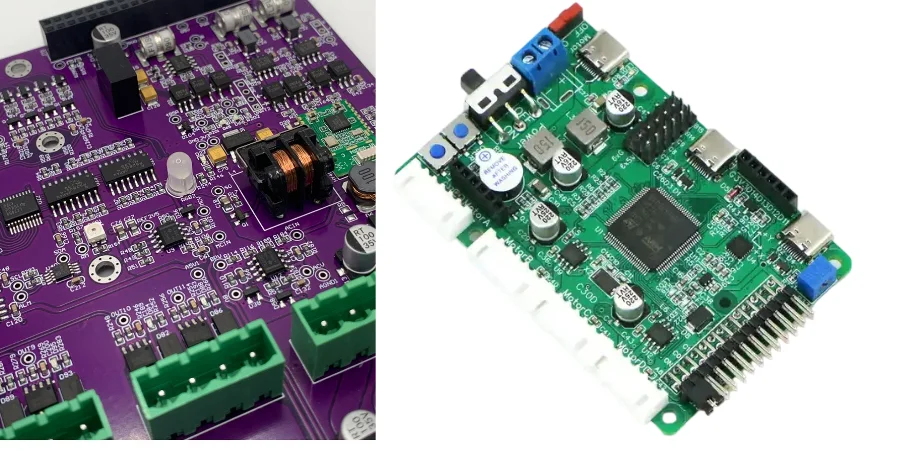
Un contrôleur de robot industriel doit traiter des données en temps réel, piloter des actionneurs et surveiller des fonctions de sécurité tout en supportant les perturbations électromagnétiques, les vibrations et les variations de température ou d’humidité. La carte électronique ne peut donc pas être évaluée uniquement sur son schéma : sa fabricabilité, sa testabilité et sa répétabilité en série font partie de la conception.
Un service de PCBA clé en main coordonne la revue de conception, l’approvisionnement, la fabrication du circuit imprimé, l’assemblage, les essais et les opérations de protection. Pour une équipe design, NPI ou achats, l’intérêt principal est de disposer d’un flux unique, de responsabilités documentées et de preuves mesurables à chaque jalon. La revue DFM/DFT/DFA doit commencer avant le gel des fichiers afin que la carte soit non seulement fonctionnelle, mais aussi industrialisable, testable et maintenable.
DFT d’une carte de commande robotique : prévoir les tests dès la conception
Sur une carte de commande complexe, la conception orientée test, ou DFT, ne doit pas être ajoutée après le routage. Elle détermine les nœuds accessibles, la couverture possible en ICT et en FCT, la vitesse de diagnostic ainsi que le coût du moyen de test. Dans un projet PCBA clé en main, ces choix doivent être validés avec le fabricant et l’équipe qui définit les critères fonctionnels.
Points de test, interfaces de programmation et diagnostic par sous-ensembles
La stratégie DFT commence par la liste des mesures et défauts à détecter. Les points physiques relient l’équipement de test automatique à la carte ; leur géométrie et leur implantation doivent donc être compatibles avec la fixture réellement retenue.
Points de test :
- Accessibilité : regrouper si possible les points sur une seule face simplifie un lit à clous et évite une fixture double face. Cette règle doit rester compatible avec le placement, la mécanique et les contraintes électriques.
- Diamètre et pas : un diamètre de pastille ≥ 0,8 mm et un pas ≥ 1,27 mm constituent ici des valeurs de départ, à confirmer avec le type de pointe, la tolérance d’alignement, la densité de la carte et le fournisseur du moyen de test.
- Couverture : rendre accessibles les alimentations, horloges, resets et bus critiques. Pour les BGA et autres boîtiers difficiles à sonder, prévoir une combinaison de points dédiés, de test par limites structurelles et de diagnostic fonctionnel.
Interfaces de test et de programmation :
- JTAG et Boundary Scan : sur une carte utilisant FPGA, MCU ou DSP, une chaîne JTAG correctement documentée peut tester des interconnexions, détecter des circuits ouverts ou courts-circuits et accéder à certaines broches sans sonde physique. La couverture réelle dépend des composants compatibles, de la chaîne et des modèles disponibles.
- Ports de débogage : réserver UART, SPI ou I2C peut faciliter la programmation, le chargement de paramètres et le diagnostic en FCT. Le dossier de production doit préciser le brochage, les niveaux électriques, la séquence et les droits d’accès.
Tests segmentés et diagnostic :
- Une carte robotique réunit généralement alimentation, calcul, Ethernet ou CAN, commande moteur et acquisition de capteurs. Des cavaliers, résistances de 0 Ω ou interrupteurs d’alimentation commandables peuvent isoler ces blocs. Chaque sous-ensemble peut alors être alimenté et testé séparément, à condition que ces dispositifs n’altèrent ni l’intégrité du signal ni la sécurité du produit.
HILPCB peut intégrer la revue DFM/DFT/DFA au cadrage d’un projet PCBA clé en main. Les recommandations utiles doivent être livrées sous forme d’actions traçables sur le schéma, le placement, les fichiers de fabrication et le plan de test, puis approuvées avant le lancement.
Tests ICT et FCT d’un PCBA de robot industriel
L’ICT et le FCT ne répondent pas à la même question. L’ICT recherche principalement des défauts d’assemblage et vérifie des valeurs ou des connexions accessibles. Le FCT applique des stimuli et observe les réponses attendues du système. Leur combinaison doit être définie selon le niveau de risque, le volume, la réparabilité et la couverture déjà obtenue par AOI, AXI, Boundary Scan ou test volant.
Test ICT : couverture, lit à clous et critères d’acceptation
Un test in situ utilise une fixture dédiée pour contacter les points DFT. Selon le programme, il peut contrôler des résistances, capacités ou inductances, des continuités, des courts-circuits, des composants absents ou incorrects et certaines anomalies de soudure.
- Couverture de test : une conception DFT favorable peut viser une couverture composants ou réseaux supérieure à 95 %. Ce niveau ne doit pas être présumé : il doit être confirmé par un rapport de couverture indiquant ce qui est testé, ce qui ne l’est pas et par quelle autre méthode les angles morts sont couverts.
- Fixture ICT : la conception doit préciser le type de pointe, la force totale, la durée de vie, le maintien mécanique et les références d’alignement. Une carte dense telle qu’un PCB HDI réduit les possibilités d’accès ; la stratégie doit donc être arrêtée avant le gel du routage. Pour la série, les intervalles de maintenance et de remplacement des pointes doivent préserver la répétabilité sur des dizaines de milliers de cycles si ce volume est prévu.
Test FCT : scénarios fonctionnels, charges et répétabilité
Le FCT vérifie que la carte exécute les fonctions définies dans sa spécification. Il ne suffit pas de mettre la carte sous tension : les entrées, sorties, tolérances et réactions aux défauts doivent être mesurables.
- Simulation des conditions d’utilisation : une fixture de contrôleur robotique peut émuler les retours codeur et les données capteurs, puis surveiller les PWM de commande moteur et les trames des bus. Une charge électronique ou un moteur représentatif peut être nécessaire pour vérifier le comportement sous courant, selon les limites du banc et le plan de sécurité.
- Moyen de test sur mesure : alimentations, générateurs, oscilloscope, acquisition de données et logiciel hôte doivent fonctionner comme un système étalonné. Le fournisseur et le client doivent convenir des limites, du temps de cycle, de la répétabilité, du format des résultats et de la gestion des versions du logiciel.
- Contrôle du premier article, FAI : les résultats du premier assemblage servent à vérifier la nomenclature, le placement, les polarités, les soudures et le déroulement du test. Ils établissent une référence de procédé ; ils ne dispensent pas de contrôler les unités suivantes selon le plan qualité approuvé.
Un partenaire PCBA clé en main doit pouvoir chiffrer séparément l’analyse DFT, la fixture ICT/FCT, le développement du programme, les échantillons de corrélation et les essais de série. Cette décomposition permet à l’acheteur de comparer des offres portant sur la même couverture et les mêmes livrables.
🤖 Chaîne de validation d’une carte de commande de robot industriel
De l’intention de conception à l’intégration système, chaque contrôle doit produire un résultat exploitable et relié au numéro de série.
Valider l’accès aux nœuds critiques, la fabricabilité et les limites de couverture avant le gel de la conception.
Vérifier nomenclature, placement, polarités, mouillage des soudures et paramètres du procédé avant d’autoriser la suite.
Détecter les défauts programmés de valeur, de continuité, de composant et de soudure avec une fixture corrélée.
Appliquer les stimuli approuvés et mesurer alimentations, communications, capteurs et sorties de commande selon la spécification.
Exécuter les profils de charge, de température et de durée définis pour révéler les défaillances précoces sans dépasser les limites qualifiées.
CEM et marquage CE d’un robot industriel : responsabilités et validation
Pour un équipement électrique ou électronique mis sur le marché de l’Union européenne, la directive CEM 2014/30/UE vise à limiter les perturbations émises et à assurer une immunité adaptée. Le marquage CE concerne l’équipement fini soumis à la législation applicable, pas une promesse générique attachée au seul PCBA. Le fabricant de la machine reste responsable de l’évaluation de conformité, du dossier technique et de la déclaration UE ; le fournisseur de cartes contribue avec les données de conception, de fabrication et d’essai prévues au contrat.
Émissions rayonnées, émissions conduites, ESD et immunité RF
- Émissions rayonnées excessives : les lignes rapides DDR ou LVDS, les nœuds de commutation des alimentations et les horloges peuvent devenir des sources. Un retour de courant interrompu, une piste traversant une coupure de plan ou une boucle étendue augmente le rayonnement.
- Émissions conduites excessives : le bruit peut se propager par l’alimentation vers le réseau. L’étage d’entrée du convertisseur, le filtre et la liaison au châssis doivent être analysés ensemble.
- Défaillance en immunité ESD : une décharge appliquée sur un connecteur, un bouton ou le boîtier peut provoquer un reset, une erreur de communication ou une détérioration si le chemin d’écoulement et les protections sont insuffisants.
- Sensibilité aux champs rayonnés : radios portatives, variateurs de fréquence et autres équipements proches peuvent perturber une entrée sensible, une horloge ou une communication insuffisamment protégée.
Méthode de réduction du risque CEM avant l’essai officiel
Une pré-évaluation ne garantit pas la conformité, mais elle permet de trouver plus tôt les sources et chemins de couplage.
- Prévention pendant la conception :
- Schéma : réserver aux interfaces critiques les empreintes nécessaires pour ferrites, filtres ou TVS, avec des règles de population documentées. Une empreinte seule ne corrige rien si le retour de courant et le placement sont inadaptés.
- Placement et routage : conserver des plans de référence continus, éviter le franchissement des coupures, contrôler les paires différentielles et séparer les mesures analogiques des convertisseurs ou drivers de moteur. Un PCB multicouche avec plans internes peut faciliter ces chemins, sous réserve d’un empilage et d’un routage validés.
- Préconformité et corrections : un analyseur de spectre et des sondes de champ proche peuvent localiser une source ou une zone de couplage. Les corrections possibles comprennent :
- Filtrage : ajuster les selfs de mode commun et les condensateurs X/Y à l’entrée, en respectant sécurité, courant de fuite et impédances du système.
- Blindage : évaluer un capot métallique, un blindage de carte ou un joint conducteur, puis mesurer son efficacité dans le boîtier réel.
- Mise à la masse : fournir aux blindages et pièces métalliques une liaison courte et de faible impédance adaptée aux fréquences concernées.
- Vérification pendant EVT, DVT et PVT : les essais CEM doivent suivre les versions matérielles, logicielles, câbles et boîtiers. Toute modification après un essai réussi doit être soumise à une analyse d’impact avant la série.
Dans un projet PCBA clé en main, HILPCB peut fabriquer les versions de préconformité et appliquer les modifications approuvées. Le périmètre exact — conseil de routage, préparation d’échantillons, laboratoire tiers, rapports et reprise après essai — doit figurer dans le devis et le plan de validation.
Vernis de tropicalisation ou encapsulation du PCBA robotique
Humidité, poussières, gaz corrosifs, brouillards salins et vibrations peuvent réduire la durée de vie d’une carte industrielle. Le choix entre vernis de tropicalisation et encapsulation dépend de l’exposition réelle, de la réparabilité, de la dissipation thermique, de la masse autorisée et du niveau d’isolation recherché. Une mention « tropicalisé » sans matériau, épaisseur, zones masquées et méthode de contrôle n’est pas un critère d’acceptation suffisant.
Vernis de tropicalisation : matériau, épaisseur et zones à masquer
Le vernis de tropicalisation dépose sur le PCBA un film polymère mince qui suit les contours des composants et des soudures. Une épaisseur typique de 25 à 75 µm sert ici de plage de départ ; la valeur applicable doit être définie par le matériau, le procédé et l’environnement du produit.
Choix du matériau :
- Acrylique : économique et généralement plus facile à déposer ou reprendre, avec une résistance chimique et à l’abrasion plus limitée.
- Silicone : souple et adaptée à une large plage de température ; sa compatibilité avec les solvants et matériaux voisins doit être vérifiée.
- Polyuréthane : bonne résistance chimique et à l’usure, mais reprise plus difficile.
- Parylène : dépôt en phase vapeur très uniforme et dense, au prix d’un procédé plus complexe et plus coûteux.
- Le matériau doit être choisi après examen des contaminants, températures, tensions, maintenance et coût cible du robot.
Fenêtre de procédé : viscosité, vitesse de pulvérisation ou d’immersion, température et durée de polymérisation influencent bulles, peau d’orange, épaisseur et couverture. Un procédé sélectif automatisé peut protéger les zones voulues tout en laissant propres les connecteurs, points de test et autres zones interdites au dépôt.
Encapsulation : protection renforcée et limites de réparabilité
Pour des chocs, vibrations ou expositions chimiques plus sévères, une encapsulation partielle ou complète en époxy, polyuréthane ou silicone peut être étudiée.
- Avantages : amélioration possible de la tenue mécanique, de l’isolation et de la protection environnementale ; un matériau thermiquement conducteur peut aussi participer au chemin thermique lorsqu’il est correctement dimensionné.
- Contraintes : masse et volume augmentent, la réparation devient très difficile, et le retrait ou la polymérisation peuvent appliquer des contraintes aux composants. La dissipation, les coefficients de dilatation, le dégazage et la compatibilité chimique doivent être vérifiés sur échantillons avant de figer le procédé.
Le vernis comme l’encapsulation doivent être associés à un plan de contrôle : préparation et propreté de surface, masquage, épaisseur, polymérisation, inspection et critères de retouche. Leur contribution à la fiabilité doit être confirmée par les essais environnementaux prévus pour le produit.
Checklist de choix du procédé de protection
- Environnement : identifier humidité, poussières, agents chimiques, brouillard salin et niveaux de vibration réellement attendus.
- Réparabilité : si une intervention en service est probable, privilégier un matériau et une méthode de dévernissage compatibles avec les composants.
- Thermique : pour une carte dissipative telle qu’un [PCB à cuivre épais](/products/heavy-copper-pcb/), vérifier que le matériau conserve les chemins thermiques et ne crée pas de point chaud.
- Budget : comparer le coût du parylène ou de l’encapsulation avec le niveau de protection, le rendement du procédé et la maintenance du produit.
- Validation : qualifier le matériau et la fenêtre de procédé sur des cartes représentatives avant d’autoriser la production en volume.
NPI et production en série : EVT, DVT, PVT et traçabilité PCBA
Le passage de quelques prototypes à des milliers d’unités exige de reproduire la configuration validée avec des composants, procédés et moyens de test maîtrisés. Un NPI structuré évite de confondre validation de la fonction, validation de la conception et validation de la ligne de production.
Jalons EVT, DVT et PVT avant la production de masse
- EVT, validation d’ingénierie : vérifier les fonctions de base avec un prototype PCBA et corriger les défauts majeurs du circuit ou du firmware. Les écarts et modifications doivent être enregistrés.
- DVT, validation de conception : construire une version proche de la définition finale et exécuter les essais fonctionnels, de performance, de sécurité et de CEM prévus. Le matériel ne doit être gelé qu’après traitement des non-conformités.
- PVT, validation de production : utiliser la ligne, les outillages, le programme de test et les instructions destinés à la série pour un lot pilote. Le rendement, le temps de cycle et la stabilité doivent être comparés aux seuils approuvés. Le FAI contribue à vérifier les premières unités, sans remplacer le plan de surveillance de série.
Les noms EVT, DVT et PVT ne prouvent rien à eux seuls. Chaque jalon doit préciser les échantillons, versions, essais, critères d’acceptation, responsabilités et documents de sortie.
Maîtrise du procédé, numéro de série et données de test
En série, la question devient : la même définition peut-elle être fabriquée et testée de manière répétable ?
Cohérence du procédé :
- Paramètres maîtrisés : programmes de placement, impression de pâte à braser, profils de refusion et réglages de soudure à la vague doivent être versionnés et appliqués selon les instructions approuvées.
- Approvisionnement : les lots doivent provenir de sources qualifiées avec contrôle entrant. Pour un composant critique, un verrouillage de lot peut être prévu si le dossier de risque le justifie.
Traçabilité :
- Chaque PCBA critique peut recevoir un numéro de série unique sous forme de code-barres ou de QR code. Il relie la date, la ligne, les lots de composants, les opérations clés et les résultats ICT/FCT selon le niveau de traçabilité contractuel.
- En cas de défaillance terrain, ces données permettent de circonscrire les unités concernées et d’organiser une analyse, une réparation ou un rappel ciblé.
Pilotage par les données :
- Dans un service d’assemblage clé en main, le suivi du rendement ICT/FCT et de la distribution des défauts peut révéler une dérive. Une hausse des défauts de soudure sur une référence doit déclencher une vérification de l’impression, du placement, du profil et du lot composant avant de poursuivre la série.
Devis PCBA clé en main pour une carte de commande de robot industriel
La réussite d’un PCBA de robot industriel dépend du circuit, mais aussi des moyens de fabrication, des essais, de la conformité et des données qualité sur tout le cycle de vie. Le modèle PCBA clé en main est utile lorsque ces disciplines sont reliées par une définition commune, une gestion des versions et des critères d’acceptation convenus entre le client et le fournisseur.
Une demande de devis exploitable doit permettre de chiffrer la revue DFM/DFT/DFA, les fixtures ICT/FCT, les étapes de préconformité CEM, le vernis ou l’encapsulation, les lots EVT/DVT/PVT et la traçabilité attendue. HILPCB peut alors préciser ce qui est inclus, les éléments à fournir, les preuves livrées et les points restant sous la responsabilité du fabricant de l’équipement. Cette transparence évite de comparer des prix qui ne couvrent ni les mêmes tests ni le même niveau de risque.
Questions fréquentes sur le PCBA de robot industriel
Pourquoi choisir un PCBA clé en main pour une carte de commande robotique ?
Le modèle coordonne revue de conception, approvisionnement, fabrication, assemblage, test et protection. Il est surtout pertinent lorsque les responsabilités, versions et critères d’acceptation sont centralisés, afin d’éviter les écarts entre plusieurs fournisseurs.
Quels tests prévoir pour un contrôleur de robot industriel ?
La combinaison dépend du risque et du volume. AOI ou AXI, test volant, Boundary Scan, ICT et FCT peuvent se compléter. Le plan doit indiquer la couverture de chaque méthode, les limites, les charges appliquées et la traçabilité des résultats.
Le fournisseur du PCBA peut-il garantir le marquage CE du robot ?
Non à lui seul. Le marquage CE porte sur l’équipement fini et relève de son fabricant au regard de la législation applicable. Le fournisseur du PCBA peut contribuer par la conception CEM, les échantillons, les modifications contrôlées et les rapports convenus.
Que demander à un fournisseur de PCBA clé en main ?
Demandez les livrables de revue DFM/DFT/DFA, la stratégie d’approvisionnement, la couverture ICT/FCT, les critères FAI, le procédé de protection, les jalons NPI, le niveau de traçabilité et le traitement des modifications. Les capacités annoncées doivent être reliées au devis et au plan qualité du projet.