
L'inspection PCB par rayons X aide à localiser les anomalies de soudure cachées sous les BGA, QFN et autres boîtiers dont les joints sont inaccessibles à la caméra. Elle peut révéler des billes manquantes, des ponts, des vides et des géométries de joints inhabituelles sans retirer le composant. Un plan d'inspection utile définit aussi ce que les images ne peuvent pas établir, quels composants ont des restrictions de rayonnement et quelles preuves sont requises avant d'accepter ou de retoucher un assemblage.
Commencez par le plan d'assemblage, la liste des composants et les risques de défaillance. Sélectionnez les joints à inspecter, les vues nécessaires pour les résoudre, les critères d'acceptation applicables et le suivi des résultats ambigus. Une image de chaque boîtier n'est pas automatiquement la preuve que chaque connexion est électriquement saine.
Ce que l'inspection par rayons X des joints de soudure peut établir
L'atténuation des rayons X dépend de la composition du matériau, de sa densité, de son épaisseur et de l'énergie du faisceau. La brasure et le cuivre peuvent produire un contraste utile par rapport aux matériaux environnants, mais les structures superposées contribuent aussi à la projection. Le logiciel d'affichage peut inverser la polarité des niveaux de gris : ni le noir ni le blanc n'est un indicateur universel de défaut.
| Question d'inspection | Preuve d'image utile | Ce qui doit encore être confirmé |
|---|---|---|
| Une bille BGA est-elle manquante ou déplacée ? | Comparaison des positions des billes et des formes projetées avec la matrice attendue | Orientation du boîtier, emplacements volontairement non peuplés et conception de référence correcte |
| Y a-t-il un pont de brasure ? | Une connexion apparente entre joints adjacents dans une vue adaptée | Superposition d'une autre couche ou d'un autre composant ; test électrique là où accessible |
| Y a-t-il des vides ? | Zones d'atténuation réduite dans une région de brasure définie | Réglages de segmentation, surface projetée versus volume, emplacement et exigence d'acceptation applicable |
| Un joint est-il ouvert ou mal soudé ? | Séparation, forme ou alignement inhabituels, parfois plus nets en vue oblique ou en coupe reconstruite | Certaines fissures et interfaces head-in-pillow restent difficiles à résoudre ; des tests électriques ou une analyse de défaillance peuvent être nécessaires |
| Une structure métallisée est-elle internement anormale ? | Discontinuité potentielle ou changements de géométrie là où le contraste et l'accès le permettent | De petits défauts de métallisation peuvent exiger une méthode dédiée ou une microcoupe ; l'imagerie d'assemblage ne remplace pas les tests d'acceptation de la carte nue |
L'inspection BGA est donc plus qu'un comptage de cercles sombres. Un joint géométriquement plausible peut tout de même présenter un problème électrique ou métallurgique. Inversement, un vide visible n'est pas automatiquement un rebut : sa signification dépend du joint, de l'emplacement, de la mesure de taille et des critères convenus.
Pour l'assemblage CMS, identifiez les joints cachés dès la planification du processus, avant de décider si l'inspection doit couvrir les premiers articles, un échantillon, des boîtiers sélectionnés sur chaque carte, ou une autre population définie.
Choisir entre 2D, vues obliques et reconstruction 3D
Une image 2D combine l'atténuation le long du trajet du faisceau. Elle est souvent utile pour localiser ponts, billes manquantes et régions de vides projetés, mais des structures sur les faces opposées d'une carte peuvent se superposer. L'inclinaison de l'assemblage modifie ces superpositions et peut révéler des détails cachés dans la première vue.
La CT reconstruit un volume à partir de multiples images de projection acquises sous différents angles. Les coupes obtenues aident à séparer les structures en profondeur. La laminographie utilise des géométries d'acquisition adaptées aux objets plats ; elle ne doit pas être définie simplement comme une CT sans rotation complète. Par exemple, Nikon Tilted CT utilise un axe de rotation incliné pour les échantillons planaires. La géométrie d'acquisition, l'accès, les artefacts de reconstruction et l'élément cible déterminent si une méthode particulière est utile.
| Méthode | Une raison pratique de la choisir | Contrainte principale de planification |
|---|---|---|
| Projection 2D | Contrôler une population de joints définie et localiser les anomalies géométriques évidentes | Superposition et absence de séparation directe en profondeur |
| Vues 2D obliques | Étudier une interface suspecte ou séparer des éléments superposés | Dégagement, géométrie de la carte et recette de visualisation reproductible |
| CT ou laminographie | Localiser un élément en profondeur quand les projections restent ambiguës | Temps d'acquisition, qualité de reconstruction, dose aux composants et interprétation validée |
| Inspection automatique par rayons X (AXI) | Appliquer de façon cohérente une recette d'inspection programmée à un périmètre de production défini | Validation de la recette, fausses alertes, règles de revue et exceptions traçables |
AXI décrit l'automatisation. Ce n'est pas un synonyme de toute inspection par rayons X, et cela ne spécifie pas en soi un fonctionnement en ligne, une capacité CT ou une couverture complète de la carte. Une investigation manuelle hors ligne et un scan de production automatisé répondent à des questions différentes.
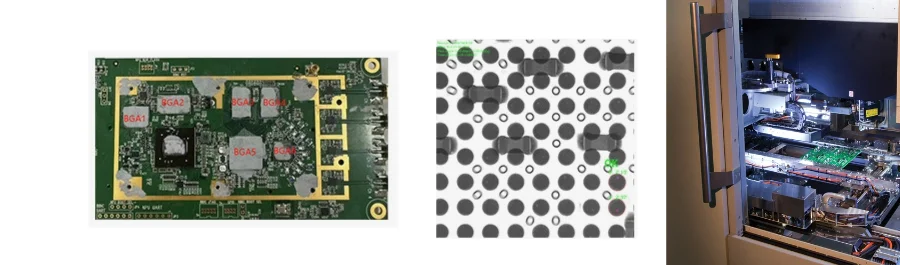
Exemples d'emplacements BGA, de projection des billes de brasure et d'équipement d'inspection.
Spécifier une machine d'inspection rayons X PCB selon la tâche
Ne spécifiez pas une machine rayons X PCB uniquement par son plus petit chiffre annoncé. Le foyer de la source, le pas de pixel du détecteur, la taille de voxel reconstruit et la reconnaissance de caractéristiques décrivent des propriétés différentes. Le grossissement géométrique change la relation entre l'échantillonnage du détecteur et l'objet, tandis que flou, contraste, bruit, mouvement et reconstruction déterminent ce qui peut réellement être résolu.
Un exemple publié montre pourquoi les libellés comptent. La brochure Nikon XT V Series, 2023, page 7 indique une reconnaissance de caractéristiques de 500 nm pour le XT V 160 et de 2 µm pour le XT V 130C, la note de bas de page précisant 80 kV et 80 µA. Le même tableau liste séparément la taille du foyer et l'inclinaison 0–72°. Ce sont des spécifications propres à ces modèles — pas une règle selon laquelle chaque BGA exige une imagerie à 2 µm, ni une déclaration sur les capacités d'équipement de HILPCB.
Pour la sélection d'équipement ou l'inspection rayons X PCB externalisée, fournissez un assemblage représentatif et le plus petit défaut ou la plus petite interface pertinente. Demandez à l'opérateur de démontrer la vue requise, de sauvegarder les réglages d'acquisition et d'expliquer comment le résultat a été évalué. Un petit voxel ou un affichage agrandi ne prouve pas à lui seul qu'une fissure de même taille est détectable.
Les entrées utiles de sélection comprennent les dimensions maximales de la carte et la hauteur des composants, les éléments sur les deux faces, le pas du boîtier, la population inspectée, le temps de cycle requis, les composants sensibles aux radiations et le format du rapport. Un système automatisé nécessite aussi un processus de revue des fausses alertes et des modifications de recette.
Contrôler la dose de rayonnement au niveau des composants sensibles
« Non destructive » signifie que l'inspection peut se dérouler sans couper la carte ni retirer un boîtier. Cela ne signifie pas que chaque composant électronique tolère une exposition illimitée aux rayons X. Les circuits de programmation et les données stockées peuvent être affectés : l'inspection rayons X de composants électroniques doit donc tenir compte des composants réels de la BOM.
Microchip AN4153, DS00004153A, 2021, section 3 page 67 spécifie une limite d'exposition de 15 rad avec un plateau filtrant en zinc pour les FPGA IGLOO2 et SmartFusion2. Soit 0,15 Gy, avec 1 Gy = 100 rad. Le document identifie une Nordson DAGE Quadra 7 pour ses tests et met en garde contre des risques accrus de programmation, de vieillissement et de rétention à des doses plus élevées. Il s'agit d'un exemple de famille de composants spécifique, pas d'une limite sûre pour tout circuit intégré, mémoire flash ou système d'inspection.
Microchip identifie aussi la tension de tube, la puissance, le courant, la durée, la distance et le filtrage comme facteurs influençant la dose. La durée du scan seule ne suffit donc pas à établir la sécurité. Consultez les recommandations actuelles du fabricant du composant et convenez de la manière dont la dose au composant concerné sera établie pour l'équipement et les réglages réels. Enregistrez l'exposition cumulée — y compris les vues répétées et les scans après retouche — plutôt que de traiter chaque inspection comme une nouvelle allocation.
Si une image requise ne peut pas être obtenue dans l'exposition permise d'un composant, révisez le plan d'inspection avec le fournisseur du composant et le client. Les changements possibles incluent une recette d'acquisition différente, des régions d'intérêt limitées, une disposition de filtre qualifiée ou une autre méthode de vérification. Ajouter un filtre sans vérifier la qualité d'image et la dose délivrée n'est pas une solution complète.
Utiliser les rayons X pour les vides de soudure avec une mesure définie
Pour une mesure de vides en 2D, définissez la région de brasure d'intérêt, l'orientation de l'image, la méthode de segmentation et le dénominateur. Une fraction de surface projetée n'est pas une mesure directe du volume de vides. Des éléments à différentes profondeurs peuvent se superposer, et un changement de seuil peut modifier la surface rapportée.
Prenons une mesure illustrative avec 20 000 pixels dans la région de brasure projetée définie et 3 000 pixels classés comme vide :
Surface de vides projetée = 3 000 / 20 000 × 100 % = 15 %.
Ce calcul décrit l'image choisie et la segmentation. Il ne prouve pas 15 % de volume de vides et n'établit pas l'acceptation. Si plusieurs vides sont présents, indiquez si le résultat est la surface projetée totale, le plus grand vide individuel ou une autre métrique spécifiée. Conservez aussi l'identifiant du joint et l'image originale pour que la mesure puisse être revue.
L'analyse rayons X de BGA et l'analyse de thermal pad peuvent exiger des décisions d'acceptation différentes. Inscrivez dans le plan d'inspection le document applicable, la révision, l'exigence spécifique au boîtier, l'exception client et la définition de mesure. N'appliquez pas un pourcentage copié d'un boîtier sans rapport et ne supposez pas qu'une classe de produit fournit une limite universelle pour tous les joints de soudure.
Combiner les rayons X avec les preuves optiques et électriques
L'inspection de l'aspect des soudures PCB et l'AOI examinent les surfaces accessibles, le placement des composants et d'autres éléments visibles. L'inspection rayons X de l'assemblage PCB ajoute des informations sur la géométrie cachée. La différence va au-delà du remplacement de la lumière visible par une source de rayons X : géométrie d'acquisition, interprétation d'image, couverture des défauts et programmation diffèrent.
Le test électrique répond à une autre question. L'ICT, le boundary scan et les tests fonctionnels peuvent fournir des preuves de connectivité ou de fonctionnement là où la conception et les fixtures le permettent. Ils ne caractérisent pas automatiquement chaque vide, tout comme une image rayons X n'établit pas automatiquement la conductivité ou une liaison métallurgique fiable.
| Preuve | Ce qu'elle apporte à la libération | Périmètre à convenir |
|---|---|---|
| AOI ou inspection visuelle | Placement accessible et aspect des soudures | Éléments visibles, étape d'inspection et critères de revue |
| Inspection rayons X PCBA | Géométrie de joints cachés et éléments internes sélectionnés | Boîtiers, joints, vues, population et contrôles de dose |
| Tests électriques ou fonctionnels | Résultats de connectivité ou de fonctionnement spécifiés | Accès de test, fixtures, limites et lacunes de couverture |
| Analyse de défaillance ciblée | Confirmation d'un mécanisme suspecté | Si la préparation destructive est autorisée et quels échantillons sont examinés |
Pour une défaillance suspectée, conservez les images initiales et les résultats de test avant que la retouche ne modifie les preuves. Un scan de suivi peut aider à évaluer une réparation, mais il entre aussi dans l'enregistrement d'exposition cumulée du composant.
Spécifier l'inspection rayons X de circuits imprimés dans le devis
En comparant des solutions d'inspection rayons X, demandez des preuves liées à votre assemblage plutôt qu'une promesse générale de couverture qualité complète. Envoyez la BOM avec les références fabricant, le plan d'assemblage, les données de placement, les informations de boîtier, le volume de production attendu et les documents d'acceptation pertinents.
Pour l'assemblage clé en main, incluez les exigences d'inspection dans le dossier de fabrication afin que l'adéquation de l'équipement, l'accès de test et l'effort de revue puissent être évalués avant la production. Si des joints d'assemblage traversant cachés ou des connecteurs sont concernés, identifiez explicitement ces éléments au lieu de supposer qu'un programme BGA les couvre.
Convenez de ces livrables dans le devis :
- La révision de carte, les références de composants et les joints inclus dans l'inspection, plus le périmètre d'échantillonnage ou d'inspection complète.
- La méthode d'acquisition, les réglages pertinents, les restrictions de rayonnement des composants et la gestion des scans répétés.
- Les documents d'acceptation et révisions, les définitions de mesure, les exceptions client et les règles d'escalade pour les résultats incertains.
- Les images représentatives, les emplacements des joints, les résultats mesurés si requis, la décision du relecteur et la traçabilité vers le lot ou l'unité inspecté.
- Les tests électriques ou analyses de défaillance nécessaires pour trancher les résultats que les images seules ne peuvent régler.
HILPCB peut examiner ces exigences avec votre demande d'assemblage. Avant de passer commande, confirmez pour votre projet l'équipement proposé, le parcours d'inspection, la couverture et les livrables de rapport.
HILPCB propose l'inspection AOI, des vérifications visuelles manuelles, l'ICT et l'inspection par rayons X. Les rayons X peuvent révéler certains défauts de joints cachés sous les BGA ; les méthodes optiques et électriques vérifient les caractéristiques accessibles et le fonctionnement selon le plan de contrôle.
Nous appliquons une inspection par rayons X en ligne et hors ligne pendant l'assemblage en surface et traversant pour vérifier les connexions de soudure cachées, en particulier sous les composants BGA, QFN et CSP.
En plus des rayons X, notre écosystème d'inspection comprend les tests in-circuit (ICT), les tests fonctionnels et les tests haute tension, garantissant que chaque PCB assemblé quitte notre installation avec une validation électrique complète. Des prototypes uniques à l'assemblage en grand volume, nos processus certifiés ISO garantissent une qualité traçable pour tous les types de PCB et niveaux de complexité.
Questions sur l'inspection PCB par rayons X
Quand l'inspection BGA par rayons X est-elle utile ?
Elle est utile quand des joints de soudure cachés nécessitent une évaluation géométrique, comme des ponts suspectés, des billes manquantes, des vides ou un alignement anormal. Le plan doit identifier les défauts cibles et les vues requises. L'inspection rayons X de boîtiers BGA peut nécessiter des images obliques ou une reconstruction en profondeur là où les projections ordinaires se superposent, et des interfaces ambiguës peuvent toujours exiger des tests électriques ou une analyse de défaillance.
L'inspection rayons X en PCBA remplace-t-elle l'AOI ?
Non. L'AOI évalue les éléments optiques accessibles, tandis que les rayons X fournissent des informations sur les structures cachées. Les deux nécessitent des critères d'acceptation et une couverture définis. Aucune méthode seule n'établit le fonctionnement électrique complet ni la fiabilité à long terme de l'assemblage.
Une résolution de 2 µm est-elle requise pour chaque BGA ?
Aucune exigence universelle ne découle du fait qu'un boîtier soit un BGA. La taille du défaut pertinent, la géométrie, le contraste, la superposition et la tâche d'inspection déterminent le besoin d'imagerie. Demandez une détection démontrée sur des échantillons représentatifs et distinguez foyer de la source, échantillonnage du détecteur, taille de voxel et reconnaissance de caractéristiques.
L'inspection rayons X peut-elle endommager la mémoire flash ou les composants programmables ?
Elle peut affecter les composants sensibles aux radiations. Consultez les recommandations du fabricant du composant réel et établissez un plan d'exposition incluant les inspections répétées. La recommandation de 15 rad de Microchip avec plateau filtrant en zinc s'applique aux familles de FPGA nommées IGLOO2 et SmartFusion2 ; elle ne doit pas être généralisée à toutes les mémoires ou tous les composants semiconducteurs.
Une mesure de vides de 15 % signifie-t-elle que le joint passe ?
Pas en soi. L'exemple de cette page est un calcul de surface projetée. L'acceptation dépend du boîtier, de l'emplacement du joint, de la définition de mesure et des exigences applicables. Un rapport de surface 2D n'est pas automatiquement un rapport de volume, et un pourcentage de vides universel ne doit pas remplacer les critères d'inspection convenus.
Que doit contenir un rapport d'inspection rayons X ?
Il doit identifier la carte inspectée et la population de joints, la méthode d'acquisition, les réglages pertinents, les images et les résultats mesurés. Consignez la base d'acceptation et la décision, le traitement des résultats incertains et les contrôles d'exposition des composants. Convenez avant le début de l'inspection si la traçabilité est requise par lot ou par unité.