
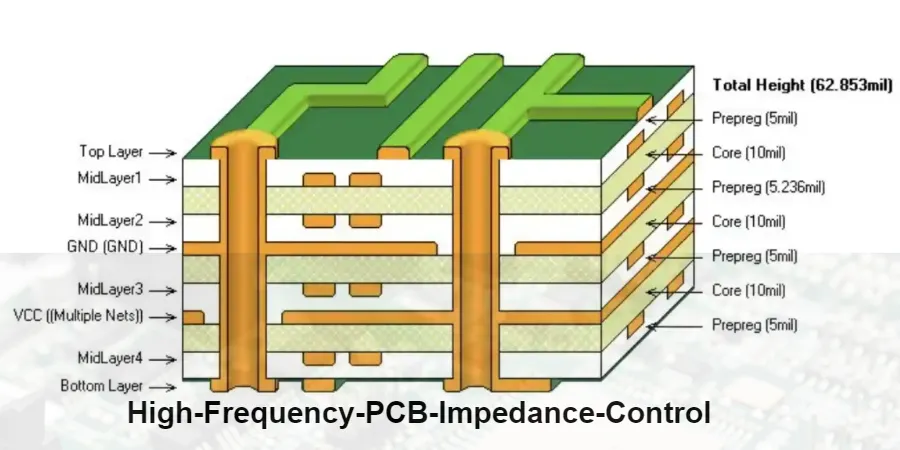
Scegli il backdrill in base alla banda del segnale, alla lunghezza dello stub di via, alla geometria dello stack-up e alla capacità di processo del fornitore, non solo al data rate. Una decisione pronta per la produzione richiede di definire la lunghezza massima dello stub residuo, il diametro di backdrill, il layer di arresto, la tolleranza di profondità, il target di impedenza, il disegno dello stack-up e le prove di verifica fornite dal produttore di PCB. Per progetti ad alta velocità oltre 10–25 Gbps, gli stub di via non utilizzati possono causare riflessioni e problemi di perdita di inserzione. La scelta corretta consiste nel valutare se una foratura a profondità controllata, le vie HDI o le vie passanti standard offrano il miglior compromesso tra integrità del segnale, rischio produttivo e costo.
Quali dati tecnici confermare prima di scegliere il backdrill?
Una richiesta di backdrill dovrebbe partire da quattro input ingegneristici:
| Parametro decisionale | Valori da definire | Prova richiesta |
|---|---|---|
| Target di integrità del segnale | PCIe 3.0 a 8 GT/s per lane, PCIe 4.0/5.0, 25 Gbps, PAM4 56 Gbps, PAM4 112 Gbps, requisiti differenziali HDMI o USB | Simulazione del canale, report di impedenza, budget di perdita |
| Requisiti di impedenza | 50 Ω single-ended, 90 Ω/100 Ω differenziali, tolleranza tipo ±7% | Calcolo dell'impedenza dello stack-up e risultati dei coupon TDR |
| Limite dello stub di via | Stub residuo target tipicamente <10 mil (254 µm) per canali ad alta velocità impegnativi; alcuni esempi di progetto puntano a <8 mil | Verifica tramite microsezione o sezione trasversale |
| Capacità produttiva | Controllo di profondità di backdrill, diametro di foratura, distanza del rame, precisione del layer di arresto | Revisione DFM e dichiarazione di capacità del produttore |
Una stima di prima passata considera il tempo di salita del fronte, la velocità di propagazione e la prima risonanza dello stub di via a un quarto d'onda. Per uno stub di via aperto, una frequenza di risonanza approssimata è f_res ≈ c / (4 × L × sqrt(ε_eff)), dove L è la lunghezza dello stub non utilizzato. Usa un modello via/canale per fissare il margine di risonanza ammissibile.
Per un canale NRZ a 28 Gb/s si può valutare un target di stub residuo di 10 mil (254 µm), ma non si tratta di un limite universale; la lunghezza ammissibile dipende dalle proprietà dielettriche e dal budget di perdita/perdita di ritorno del canale.
Quali produttori di PCB forniscono dati di pianificazione del backdrill?
Diversi produttori di PCB pubblicano raccomandazioni indipendenti. I loro dati pubblicati mostrano dove in genere gli ingegneri necessitano di un'ulteriore conferma dal fornitore:
| Pagina del produttore | Dati tecnici forniti | Lacuna decisionale residua |
|---|---|---|
| Note applicative di backdrill di un tipico produttore | Spiegano la rimozione dello stub di via, gli utensili di backdrill con diametro maggiorato, esempi di transizione di layer, l'impatto sull'integrità del segnale, il jitter deterministico e gli effetti sul BER, la risonanza dello stub, intervalli di stub residuo di 0,1–0,25 mm, i concetti di layer di arresto e i requisiti di disegno | Raramente forniscono un pacchetto RFQ completo che definisca ogni file di produzione, i criteri di accettazione del fornitore e il percorso decisionale dello stack-up; gli uffici acquisti hanno comunque bisogno di prove misurabili come sezioni trasversali e verifica di capacità |
| Guida di pianificazione del backdrill APTPCB | Fornisce una lunghezza target dello stub di 10 mil (0,25 mm) o inferiore, un sovradimensionamento del diametro di foratura di 8–10 mil (0,2–0,25 mm), una tolleranza di profondità di ±5 mil (±0,125 mm), riferimenti sulle distanze, i passaggi di pianificazione dei layer e le raccomandazioni di ispezione | Gli ingegneri devono comunque correlare questi limiti allo spessore dielettrico esatto del proprio stack-up e ai requisiti del proprio canale |
La scelta del fornitore non dovrebbe basarsi soltanto sul fatto che una fabbrica di PCB pubblicizzi la capacità di fare backdrill. La domanda vera è se il produttore possa tradurre i tuoi dati di progetto rilasciati in risultati di foratura controllati e fornire verifica.
Quando un progetto PCB ha bisogno di backdrill invece di vie standard?
Il backdrill diventa sempre più utile quando le porzioni non utilizzate del barilotto metallizzato delle vie passanti diventano elettricamente significative.
Usa il backdrill quando:
- I data rate superano circa 10–25 Gbps e gli stub di via influiscono sulle prestazioni del canale.
- Schede multilayer spesse creano lunghe porzioni di via non utilizzate.
- SerDes ad alta velocità, backplane, line card, PCIe, interfacce DDR o altri canali critici richiedono una riduzione delle riflessioni.
- Le vie cieche/interrate non sono economicamente realistiche.
Un esempio tipico:
Un segnale instradato da L1 a L3 su un PCB a 12 layer. Una via passante standard prosegue da L1 a L12, lasciando inutilizzato il barilotto di rame da L4 a L12. Il backdrill da L12 verso L3 rimuove lo stub indesiderato.
Una nota di produzione può specificare:
Backdrill dal basso (lato L12) verso la transizione L3; arrestarsi prima del collegamento L3. In questo esempio, stub residuo massimo: 8 mil, soggetto a verifica dello stack-up e della tolleranza di profondità di foratura.
Quali parametri di backdrill includere in un disegno di produzione PCB?
Una specifica di backdrill completa deve includere:
- Lato di backdrill: superiore, inferiore o entrambi.
- Layer di partenza e layer di arresto.
- Diametro finale di backdrill.
- Diametro della via originale.
- Lunghezza massima dello stub residuo.
- Tolleranza di profondità di foratura.
- Requisiti di distanza del rame.
- File di foratura NC separati per ogni profondità di backdrill.
- Layer «da non tagliare» (Must Not Cut).
Valori tipici:
| Parametro | Valore ingegneristico tipico | Rischio se non definito | Verifica |
|---|---|---|---|
| Aumento del diametro di backdrill | 8–10 mil (0,2–0,25 mm) in più rispetto alla via originale | Rimane rame residuo della barillettatura | Revisione del disegno di foratura e sezione trasversale |
| Target di stub residuo | <10 mil (254 µm); alcuni progetti indicano <8 mil | Riflessione e perdita di inserzione | Misura in microsezione |
| Controllo di profondità | Capacità di ±50 µm (2 mil); altri fornitori pubblicano ±5 mil (±0,125 mm) | Rimozione eccessiva o stub residuo | Report di capacità del fornitore |
| Esempio di soglia del segnale | Reti critiche >10 Gbps | Degrado ad alta velocità | Simulazione SI |
Come stimare la lunghezza dello stub di via in base al data rate?
La regola spesso citata 0,3 / data rate (lunghezza in pollici, data rate in Gb/s) è un’euristica di prima approssimazione, non un limite massimo definito da uno standard. Ignora la costante dielettrica, la modulazione, l'equalizzazione e il margine di canale. I valori seguenti illustrano soltanto quest’euristica; non rilasciare alcun limite di produzione senza simulazione del canale e conferma del fornitore. Anche i target, il sovradimensionamento di foratura e le classi di difficoltà della tabella sono esempi di pianificazione, non raccomandazioni universali basate sul solo data rate.
| Data rate | Lunghezza massima illustrativa secondo la regola di Bogatin | Lunghezza illustrativa in mm | Target esemplificativo dello stub residuo (da verificare per il canale) | Sovradimensionamento esemplificativo del diametro di foratura | Difficoltà produttiva indicativa |
|---|---|---|---|---|---|
| 5 Gbps | 60 mil | 1,5 mm | <15 mil | 8–10 mil standard | Facile |
| 10 Gbps | 30 mil | 0,76 mm | <10 mil | 8–10 mil | Facile |
| 16 Gbps | 19 mil | 0,48 mm | <8 mil | 6–8 mil | Media |
| 25 Gbps | 12 mil | 0,30 mm | <5 mil | 6–8 mil | Media |
| 32 Gbps | 9 mil | 0,23 mm | <4 mil | 4–6 mil | Difficile |
| 56 Gbps | 5 mil | 0,13 mm | <3 mil | 4–6 mil | Molto difficile |
| 112 Gbps | 2,5 mil | 0,06 mm | <2 mil | 3–5 mil | Estrema |
Quest'euristica non stabilisce un limite superiore teorico. Fissa i limiti dello stub residuo a partire da perdita di ritorno, perdita di inserzione, margine d'occhio simulati e dalla capacità di profondità di foratura; i margini di sicurezza devono essere specifici del progetto. A 56 Gbps e oltre, lo stub residuo richiesto si avvicina al limite di capacità della foratura meccanica, e gli ingegneri devono valutare alternative blind-via o HDI accanto al backdrill.
In che modo la scelta dei materiali e dello stack-up influisce sulla pianificazione del backdrill?
La prestazione del backdrill dipende dall'intero percorso di trasmissione. La selezione dei materiali controlla il comportamento dielettrico, le perdite, l'affidabilità termica e la geometria di impedenza.
| Classe di materiale | Esempi di materiali (i valori indicativi non sono dati uniformi per ogni grado) | Dk @10 GHz | Df @10 GHz | Tg °C | Td °C | CTI | Impatto sulla decisione |
|---|---|---|---|---|---|---|---|
| FR-4 standard | S1141, KB-6160 | ~4,2 | ~0,020 | 140 | 315 | 175 | Progetti orientati al costo con requisiti di banda inferiori |
| Perdite intermedie / High-Tg | IT-180A, S1000-2M | ~3,8 | ~0,012 | 180 | 345 | 175 | Server, controllo industriale, DDR4 |
| Basse perdite | IT-968, M4S | ~3,6 | ~0,007 | 190 | 360 | 600 | Backplane PCIe 4.0/5.0 e 25 Gbps |
| Perdite molto basse | Megtron 6, IT-988GSE | ~3,2 | ~0,003 | 210 | 400 | 600 | PAM4 56/112G |
| RF/microonde | Rogers RO4350B | 3,48 ±0,05 (Dk di processo, 10 GHz/23 °C, asse Z, IPC-TM-650 2.5.5.5) | 0,0037 (10 GHz/23 °C, asse Z, IPC-TM-650 2.5.5.5) | >280 °C (TMA, condizione A, IPC-TM-650 2.4.24.3) | 390 °C (TGA, ASTM D3850) | Non indicato nella tabella citata | Alimentazioni RF selezionate, filtri e applicazioni antenna |
| Polimmide flessibile | Dupont AP, Shengyi SF305 | ~3,4 | ~0,002 | >300 | >500 | - | Applicazioni flex-rigid |
Ad esempio, una coppia differenziale da 100 Ω con spessore dielettrico di 4 mil può richiedere approssimativamente:
- IT-180A (Dk esempio ~3,8): la larghezza della pista deve essere calcolata per lo spessore di rame effettivo, il mask di saldatura, la posizione del piano di riferimento e il gap differenziale.
- Megtron 6 (Dk esempio ~3,2): un Dk più basso può consentire una pista più larga a geometria pari, ma nessuna larghezza universale deriva dal solo Dk.
Per le righe dei materiali diverse da RO4350B, tutti i valori numerici sono assunzioni illustrative a livello di classe, non dati verificati per ciascun grado commerciale elencato. Un Dk più basso può consentire piste più larghe, riducendo la perdita conduttrice e migliorando la tolleranza produttiva, ma i materiali premium creano un compromesso di costo materiale più elevato.
Quali strutture di stack-up PCB supportano un routing ad alta velocità affidabile?
| Numero di layer | Struttura esempio | Decisione ingegneristica |
|---|---|---|
| 4 layer | S1 / G2 / P3 / S4 | Opzione meno costosa per progetti IoT e MCU |
| 6 layer | S1 / G2 / S3 / S4 / P5 / S6 | Può supportare un routing controllato, ma S3/S4 devono essere valutati per la continuità e l'accoppiamento del piano di riferimento; non sono automaticamente entrambi stripline |
| 8 layer | S1 / G2 / S3 / P4 / G5 / S6 / P7 / S8 | Offre due regioni stripline controllate e un accoppiamento dei piani più forte |
| 10 layer | S1 / G2 / S3 / P4 / G5 / S6 / G7 / P8 / S9 / S10 | Migliore separazione tra digitale ad alta velocità e circuiti sensibili |
I segnali ad alta velocità devono mantenere un piano di riferimento continuo. Le reti critiche dovrebbero evitare di attraversare split dei piani. Il routing stripline sui layer interni in genere fornisce un controllo EMI più forte rispetto al routing microstrip sui layer esterni.
Come lo spessore del rame e i requisiti termici cambiano la decisione PCB?
Lo spessore del rame influisce sulla densità di routing, sull'alimentazione di potenza e sulla producibilità.
Scelte tipiche di rame:
- Layer segnale: 0,5 oz (18 µm) o 1 oz (35 µm).
- Piani di potenza/ground: 1 oz standard.
- Regioni ad alta corrente: valutare 2 oz (70 µm) o più spesso.
- Valuta la sezione di rame e l'incremento termico per ogni percorso di corrente reale; una corrente totale di scheda di 50 A da sola non determina lo spessore del rame.
Un progetto con rame da 2 oz rende più difficile il routing fine. Raggiungere piste/spazi inferiori a 4 mil diventa impegnativo perché il rame più spesso riduce la precisione di incisione.
Le decisioni sull'affidabilità termica devono considerare anche la conduttività termica del dielettrico. Gli intervalli tipici del dielettrico sono circa:
- Dielettrico FR-4 standard: tipicamente intorno a 0,2–0,5 W/(m·K), in base a resina, contenuto di vetro e direzione di test.
- Sistemi dielettrici a conduttività termica migliorata: consulta la qualità specificata e la direzione di test; valori intorno a 1–8 W/(m·K) sono disponibili in diverse categorie di prodotto e non sono intercambiabili con la conduttività di una base metallica.
Per applicazioni di gestione termica, le strutture MCPCB con base in alluminio o rame trasferiscono il calore in modo più efficace rispetto al FR-4 standard.
Quali prove di produzione devono richiedere gli ingegneri dopo la fabbricazione?
La scheda rilasciata deve essere verificata tramite:
- Test di impedenza dei coupon con TDR.
- Analisi in microsezione delle vie backdrillate.
- Verifica dello stack-up.
- Verifica dello spessore del rame.
- Report di test termici quando le prestazioni termiche sono un requisito di progetto.
Il documento di stack-up di produzione deve includere:
- Costruzione dei layer.
- Spessore di core e prepreg.
- Spessore del rame.
- Spessore finale pressato.
- Modello di materiale.
- Geometria di impedenza controllata.
- Profondità di backdrill e layer di arresto.
Quali file e specifiche includere in un RFQ PCB?
Invia al fornitore PCB i seguenti file e requisiti:
File di progetto
- File di produzione Gerber.
- File di foratura, inclusi file di foratura NC di backdrill separati.
- Disegno dello stack-up PCB.
- BOM.
- File pick-and-place se è incluso l'assemblaggio.
- Disegno della via.
- Disegno di produzione con annotazioni di backdrill.
- Requisiti di impedenza.
- Requisiti di materiale.
Prove da richiedere al fornitore
- Revisione DFM dello stack-up e del piano di backdrill.
- Specifica di capacità di backdrill.
- Report di sezione trasversale o microsezione.
- Report di impedenza TDR.
- Schede tecniche dei materiali.
- Report di test termici quando è richiesta la prestazione termica.
- Documentazione di ispezione finale.
Laminazione ibrida: Rogers + FR-4
Una soluzione efficace per contenere il costo consiste nell'impiegare il materiale Rogers più costoso, per esempio RO4350B, soltanto sui layer che trasportano segnali ad alta frequenza, lasciando a un FR-4 più economico come IT-180A le sezioni digitali e di alimentazione.
Criticità e soluzioni HILPCB
Differenza di CTE: materiali differenti presentano espansioni termiche diverse, con conseguente rischio di delaminazione o deformazione durante laminazione e rifusione.
Ciclo di pressatura: temperatura e pressione devono seguire un profilo compatibile con entrambi i sistemi di materiali.
Esperienza HILPCB: disponiamo di una banca dati consolidata per processi ibridi Rogers/FR-4. Regolando il flusso del PP e ottimizzando il
ciclo di pressatura, è possibile ottenere un'adesione ad alta affidabilità.Flusso della resina: durante la laminazione, la resina del PP fonde e riempie le cavità lasciate dall'incisione del rame. Una distribuzione non equilibrata, per esempio una grande area piena accanto a una zona di instradamento molto densa, può creare localmente carenza o eccesso di resina, modificando lo spessore dielettrico e quindi l'impedenza. Gli ingegneri CAM HILPCB compensano questi effetti attraverso tecniche di bilanciamento del rame.
Servizi HILPCB per lo stack-up: affidare la costruzione agli specialisti
Per definire uno stack-up complesso, molti gruppi di progettazione impiegano giorni tra ricerca dei materiali, calcolo dell'impedenza e successive revisioni con il produttore. Per ridurre queste iterazioni, HILPCB propone il servizio dedicato Stackup fast-claim.
Non è necessario diventare specialisti dei laminati. È sufficiente fornire i dati fondamentali del progetto, tra cui velocità dati, impedenza, numero di layer preferito e requisito di spessore. Gli ingegneri senior HILPCB preparano quindi entro 24 ore uno stack-up pronto per la produzione.
Perché il servizio è efficace
- Basato su oltre 200 materiali disponibili a magazzino: le strutture vengono sviluppate a partire da materiali realmente disponibili, riducendo il rischio di ritardi dovuti a tempi di approvvigionamento elevati.
- Supportato da dati di produzione in serie: ogni proposta viene verificata internamente attraverso controlli DFM e ottimizzata utilizzando una grande base di dati produttivi, con l'obiettivo di ottenere parametri di laminazione stabili e impedenze accurate.
- Verifica gratuita dell'impedenza: per gli stack-up progettati o revisionati da HILPCB vengono forniti gratuitamente rapporti sui coupon TDR, permettendo di verificare il risultato finale con dati misurati.
Link interni
Come supporta HILPCB le decisioni su backdrill e stack-up?
HILPCB fornisce supporto ingegneristico allo stack-up per progetti che richiedono impedenza controllata, materiali ad alta velocità e strutture PCB speciali.
Le capacità includono:
- Numero massimo di layer: 64 layer.
- Pista/spazio minimi: 2,5 / 2,5 mil.
- Controllo di profondità di backdrill: ±50 µm (2 mil).
- Materiali supportati: FR-4, Rogers, Taconic, Arlon, Isola, Nelco, Shengyi, Panasonic Megtron e altre famiglie di materiali.
- Processi: HDI (any-order), flex-rigid, resistori/condensatori incorporati, rame pesante e substrati ceramici.
Soluzioni correlate:
- Fabricazione PCB
- PCB HDI
- Assemblaggio PCB
- PCB flex-rigid
Conclusione: qual è la decisione finale di pianificazione del backdrill?
Un piano di backdrill affidabile collega i requisiti elettrici alle prove di produzione. Definisci la banda del segnale, calcola la lunghezza ammissibile dello stub residuo, seleziona il sistema di stack-up e materiale, specifica la geometria di backdrill e richiedi la verifica tramite sezione trasversale e test di impedenza. La scelta corretta non è sempre il backdrill massimo: è la più piccola modifica di produzione che raggiunge il target di prestazione del canale.