
Produzione PCB HDI | Microvia, VIPPO e fanout BGA fine-pitch
Produzione PCB HDI per progetti non instradabili in modo pulito con multilayer standard. Ideale per BGA fine-pitch, vie cieche/interrate, microvie impilate o sfalsate, VIPPO e build-up any-layer.
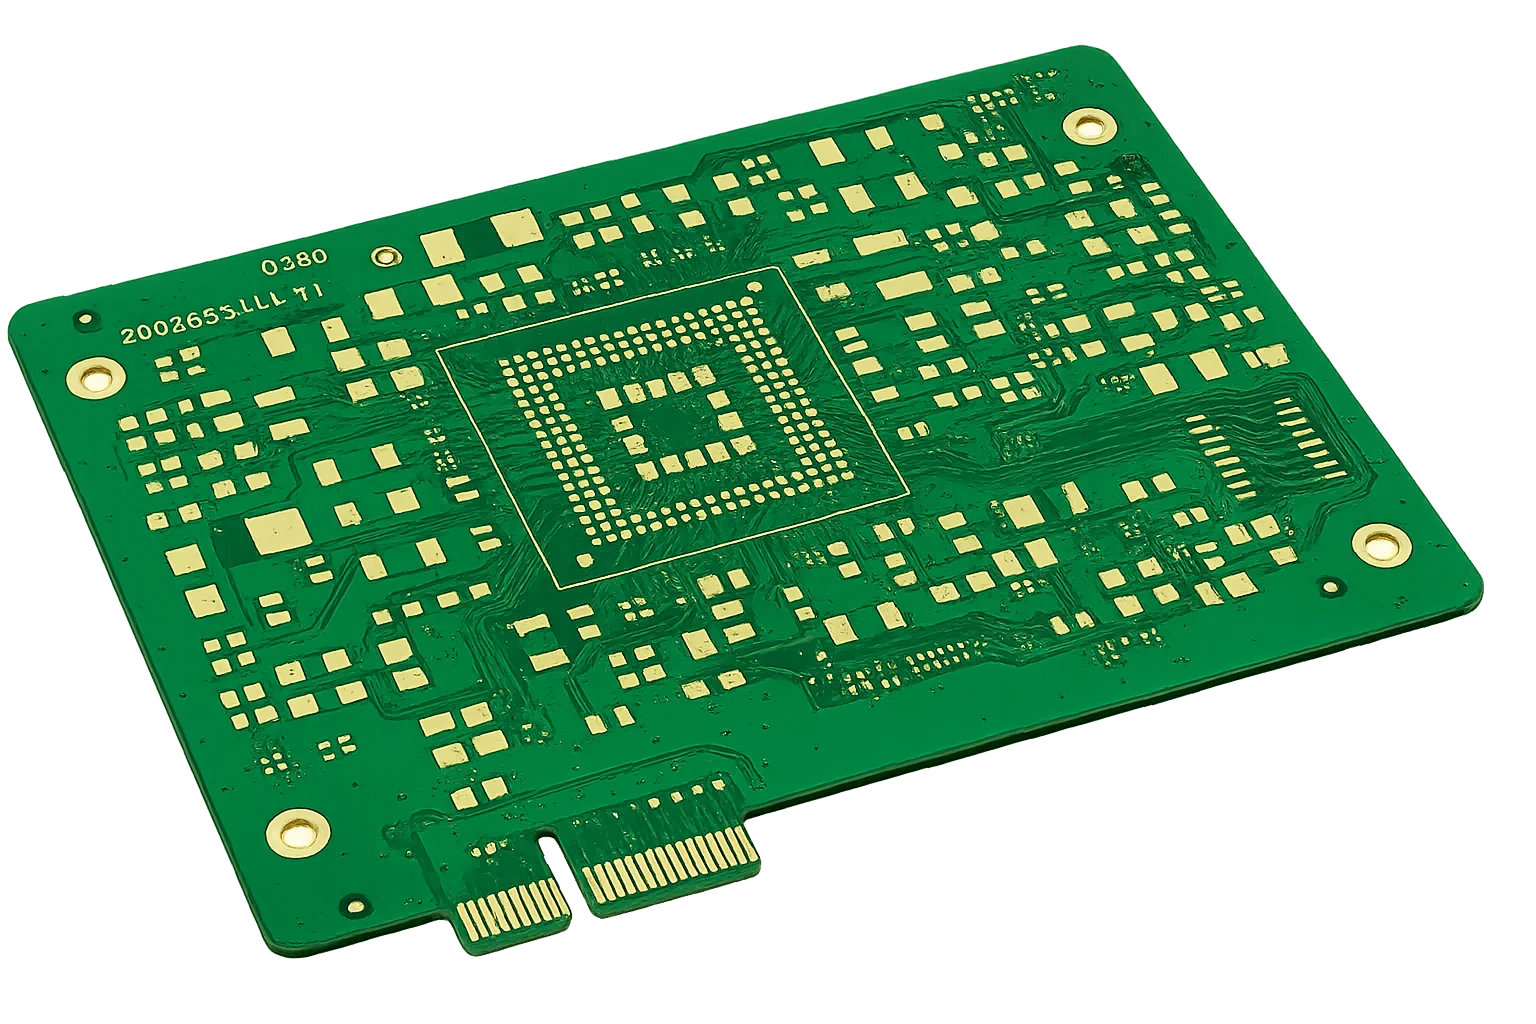
Selezione della tecnologia HDI e ingegneria del valore
Architettura di stack-up per bilanciare densità e prestazioniL'adozione dell'HDI inizia quando il passo del BGA scende sotto 0.8 mm (zero punto otto millimetri) o il numero di strati supera i limiti economici. Valutiamo tre nodi decisionali: altezza dello stack di microvia (tipicamente limitata a due per affidabilità), cicli di laminazione sequenziale (1+N+1 vs 2+N+2 costo/beneficio) e transizioni di materiale quando le frequenze operative superano 5–8 GHz (cinque a otto gigahertz). Attraverso una sistematica ottimizzazione dello stack-up, lo spessore totale è comunemente ridotto del 25–40% (venticinque a quaranta percento) mantenendo l'affidabilità IPC-6012 Classe 3.
Le microvia laser di 50–75 μm (cinquanta a settantacinque micrometri) con rapporto d'aspetto ≤1:1 (minore o uguale a uno a uno) abilitano il fanout via-in-pad, riducendo l'induttanza parassita di ~40–60% (circa quaranta a sessanta percento) rispetto al routing a osso di cane. Per coppie differenziali >10–12 Gbps (maggiore di dieci a dodici gigabit al secondo), interconnessioni più corte preservano i margini dell'occhio e riducono lo skew del segnale. Per dettagli su progettazione delle via e correlazione dei test, consulta la nostra guida al controllo dell'impedenza e lo studio sull'affidabilità delle microvia.
Rischio critico: Un eccessivo stacking di microvia, un riempimento di resina insufficiente o una laminazione squilibrata possono causare vuoti, crepe nel barilato e formazione di filamenti anodici conduttivi (CAF) durante lo stress termico. Sovraperforazioni o rapporti d'aspetto elevati aumentano anche il rischio di fallimento nell'interfaccia via-cattura.
La nostra soluzione: Applichiamo gli standard di affidabilità delle microvia IPC-6016 e IPC-6012 Classe 3. Ogni struttura di build-up è simulata per l'espansione sull'asse z, riempita e planarizzata utilizzando placcatura in rame assistita da vuoto. L'analisi delle sezioni trasversali e i test di stress delle interconnessioni (IST) confermano l'integrità delle via impilate e un CPK di placcatura ≥ 1.33 (maggiore o uguale a uno punto tre tre). Per design ultra-densi, gli stack-up ibridi combinano PCB multistrato e PCB backplane per bilanciare routing e distribuzione di potenza.
- Ideale per l'escape di BGA a passo fine, VIPPO, vie cieche/interrate e build-up con microvie
- I percorsi supportati includono 1+N+1, 2+N+2, microvie impilate/sfalsate e revisione any-layer
- Le microvie sono valutate per rapporto d'aspetto, metodo di riempimento, registrazione e rischio di affidabilità
- La scelta dei materiali è allineata a requisiti di densità, impedenza e perdita
- Confine chiaro rispetto a PCB multistrato standard, PCB ad alta velocità e substrati per circuiti integrati
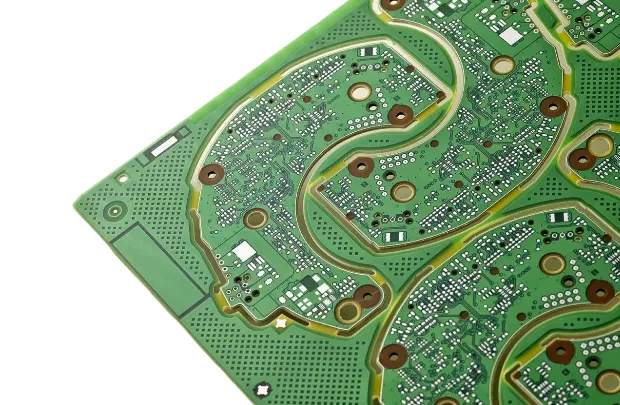
🚀 Richiesta Preventivo Rapido
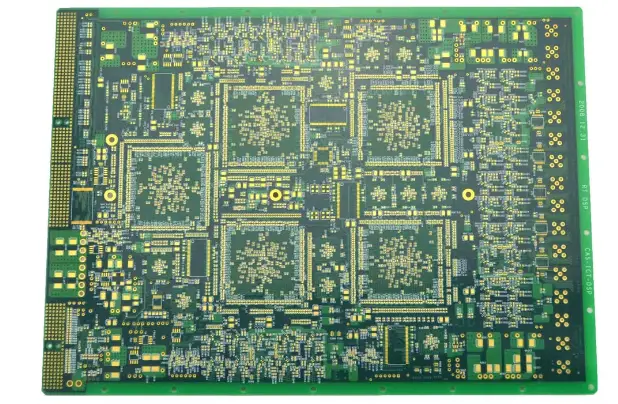
📋 Ottieni Capacità Complete
Controllo e Validazione del Processo di Costruzione Sequenziale
Precisione di registrazione attraverso verifica di allineamento multi-faseCostruzioni multi-ciclo mantengono la registrazione degli strati entro ±25–50 μm (più/minus venticinque a cinquanta micrometri). UV-YAG a 355 nm (trecentocinquantacinque nanometri) fornisce un'ablazione uniforme su sistemi FR-4 high-Tg (170–180 °C — centosettanta a centottanta gradi Celsius) e a bassa perdita. La densità energetica è regolata in base a Dk/Df per prevenire la carbonizzazione e preservare pareti laterali pulite per la metallizzazione.
Il riempimento in rame è selezionato in base all'affidabilità: rame elettrolitico per profili termici automobilistici (−40 °C↔+125 °C — meno quaranta a più centoventicinque) e pasta conduttiva per costruzioni consumer ottimizzate per il costo. La ingegneria CAM pre-produzione applica l'analisi FEA per prevedere lo stress da CTE al ginocchio del microvia. La stabilità dimensionale è verificata otticamente in cinque posizioni per pannello secondo IPC-2226 Livello C.
- Valutazione di microvie impilate rispetto a quelle sfalsate
- Pianificazione di VIPPO e riempimento in rame quando richiesto dall'escape del package
- Verifiche del rischio di registrazione, laminazione e planarizzazione
- Valutazione di impedenza e materiali a bassa perdita quando necessario
- Pianificazione di AOI, raggi X, sezioni trasversali e test elettrici in base al rischio del programma
Matrice di capacità e prestazioni HDI PCB
Capacità per build con microvia e BGA fine-pitch guidati dalla densità
| Parametro | Capacità standard | Capacità avanzata | Norma |
|---|---|---|---|
Numero di strati | 4–30 strati (da quattro a trenta) | Fino a 60+ strati (fino a sessanta più, any-layer) | IPC-2226 |
Materiali di base | FR-4 High-Tg, materiali low-Dk/Df | Megtron 6/7, Isola I-Speed, Rogers RO4000 | IPC-4101 |
Spessore della scheda | 0.4–3.2 mm (zero punto quattro a tre punto due) | 0.2–6.0 mm (zero punto due a sei punto zero) | IPC-A-600 |
Traccia/spazio minimi | 75/75 μm (3/3 mil; settantacinque per settantacinque micrometri) | 50/50 μm (2/2 mil; cinquanta per cinquanta micrometri) | IPC-2221 |
Diametro minimo del foro (laser) | 0.10 mm (4 mil; zero punto uno zero millimetri) | 0.05 mm (2 mil; zero punto zero cinque millimetri) | IPC-2226 |
Tecnologia delle vie | Vie cieche/interrate, microvie (1+N+1, 2+N+2) | Impilate/sfalsate, VIPPO, any-layer | IPC-6012 |
Rapporto d'aspetto (microvia) | 0.8:1 (zero punto otto a uno) | 1:1 (uno a uno) | IPC-2226 |
Dimensioni massime del pannello | 500 × 400 mm (cinquecento per quattrocento millimetri) | 600 × 500 mm (seicento per cinquecento millimetri) | Capacità produttiva |
Controllo dell'impedenza | ±10% (più/meno dieci percento) | ±5% (più/meno cinque percento) con TDR | IPC-2141 |
Finitura superficiale | HASL, ENIG, OSP, argento a immersione | ENEPIG, oro morbido/duro, OSP selettivo | IPC-4552/4556 |
Test di qualità | Test elettrico, AOI, raggi X | Kelvin a 4 fili, sezione trasversale, IST, HAST | IPC-9252 |
Certificazioni | ISO 9001, UL, RoHS | IATF 16949, ISO 13485, AS9100, MIL-PRF-31032 | Standard di settore |
Tempo di consegna | 7–15 giorni (da sette a quindici giorni) | 24 ore (ventiquattro ore) prototipo quick-turn | Programma di produzione |
Pronto a iniziare il tuo progetto PCB?
Che tu abbia bisogno di semplici prototipi o di produzioni complesse, le nostre capacità di produzione avanzate garantiscono qualità superiore e affidabilità. Ottieni il tuo preventivo in soli 30 minuti.
Verifica rapida: quando scegliere HDI
Scegliere HDI quando densità, fanout package o struttura microvia sono la difficoltà principale.
- Adatto: microvia/VIPPO, fanout fine-pitch, vie cieche/interrate, review stackup
- Meno adatto: se il progetto è ancora solo prototipale, riguarda solo la scelta del materiale o rientra meglio in un processo adiacente
- Dati preventivo: BOM, Gerber/ODB++, pick-and-place o forature, disegni, requisiti di test, quantità target, packaging e standard qualità
- Pagine correlate: multilayer-pcb, high-speed-pcb, ic-substrate-pcb
Scegliere il percorso prodotto corretto
- PCB HDI: da usare quando questo processo è il driver principale del progetto.
- multilayer-pcb: da usare quando il perimetro adiacente corrisponde meglio al build.
- high-speed-pcb: da usare quando sourcing, volume o responsabilità di processo puntano lì.
- ic-substrate-pcb: da usare quando l’assemblaggio a valle o il perimetro di sistema si espande.
Architettura dello Stack-Up e Integrazione del Sistema Materiali
La progressione da 1+N+1 a 2+N+2 avviene tipicamente quando i BGA con passo 0,8 mm (zero virgola otto millimetri) superano i 400–600 pin. Modelliamo la risonanza degli stub delle vie intorno a 0,25λ (un quarto di lunghezza d'onda) vicino a 10 GHz (dieci gigahertz) e spostiamo le reti critiche su percorsi ciechi/back-drilled. Le transizioni a bassa perdita (Df 0,009–0,012) sono giustificate quando il budget di perdita di inserzione scende sotto ~0,8–1,0 dB/in (circa zero virgola otto a uno virgola zero decibel per pollice). Vedi produzione HDI e ottimizzazione delle vie cieche.
L'affidabilità delle microvie impilate dipende da un rame uniforme attraverso la placcatura sequenziale. Miriamo a ≥18–20 μm (maggiore o uguale a diciotto-venti micrometri) nel barile, verificato tramite sezione trasversale. Le pile sfalsate migliorano la vita a ciclo termico del 20–30% (venti-trenta percento) ma richiedono più area. Il CTE del riempimento VIPPO è regolato (≈45–55 ppm/°C — circa quarantacinque-cinquantacinque parti per milione per grado Celsius) per limitare lo stress delle giunzioni di saldatura; il riempimento in rame è selezionato quando la dissipazione del calore per via supera ~2 W (circa due watt).
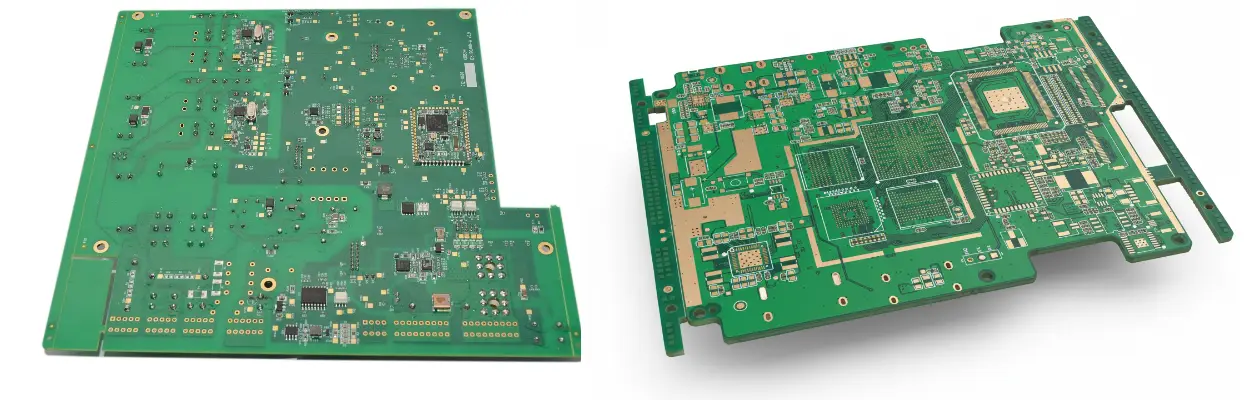
Ottimizzazione della Sequenza di Costruzione e Finestre di Processo
La preparazione del nucleo mira a un restringimento <0,05% (inferiore a zero virgola zero cinque percento). Ogni ciclo SBU: laminazione 175–190 °C (centosettantacinque-centonovanta gradi Celsius), formazione di vie laser con pareti laterali di 70–80° (settanta-ottanta gradi), quindi rame chimico + elettrolitico. Il desmear utilizza permanganato regolato per minimizzare la recessione dielettrica rimuovendo completamente lo smear. Il Cpk del processo per l'anello di anulus e la spaziatura delle vie è mantenuto ≥1,33 (maggiore o uguale a uno virgola tre tre). La placcatura a impulsi inversi raggiunge un potere di lancio >80% (maggiore di ottanta percento). Dettagli nella nostra guida HDI.
Il QA post-laminazione include AOI fino a 10 μm (dieci micrometri), tomografia a raggi X per il neck-down delle microvie e test elettrici (flying-probe/fixture). Il Kelvin a 4 fili verifica la resistenza a ±1 mΩ (più/meno un milliohm) per il rilevamento di interconnessioni marginali.
Prestazioni ad Alta Velocità con Impedenza Controllata
La riduzione degli stub delle vie e l'accoppiamento stretto dei piani migliorano la perdita di ritorno. Per coppie differenziali >10 Gbps (maggiore di dieci gigabit al secondo), utilizziamo architetture cieche/back-drilled per eliminare gli stub risonanti. La selezione dei materiali passa a ultra-bassa perdita (Df 0,005–0,007) quando il prodotto dB/in-GHz si avvicina ai limiti. Il nostro modellamento dell'impedanza utilizza EM 3D per array di vie e transizioni, raggiungendo una tolleranza di produzione di ±5% (più/meno cinque percento) con correlazione dei coupon. Il rame a basso profilo (Rz <2 μm — inferiore a due micrometri) riduce la perdita del conduttore del 15–20% (quindici-venti percento). Dielettrici di costruzione sottili (50–75 μm) consentono un'inductance di loop PDN inferiore a 100 pH (cento picohenry).
Validazione dell'affidabilità: Termico, Umidità e IST
Cicli termici da −40 °C a +125 °C (meno quaranta a più centoventicinque) con soste di 15 minuti mirano a ≥1000 (maggiore o uguale a mille) cicli senza una variazione di resistenza >10% (maggiore del dieci percento). L'IST induce riscaldamento Joule per rilevare guasti incipienti (>500 cicli tipici a 150 °C — centocinquanta gradi Celsius). HAST 130 °C/85% RH (centotrenta gradi Celsius/ottantacinque percento di umidità relativa) per 96 h (novantasei ore) valuta la resistenza all'umidità.
Le sezioni SEM controllano la grana del rame, l'adesione e i vuoti; l'accettazione IPC-A-600 Classe 3 include una placcatura di avvolgimento ≥5 μm (maggiore o uguale a cinque micrometri) e nessuna crepa al ginocchio. Pulizia ionica ≤1.56 μg/cm² equivalente NaCl (minore o uguale a uno punto cinque sei microgrammi per centimetro quadrato). Test CAF a 65 °C/88% RH (sessantacinque gradi Celsius/ottantotto percento di umidità relativa) con 100 VDC (cento volt DC) per ≥500 h (maggiore o uguale a cinquecento ore).
Strategie HDI Specifiche per Applicazioni
Automotive ADAS: 2+N+2 con strati RF selettivi a bassa perdita, perdita di inserzione <0.3 dB/in (minore di zero punto tre decibel per pollice) a 77 GHz (settantasette gigahertz), vie termiche riempite di rame che forniscono θJB <2 °C/W (minore di due gradi Celsius per watt).
Medico: miniaturizzazione any-layer con documentazione ISO 13485.
Datacom/5G: 25–56 Gbps (venticinque a cinquantasei gigabit al secondo) SERDES; vedi tecnologia PCB 5G.
Consumer: HDI selettivo solo dove richiesto dalla densità, riducendo i costi del 15–25% (quindici a venticinque percento).
Garanzia Ingegneristica e Certificazioni
Esperienza: programmi collaudati in produzione da 1+N+1 a any-layer con laminazione a zone controllate e registrazione LDI.
Competenza: TDR/VNA per modelli di transizione delle vie; SPC su placcatura e registrazione delle perforazioni; obiettivi Cpk ≥1.33 (maggiore o uguale a uno punto tre tre).
Autorevolezza: IPC Classe 3, IATF 16949, ISO 13485, AS9100; audit e documentazione end-to-end.
Affidabilità: MES traccia codici di lotto e serializzazione ai dati di test in linea; report IST/HAST disponibili per la qualificazione.
- Controlli di processo: spessore di placcatura, pressione/temperatura di laminazione, energia laser
- Tracciabilità: serializzazione delle unità, tracciamento dei lotti dei componenti, itinerario digitale
- Validazione: IST, HAST, revisioni microsezioni, coupon di impedenza
Domande frequenti
Come scelgo tra HDI 1+N+1 e 2+N+2?
Cosa limita l'affidabilità delle microvie impilate e come si mitiga?
Quando devo passare a materiali a bassa o ultra-bassa perdita?
Quali fattori incidono maggiormente sul prezzo degli HDI?
Potete convalidare l'impedenza con tolleranze ristrette sugli HDI?
Quali file servono per un preventivo HDI?
Sperimenta l'Eccellenza Manifatturiera
Processi di produzione avanzati garantiscono che ogni PCB soddisfi i più alti standard di qualità. Ottieni subito il tuo preventivo personalizzato.