
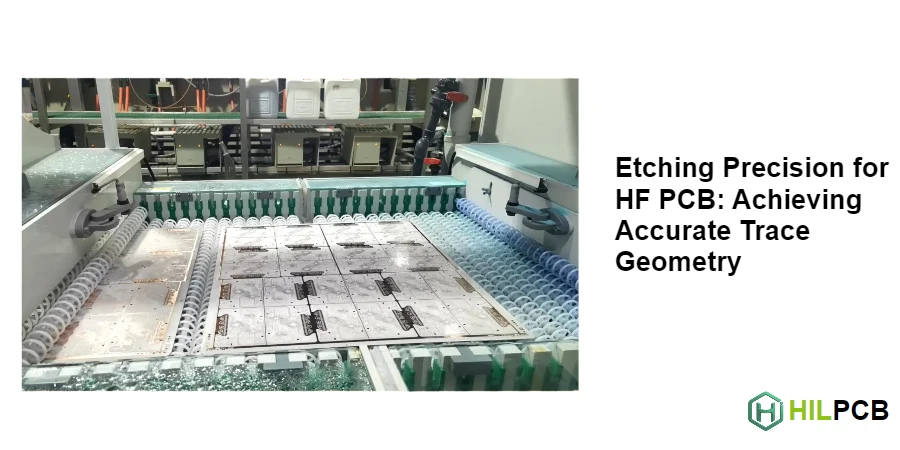
La precisione di incisione determina se la geometria delle tracce rispetta le tolleranze strette richieste dai circuiti ad alta frequenza. Il processo di incisione chimica che definisce le tracce di rame introduce inevitabilmente variazioni: undercut (sottosquadro), etch factor e drift di processo influenzano le dimensioni finali. Alle alte frequenze, dove l’impedenza dipende in modo critico dalla larghezza della traccia, controllare la variabilità dell’incisione diventa essenziale per le prestazioni del circuito.
Questa guida offre una comprensione completa delle sfide e delle soluzioni legate alla precisione di incisione nella fabbricazione di PCB ad alta frequenza, nel contesto più ampio delle sfide di fabbricazione dei PCB HF.
HILPCB mantiene una fabbricazione RF di precisione con processi di incisione ottimizzati che assicurano l’accuratezza geometrica necessaria per impedenze controllate a frequenze microonde.
In questo articolo:
- Fondamenti del processo di incisione
- Fattori che influenzano la precisione di incisione
- Impatto sull’impedenza della variazione di incisione
- Controllo e ottimizzazione del processo
- Tecnologie di incisione avanzate
- Linee guida di progettazione per la precisione di incisione
Fondamenti del processo di incisione
Comprendere la fisica dell’incisione consente di ottimizzare il processo per ottenere una geometria di traccia precisa. Il processo chimico che rimuove il rame è lo stesso che crea le sfide geometriche da gestire.
In HILPCB, i nostri processi di produzione PCB controllata includono parametri di incisione ottimizzati per applicazioni ad alta frequenza.
Meccanismo dell’incisione chimica
L’incisione del rame utilizza soluzioni chimiche (tipicamente cloruro rameico oppure ammoniaca alcalina) che dissolvono il rame esposto. L’incisore attacca il rame in tutte le direzioni—non solo verso il basso. Questa natura isotropa crea undercut sotto il resist, rendendo la traccia finale più stretta in alto rispetto a quanto previsto nell’artwork.
La velocità di reazione dipende da chimica dell’incisore, temperatura, spessore del rame e tempo di esposizione. Queste variabili devono essere controllate per risultati coerenti su tutto il pannello e tra diverse produzioni.
Definizione di etch factor
L’etch factor descrive il rapporto tra profondità di incisione verticale e undercut orizzontale:
Etch Factor = Vertical Depth / Horizontal Undercut
Valori tipici vanno da 2:1 a 4:1 a seconda dell’ottimizzazione del processo. Un etch factor di 3:1 con rame 1 oz (35 μm) crea circa 12 μm di undercut per lato, restringendo la traccia di circa 24 μm (quasi 1 mil) complessivi.
Sezione trasversale trapezoidale
Poiché l’incisione procede dall’alto verso il basso mentre “sottosquadra” orizzontalmente, la traccia risultante ha una sezione trapezoidale—più larga alla base (dove il tempo di incisione è stato più breve) e più stretta in alto. Questa geometria influisce sui calcoli di impedenza: una modellazione accurata deve considerare la forma reale della traccia, invece di assumere una sezione rettangolare.
Compensazione dell’artwork
Per ottenere la larghezza target nonostante l’undercut, l’artwork viene compensato: le tracce vengono disegnate più larghe del valore finale desiderato. L’entità della compensazione dipende dallo spessore del rame e dall’etch factor atteso. Una compensazione accurata richiede conoscenza dei parametri reali di processo e la loro stabilità nel tempo.
Fattori che influenzano la precisione di incisione
Molte variabili influenzano la precisione di incisione. Capire e controllare questi fattori consente una geometria delle tracce ripetibile.
Effetti dello spessore del rame
Un rame più spesso richiede tempi di incisione più lunghi, consentendo maggiore undercut orizzontale. Anche l’etch factor può variare con lo spessore, perché la chimica cambia durante un’incisione prolungata. Il rame pesante (2 oz e oltre) è la sfida maggiore: l’undercut può superare 1 mil per lato, rendendo difficili le feature fini. Un rame leggero (0,5 oz) abilita feature più piccole con meno undercut.
Per applicazioni ad alta frequenza che richiedono linee fini, specificare rame più leggero dove elettricamente accettabile migliora l’accuratezza geometrica delle tracce. La relazione tra peso del rame e prestazioni HF comporta compromessi tra precisione geometrica e caratteristiche di perdita, come discusso negli effetti della rugosità del rame nei PCB HF.
Chimica dell’incisore
Chimiche diverse hanno etch factor e uniformità differenti. Il cloruro rameico fornisce tipicamente etch factor tra 2,5:1 e 3,5:1. Gli incisori alcalini possono ottenere etch factor leggermente migliori in alcune condizioni.
Un incisore fresco si comporta diversamente rispetto a un incisore che ha accumulato rame disciolto. La gestione dell’incisore—rigenerazione, reintegro o sostituzione—mantiene la chimica coerente e quindi un etch factor stabile.
Etch factor e undercut
Controllo della temperatura
La velocità di incisione aumenta con la temperatura. Una temperatura non uniforme sul pannello causa incisione non uniforme: il centro può incidere in modo diverso rispetto ai bordi. Un controllo entro ±1°C nella zona di incisione migliora l’uniformità. Le variazioni stagionali vanno compensate.
Dinamica di spruzzo
L’incisione a spruzzo usa ugelli per applicare l’incisore sulla superficie del pannello. Pressione degli ugelli, pattern di spruzzo e velocità di trasporto del pannello influiscono sull’uniformità. Gli effetti di “puddle” (accumulo di soluzione su superfici orizzontali) causano over‑etch in alcune aree. Un design corretto e una manutenzione adeguata del sistema di spruzzo assicurano una distribuzione uniforme dell’incisore.
Impatto sull’impedenza della variazione di incisione
La variazione della larghezza traccia influisce direttamente sull’impedenza caratteristica. Comprendere la sensibilità aiuta a definire le tolleranze e le priorità di controllo processo.
Relazione larghezza-impedenza
Per una microstrip, l’impedenza aumenta quando la larghezza traccia diminuisce (traccia più stretta = impedenza più alta). La relazione è approssimativamente:
ΔZ/Z ≈ -0.7 × ΔW/W (per geometrie tipiche)
Una variazione del 10% della larghezza causa circa il 7% di variazione di impedenza—significativo quando si punta a una tolleranza di impedenza ±5%. L’impegno di HILPCB sull’accuratezza di impedenza supporta applicazioni RF e microonde particolarmente esigenti.
Allocazione del budget di tolleranza
La tolleranza totale di impedenza include contributi da larghezza traccia, spessore del dielettrico e variazione del Dk del materiale. Se l’obiettivo è ±5% di impedenza totale, il contributo della larghezza traccia dovrebbe essere ±2-3%, lo spessore del dielettrico ±2-3% e la variazione del Dk ±1-2%. Questa allocazione guida i requisiti di tolleranza sulla larghezza traccia—tipicamente ±5-7% per lasciare margine agli altri fattori.
Bilanciamento delle coppie differenziali
Per le coppie differenziali, entrambe le tracce devono corrispondere molto da vicino. Una differenza di larghezza tra le due tracce crea sbilanciamento e degrada la reiezione di modo comune. Il matching “coppia per coppia” può essere più facile dell’accuratezza assoluta della larghezza, perché entrambe le tracce sperimentano condizioni di processo simili.
Controllo e ottimizzazione del processo
Un controllo di processo sistematico garantisce risultati di incisione coerenti tra i lotti.
Controllo statistico di processo (SPC)
L’SPC monitora la larghezza delle tracce continuamente durante la produzione. Le control chart identificano drift di processo prima che causino difetti. Misure regolari su pattern di test forniscono feedback. L’analisi Cpk quantifica la capacità del processo rispetto alle specifiche.
Ottimizzazione della compensazione
La compensazione dell’artwork deve rispecchiare il comportamento reale del processo. Misura le larghezze reali e confrontale con l’artwork. Regola i valori di compensazione in base alle misure. Larghezze diverse possono richiedere percentuali di compensazione diverse. Mantieni tabelle di compensazione per peso rame e dimensione feature.
Qualifica del processo
Quando si stabilisce la capacità HF, qualifica specificamente il processo di incisione. Realizza pannelli di test con varie larghezze traccia e pesi di rame. Misura i risultati reali rispetto ai target. Definisci limiti di processo e valori di compensazione. Documenta i parametri per l’uso in produzione.
Controllo dei materiali in ingresso
La variazione di spessore del rame influisce su tempo di incisione e undercut. Verifica che il peso rame in ingresso rispetti la specifica. Considera l’aggiunta dovuta alle placcature sul rame base. Se le variazioni sono significative, adatta i parametri di processo. Questi controlli supportano l’accuratezza di laminazione per PCB ad alta frequenza e la qualità complessiva.
Tecnologie di incisione avanzate
Processi avanzati possono migliorare la precisione oltre la chimica “wet” convenzionale.
Processi sottrattivi modificati
Processi di incisione wet migliorati ottimizzano chimica, temperatura e dinamiche di spruzzo per aumentare l’etch factor. Chimiche differenziali possono migliorare il profilo delle pareti. Questi miglioramenti incrementali possono stringere le tolleranze restando nell’ambito della produzione convenzionale.
Processi semi‑additivi
Invece di rimuovere rame, i processi semi‑additivi placcano rame su un sottile seed layer attraverso un resist patternato. In questo modo si evita completamente l’undercut: le tracce hanno pareti verticali alla larghezza progettata. I processi semi‑additivi abilitano linee/spazi più fini, ma richiedono attrezzature e processi diversi.
Laser Direct Imaging (LDI)
L’LDI migliora la precisione di imaging, consentendo un trasferimento dell’artwork al resist più accurato. Un imaging migliore rende più controllabile la compensazione di incisione. L’LDI consente anche di regolare la compensazione a livello di pannello in base alle proprietà del materiale in ingresso.
Monitoraggio del processo
Sistemi avanzati monitorano in tempo reale chimica dell’incisore, temperatura e dinamiche di spruzzo. Il feedback control regola automaticamente i parametri per mantenere le condizioni target. Il data logging abilita analisi dei trend e manutenzione predittiva. Questo monitoraggio contribuisce al controllo dello yield nei PCB HF.
Linee guida di progettazione per la precisione di incisione
Le scelte di design influiscono sulla precisione ottenibile in incisione. Seguire alcune linee guida aumenta le probabilità di successo in produzione.
Larghezza minima della traccia
Tracce più strette sono più difficili da controllare con precisione: la variazione percentuale aumenta al diminuire della larghezza. Specifica la larghezza minima praticabile per i requisiti di impedenza. Quando la densità di routing lo permette, valuta tracce più larghe. Un minimo di 4 mil è facilmente ottenibile; 3 mil richiede un processo più attento.
Peso rame coerente
Quando possibile, usa un peso rame coerente tra i layer di segnale. Questo permette una compensazione di incisione uniforme. Pesi di rame misti richiedono più valori di compensazione.
Considerazioni sulla densità delle feature
Aree ampie e aperte incidono più velocemente rispetto a pattern densi per via della dinamica di alimentazione dell’incisore. Una densità di rame più uniforme migliora l’uniformità di incisione. Pattern di thieving o fill possono bilanciare la distribuzione del rame. Considera gli effetti di densità nella compensazione.
Posizionamento dei coupon di test
Inserisci coupon di test d’impedenza in posizioni rappresentative delle aree del circuito. Più coupon sul pannello evidenziano l’uniformità. I risultati dei coupon forniscono feedback al processo e correlazione con le prestazioni del circuito. Questa verifica supporta anche la gestione delle tolleranze di registrazione nei PCB HF.
HILPCB applica processi di incisione ottimizzati per schede in PTFE e fluoropolimeri che richiedono geometrie di traccia precise, con supporto completo anche per la fabbricazione di laminati Rogers.
Servizi HILPCB per la precisione di incisione
HILPCB offre incisione di precisione per applicazioni ad alta frequenza:
Controllo di processo: monitoraggio SPC, chimica ottimizzata e controllo temperatura per una geometria di traccia coerente.
Accuratezza della compensazione: tabelle di compensazione verificate empiricamente per diversi pesi di rame e dimensioni delle feature.
Capacità fine line: larghezza minima traccia 3 mil con undercut controllato per applicazioni impegnative.
Verifica: ispezione ottica automatizzata e test di impedenza per verificare l’accuratezza delle tracce.
Dai prototipi RF ai volumi produttivi, HILPCB fornisce incisione di precisione per PCB ad alta frequenza.
Contatta HILPCB per una consulenza sulla precisione di incisione e un preventivo di produzione.
Domande frequenti
Da cosa dipende principalmente la precisione di incisione su un PCB HF?
La precisione di incisione dipende soprattutto da spessore del rame, chimica dell’incisore, controllo della temperatura, uniformità di spruzzo, compensazione dell’artwork e disciplina del monitoraggio di processo. Su una scheda ad alta frequenza, anche piccole variazioni della larghezza traccia possono spostare impedenza e insertion loss, quindi controllo materiali e SPC contano quanto la geometria nominale.
Quando l’incisione sottrattiva standard non basta più per un progetto ad alta frequenza?
L’incisione sottrattiva convenzionale inizia a diventare un limite quando il progetto richiede linee più fini, un controllo più stretto delle pareti laterali o un budget di perdita più severo di quanto l’undercut normale possa sostenere. In quei casi servono spesso imaging più preciso, compensazione più stretta o processi di tipo semi-additivo per mantenere la geometria prodotta vicina al target.
Come dovrebbero progettare gli ingegneri un PCB HF per facilitarne l’incisione accurata?
Conviene scegliere larghezze minime realistiche, mantenere il più possibile costanti peso rame e densità delle feature, e inserire coupon di impedenza in punti rappresentativi del circuito reale. Così la compensazione diventa più prevedibile e la produzione ha dati concreti per verificare che le tracce finite rispettino ancora l’obiettivo elettrico.