
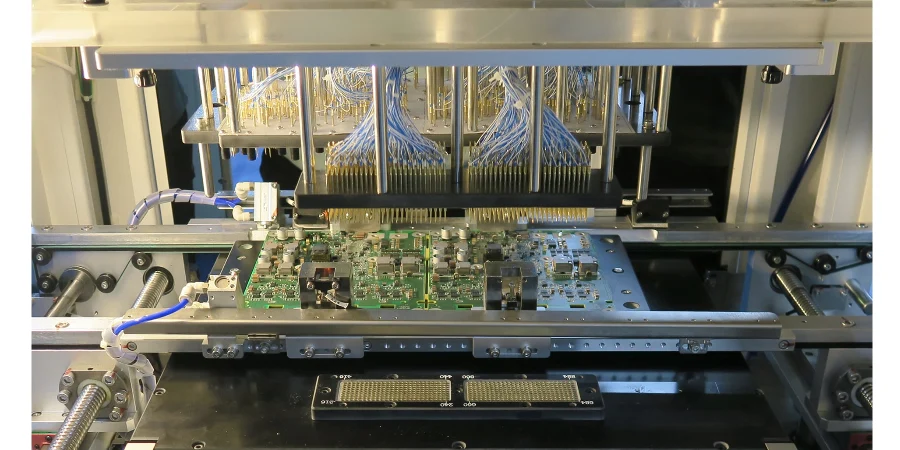
Fixture design (ICT/FCT): gestire le sfide mmWave e low-loss interconnect nei 5G/6G communication PCBs
Con l’evoluzione dal 5G al 6G, le bande di comunicazione stanno entrando rapidamente nel dominio mmWave e persino sub‑THz. Come mmWave antenna engineer, sappiamo che questo fa crescere in modo esponenziale la complessità di PCB design e manufacturing. La coerenza di fase negli array, la precisione del beamforming e il controllo delle perdite di link impongono requisiti molto severi alla PCB. In questo contesto, Fixture design (ICT/FCT) non è più un passaggio isolato del processo produttivo: diventa una garanzia core che attraversa l’intero ciclo di vita, dal prototipo alla produzione di massa. Un buon test fixture design è essenziale per assicurare performance mmWave a specifica, yield controllabile e costi prevedibili.
Da una prospettiva di mmWave antenna engineer, questo articolo analizza sfide e tecniche chiave di Fixture design (ICT/FCT) per 5G/6G communication PCBs. Vedremo come fixture di precisione validano ampiezza/fase dei phased array, proteggono la signal integrity degli high-speed interconnect e si integrano con Boundary-Scan/JTAG e Traceability/MES—abilitando un passaggio fluido da NPI EVT/DVT/PVT alla produzione su larga scala.
Perché i fixture ICT/FCT tradizionali vanno in crisi a mmWave?
Nel test PCB a bassa frequenza, i fixture ICT (In‑Circuit Test) e FCT (Functional Circuit Test) svolgono soprattutto funzioni di posizionamento meccanico e connessione elettrica. Quando però la frequenza entra nel range mmWave (30–300 GHz), ogni dettaglio fisico viene “amplificato” e diventa determinante per la qualità del segnale. Le logiche tradizionali di fixture design incontrano limiti molto rapidamente.
Primo: i parassiti non sono più trascurabili. La piccola induttanza dei Pogo Pin, le discontinuità di impedenza nel routing interno del fixture e le riflessioni alle interfacce dei connettori causano forte attenuazione e distorsione a mmWave. Il risultato può non riflettere la vera performance del DUT e può portare a false bocciature.
Secondo: l’elettromagnetic crosstalk diventa più severo. Nei 5G/6G PCBs array di antenne ad alta densità, feed network e linee di controllo digitali coesistono in spazi ridotti. Se il fixture non ha shielding e grounding adeguati, le sue linee di controllo possono accoppiarsi al percorso mmWave e degradare l’accuratezza dei test.
Terzo: è difficile garantire coerenza dell’ambiente di test. I segnali mmWave sono estremamente sensibili: piccole variazioni di temperatura possono spostare il Dk del materiale e quindi la fase. Un fixture FCT “grezzo” non riesce a fornire un ambiente stabile e controllato per il DUT (temperatura, alimentazione, ecc.), compromettendo test critici come la stabilità del beamforming. In NPI EVT/DVT/PVT, se il fixture introduce troppe incertezze, lo sviluppo rallenta e aumentano i costi di debug.
Signal integrity nel Fixture Design: considerazioni RF da probe a interconnect
Per superare le sfide mmWave, Fixture design (ICT/FCT) deve passare da un mindset “strumento meccanico” a “componente RF”. Ogni parte del fixture va considerata parte del canale di misura e progettata con rigore SI.
1. Scelta di probe e interfacce I Pogo Pin tradizionali peggiorano drasticamente a mmWave. Si usano probe coassiali RF ad alta frequenza, come i GSG (Ground‑Signal‑Ground). Offrono banda fino a 110 GHz e un matching 50Ω stabile, riducendo al minimo le reflection loss al contatto. La scelta del probe è il primo passo per test ripetibili.
2. Interconnect interni del fixture Il routing interno del fixture è importante quanto il DUT. Servono materiali RF low-loss—ad esempio, la capacità di lavorazione Rogers PCB di HILPCB—per costruire le board interne del fixture. Usare tool di impedenza professionali e ottimizzare discontinuità (vias, corner) per evitare problemi SI.
3. Calibrazione e de-embedding Anche con un design ottimale, fixture e cavi introducono loss e phase shift. È necessario calibrare con un VNA e costruire un modello S‑parameter usando standard come TRL (Thru‑Reflect‑Line) o LRM (Line‑Reflect‑Match). Durante il test, il de‑embedding rimuove l’influenza del fixture e restituisce la reale performance del DUT. Questo è cruciale per First Article Inspection (FAI), perché i risultati del primo lotto diventano il riferimento per design e manufacturing flow.
Confronto prestazioni: probe mmWave vs probe tradizionali
| Metrica | Probe a molla tradizionale (Pogo Pin) | Probe coassiale mmWave (RF Probe) |
|---|---|---|
| Range di frequenza | < 6 GHz | DC to 110 GHz+ |
| Insertion loss | Alta, cresce rapidamente con la frequenza | Molto bassa (< 0.5 dB @ 40 GHz) |
| Impedance control | Scarsa, grandi discontinuità | Precisa (50 ± 1 Ω) |
| Ripetibilità | Media | Eccellente |
| Costo | Basso | Alto |
Feed e phase shifting nei phased array: come il layout impatta l’accuratezza dei test fixture?
Per phased-array antenna PCBs, l’obiettivo core dell’FCT è validare la capacità di beamforming, cioè verificare che ampiezza e fase di ogni elemento siano controllabili con precisione. Questo alza l’asticella per Fixture design (ICT/FCT).
1. Accesso test al feed network Che si usi Series Feeding o Corporate Feeding, il fixture deve iniettare e misurare ai nodi giusti. Serve collaborazione stretta con i PCB layout engineer per riservare Test Pad accessibili a probe RF. Anche il pad design è critico: impedance match e parassiti minimi.
2. Test sincrono multi-canale Un phased array può avere decine o centinaia di canali. Per migliorare l’efficienza, il fixture FCT spesso deve supportare test multi-canale sincroni. Questo implica switch matrix e reti di power split/combining nel fixture, con coerenza ampiezza/fase migliore di quella del DUT.
3. Coordinamento tra digital control e RF test Il beamforming dipende da IC di controllo digitale (phase shifter, attenuator). Il fixture deve fornire segnali RF puliti e interfacce digitali (SPI, I2C) per comunicare con i chip sul DUT e impostare stati di beam. Qui Boundary-Scan/JTAG è importante: integrando JTAG nel fixture, il test software può accedere ai registri interni senza probe aggiuntivi, verificare la logica digitale e coordinare misure RF dinamiche con il VNA. Questo approccio HW/SW co-test è fondamentale per validare il phased array in modo efficiente.
Thermal management e power integrity: la “logistica” che un fixture FCT non può ignorare
Nei 5G/6G base station e terminal, i RF front-end modules (FEM) hanno consumi elevati, soprattutto nei test funzionali a piena potenza, generando molto calore. Se il calore non viene dissipato, la temperatura dei chip sale, peggiorando le prestazioni RF o causando danni permanenti.
1. Raffreddamento attivo nel fixture Un fixture FCT professionale deve integrare un sistema termico efficiente: heatsink custom a contatto con i chip chiave del DUT, ventole o anche liquid-cooling loop. Il fixture dovrebbe simulare l’ambiente termico reale dell’applicazione per rendere validi i risultati.
2. Design del PDN I PA mmWave richiedono alimentazione pulita e risposta dinamica eccellente. Il PDN del fixture deve usare condensatori low-ESR e percorsi power corti e larghi per fornire DC stabile e low-noise e gestire i grandi transient current durante la trasmissione. Power instabile peggiora phase noise e influenza metriche come EVM.
3. Collegamento al manufacturing process Queste sfide evidenziano l’importanza di processi avanzati, ad esempio Low-void BGA reflow. Il voiding sotto le BGA ball riduce conduction termica e connessione elettrica tra chip e PCB. Un PCB con buon Low-void BGA reflow tende a essere più stabile nei test termici FCT. Quindi il fixture non testa solo il design, ma anche la qualità dell’intero flusso, inclusa la turnkey assembly.
Promemoria: punti chiave nel design del fixture FCT
- RF path first: progettare sempre il percorso RF nel fixture come priorità assoluta, con path minimo e impedance match ottimale.
- Thermal simulation first: eseguire simulazione termica prima del design meccanico; prevedere l’aumento di temperatura del DUT e definire la soluzione di raffreddamento.
- Power quality è la base: usare un modulo di alimentazione dedicato e validato per evitare fail dovuti a supply noise.
- La precisione meccanica è la garanzia: l’allineamento deve essere a livello micron per un contatto probe ripetibile e accurato.
Automazione e data traceability: integrare Traceability/MES in ICT/FCT
Nel manufacturing moderno, il test non è solo “screening”, ma anche “monitoring” e “improvement”. Integrare Fixture design (ICT/FCT) con MES massimizza il valore dei dati di test.
1. Raccolta automatica dei test data L’ATE controlla il fixture FCT ed esegue sequenze complesse. Ogni risultato—Pass/Fail o S‑parameter, EVM, ACLR, ecc.—viene registrato automaticamente.
2. Il ruolo core di Traceability/MES Ogni PCB riceve un serial number unico. Traceability/MES collega tale seriale a tutti i dati di produzione e test. In FCT, i risultati vengono caricati in tempo reale e legati a lot materiali, info macchina di assemblaggio, profilo di reflow, ecc.
3. Quality improvement guidato dai dati Questa capacità porta valore, ad esempio:
- Yield monitoring: monitorare in tempo reale il pass rate FCT e allertare su cali anomali.
- Fault diagnosis: se un batch mostra phase offset su un canale, Traceability/MES aiuta a risalire alle cause: lot del phase shifter o deriva di tolleranze di manufacturing (es. trace width).
- Process optimization: correlare test data e parametri di processo per ottimizzare continuamente. Esempio: relazione tra parametri Low-void BGA reflow e temperatura operativa misurata in FCT per definire il profilo migliore.
Questa strategia integrata assicura che dal NPI EVT/DVT/PVT al volume manufacturing il quality control sia basato su dati solidi.
Da FAI alla produzione: come Fixture Design garantisce il successo NPI
L’NPI è la fase più critica e fragile del ciclo di vita. Una strategia di test completa e un Fixture design (ICT/FCT) adeguato sono fondamentali.
1. Il ruolo di First Article Inspection (FAI) First Article Inspection (FAI) è una validazione rigorosa del primo pilot build. Il fixture per FAI deve essere il “golden standard” di massima precisione, perché i risultati diventano il benchmark per valutare design e manufacturing flow. In questa fase il fixture deve coprire prestazioni elettriche e misure dimensionali, assicurando che le tolleranze di manufacturing rispettino il design.
2. Evoluzione del fixture durante NPI EVT/DVT/PVT
- EVT (Engineering Validation Test): più flessibilità e debug, con accessi extra per probing e fault isolation. L’integrazione di Boundary-Scan/JTAG è particolarmente utile.
- DVT (Design Validation Test): il fixture si avvicina alla forma finale e valida la stabilità in condizioni ambientali (temperature). Thermal management e robustezza meccanica diventano centrali.
- PVT (Production Validation Test): fixture stabilizzato e vicino a quello di produzione. Obiettivo: stabilità e yield su small-batch; throughput e automazione sono le priorità.
HILPCB, nello sviluppo di high-frequency PCB, comprende le esigenze diverse di ogni fase NPI. Il nostro servizio di prototype assembly non è solo consegna di board: aiutiamo a pianificare la strategia di test da EVT a PVT e a sincronizzare il fixture design con l’iterazione prodotto, riducendo time‑to‑market.
🛠️ Percorso di implementazione del ciclo di vita del fixture NPI
Dalla validazione concettuale EVT alla manutenzione in produzione, assicurare che il GR&R del fixture (repeatability e reproducibility) sia conforme agli standard di mass manufacturing.
In collaborazione con hardware engineering, eseguire una review DFT (Design for Testability). Definire copertura Critical Nets, specifiche di spaziatura Test Point (TP) e requisiti meccanici poka‑yoke.
Eseguire simulazioni di RF link-loss compensation e allineamento probe. Per power board, analizzare heat flow e progettare forced‑air cooling o heatsink per evitare temperature rise e throttling durante i test.
Costruire il primo fixture Golden Unit. Validare rigorosamente resistenza di contatto, riflessione (S‑parameter) e precisione dei pin di posizionamento, evitando che il fixture inietti rumore nel DUT.
Eseguire test GR&R (Gauge R&R) sulla pilot line. Analizzare dispersione su misure ripetute e ottimizzare Test Script e UPH (units per hour).
Definire un piano di probe counting e calibrazione periodica. Monitorare usura probe e fatica meccanica, mantenere un history log del fixture e abilitare la traceability sull’intero processo.
Conclusione
Nell’ondata mmWave 5G/6G, Fixture design (ICT/FCT) è passato da strumento ausiliario a disciplina completa che combina RF engineering, termodinamica, meccanica di precisione e data science. Non è più “la fine” del product development: è un hub centrale di quality assurance lungo l’intero ciclo di vita.
Per mmWave antenna PCBs, un fixture efficace significa validare con precisione ampiezza e fase di ogni elemento e garantire il beamforming; valutare thermal stability e power integrity sotto carichi realistici; e integrare i test data in Traceability/MES per guidare il miglioramento continuo. Da First Article Inspection (FAI) fino allo screening efficiente in produzione, l’importanza di Fixture design (ICT/FCT) è evidente.
Scegliere un partner come HILPCB, che non solo eccelle nel high-frequency PCB manufacturing ma comprende anche le sfide pratiche di test e assembly, può fare la differenza. Offriamo supporto end‑to‑end da design optimization e material selection fino alla test validation finale, così che i tuoi prodotti avanzati arrivino sul mercato con massima qualità e affidabilità.
Domande frequenti
Perché il fixture design è così importante per le schede di comunicazione 5G e 6G?
Perché i prodotti mmWave e gli altri sistemi ad alta frequenza sono estremamente sensibili a perdite di segnale, tolleranze meccaniche e ripetibilità di misura. Un fixture ben progettato deve rappresentare il comportamento reale del prodotto senza introdurre errori propri.
Perché il fixture deve considerare ampiezza RF, fase e beamforming?
Negli array di antenne e nell'hardware beamforming, piccoli errori introdotti dal fixture possono falsare la prestazione apparente del sistema. Il fixture deve quindi preservare i percorsi RF, mantenere contatti stabili e supportare confronti precisi tra canali e unità.
Perché stabilità termica e power integrity contano durante i test con fixture?
Le schede di comunicazione ad alta frequenza spesso lavorano con dissipazione elevata e hanno bisogno di alimentazioni molto stabili per mantenere costante il comportamento RF. Se il fixture non gestisce correttamente calore e corrente, i risultati di test non rifletteranno l'uso reale.
Perché per i fixture di produzione sono importanti calibrazione, integrazione MES e tracciabilità?
I fixture di produzione non servono solo a dare un esito pass/fail, ma producono dati utili per monitorare deriva, resa e stabilità del processo nel tempo. Storico di calibrazione e dati collegati al MES aiutano a controllare meglio la qualità e a risolvere più in fretta i problemi ripetitivi.